



Técnicas Innovadoras de Fabricación de Piezas que Transforman la Industria del Petróleo y Gas
El fracking ha provocado grandes cambios en los yacimientos petrolíferos y en el mecanizado de piezas.
Rod Zimmerman, de la fabricante de herramientas de corte Iscar Metals, vive en una agradable zona residencial verde en un suburbio de Fort Worth. Sin embargo, a menos de media milla de su casa, una empresa petrolera ha perforado un pozo vertical de 7.500 pies (2.286 m) de profundidad, del cual se extienden nueve ramales laterales, cada uno de aproximadamente media milla de longitud. Bombean fluido de fracturación a 9.000 psi para extraer gas natural. Es un ejemplo tan bueno como cualquier otro de la ubicuidad de la revolución del fracking y la asombrosa tecnología involucrada.
Y aunque la revolución no sea literalmente "en todas partes", Salvatore Deluca, gerente de producto de otro fabricante de herramientas de corte, Allied Machine & Engineering, comentó que las gigantescas instalaciones de fracking en su condado se llaman "ciudades". A diferencia de Dallas-Fort Worth, estas "ciudades" están en la lejana Ohio, un estado no conocido previamente por el petróleo. No es de extrañar, entonces, que los grandes cambios en los yacimientos petrolíferos hayan llevado a grandes cambios en el mecanizado de piezas para la industria petrolera.
Abordando el Bloque de Fracturación
Como se aludió anteriormente, la fracturación hidráulica (comúnmente llamada fracking) recupera gas y petróleo de formaciones de esquisto perforando la tierra e inyectando una mezcla de agua, arena y productos químicos en la roca a presiones extremadamente altas. Generar esa presión requiere bombas gigantes, un componente clave de las cuales es el "extremo de fluido" o "bloque de fracking" y sus válvulas, pistones y camisas.
La alta presión y la abrasividad de la suspensión que bombea a través de estos bloques causan un desgaste y agrietamiento rápidos. Y como los operadores de campos petrolíferos necesitan mantener alta presión, se ven obligados a reemplazar los extremos de fluido cada pocos días, según Paul Best, especialista de producto en Allied Machine, Dover, Ohio. Best indicó que los extremos de fluido se mecanizan a partir de bloques sólidos de acero y generalmente miden aproximadamente 3 pulgadas de alto, 4 pulgadas de ancho y 2-3 pulgadas (0,61-0,91 m) de espesor. Con contornos complejos, numerosos canales, tres a cinco orificios pasantes (cada uno de hasta 8 pulgadas [203,2 mm] de diámetro) y tres a cinco orificios transversales intersectados, los extremos de fluido requieren enormes cantidades de fresado, taladrado y roscado.
Zimmerman, vicepresidente de ventas de la zona oeste para Iscar, señaló que los extremos de fluido tradicionalmente se fabricaban con acero de aleación serie 4000, pero para combatir el desgaste, los usuarios están probando "aleaciones más exóticas como acero inoxidable 17-4 PH, súper dúplex inoxidable y acero inoxidable 15-5". Deluca estimó que aproximadamente la mitad de los extremos de fluido que ve ahora son una variante de acero inoxidable preendurecido y la proporción sigue creciendo.
Gayle Vollmer, servicios de ingeniería para Hartwig en Houston (distribuidor de Okuma en la zona), comentó que también hay un movimiento hacia el uso de materiales más duros para las partes de un bloque de fracking más susceptibles al desgaste, y un intento de rediseñar los bloques de fracking para que más componentes sean fácilmente reemplazables. Pero supuso que la actual demanda de alta producción ha puesto esa investigación "en un segundo plano".
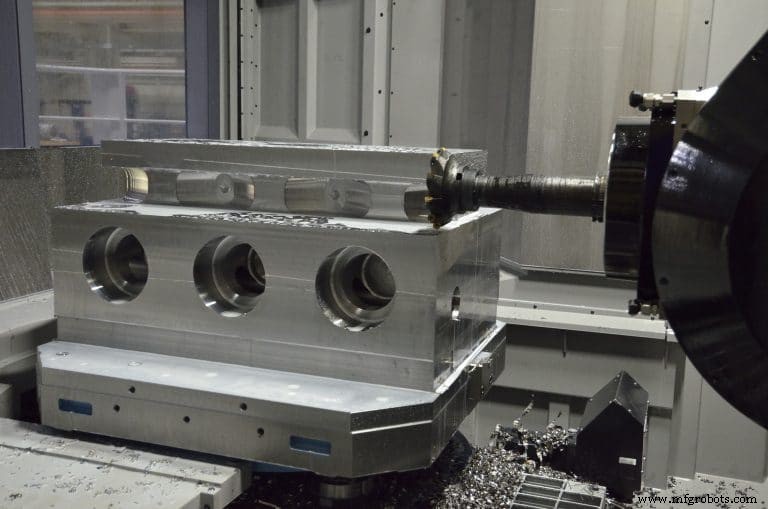
Ya sea que esté hecho de acero 4340 o un acero inoxidable más duro, abordar un extremo de fluido prácticamente exige un gran mandrinador o un centro de mecanizado horizontal. Jason Schooley, gerente de ventas regional para JTEKT Toyoda Americas, Arlington Heights, Illinois, dijo que el objetivo es realizar la mayor cantidad de operaciones posible en una sola máquina, lo cual es doblemente importante en una pieza tan grande y difícil de mover.
Schooley explicó que, aunque los mandrinadores suelen tener mesas más grandes para piezas aún más grandes, los horizontales como el FH1250SX de Toyoda son casi cuatro veces más rápidos. Esto se debe en parte a un husillo accionado por engranajes de 6.000 rpm (opcionalmente 8.000 rpm o un husillo de alto torque de 15.000 rpm) y una velocidad de avance rápido de 1.654 ipm (42 m/min). La máquina está construida sobre una base de hierro fundido Meehanite para máxima rigidez con guías de rodillos cilíndricos para mayor velocidad, mientras que el accionamiento de doble husillo de bolas en los ejes Y y Z aumenta la estabilidad de mecanizado durante el corte pesado.
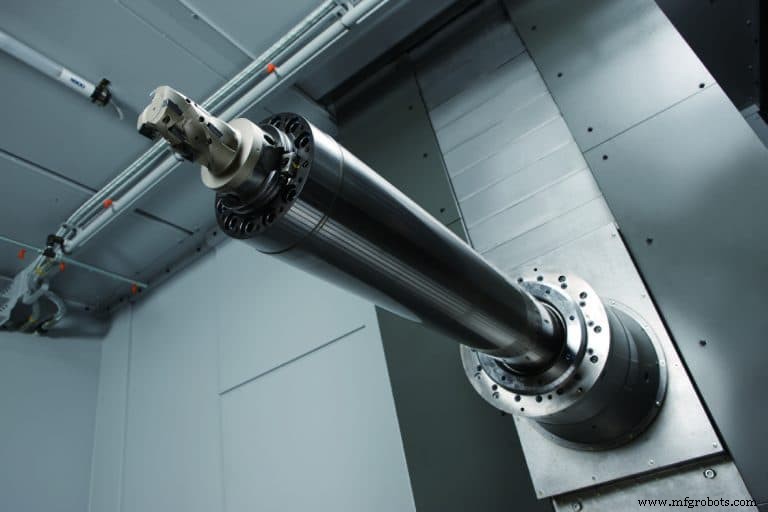
El FH1250SW también tiene un eje W para operaciones de taladrado y mandrinado profundo. Añadió que en los últimos años "varios fabricantes de máquinas herramienta han optado por un cabezal en U integrado" o un eje W, que se desplazan paralelos al eje X o Z respectivamente. Esto permite cambiar el centro de rotación para una herramienta de torneado fija, una característica útil al cortar grandes orificios u otros contornos grandes. Eso es porque no solo los extremos de fluido tienen orificios grandes, sino que a menudo son "en forma de botella" por dentro, por lo que no pueden simplemente taladrarse. Para máquinas que no tienen un eje U integrado, los usuarios pueden agregar un cabezal "feed-out" que realiza la misma función, siendo D'Andrea uno de esos proveedores.
Existen desventajas al montar un cabezal grande en un husillo giratorio, incluyendo posible interferencia con la pieza e incompatibilidad con la refrigeración a través del husillo. La opción de posventa también necesita su propio accionamiento externo y puede que no sea posible cambiar automáticamente el equipo como se haría con otros cambios de herramienta.
Pero Schooley señaló que la interferencia no es un problema en aplicaciones de bloques de fracking si el recorrido del eje Z de la máquina es lo suficientemente largo para evitar que el cabezal adicional se extienda más allá de la línea de calibre. Con 1.850 mm de recorrido en el eje Z y 200 mm desde la nariz del husillo hasta el centro de la mesa en zona muerta, la máquina 1250 aborda bloques de fracking sin interferencia. Añadió que Toyoda ha desarrollado aún más la capacidad de cambio automático para sus cabezales de contorneado para "ayudar a nuestros clientes a mantenerse a la vanguardia en una industria tan volátil como la del petróleo".
En la experiencia de Schooley, las herramientas de mandrinado modulares disponibles en Innovative Tooling Solutions y otros vienen con refrigeración a través del husillo como característica estándar y muchos talleres que fabrican bloques de fracking usan un mandrinador horizontal dedicado con un cabezal de contorneado para terminar los orificios. Toyoda también ofrece centros de mecanizado horizontal con husillo-quill con 1.560 ft-lb de torque para operaciones de servicio pesado. Schooley dijo que el husillo-quill de 4.000 rpm combina el alcance y la fuerza necesarios en el mandrinado y taladrado profundo, permitiendo que piezas que antes requerían dos operaciones se completen en una sola máquina. El palet giratorio de 360.000 posiciones de la máquina proporciona máxima flexibilidad para el mecanizado de servicio pesado en una variedad de piezas.
Okuma America Inc., Charlotte, N.C., ha desarrollado una opción de programación llamada Turn-Cut que permite a un centro de mecanizado horizontal imitar un torno al cortar características circulares y angulares en piezas grandes y desequilibradas sin usar un cabezal en U. Como explicó Ted Winkle, coordinador del centro tecnológico de Okuma en Houston: "En lugar de rotar la pieza, lo cual sería difícil o imposible para algunas piezas enormes, se rota la herramienta alrededor de la pieza. Y en lugar de un cabezal en U que mueve la herramienta hacia afuera desde el centro del eje de rotación, Turn-Cut interpola esos ejes en X e Y mientras también avanza una herramienta de torneado de punta única en Z".
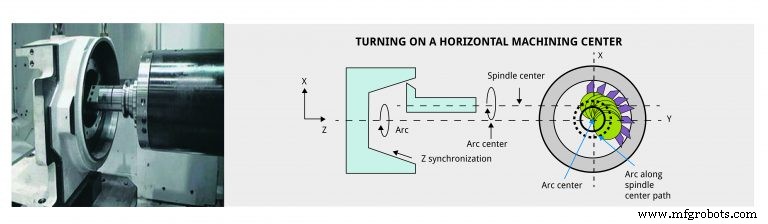
Winkle cree que Turn-Cut jugará un papel mayor en la industria del petróleo y gas para piezas como bloques de fracking porque "a medida que los orificios aumentan de diámetro, se necesita mucho torque para hacer funcionar una herramienta sólida para hacer un orificio de ese tamaño. Tener capacidad turn-cut, en lugar de un cabezal en U y todas las herramientas costosas asociadas, es un beneficio".
Por otro lado, Turn-Cut no es barato porque requiere software adicional para aceleración, desaceleración y sincronización especializadas, además de escalas de vidrio y refrigeración de husillos de bolas. Pero obtendrá mejor precisión para una variedad de piezas con estas características y aumenta la probabilidad de poder terminar las piezas en una sola configuración.
Schooley contrarrestó que la técnica requiere mucho movimiento repetitivo en la misma área de los husillos de bolas y guías (cuanto menor el diámetro, más ocurriría esto) y esto podría disminuir la vida útil de la máquina.
Sin embargo, Winkle dijo que, a menos que use esta capacidad frecuentemente en piezas del mismo tamaño, no tendría movimiento excesivo en la misma área. Y si no necesita la capacidad frecuentemente, no podría justificar el gran gasto de un eje U, por lo que Turn-Cut sería una opción más lógica. Como cualquier característica de máquina herramienta, hay compromisos.
Paraíso de Caballos de Fuerza
Para Makino Inc., Mason, Ohio, las plataformas "de referencia" para piezas como bloques de fracking son sus centros de mecanizado horizontal de cinco ejes T1 y T2. David Ward, gerente de marketing de producto, dijo que ambas máquinas tienen husillos de accionamiento directo que son "ideales para los aceros inoxidables y de alta aleación desafiantes utilizados en esta industria".
El T1 tiene un husillo HSK100 de 12.000 rpm con 143 HP y 740 ft-lb de torque nominal. El husillo T2 más grande utiliza una interfaz HSK125 para rigidez radial. El husillo T2 de 4.000 rpm entrega 200 HP y 1.107 ft-lb de potencia y torque nominal.
Ward añadió que ambos husillos mantienen sus valores máximos de torque hasta 1.000 rpm. "Al mantener los valores máximos de torque hasta este punto, se asegura que el husillo podrá aprovechar los nuevos avances en tecnología de herramientas de corte, como recubrimientos de plaquetas para altas temperaturas".
Winkle observó que los yacimientos petrolíferos están dominados por máquinas CAT 50, pero coincidió en que el contacto frontal proporcionado por las interfaces HSK y BIG Plus sería una ventaja "si tienes un voladizo largo. Pero como la mayoría de las fuerzas de mecanizado son axiales, no hace mucha diferencia qué tipo de husillo elijas. Mientras sea robusto. Acercarse a un bloque de fracking con una máquina de husillo ISO 40 sería un ejercicio de futilidad", dijo.
Las fuentes coincidieron en que la refrigeración a alta presión es esencial para la eliminación de calor y viruta en muchas aplicaciones de petróleo y gas, o como dijo Zimmerman de Iscar: "casi independientemente de la aplicación. Cuando se trabaja profundo en un orificio en un extremo de fluido, es crítico evacuar las virutas y es difícil hacerlo. Una herramienta de fresado refrigerada es, con mucho, el camino a seguir en tales aplicaciones".
Así que, si la máquina no venía con esta capacidad, los usuarios la están agregando con unidades de proveedores como ChipBLASTER. "Ni siquiera consideraría comprar una fresadora hoy sin refrigeración a través del husillo a alta presión", dijo Zimmerman. "Es un cambio radical tanto para el fresado como para el taladrado". La única excepción es una situación en la que no se puede dirigir el refrigerante al filo de corte. En ese caso, el refrigerante "a veces trabaja en tu contra y es mejor mecanizar en seco para evitar el agrietamiento térmico de las plaquetas", dijo.
Deluca comentó que los fabricantes de máquinas herramienta han respondido a esta demanda de manera que ahora comúnmente encuentra máquinas con una bomba suministrada por el OEM que entrega 1.000 psi a 20 gpm. Ward dijo que el T1 de Makino entrega 26 gpm a 1.000 psi, mientras que el T2 suministra esta misma presión a 53 gpm.
Avances en Herramientas de Corte
Si bien le encantaría tener un monstruo de alta potencia para sus bloques de fracking, Deluca de Allied Machine dijo que cada vez enfrentan más el desafío opuesto: la necesidad de taladrar orificios grandes con máquinas enfocadas en el fresado donde las velocidades del husillo son más altas pero la potencia máxima llega a 40 a 50 HP.
"Las empresas que fabrican estas piezas suelen ser pequeñas o medianas y típicamente no se dedican exclusivamente a fabricar bloques de fracking", dijo. "Y muchas personas recelan de enfocarse en este mercado y gastar medio millón de dólares en una máquina para una industria que funciona como una montaña rusa. Así que tuvimos que desarrollar una herramienta que pueda cortar un orificio de 4 pulgadas de diámetro a velocidades de husillo mucho más altas y avances mucho más bajos que nuestros productos de taladrado tradicionales".
El desafío en el taladrado de bloques de fracking va más allá del tamaño de los orificios requeridos. "Los cortes interrumpidos son inherentes a la fabricación de bloques de extremo de fluido ya que los orificios transversales se taladran perpendicularmente a los orificios existentes", dijo Best de Allied Machine. "Debido a la forma resultante de los orificios intersectados, los bordes exteriores de la broca continuarán comprometidos en el corte, mientras que el borde interior no lo estará. Esto puede desestabilizar la broca, lo que puede destruir la herramienta y dañar la integridad del bloque de fracking".
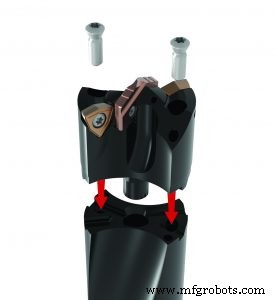
Además, si el cliente está economizando usando material que no ha sido tratado térmicamente, la broca podría encontrar variaciones significativas. Deluca de Allied dijo que normalmente eso significa que un operador debe monitorear constantemente el proceso o arriesgarse a una falla catastrófica de la broca en segundos al golpear una bolsa en la fundición, lo que podría arruinar una pieza en la que ha invertido horas. Los talleres también experimentan variaciones de material de bloque a bloque, lo que dificulta elegir la broca y los parámetros de operación perfectos.
Allied ha enfrentado estos desafíos con una herramienta de "próxima generación" llamada APX. Presenta un sustrato de carburo más resistente y un recubrimiento patentado para soportar el impacto de golpear una bolsa. "Puede astillar la herramienta y escuchará un chirrido, pero aún podrá terminar el orificio", dijo Deluca.
Añadió que Allied abordó las dificultades del taladrado de orificios transversales agregando un limpiador a la plaqueta para mejorar la estabilidad, además de almohadillas de desgaste para proporcionar estabilidad adicional cuando el piloto sale al espacio vacío o a un orificio transversal. "También recomendamos aligerar el avance y mantener la misma velocidad al taladrar orificios de salida angulares para que la herramienta no quiera empujarse o desviarse. Generalmente no es necesario al taladrar la línea principal o los orificios transversales, pero solo se puede poner tanta ingeniería en una herramienta para compensar el corte interrumpido extremo de los orificios angulares".
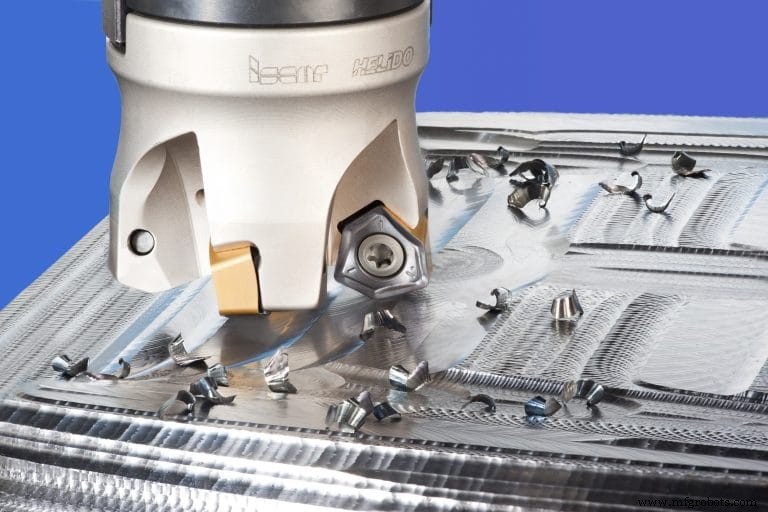
Para el fresado, Zimmerman dijo que la plaqueta HeliDo H600 de doble cara y seis esquinas de Iscar funciona extremadamente bien para este tipo de material. "También ofrecemos el Mill 4 Feed, una plaqueta cuadrada de una sola cara con una geometría más positiva para un corte más suave que requiere menos potencia".
Su mensaje principal es que, dado que Iscar ha estado comprometido durante mucho tiempo con la industria del petróleo y gas y contrata solo maquinistas experimentados, puede desarrollar el proceso óptimo para un cliente y elegir entre una amplia variedad de herramientas. "Tenemos muchos estilos de fresas de avance y podemos optimizar una fresa de avance según la aplicación, el material y la máquina, considerando su rigidez, potencia y torque".
Multitarea y Automatización
Es probable que los bloques de fracking de 9.500 lb no lleven a pensar en "automatización", pero Makino y otros fabricantes ofrecen soluciones que permiten a un operador manejar múltiples máquinas. Para bloques de fracking, eso generalmente significa un cambiador de palet giratorio que cambia entre una fundición en bruto y una pieza terminada en menos de un minuto. Después de eso, el operador tiene mucho tiempo para retirar la pieza terminada.
Con tiempos de ciclo de unos pocos minutos, los tubos de pistola de fracking están en el otro extremo del espectro. Y como son un "artículo de un solo uso", dijo Vollmer, "las tasas de producción son astronómicas. Se fabrican miles cada día".
Como resultado, la pieza es ideal para la automatización, y Hartwig y Okuma han trabajado juntos para ofrecer varias opciones. Estas incluyen robots para carga/descarga y sistemas de alimentación de barra como los usados para piezas pequeñas en tornos de estilo suizo, excepto que aquí manejan diámetros de 2-4 pulgadas. El enfoque más rápido alimenta el material en una máquina de doble husillo, mecanizando un extremo y luego alimentando la pieza directamente en el sub-husillo para trabajar el otro extremo.
Vollmer dijo que las piezas requieren torneado, roscado y algo de fresado, idealmente usando herramientas vivas para esto último, una característica a la que Winkle se refirió como "uno de los mayores cambios en la industria en los últimos años". El fracking y la perforación direccional son nuevamente una gran razón para esa transición.
Sin embargo, para muchas de las piezas mayormente cilíndricas necesarias en las operaciones "down-hole" de hoy, el torno ideal tiene más que herramientas vivas y una o dos torretas. Tiene un cabezal basculante y capacidad de fresado multi-eje como la serie MULTUS mill-turn de Okuma.
"Las piezas necesarias tanto para la perforación como para la fase de terminación son mucho más complejas que con los pozos verticales tradicionales", explicó Winkle. "Tienes que poder abrir y cerrar válvulas para cambiar zonas de producción. Las piezas tienen plomería hidráulica a través de ellas, así como equipo de monitoreo electrónico".
Esto requiere orificios transversales y características fresadas intrincadas en el OD e ID, por lo que las máquinas necesitan posicionamiento de cinco ejes y nueve o más ejes de movimiento de la máquina para cortar una pieza en un extremo y cambiar husillos para trabajar el otro.
Los roscados son otro desafío. Winkle dijo que hay literalmente cientos de tipos y las tolerancias son ajustadas: "Más 1,5 milésimas, menos nada". Eso es porque en petróleo y gas, los roscados no solo mantienen unidas las piezas, "tienen que sellar perfectamente y soportar un enorme esfuerzo tensil de la gigantesca cuerda de piezas que van millas de profundidad en el pozo", dijo Winkle. "Y tienen que lidiar con expansión térmica y carga de choque. Este componente de sellado y soporte de carga no existe en ninguna otra industria".
Cortar estos roscados requiere una máquina rígida y una configuración que resista el charlataneo. Kyle Downs, director de gestión de proyectos y marketing para SMW Autoblok, Wheeling, Illinois, dijo que todo esto se complica por el hecho de que "el material entrante es muy inconsistente. Automatizar el centrado de tubos doblados, torcidos y/o ovalados puede lograrse con dos escenarios: un mandril autocentrante y compensador 3+3, o un mandril compensador y una solución de centrado montada en el contrapunto, que típicamente también es un mandril".
Finalmente, la adición de capacidad de deposición de metal por láser a máquinas de eliminación de metal añade nuevas posibilidades, como lo ejemplifica la nueva serie LASER EX de Okuma. Si, por ejemplo, tuviera una pieza con solo unas pocas características sobresalientes, podría agregar esas características al cuerpo principal, en lugar de cortar las características de un material de mayor tamaño. Eso es potencialmente un enorme ahorro en tiempo de mecanizado.
Winkle añadió que también puede fusionar materiales disímiles, combinando, por ejemplo, Inconel y acero inoxidable, lo cual "nunca es posible con tecnología puramente sustractiva. La unión es tan fuerte o más fuerte que si se mecanizara de un sólido", dijo.
Eso tiene potencial inmediato en petróleo y gas para agregar las almohadillas de desgaste necesarias en los conjuntos de perforación o agregar las aletas laterales usadas para evitar que el tubo roce el ID de un revestimiento de pozo mientras se mueve a través de una curva en un pozo direccional. Okuma también ofrece la capacidad de templar por caja una zona de material hasta aproximadamente 50 Rockwell usando el mismo láser con una apertura diferente.
Sistema de control de automatización
- Presentación del Ingeniero de Lubricación de Maquinaria Certificado (MLE) – Un nuevo referente del sector
- Navegando Desafíos Emergentes en Fabricación de Equipos Industriales
- Una despedida sentida: mi viaje de 40 años en la edición
- Transformar cadenas de suministro: La experiencia del cliente como nueva ventaja competitiva
- Construyendo cadenas de suministro resilientes para los desafíos del mañana
- El impacto de la pandemia en la toma de decisiones de la cadena de suministro: Un nuevo paradigma
- Componentes Stromag Esenciales que Toda Plataforma Petrolífera Debe Tener
- Guía Experta para Ingenieros: Selección Eficiente de Piezas de Máquina Confiables
- Chips neuromórficos: La próxima frontera para rendimiento IA
- Repensando la manufactura inteligente para la nueva normalidad: Estrategias basadas en datos para la resiliencia
- Datos: El Nuevo Petróleo — Cómo Refinerías Convierten Información Cruda en Valor de Negocio