



EDM desatendidos: Un salto hacia la precisión automatizada
Automatizar procesos EDM requiere más que buena maquinaria
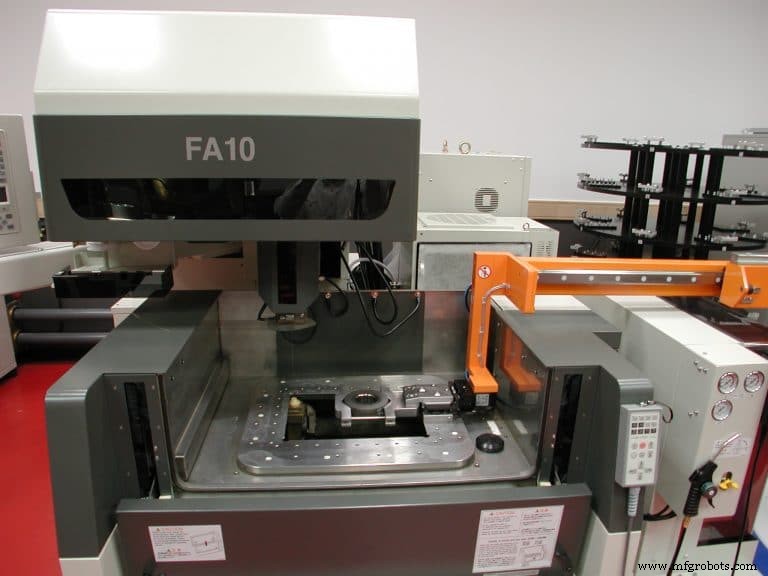
En su mayor parte, el EDM es un proceso desatendido, o al menos ligeramente atendido. A diferencia de tornos CNC y centros de mecanizado, donde un cortador roto durante la noche puede hacer una mañana verdaderamente mala, hundir una cavidad de molde o cortar una matriz de recorte requiere poco en cuanto a cuidado —¿por qué no dejarías que la máquina corra por su cuenta después de que todos se hayan ido a casa por el día? Si el hilo se rompe, el EDM simplemente enhebrará uno nuevo. Si el 'trodo se corta en corto, el control hará lo mejor para recuperarse o simplemente apagará todo hasta que su amo humano venga al rescate. No es gran cosa.
Hacer EDM verdaderamente sin luces, sin embargo, requiere mucho más que auto-enhebradores y circuitos inteligentes. Significa inversión en robots que no solo carguen electrodos en el hundidor sino que los transfieran hacia y desde un centro de mecanizado cercano para procesamiento. Significa EDM de hilo con remoción automática de slug y capacidades de cambio de hilo. Significa monitoreo remoto, sistemas de medición en proceso, y paletización de piezas. Sobre todo, significa excelente organización y compromiso con mejora continua. Es una gran inversión tanto en tiempo como en dinero, pero para cualquiera dispuesto a enfrentarlo, no hay razón por la que los costosos activos EDM no puedan mantenerse funcionando las 24 horas.
Consigue un agarre
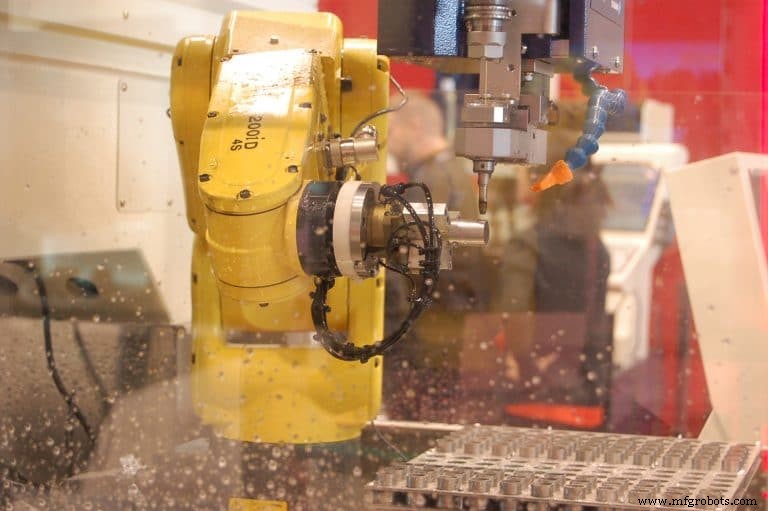
Uno de los pasos más fáciles en cualquier viaje de automatización es poner un robot frente a un EDM de hundido, donde puede realizar una tarea que a primera vista podría parecer extraña para muchos mecanizadores. "Muchos clientes con robots los están usando como cambiadores de herramientas gigantes", dijo Mike Bystrek, gerente nacional de producto EDM de hilo en MC Machinery Systems Inc. (Elk Grove Village, IL). "Un fabricante de moldes podría necesitar varias docenas de electrodos para una cavidad grande, y un taller de producción podría tener cien o más electrodos corriendo a través de múltiples trabajos, así que es común usar un robot para esto en lugar de un carrusel o cambiador de herramientas estilo rack".
Un robot puede servir múltiples máquinas, tomando electrodos de un EDM a una fresadora de grafito o centro de mecanizado. Puede llevar electrodos a una máquina de medición por coordenadas (CMM) para calificación antes de configuración, llevar piezas terminadas a esa CMM, esperar hasta que hayan sido medidas, y o ponerlas en el estante o llevarlas de vuelta al hundidor para mecanizado adicional si es necesario. También puede usarse para cambiar bases de molde o inserts, siempre que quepan dentro de la capacidad de carga del robot.
"Esta última parte realmente depende del tamaño de la pieza de trabajo", dijo el Gerente Nacional de Producto Hundidor de MC Machinery Pat Crownhart. "Cuanto más grande la pieza de trabajo, más grande y costoso el robot, pero como regla general, cualquier cosa que quepa en un palet cuadrado de 12" (304.8 mm) es probablemente juego justo para automatización".
Ambos acordaron que el uso robótico está en aumento con EDM de hundido, pero Crownhart ofreció varias razones por las que es mucho menos común en máquinas de hilo, siendo la gestión de slug la principal entre ellas. "Con trabajo tradicional de punzón y matriz, o en piezas aeroespaciales donde estás removiendo una tremenda cantidad de material, usualmente no se presta a automatización".
Construyendo un mejor taller
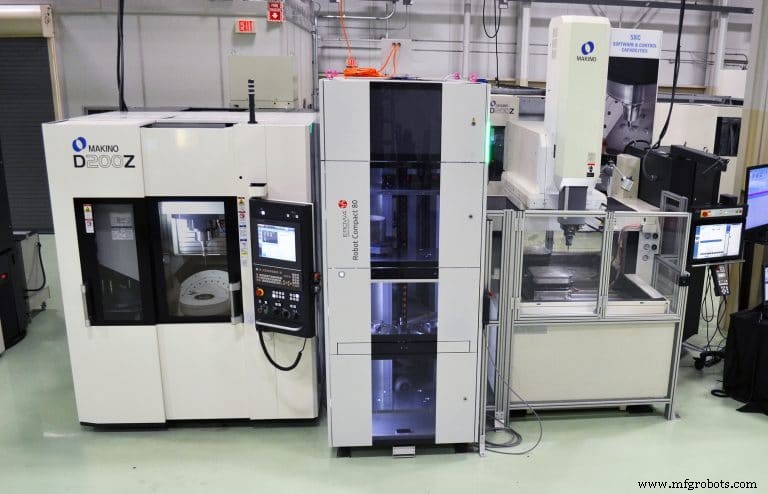
Sea el tipo o marca de EDM, aquellos que han automatizado su equipo claramente están viendo grandes retornos. Los tiempos de entrega son más cortos. La calidad de pieza mejora. Y a pesar de lo que inicialmente podría parecer una inversión masiva, los costos operativos caen y los márgenes de ganancia crecen (a menudo sustancialmente) cuando la automatización se implementa correctamente.
Pero no tan rápido. Según John Bradford, gerente de automatización y llave en mano VMC/EDM en Makino Inc. (Mason, Ohio), los propietarios y operadores de EDM deberían estabilizar y luego optimizar sus procesos de trabajo de metal antes de emprender cualquier proyecto de automatización. Hacerlo no solo allana el camino para el siguiente paso, sino que hace al taller más capaz.
"Frecuentemente nos acercan clientes emocionados por el ruido", dijo. "Quieren saber cómo pueden emplear automatización, pero no entienden que primero deben tener un proceso consistente y confiable —automatizar uno ineficiente no te va a hacer más eficiente".
El Gerente de Línea de Producto EDM de Makino, Brian Pfluger, dijo que lograr procesos confiables comienza con tener una máquina confiable y de alta calidad. "Sin la plataforma de máquina correcta, una que sea acorde con la calidad de pieza deseada, intentar operar en un entorno sin luces no va a funcionar. La masa de la máquina, los sistemas de retroalimentación de posicionamiento, estabilidad térmica —todos son componentes clave de la base necesaria para construir un entorno automatizado".
La triste verdad
Ya sea que estén hundiendo cavidades, torneando ejes, o fresando bolsillos, la verdad incómoda sobre nuestra industria es esta: la utilización en máquinas herramienta independientes es típicamente no mejor que 40%, y EDM no es excepción. Cierto, talleres con tiempos de ciclo de todo el día o aquellos haciendo millones del mismo widget cada año disfrutan valores más altos que este, pero la tendencia hacia piezas cada vez más complejas en volúmenes de producción más bajos, sin mencionar una escasez perpetua de trabajadores calificados, significa que los talleres deben automatizar o morir.
Pero, ¿qué significa realmente la automatización? Amontonar tantas piezas como sea posible en la mesa y dejar que la máquina corra sin luces es una definición, aunque este enfoque lleva a aumento de trabajo en proceso (WIP), sin mencionar la posibilidad de desechar una carga de piezas.
En un mundo perfecto, el flujo de una pieza es la regla. Los tiempos de configuración son tan largos como toma cambiar programas, y la máquina no necesita un humano alrededor para ejecutar esa configuración. Los costos de fijación son mucho más bajos que en el escenario de sujeción de alta densidad recién descrito, el cliente puede tener piezas mucho más rápido, y nunca hay más de una pieza mala, si acaso.
Herramientas repetibles y altamente precisas son necesarias para lograr este objetivo, al igual que un paquete de software capaz de controlar procesos de mecanizado. Piense en cada pieza de información necesaria para configurar un EDM de hundido: la ubicación de la pieza, la forma y tamaño de cada electrodo, sus patrones de órbita, y requisitos dimensionales y de acabado. Requisitos similares existen para la CMM común en cualquier celda automatizada, la máquina de fresado, e incluso el robot. Todo esto ahora tiene que ser gestionado automáticamente, y el "paquete digital" resultante debe acompañar a cada pieza mientras el robot la mueve a la máquina.
"La gestión de datos es un aspecto crucial de la automatización", dijo Bradford. "El objetivo aquí debería ser remover completamente a los operadores del entorno físico y trasplantarlos a uno virtual —sentados frente a una pantalla de computadora donde puedan planificar y programar trabajos, escribir programas, e ingresar su conocimiento en un plan de proceso. El resultado es tiempo de actividad mucho mayor comparado a pararse frente a una máquina herramienta y alimentarla esta información manualmente".
Los talleres están escuchando. De todo el equipo EDM que Makino cotizó el año pasado, el que incluía automatización disfrutó una tasa de ganancia casi tres veces la de máquinas independientes. "La complejidad aparte, no puedes argumentar con tasas de utilización", explicó Pfluger. "Donde una máquina independiente podría alcanzar 35% de tiempo de actividad, automatización básica te llevará a alrededor de 60%, y si añades un controlador de celda a la mezcla, estás viendo 80% o más".
El factor humano
Toda esta charla de automatización podría tener a operadores EDM nerviosos sobre sus empleos, pero Bob Ianitelli, presidente y COO de Belmont Equipment and Technologies Co., (Madison Heights, MI) dijo que hay poco de qué preocuparse. "Los robots no pueden hacerlo todo, y en muchos casos, es más rentable usar un operador humano", dijo. "Por ejemplo, trabajamos con empresas aeroespaciales corriendo dos o tres turnos. Tienen suficiente gente calificada en su lugar, así que la necesidad inmediata de automatizar puede no estar ahí. Sin embargo, la automatización debería considerarse siempre que un taller necesite salida adicional pero no pueda encontrar la mano de obra calificada necesaria para equipar equipos más allá de horas normales de trabajo".
Como con las otras fuentes en este artículo, Ianitelli señaló que 2018 ha sido un año bandera para la automatización, "más que cualquier otro", dijo. Gran parte de esto se debe a la escasez de gente, así como a la oleada de demanda que muchos en la industria están experimentando actualmente. Historia corta, la necesidad de automatización no se va a ir pronto.
Ianitelli estuvo de acuerdo con las recomendaciones ofrecidas hasta ahora para herramientas de alta precisión, consumibles de primera, y equipo confiable, pero señaló una consideración que puede pasarse por alto: supresión de incendios. "Con máquinas que usan un dieléctrico de aceite, hay un potencial de incendio", dijo. "Esto puede no ser tan grande una preocupación cuando un operador está presente y tiene acceso a un extintor, pero cualquier operación sin luces funcionando sumergida debería invertir en un sistema de supresión de incendios de alta calidad. Los clientes deberían consultar con su municipio local sobre códigos y restricciones, ya que estos pueden variar".
Dependiendo de la complejidad, el costo de estos sistemas puede ser sustancial, pero como con el resto de la inversión en automatización, son fáciles de justificar. "Cada taller es diferente y obviamente hay muchas variables a considerar antes de hacer un gran gasto en herramientas, robots, sistemas de software y todo lo demás", explicó Ianitelli. "Dicho eso, muchos de nuestros clientes recuperan su inversión en dos años, otros en tan solo seis meses. Todo depende de la aplicación y lo que estés intentando lograr".
Suelta el tanque
Evan Syverson, gerente de marketing en Sodick Inc. (Schaumburg, IL), advierte a los talleres que se eduquen a fondo antes de apretar el gatillo en cualquier inversión de automatización. "EDM ya es un proceso bastante desatendido; la automatización solo lo lleva al siguiente nivel", dijo. "Lo principal es evaluar tus requisitos y asegurar que tienes el equipo correcto para el trabajo. Visité un taller recientemente que estaba convencido que necesitaban una celda de producción lineal completa. En realidad, todo lo que necesitaban era un robot relativamente simple para mantener su hundidor alimentado con electrodos. Podrían haber gastado mucho más de lo necesario".
Tampoco es un prerrequisito que los talleres inviertan en una máquina nueva —siempre que un EDM más viejo siga siendo mecánicamente sólido, tenga características como un tanque de caída para fácil acceso de robot, y algún medio de monitoreo remoto. Entonces, por todos los medios tráigalo al redil de automatización.
"Puedes automatizar todo lo que quieras, pero si no hay nadie allí para decirte que algo acaba de ir mal o cuál es el estado, vas a perder valioso tiempo de máquina", dijo Syverson. "Este es un área donde el Internet Industrial de las Cosas (IIoT) está teniendo un gran impacto. Es mucho más fácil ahora gestionar equipos remotamente, programar trabajos, y mantener mejor rastreo de todo; los talleres se están volviendo mucho más flexibles, más eficientes, y está abriendo muchas puertas para la gente".
Recto y estrecho
Syverson reconoció que su cliente no tenía necesidad de una celda de manufactura lineal, pero ese no es el caso para todos los talleres EDM. Fred Holzmacher, gerente regional en Erowa Technology Inc. (Arlington Heights, IL), dijo que hay buenas razones para invertir en tal sistema.
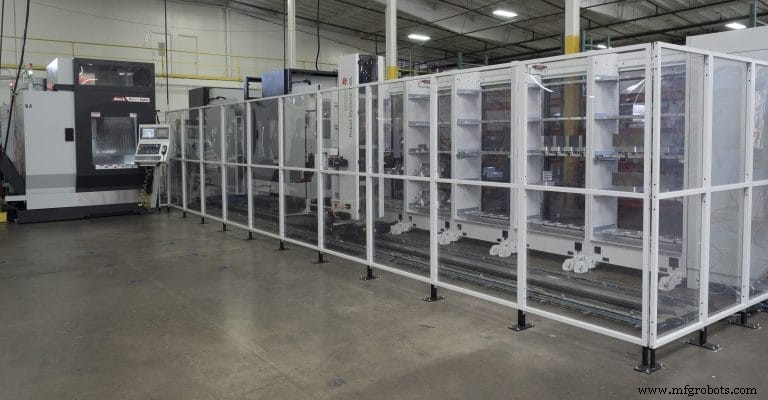
"Talleres de moldes más grandes y aquellos que desean automatizar múltiples piezas de equipo encuentran celdas lineales más rentables", dijo. "Asumiendo que tienes el trabajo para mantener al robot ocupado y los tiempos de ciclo son lo suficientemente largos para que sirva a cada máquina, la inversión general se reduce. Puedes empezar pequeño y añadir a medida que tus necesidades crezcan añadiendo unos pies de riel a un extremo. Es fácil usar el mismo robot en un hundidor, un hilo, una fresadora de electrodos —cualquier máquina que use la misma plataforma de herramientas. Y las celdas lineales típicamente vienen con un controlador de celda, aumentando grandemente la flexibilidad de programación y facilidad de uso".
Este último punto es especialmente importante para talleres que luchan por encontrar operadores calificados, que en estos días es prácticamente todos ellos; porque los controladores de celda están equipados con software sofisticado, ajustarse a cargas de trabajo cambiantes se vuelve más simple. "Digamos que tu cliente acaba de llamar y dijo que su línea está caída, y quiere saber qué tan pronto pueden conseguir una pieza de repuesto", explicó. "Con un controlador de celda, solo agarras el siguiente trabajo en la pantalla y lo sueltas donde quieras. El software se encarga del resto".
Sin un controlador de celda, esta actividad cotidiana debe ser gestionada por un humano —alguien que entienda qué trabajos pueden correr dónde y va a la planta de producción y reprograma el robot. Con un controlador de celda, colas de producción con docenas o incluso cientos de trabajos diferentes se gestionan fácilmente, y errores costosos se evitan.
"Realmente obtienes más por el dinero con un sistema lineal", dijo Holzmacher. "Debido al controlador, obtienes un nivel más alto de inteligencia que un robot estándar. Puedes programar trabajos más lejos y es más fácil decidir qué máquinas corren qué trabajos, y cuándo. Eso no quiere decir que robots independientes no tengan su lugar —todavía vendemos muchos de ellos— pero los sistemas lineales te llevan al siguiente nivel".
Bebiendo el Kool-Aid
Mark Cicchetti ha estado allí y hecho eso. Antes de tomar su trabajo como director técnico para la división EDM en Absolute Machine Tools Inc. (Lorain, OH), Cicchetti tenía su propio taller, donde enfrentó muchas de las mismas dificultades que sus clientes actuales. ¿Su consejo? Perfeccione sus procesos tanto como sea posible antes de perseguir automatización.
"Empezamos instalando el mismo sistema de sujeción de trabajo en cada máquina en el taller", dijo. "Puedes tomar una pieza o electrodo del hilo al hundidor, la fresadora al rectificador, el torno a la CMM, y hacerlo sin reposicionarlo".
La sujeción de trabajo estandarizada permitió a Cicchetti y su equipo preajustar todos los aproximadamente 600 trabajos por mes fuera de línea en una CMM —no más toque en la máquina. Les permitió verificar fácilmente que las características de la pieza coincidieran con los datos CAD en cualquier paso del proceso de manufactura —no más fijaciones de inspección, no más tiempo perdido recogiendo puntos de datum. Y porque ahora sabían dónde estaba todo, todo el tiempo, los procesos podían simularse fuera de línea, los programas y offsets resultantes empaquetados en un paquete ordenado listo para subida a la máquina herramienta.
La línea final es esta: la sujeción de trabajo estandarizada permitió a Cicchetti aumentar la utilización de EDM de 3,500 horas anuales a más de 5,000, sin automatizar.
"En lugar de tres tipos configurando dos máquinas cada uno, ahora tenía un tipo configurando seis máquinas, y haciéndolo en aproximadamente una quinta parte del tiempo", dijo. "Hicimos todo eso sin un robot —si hubiéramos tenido uno, los resultados habrían sido aún mejores".
Primero lo primero
La ironía de todo esto es que, ahora que Cicchetti está del otro lado de la cerca, se encuentra desafiando a propietarios y gerentes de talleres a repensar sus procesos para mejorar utilización de maquinaria y trabajar hacia automatización. "No es inusual para nosotros vender una máquina y tener al cliente volver por una segunda al año siguiente", dijo. "Cuando me dicen que solo registraron 3,500 horas, sugiero que echar un vistazo duro a sus procesos de manufactura podría ser una mejor idea".
Como regla, la utilización promedio cae en la segunda máquina, y cae aún más en la tercera, explicó Cicchetti. Pero adoptando las herramientas correctas al frente, todo se vuelve optimizado. Impone disciplina en la planta, allanando el camino para máxima utilización de máquina. La repetibilidad está asegurada. Y si la automatización entonces tiene sentido, el taller y su gente están listos.
"Puedes añadir maquinaria, puedes añadir herramientas, pero si no optimizas procesos y las responsabilidades de todos los involucrados, nunca vas a tener éxito", dijo. "Toda la cultura tiene que cambiar. Sin una visión, un cambio de paradigma, la transición a manufactura automatizada será mucho más difícil. Pero para aquellos que pueden lograrlo, la automatización es un home run".
Sistema de control de automatización
- Boy Machines: Avanzando producción pequeña escala con tecnología punta
- Nueva generación cobots revoluciona moldeo plásticos —Insights desde EVCO Plastics
- Dominar la Gestión de Big Data: Prevenir el Caos Antes de que Comience
- Perspectivas PwC: Aprovechando IA y Big Data para Transformar la Manufactura
- Big Data: La fuerza impulsora de la Cuarta Revolución Industrial
- Hounslow lidera el Reino Unido en reparto autónomo: primer ensayo de vehículos eléctricos para fármacos en residencias
- Por qué los fabricantes deben adoptar la IA y el Big Data para obtener ventaja competitiva
- Revolucionando la electroerosión: Automatización más rápida y eficiente con la Industria 4.0
- Big Data vs IA: La sinergia detrás de la transformación digital
- Corte por Chorro de Agua vs EDM: Elegir la Tecnología de Corte Adecuada para Trabajos de Precisión
- 5 Beneficios y Aplicaciones Esenciales de la Tecnología Wire EDM