



Hirsh Precision: Confianza en sistemas avanzados para la excelencia en manufactura
En Hirsh Precision Products, la cultura se basa en conducir negocios con integridad y valores fundamentales de confianza, seguridad y compromiso
Desde un simple pasador de posicionamiento hasta un colector de fluidos complejo, cada pieza manufacturada comienza como una idea. Un taller de Colorado hace realidad los conceptos de sus clientes combinando tecnología de manufactura avanzada y cuidadosa gestión de procesos y datos con una cultura empresarial enfocada en el equipo y casi 40 años de experiencia.
El mecanizador Steve Hirsh fundó Hirsh Precision Products Inc. en Boulder, CO, en 1979. Con un solo fresadora Bridgeport, Hirsh mecanizó pequeñas series de producción y componentes de herramientas y fijaciones para una variedad de clientes. Su hermano Mike se unió a la empresa, y el taller añadió un torno Okuma LC-10 y una fresadora vertical CNC Wells Index con cambio manual de herramienta.
A medida que el negocio crecía, el taller se mudó a las instalaciones de uno de sus clientes, un fabricante de herramientas especializadas automotrices que sigue siendo cliente después de 38 años. En 1993, Hirsh Precision Products construyó su propio edificio de 24,000 pies² (2230 m²). Hoy la empresa tiene aproximadamente 70 empleados que trabajan en dos turnos, cinco días a la semana. Aproximadamente dos tercios de la producción del taller está relacionada con la industria médica, la mayoría involucrando dispositivos como componentes para equipos de procesamiento de sangre.
Calidad de producto, carácter de equipo
A lo largo de su historia, la máxima guía de Hirsh Precision Products ha sido "Trabajo de Calidad Entregado a Tiempo". Ahora director de ingeniería de la empresa, Steve Hirsh dijo: "El trabajo de alta calidad es el resultado de conducir negocios con integridad y la base de la cultura de nuestra empresa".
Según Hirsh, la empresa se enfoca en mejora continua, aprendizaje y confianza entre sus miembros del equipo. La relación de Hirsh Precision Products con sus miembros del equipo podría llamarse única.
La filosofía de contratación de la empresa busca asegurar que haya un buen ajuste tanto para la empresa como para el miembro del equipo. El énfasis está en personalidad, integridad y aptitud sobre el nivel de habilidad inicial. "No puedes enseñar carácter básico o cómo llegar a tiempo o asumir errores", dijo Hirsh. Si un empleado es apasionado, interesado y curioso, las habilidades técnicas pueden enseñarse, añadió.
Prueba de la cultura positiva de la empresa es el número de familias que tienen múltiples miembros en el lugar de trabajo. Hirsh dijo: "Cuento aproximadamente 13 familias diferentes con más de un miembro trabajando aquí. En algunos casos, hay tres o cuatro de la misma familia". De hecho, el equipo incluye tres miembros de la familia Hirsh: Steve, CEO Mike y CFO Kent.
Academia de Entrenamiento
El énfasis de la empresa en el aprendizaje continuo ha crecido con el tiempo. En los primeros días, la capacitación consistía en coaching en tiempo real en la máquina. La documentación de pasos de proceso y configuraciones se añadió para reducir tiempos de configuración y asegurar repetibilidad. Otras iniciativas de capacitación se emprendieron a lo largo de los años, incluyendo contratar a un instructor local de oficios de máquinas para capacitar empleados in situ. En el último año, la empresa contrató a un gerente de capacitación y desarrollo para documentar y rastrear formalmente la capacitación.
Todos los esfuerzos de capacitación ahora están agrupados bajo un paraguas llamado Academia de Entrenamiento Hirsh. El programa ofrece un currículo estandarizado y escalable al que los empleados pueden acceder en el trabajo o en casa. Elementos básicos incluyen materiales de orientación, seguridad y habilidades de medición.
Se añaden nuevos cursos continuamente y el sistema también ayuda a rastrear cursos de capacitación externos, como los proporcionados por la NTMA (National Tooling and Machining Association). Cada miembro del equipo es miembro de la Academia de Entrenamiento Hirsh y puede determinar una dirección de aprendizaje alineada con su camino profesional. Los miembros del equipo se reúnen con supervisores anualmente para explorar sus propias áreas de interés, identificar temas de capacitación, establecer metas y revisar el progreso del año anterior.
Invirtiendo en tecnología
Desde su fundación, Hirsh Precision Products ha invertido continuamente en tecnología de manufactura avanzada. "Tratamos de entender cuál es el retorno en ciertas nuevas funciones o características y asegurarnos de aprovechar esas innovaciones de manera inteligente", dijo el COO Peter Doyle.
Hoy, la empresa tiene 22 máquinas herramienta CNC, distribuidas casi uniformemente entre fresadoras y tornos. Hay seis celdas de producción con tres o cuatro máquinas por celda. Las máquinas de cinco ejes son prominentes, usadas para posicionamiento que permite mecanizado en una sola operación.
La precisión de posicionamiento es crítica en la manufactura médica para mantener registro de pieza, tolerancias e interrelaciones de características. El taller hace piezas que van desde componentes torneados de 1 mm hasta artículos tan grandes como 3 pulgadas, pero "el 80% de nuestro trabajo cabrá en la palma de tu mano", dijo Hirsh. Operaciones secundarias, excepto plateado, se realizan internamente. Los materiales de pieza van desde plásticos de grado médico hasta aceros inoxidables templables.
Los volúmenes de producción generalmente no son grandes. "Anualmente, podríamos hacer 100 de algo o hasta 10,000 de otra cosa. Un tamaño de lote típico podría ser alrededor de 200 piezas", dijo Hirsh.
Evolución de la automatización
Hirsh Precision Products siempre ha buscado formas de automatizar sus procesos. Por ejemplo, incluso en sus primeros cinco años, la empresa invirtió en robots neumáticos para cargar tornos de pinza. Después de que el taller adquirió su primera fresadora con cambio de palet, la gerencia reconoció la flexibilidad y productividad proporcionada por el cambio de palets y decidió que cada futura fresadora estaría equipada de esa manera.
La primera incursión del taller en tecnología FMS (sistemas de manufactura flexibles) fue con un FMA Tsugami de cuatro ejes y 12 palets, y su primera máquina de cinco ejes empleando conceptos FMS fue un DMG Mori con un cambiador de palet de diez estaciones.
Buscando expandir sus aplicaciones FMS, la empresa investigó opciones disponibles en sistemas FMS multi-máquina. "Vamos a IMTS cada dos años como equipo para mantenernos al día con tecnología relevante para nuestros clientes y sus piezas", dijo Hirsh. Después de una exhaustiva investigación previa al espectáculo, en IMTS 2016 la empresa compró un sistema FMS que consistía en un centro de mecanizado vertical CNC de cinco ejes estilo bancada Okuma MU-4000, con envolvente de trabajo X-Y-Z de 740 mm x 460 mm x 460 mm, servido por un sistema de manufactura modelo MDR-750 FMS ONE del proveedor FMS Fastems LLC.
Desde entonces, el taller ha adquirido e instalado una segunda fresadora MU-4000 en el sistema Fastems, que tiene 36 palets de 400 mm de diámetro, tres niveles de almacenamiento de palets y una estación de carga LSC. El sistema es expandible para manejar cinco máquinas herramienta y 120 palets dentro de la instalación actual.
El Software de Gestión de Manufactura (MMS) de Fastems es la base operativa del sistema. MMS toma decisiones de priorización de producción basadas en la disponibilidad de personal, herramientas, tiempo de máquina y materia prima. Diseña un horario, mueve palets hacia y desde los estantes de palets, y dirige el mecanizado de piezas autónomamente.
"Comunicamos la fecha de entrega y la cantidad requerida", dijo Doyle, "entonces MMS puede 'jugar ajedrez', mirar el trabajo programado y crear un plan que cumpla las fechas de entrega, aproveche los recursos disponibles y maximice el tiempo de husillo. Eso ha llevado a una excelente utilización del husillo".
El taller ingresa sus horarios de personal y el sistema recupera piezas terminadas cuando los miembros del equipo están disponibles para descargarlas. "Operar el sistema Fastems destacó para nuestro equipo la importancia de mantener los husillos funcionando. Nuestro trabajo es organizar cualquier prerrequisito requerido, como fijaciones", dijo Doyle.
El sistema de múltiples palets es una buena combinación con la naturaleza repetitiva de la mayoría de las piezas de Hirsh. "Las configuraciones son una de las variables más grandes para nosotros", dijo Hirsh. El taller puede eliminar prácticamente los tiempos de configuración dejando las fijaciones intactas en los palets. "Con 36 palets, podemos dejar trabajos configurados. Cambiar palets nos permite minimizar tiempos de entrega mientras maximizamos la utilización", dijo Hirsh. En un estudio realizado en tres procesos típicos de fabricación de piezas, las horas de configuración se redujeron 72, 54 y 92% con una reducción promedio del 73%.
Hirsh enfatizó la importancia de comprender completamente las capacidades del sistema. "Fastems nos dijo que el sistema no es simplemente un cambiador de palets grande y elegante. Nos instaron a confiar en el sistema, ingresar nuestros trabajos y dejar que el sistema programe el trabajo y determine cuándo van a correr las piezas".
Máximo rendimiento por el dinero
Dijo Doyle: "¡Si nos esforzamos en comprar la tecnología, queremos sacarle el máximo provecho!" En consecuencia, Hirsh Precision Products organizó un equipo dedicado de Fastems y le dio el desafío de descubrir todo lo que el sistema FMS puede hacer.
Quizás lo más importante para el taller, el sistema FMS permite operación sin supervisión en noches, fines de semana y festivos. "El objetivo es hacer funcionar los husillos 24 horas al día", dijo Hirsh.
La fijación de trabajo paletizada también permite mayor densidad de piezas. "Eso nos ayuda en producción sin supervisión", dijo Doyle. "Trabajando con un ciclo de cinco minutos, 36 palets no durarían mucho. Pero si tienes ciclos de una o dos horas, puedes pasar noches y fines de semana. El sistema Fastems permite utilización completa del tiempo sin supervisión. En lugar de tener a alguien allí cada 15 minutos, podemos dejar que el sistema funcione toda la noche y cambiamos las piezas al día siguiente".
Continuó: "Podemos secuenciar producción para muchos pedidos de clientes en paralelo, en lugar de producirlos de forma serial. Para una pieza que requiere 100 piezas entregadas cada mes, podemos correr 25 a la semana, lo que resulta en unas cinco al día. Podemos tener un trabajo aparecer en la estación de carga una vez al día, en lugar de correr 100 piezas de solo ese artículo antes de pasar a la siguiente pieza". La integración de gestión de palets a través de múltiples máquinas también permite que una pieza corra en más de una máquina.
Una pieza que requería posicionamiento de cinco ejes para mecanizar todas sus características se procesaba anteriormente de una en una en una fresadora de cinco ejes Brother. El envolvente de trabajo solo era lo suficientemente grande para procesar una pieza a la vez. "Con el sistema Fastems, mecanizamos la pieza en máquinas herramienta más grandes y podemos tener 18 de las piezas en un palet en proceso al mismo tiempo", dijo Hirsh.
La pieza, de unos 60 mm cuadrados, se mecaniza en tres secuencias, con seis piezas en cada secuencia en el mismo palet. La primera secuencia implica mecanizar una cola de milano en un bloque. La secuencia dos cubre mecanizado de cinco lados de la pieza. En la secuencia tres, la cola de milano se mecaniza fuera y la pieza se termina. Cada ciclo resulta en seis piezas terminadas. Hirsh dijo: "En lugar de procesar el trabajo por lotes, podemos hacer fluir las piezas a medida que cumplen nuestro horario de construcción".
Dos grandes desafíos en la aplicación de tecnología FMS Fastems de Hirsh Precision Products involucran gestión de herramientas y compatibilidad con sistema ERP (Planificación de Recursos Empresariales).
Las características de bajo volumen, alta mezcla y tolerancias ajustadas del trabajo del taller requieren utilización de una gran variedad de herramientas de corte. Cuando Hirsh Precision Products instaló inicialmente el sistema Fastems con los dos VMC Okuma, no era financieramente viable para el taller incluir la función de gestión de herramientas del sistema. Actualmente, cada máquina Okuma almacena 166 herramientas y la capacidad de herramientas no es una restricción aún.
Sin embargo, como el taller pretende expandir el sistema para incluir un total de cinco centros de mecanizado, está desarrollando su propio sistema para mover herramientas dentro y fuera de las máquinas cuando 166 herramientas no sean suficientes para la mezcla de piezas producidas en cada máquina. "Cuando el FMS tiene más trabajos de los que pueden acomodarse por ollas de herramientas disponibles, moveremos herramientas dentro y fuera de la matriz de herramientas de manera automatizada. La prevención de errores en ese movimiento de herramientas está en nuestro horizonte", dijo Doyle.
Otro problema es la integración ERP. Hirsh gestiona toda su información de compromiso con clientes a través de su sistema ERP establecido desde hace tiempo, que no fue diseñado para soportar programación multi-palet. La razón es que el sistema ERP evalúa toda la ruta de la pieza desde recepción de materia prima hasta envío, incluyendo operaciones externas como plateado o tratamiento térmico. Está diseñado para poder identificar cuellos de botella no aparentes para un sistema FMS que se enfoca en actividades de celda de trabajo. El sistema ERP prioriza manufactura just-in-time mientras un FMS prioriza utilización del husillo.
Consecuentemente, Doyle dijo: "Estamos ideando una forma de casar los requisitos de ambos sistemas, por ejemplo, liberando pedidos de piezas grandes en segmentos y siendo más selectivos sobre la información que dejamos ver al sistema Fastems".
No es una tarea fácil. "Los sistemas ERP son como casarse", dijo Hirsh, "Hay un compromiso e inversión. No quieres cambiar tu sistema ERP si no tienes que hacerlo".
Dijo Doyle: "Lo que me gusta del FMS de Fastems es que permite a nuestro equipo enfocarse en resolver problemas que la tecnología no puede resolver, mientras los libera de tareas en las que la tecnología está demostrando ser muy buena. Por ejemplo, el sistema Fastems es genial en acciones repetitivas y su capacidad para priorizar trabajo y mantener el husillo funcionando es fantástica. Pero no va a poder decirnos cómo diseñar una fijación, cómo pensar sobre propiedades de materiales o cómo diseñar mejor un proceso de producción. Así que nos permite enfocarnos en las áreas que son el punto fuerte de nuestra empresa".
Tarjetas de puntuación de producción
Hirsh quiere que cada individuo en la empresa sea consciente de cómo él o ella está ayudando a la empresa a llevar a cabo su máxima guía de "Trabajo de Calidad Entregado a Tiempo". Sin embargo, Hirsh dijo: "Descubrimos que no podíamos monitorear eso cada día. Así que desarrollamos una tarjeta de puntuación, diseñada por mecanizadores para mecanizadores. Toma nuestras prioridades de seguridad, calidad y productividad y en cualquier minuto del día proporciona una actualización en toda la empresa de cómo estamos en cada una de esas áreas prioritarias".
Cada celda de manufactura tiene una pantalla de computadora con una tarjeta de puntuación personalizada desarrollada con aportes de sus miembros del equipo. Eso permite diagnóstico rápido y respuesta a anomalías de producción.
Por ejemplo, un supervisor puede revisar la tarjeta de puntuación de una celda y traer a la persona adecuada para ayudar si las configuraciones están tardando mucho. La instantánea de una página refleja cada compromiso de cliente en toda la empresa y muestra qué miembros del equipo están involucrados en cumplir el compromiso. Para proporcionar información oportuna, las tarjetas de puntuación se actualizan cada dos minutos.
Al investigar diferentes sistemas FMS, Hirsh buscó durabilidad y rendimiento confiable en lugar de tecnología de vanguardia, early-adopter. "Queríamos equilibrar la inversión en la última tecnología con querer algo que haya sido bien probado y no una responsabilidad", dijo Hirsh. Fastems es la elección correcta para nosotros. Es una inversión estratégica para nosotros que esperamos que se ajuste a nuestro negocio por muchos años por venir".
Entendiendo Big Data
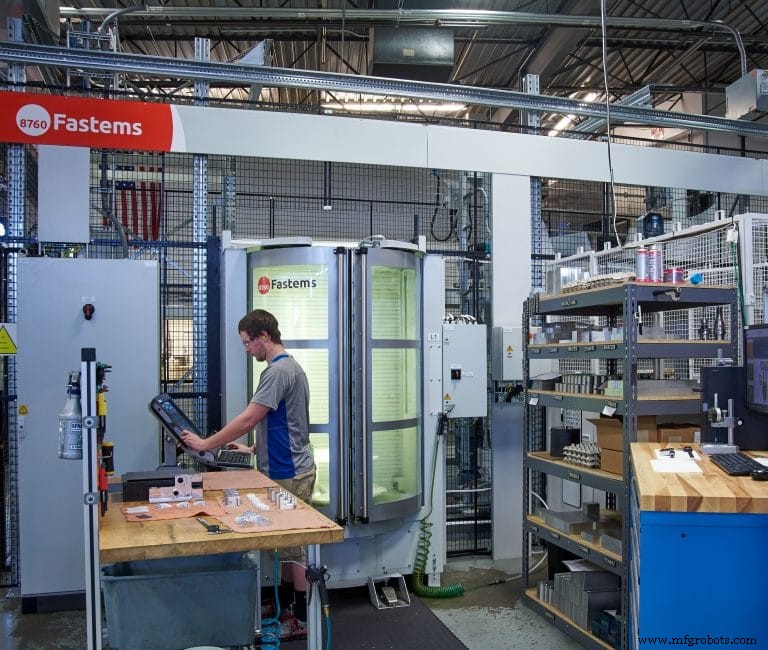
Peter Doyle de Hirsh Precision Products admite: "Me encantan los datos. Los miramos todos los días. Tenemos reportes que miran cada aspecto individual de nuestro proceso de producción. Tiempos de ciclo, números de pieza, tiempos de configuración, costos de material, datos de inspección... todos los datos están disponibles. Mi única vacilación respecto a la manufactura basada en datos es tratar de asegurar que los estemos usando de la manera correcta.
"El problema es que las empresas a menudo se ahogan en sus datos y no saben qué hacer con ellos", continuó Doyle. "El valor de los datos es su capacidad para ayudar en la toma de decisiones. Aislar un problema y determinar qué información es más útil debería hacerse antes de recopilarla".
Doyle dijo que este año, la empresa añadió analítica y gestión de información como componentes clave para lograr su estrategia. "La analítica puede ayudarnos a descubrir qué datos son más significativos para nosotros. La gestión de información nos permite comunicar la información correcta a las personas correctas en el momento correcto".
El taller está desarrollando formas de sistematizar datos para ayudar a tomar decisiones de producción. Por ejemplo, mientras que los datos de CMM son fáciles de capturar electrónicamente, el taller actualmente está implementando una recolección electrónica de datos de inspección de herramienta y pieza que anteriormente se hacía y registraba a mano en la planta. A medida que esas y otras iniciativas avanzan, Doyle dijo, el taller está "descubriendo formas de unir el software de documentación de proceso propietario que hemos desarrollado, nuestro ERP, y el MMS de Fastems para que nuestros datos en sí sean un activo. Sabemos que tenemos una oportunidad para mejorar nuestro uso de datos, pero todavía estamos averiguando cómo".
Otro paso es determinar la calidad de los datos subyacentes. Datos de mayor calidad pueden ayudar a tomar mejores decisiones más rápidamente. Por ejemplo, en lugar de inspeccionar una característica en cada quinta pieza y ralentizar la producción, el taller puede determinar estadísticamente que solo necesita inspeccionar una en 50 piezas, aumentando así la eficiencia. Doyle también cuestiona el verdadero valor de algunos datos. Ciertos datos son valiosos sin duda, como números de utilización de máquina y OEE, pero algunos conjuntos de datos no son tan útiles.
Como ejemplo, cuestionó el valor de datos detallados sobre rendimiento individual, como estudios nacionales de referencia de productividad por persona. "Hay aspectos de cómo se recopilan esos datos que significan que los puntos de referencia pueden no ser comparables o relevantes para una decisión, y no creo que ese sea el beneficio de la manufactura basada en datos. El éxito y la cultura de Hirsh Precision Products se basan en nuestros valores fundamentales —somos honestos y confiables, apasionados por lo que hacemos, confiados en nuestras habilidades y capacidades, leales y comprometidos. Con esos fundamentos en lugar, nuestro objetivo es usar datos para mejorar nuestras operaciones y ayudar a otros, no micromanagear".
Doyle ve el sistema Fastems como una forma práctica y aplicada de comenzar el viaje hacia la manufactura basada en datos Industry 4.0. En el futuro, dijo, "La inteligencia artificial va a ser un cambio de juego para la manufactura, probablemente más que cualquier otra cosa. Cambiará cómo estructuraremos y capacitaremos a nuestros equipos".
Editado por el Editor Gerente de Manufacturing Engineering Candace Roulo.
Sistema de control de automatización
- Revolución robótica: inversión inteligente en el crecimiento de la automatización
- Protección de Circuitos: Clave para un Diseño Seguro y Eficiente de Distribución Eléctrica
- Sistema Robo-Trex de Lang Technovation: accesibilidad y maniobrabilidad para máquinas de precisión
- Las 5 herramientas clave que impulsan el éxito de la manufactura esbelta (Lean)
- Emerson galardonada como Empresa Industrial IoT del Año 2022 por IoT Breakthrough
- Cómo la Industria 4.0 impulsa el ROI a través de Lean – Dónde está su empresa
- Tecnologías de Mecanizado de Precisión: Avanzando en Precisión y Eficiencia
- Compartir conocimiento eficaz entre generaciones en la industria moderna
- Cómo las instrucciones de trabajo impulsan la eficiencia y el cumplimiento en su empresa
- Torno Praktikant VC Plus: Herramienta de formación eficiente energéticamente para precisión
- Comprendiendo Pantallas Braille Portátiles: Claves e Innovaciones