



Control de herramientas de corte habilitado por sensores: llevando las máquinas herramienta al mainstream
Un factor clave de éxito para iniciativas de Industria 4.0 e IIoT (Internet Industrial de las Cosas) es la aparición de más y mejores sensores en centros de mecanizado, e incluso en las propias herramientas de corte. Estos sensores proporcionan los datos y la conectividad que son la base de la "fábrica del futuro".
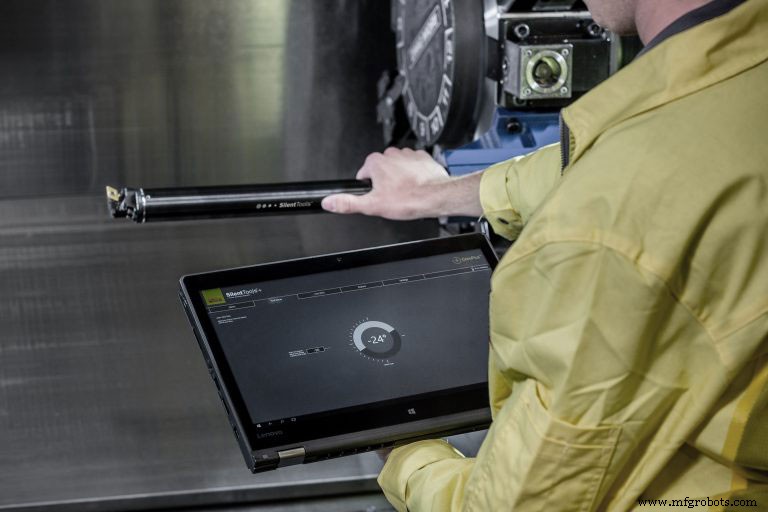
Pero, lejos de ser futuristas, existe una gama de "sensores inteligentes" disponibles hoy — recopilando datos y mostrando a los operadores el estado de sus máquinas y el proceso de corte de metal. La evolución se logra mediante una medición cada vez más precisa de la posición de la pieza y la forma geométrica de la pieza terminada, así como la configuración y control de las herramientas usadas en el proceso.
Manufacturing Engineering pidió a varios expertos de la industria que evaluaran el estado actual de los sistemas de control basados en sensores para corte, y también miraran al futuro para identificar oportunidades venideras.
Ahora y en el futuro
En el área de control y optimización basados en sensores, ¿dónde estamos en el continuo desde la mesa de dibujo a productos maduros? La respuesta es: "Depende".
"Para medición básica y control adaptativo, estamos bien avanzados en la curva de aprendizaje", dijo Frank Powell, gerente de producto para productos de rectificado en Marposs Corp. (Auburn Hills, MI). "Las máquinas herramienta pueden equiparse con una variedad de sensores y transductores en proceso. En el primer nivel, estos sensores se utilizan para protección de la máquina ya que un sistema puede reaccionar 1000 veces más rápido que un operador ante una tensión de fuerza inesperada o una colisión potencial. La tecnología avanza mediante medición cada vez más precisa de la posición de la pieza y la forma geométrica de la pieza terminada, así como la configuración y control de las herramientas usadas en el proceso."
En términos de Industria 4.0, la tecnología de manufactura digital de herramientas de corte está mucho más cerca de la mesa de dibujo que de un producto maduro, según Neil Munson, especialista técnico de ventas para Silent Tools en Sandvik Coromant (Fair Lawn, NJ). "Estamos en el precipicio de un cambio de paradigma en nuestra industria. De hecho, estamos dando el salto inicial hacia herramientas de corte inteligentes basadas en sensores en nuestra compañía", dijo.
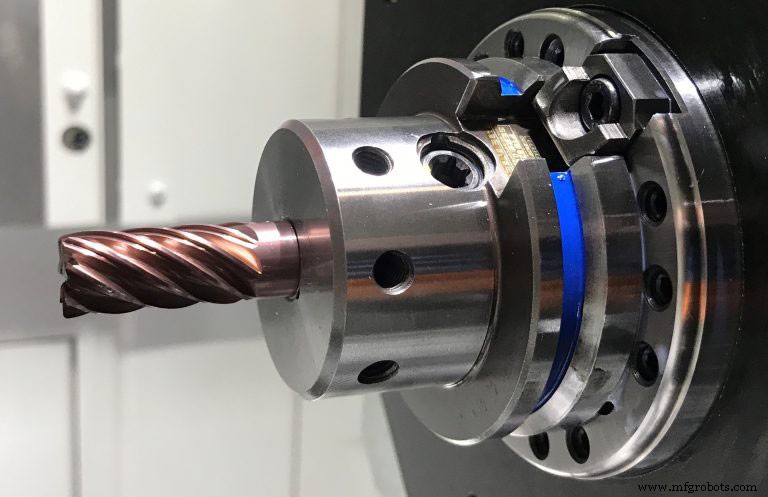
Joe Volansky de BadAxe Tooling Solutions tuvo una visión ligeramente diferente. "Los productos están probados y bien avanzados en la curva de aprendizaje, y pueden aplicarse de formas revolucionarias", dijo Volansky. "En nuestro caso, estamos introduciendo un producto para operaciones de fresado basado en ciencia probada, que presenta una solución de una manera completamente nueva en el límite de la física de la máquina." BadAxe Tooling Solutions es una alianza de tres empresas estadounidenses: Briney Tooling Systems (Bad Axe, MI), Fullerton Tool Co. (Saginaw, MI) y BlueSwarf LLC (State College, PA).
"Mi opinión es que estamos en la mitad de la curva en términos de desarrollo", dijo Wade Anderson, gerente de especialista de producto y gerente de Centros Tecnológicos para Okuma America Corp. (Charlotte, NC). "Para eficiencia básica de equipos y capacidad de comunicar con dispositivos periféricos, hay varias soluciones listas para usar ahora mismo. Sin embargo, tecnologías de inteligencia artificial (IA) y realidad aumentada (AR) están más en desarrollo."
Con la gran cantidad de datos generados ahora por equipos en la planta, las tecnologías venideras a las que se refiere Anderson son esenciales, según Andy Henderson, vicepresidente de ingeniería para Praemo (Kitchener, ON). "En el mundo de la automatización, ha habido una evolución muy 'física' desde los años 1970", dijo Henderson. "La próxima frontera es la evolución 'mental' — añadir inteligencia a los datos usando IA y machine learning (ML). En el continuo, estas tecnologías son maduras y se usan continuamente en espacios personales y de consumo (Google, Amazon, Facebook, etc.). Aplicaciones dentro de la industria manufacturera han rezagado, pero software usando estas tecnologías, como Razor, están ayudando a talleres a realizar el valor de IA y ML." Razor es un producto de Praemo que se conecta a fuentes de datos, recopila información y proporciona insights y recomendaciones sugeridas para ayudar a los usuarios a tomar acción preventiva para reducir tiempo de inactividad de equipos, optimizar procesos de producción y gestionar riesgos.
¡Los sensores mandan!
Nuestros expertos de la industria coincidieron en el papel clave que juegan los sensores. Hay un viejo adagio: "Lo que se mide se gestiona". Aunque es incierto quién lo dijo (algunos sugieren Lord Kelvin, otros Peter Drucker), subraya el hecho de que cualquier intento de controlar o optimizar una máquina debe basarse en datos rápidos, precisos y confiables en el punto clave de contacto — donde la herramienta de corte se encuentra con la pieza de trabajo.
Técnicamente hablando, la tecnología para recopilar, distribuir y analizar datos para control adaptativo estaba disponible mucho antes del interés actual en Industria 4.0 e IIoT. Históricamente, los equipos de medición en proceso pueden rastrear sus raíces hace más de 60 años (por ejemplo, el medidor de Mario Possati para verificar piezas durante rectificado). Sin embargo, los avances mayores en sensores han ocurrido mucho más recientemente.
Tecnología reciente
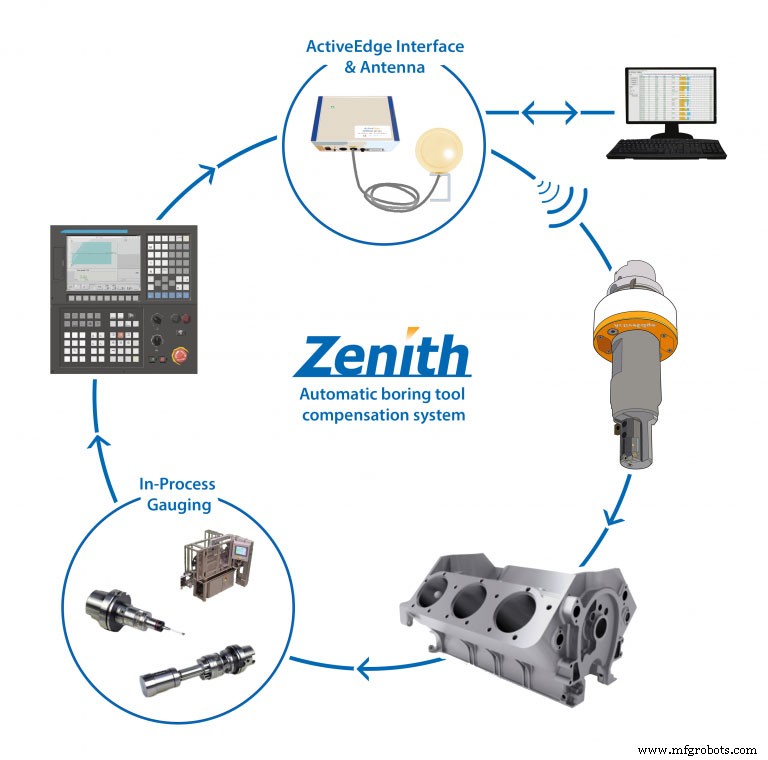
Uno de estos avances es una herramienta de mandrinar que compensa automáticamente el desgaste del filo de corte. "Independientemente de cuán sofisticada sea una máquina herramienta CNC, no puede compensar automáticamente el desgaste del filo de corte en una herramienta de mandrinar", dijo Anthony Bassett, presidente de Rigibore Inc. (Mukwonago, WI). "Nuestra herramienta ActiveEdge alimentada por batería automatiza el dimensionado en proceso de los filos de corte de herramientas de mandrinar. Usa tecnología inalámbrica para ajustar remotamente múltiples diámetros de filo de corte en una sola herramienta, optimizando el rendimiento del proceso y eliminando la necesidad de intervención del operador."
Incursionando en nuevo territorio en el área de fresado está el ensamblaje y sistema de software BadAxe Smart Tool. BadAxe reemplaza el ensayo y error con física para golpear inmediatamente el "punto dulce" de una máquina al arrancar, según la compañía. Usando mediciones de los patrones de frecuencia de vibración residentes para una combinación específica de máquina, husillo, portaherramientas y herramienta, los algoritmos patentados y analíticas de la compañía calculan la zona de estabilidad óptima para que la máquina opere. El resultado es un portaherramientas y herramienta pre-balanceados y ensamblados listos para usar, más una interfaz de software optimizada para máquinas individuales.
"Todos saben que la vibración y el chatter son factores limitantes mayores en mecanizado de alta velocidad", dijo Volansky de BadAxe. "Típicamente, los operadores usan ensayo y error para encontrar el avance, velocidad, ancho y profundidad de corte correctos. En muchos casos, creen que han chocado contra la pared en términos de rendimiento cuando, en realidad, operación sin chatter se encontraría en una configuración contra-intuitiva donde existen tasas de remoción de metal mucho más altas. Esa configuración es definida por nuestro producto inmediatamente desde el arranque, independientemente de paso, corte a ranura completa o esquinas. La tecnología subyacente ha demostrado aumentar significativamente el ROI de un trabajo por organizaciones como Boeing Phantom Works, el Departamento de Defensa de EE. UU. y otros."
BadAxe está construyendo una gran base de datos para diferentes combinaciones de máquina y ensamblaje. Si la máquina de un cliente no está en la base de datos, se puede hacer una prueba única para determinar su dinámica de configuración.
Dando el paso de sensores en proceso a sensores en herramienta está Sandvik Coromant con la introducción de sus herramientas de corte inteligentes SilentTools+. "SilentTools+ son soluciones de herramientas amortiguadas para proporcionar una visión tremenda en procesos de mecanizado con gran voladizo donde los operadores típicamente vuelan a ciegas", dijo Munson.
"El mecanizado de gran voladizo en una instalación de alta tecnología es desafiante porque [los operadores] quieren tener control del proceso hasta la punta de corte", dijo. "Hemos incrustado sensores dentro de nuestros SilentTools que comunican vía Bluetooth con una interfaz gráfica para que un operador tenga ojos y oídos dentro de la máquina cerrada y profundo dentro de un taladro. Además, tiene una característica que permite configuración rápida y fácil determinando cuándo la punta de corte está centrada."
Usando el sistema SilentTools+, la deflexión de herramienta, chatter, fuerzas de corte, carga de herramienta y temperatura se monitorean en tiempo real. "Debido a la visión en todas estas áreas, pensamos que las tasas de desecho se reducirán y se realizarán ganancias de productividad, generando ahorros reales", añadió Munson.
¡Información, por favor!
Mientras que alguna salida de sensores es solo para información, el valor añadido es cuando las señales de sensores se procesan y usan para controlar calidad de pieza y condición de herramienta. Los fabricantes pueden minimizar trayectorias de herramienta y tiempo de mecanizado, mejorar acabado superficial, maximizar vida de máquina y mecanizar eficientemente piezas más desafiantes, como aquellas con geometrías complejas, paredes delgadas, cilindros huecos y ejes esbeltos.
Dijo Anderson, "El Sistema de Monitoreo Okuma es un buen primer paso. Permite hasta 64 entradas diferentes que pueden personalizarse a necesidades específicas del proceso. Tenemos clientes que han podido medir tiempo de inactividad de máquina y analizar datos OEE [efectividad general de equipos] para determinar que una cosa simple apagaba la máquina cuando un operador estaba ocupado en otro lugar. Usando el sistema de monitoreo, el operador [puede ser alertado] que hay un problema potencial que la acción preventiva puede evitar."
Henderson de Praemo cree que el camino al éxito manufacturero finalmente pasa por la montaña de datos que las herramientas generan en aplicaciones de corte de metal. "Estos datos son valiosa 'materia prima' para optimización", dijo. "Los algoritmos para analizar datos en nuestro software Razor pueden tamizar vastas cantidades de datos para encontrar interrelaciones y patrones que un humano con una hoja de cálculo nunca descubriría. Tecnologías de IA y ML se usan para desarrollar modelos que ayudan a operadores y gerentes a llegar a conclusiones claras muy rápido — y tomar acción basada en conclusiones basadas en datos. Mientras la inteligencia es artificial, imita muy de cerca cómo los humanos en el mundo manufacturero abordan las cosas. La única diferencia es que no se abruma con cantidades masivas de datos. Cuanto más tiempo se recopilan datos, y más datos se recopilan, más aprende Razor."
Capacidad probada
Los sistemas de hoy han probado su capacidad para mantener el proceso de corte, anticipando cuando algo no está bien y notificando a un operador o a la máquina para tomar acción correctiva, según Powell de Marposs. "La decisión de solo notificar, o tomar acciones automáticas, la dicta el cliente", dijo. "Técnicamente, tenemos muchas capacidades para control automático que en algunos casos no se están utilizando."
Un nuevo sistema de Marposs llamado BLÚ es el resultado de más de 50 años de experiencia en máquinas de rectificado y otras máquinas herramienta. Combina todas las aplicaciones de monitoreo de máquina herramienta y control de proceso en un solo sistema para monitoreo de herramienta y proceso en tiempo real, control adaptativo y mitigación de choques con tiempo rápido de procesamiento y muestreo. Dijo Powell, "BLÚ está diseñado para integrarse casi sin problemas con la máquina herramienta para ayudar al operador en cualquier modo: configuración, manual o automático."
El corazón del sistema es un nodo maestro alojado dentro del gabinete de la máquina. Tiene una estructura de bus para enchufar otros nodos para mediciones en máquina, monitoreo de emisión acústica, balanceo de rueda (rectificado), retracción de herramienta y otras funciones.
El sistema Zenith es un sistema automático de lazo cerrado para operaciones de mandrinar, según Bassett de Rigibore. "Los sistemas tradicionales son puramente mecánicos sin retroalimentación continua a la máquina de mandrinar", dijo. "Zenith proporciona retroalimentación al control de la máquina para confirmar que la herramienta ha ajustado la cantidad deseada. Esta retroalimentación de sensor de posición previene que se mecanice una mala pieza."
¿Hasta dónde puede llegar esta tecnología?
"No necesariamente veo un juego final para soluciones digitales o basadas en sensores para herramientas de corte", dijo Munson de Sandvik Coromant. "En talleres de máquinas modernos e instalaciones de manufactura, sensores y el uso de IIoT en herramientas de corte se volverán más ubicuos en los próximos 5 a 10 años, siguiendo el camino de aplicaciones de consumo. Para nosotros, la progresión natural es la integración de nuestros SilentTools+ en los controles de maquinaria CNC. Hoy, es un sistema independiente con vista de proceso en vivo. Estamos trabajando con fabricantes de máquinas herramienta y socios de software CAM para pasar de un sistema independiente a integración de control de máquina y proceso."
Anderson de Okuma estuvo de acuerdo. "La tecnología y, lo más importante, la implementación de tecnología, engendrará nuevas tecnologías", dijo. "Pensé hace muchos años que un espejo retrovisor con atenuación automática en un vehículo era ridículo. Ahora, no compraría un vehículo sin uno. De manera similar, en nuestra industria nuevas tecnologías ayudarán a desarrollar nuevos mercados para avances alternativos."
Powell de Marposs concordó que nunca debería haber un juego final. "Creo que la tecnología está en lugar para monitorear todos los parámetros y variables clave", dijo. "Ciertamente, hay áreas que pueden mejorarse, y trabajamos diariamente para desarrollar sensores más rápidos y sensibles, y software que pueda procesar datos de sensores más rápida e inteligentemente. Dentro de 10 años, estoy seguro de que habrá al menos un cambio de juego, un avance técnico que haga un taller de máquinas más eficiente, más productivo. Cuando el juego cambie, nosotros cambiaremos con él."
Volansky de BadAxe piensa que su compañía tiene un cambio de juego ahora. "El ritmo de desarrollo está aumentando", dijo. "Los clientes no quieren esperar 5 o 10 años. Tenemos un producto que redefine la eficiencia y ayuda a las máquinas herramienta a operar en los límites de la física. El siguiente paso para nosotros será remover nuestro ensamblaje de herramientas de la ecuación incrustando nuestro sensor de vibración patentado y análisis de datos directamente en la máquina y su lógica." Así, la máquina solo operará en su estado más optimizado, sin ensayo y error del operador, añadió.
Como dijo Bassett de Rigibore, "Algunos objetivos de desarrollo para nosotros son pedido automático de herramientas de carburo usando el control CNC, un cambio a menos intervención de operadores, ajustes hechos desde una ubicación central, y la entrada de un modelo sólido en la máquina CNC mientras otro proceso está en operación. Los límites mayores que enfrentamos hoy son la incompatibilidad y falta de estándares entre diferentes fabricantes de máquinas CNC y fabricantes de controles de máquina." Al final, un enfoque propietario limitará el crecimiento y es finalmente más costoso para un cliente que quiere añadir nuevas características fácilmente, concluyó Bassett.
Según Henderson de Praemo, algunas personas definen manufactura lights-out, sin intervención humana, como el juego final. "Personalmente, pienso en lights-out como similar a la búsqueda de paz mundial", dijo. "Para la industria manufacturera, es un concepto atractivo para esforzarse, pero no será alcanzable en muchas situaciones. Sensores integrados en herramientas y redes de herramientas; software que recopila, organiza y analiza datos sin problemas; y máquinas herramienta conectadas en red en una fuente de inteligencia de fábrica nos acercan mucho a esa fábrica lights-out. Esto no significa que las máquinas reemplacen a la gente. Los libera para hacer trabajo menos rutinario, más satisfactorio y definitivamente más productivo. Es similar al advenimiento del CNC, que automatizó el control manual de centros de mecanizado. Permitió a la gente trabajar más seguro y productivamente."
Sistema de control de automatización
- Universal Robots se alía con Phillips Machine Tools India para impulsar la productividad manufacturera
- La cadena de suministro atrae talento diverso across generaciones e industrias
- Dominando operaciones de torno y selección de herramientas de corte
- Comprender el Torneado Mecánico: Un Proceso Clave de Mecanizado de Precisión
- Herramientas Multifuncionales Imprescindibles para Todo Taller de Mecanizado
- Soluciones de corte digital para la industria de alfombras – OMNI CNC
- Optimización del embalaje en film: Cómo las máquinas de corte CNC digitales impulsan eficiencia y sostenibilidad
- Máquinas de corte digital y láser: La solución definitiva para producción de telas y textiles
- Cliente inglés forma en router 1530 nuevo con control DSP A11
- Comparativa Rápida de Herramientas de Corte CNC: Fresas de Extremo, Fresas de Rosca y Más
- Control integrado WinMax de Hurco potencia 11 máquinas herramienta avanzadas