



Dominio de la calibración del extrusor: 7 pasos expertos para calidad de impresión 3D consistente
La calibración es el proceso de ajustar un sistema para mantenerlo operando dentro de especificaciones.
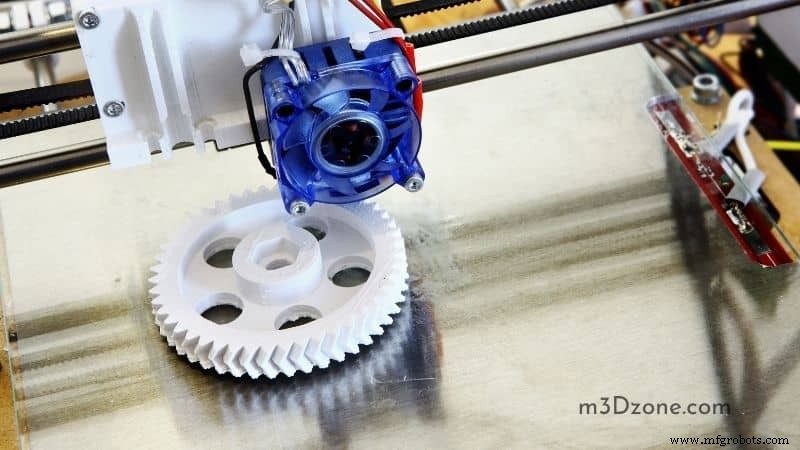
Garantiza precisión y repetibilidad pero también permite el ajuste fino de un sistema. También mejora tu calidad de impresión ayudándote a evitar tanto la sub-extrusión como la sobre-extrusión.
Todo el proceso de calibración del extrusor se refiere a la verificación de que todos los dispositivos de medición o control funcionan correctamente usando equipos de prueba o comparación con estándares trazables a estándares nacionales.
Tener un extrusor perfectamente calibrado más a menudo puede ayudar a asegurar que obtienes impresiones consistentes desde el principio al final, particularmente ya que los cambios de temperatura afectan la consistencia con el tiempo.
Necesitarás tres cosas para una calibración exitosa:
- Un hotend con termistor accesible
- Una forma de medir temperatura en la superficie de impresión (la cama) – como un termómetro infrarrojo (ver en Amazon)
- Referencia de temperatura
En una impresora 3D, el proceso es necesario para asegurar que el extrusor y hotend están creando la cantidad correcta de fuerza para empujar filamento a través probándolo contra un referente.
La calibración del extrusor proporcionará pautas claras sobre cuánto calor debe generarse para fundir la cantidad correcta de plástico.
Aquí están los pasos correctos a seguir, asumiendo que ya has montado tu termistor (ver en Amazon) correctamente y lo has puesto en su lugar.
Paso 1: Prepara tu estación de trabajo
Asegúrate de tener todo listo. Desatornilla el extrusor de la impresora, quita todos los porta-bobinas y limpia todas las versiones antiguas de plástico.
Tener un extrusor correctamente calibrado puede llevar bastante tiempo dependiendo de tu modelo, así que ponte cómodo con buena música para escuchar.
– Una impresora 3D
– Un ordenador con software de laminador instalado
– Cualquier filamento no flexible
– Calibres para filamento no flexible (ver en Amazon) (Opcional)
Paso 2: Carga el filamento
Necesitas precalentar la boquilla de la impresora 3D a la temperatura correcta para el tipo de filamento que usarás. Si tienes filamento no flexible pre-cargado, procede y precalienta a la temperatura del filamento instalado restante.
De lo contrario, cuando precalientes la impresora, carga más filamento como de costumbre, asegurándote de eliminar cualquier material usado previamente.
Para obtener tu cama caliente, quita el anillo que sujeta tu tubo alimentador de filamento & destornillador o algo que quepa ahí para empujar el filamento hacia fuera. Empújalos hacia abajo para que casi toquen el bloque de calor.
Puede que necesites dar unos golpecitos dependiendo del tipo de plásticos que uses, ¡ya que algunos podrían romperse por empujar demasiado fuerte durante su primera ejecución! Si tienes calibres de calibración, mide el diámetro del filamento.
El valor en mm debería estar alrededor de 2-4. Los calibres de calibración no son requeridos si tienes placas de calibración.
Paso 3: Conecta el ordenador
Conecta la impresora 3D a tu ordenador vía cable USB o conectividad Wi-Fi si ambas máquinas lo soportan.
Después, abre e instala software de laminador que te permita transferir comandos G-code de línea única desde tu ordenador a la impresora. Un buen ejemplo para propósitos de calibración del extrusor es Simplify3D.
Ahora encuentra la sección del laminador dedicada a impresión conectada. Al usar Simplify3D, encontrarás esto en la ventana del panel de control de la máquina. Impresoras basadas en RAMPS o Atmega te permitirán usar Monitor Serial en su IDE Arduino.
Una vez que encuentres esto, ahora deberías poder enviar el comando M83 a tu impresora para habilitar el modo relativo en tu extrusor.
Paso 4: Marca el filamento y comienza a extruir
Transmitirás unos 100 mm de filamento a través del hotend al calibrar el extrusor.
Primero, necesitas usar los calibres y rotulador para medir y marcar 120 mm hasta la entrada de tu extrusor. Esta medida será tu punto de referencia durante el proceso de calibración.
Ahora envía el G1 E100 F100 a tu impresora; ejecuta lentamente lo que la máquina interpreta como 100 mm de filamento extruido. El proceso solo tarda unos minutos.
La corta duración ayuda a eliminar la tensión del filamento o cualquier presión en el hotend y eventualmente evita confusiones.
Paso 5: Repite la medición
En esta etapa, la longitud real de filamento extruido por la impresora 3D debería ser precisamente 100 mm de filamento.
Tienes que comprobar esto midiendo del extrusor a la marca que hiciste en el paso anterior. Tu impresora probablemente está sub-extruyendo si esta medición supera los 20 mm. Significa que necesitas aumentar tus ajustes de pasos/mm.
Si la medición está por debajo de 20 mm, tu impresora está sobre-extruyendo, lo que significa que necesitarás bajar tus ajustes de pasos/mm.
Tanto la sobre-extrusión como la sub-extrusión son malas para tu impresora; tienes que arreglarlo tan pronto como puedas. También puedes corregir instancias de sobre-extrusión y sub-extrusión ajustando tu diámetro de filamento o ajustando el valor del multiplicador de extrusión.
El valor en mm probablemente será menor que 1,75. Después, introduce el ancho de extrusión configurado en tu laminador.
Paso 6: Calcula el valor correcto de pasos/mm
Para afinar con precisión tu extrusor, necesitarás determinar el valor actual, correcto e incorrecto de pasos/mm de tu impresora.
Comienza enviando M503 a la impresora para permitir que una cadena de valores se muestre en el monitor. Una vez hagas esto, localiza el eco: M92 y luego determina el valor e (a menudo disponible al final de esta línea). El resultado aquí es tu valor actual de pasos/mm.
Una vez obtengas el paso/mm actual, procede a determinar el valor físico de pasos/mm. Para hacer esto, primero necesitarás determinar cuánto filamento extruiste antes.
Puedes hacer esto obteniendo la distancia desde la marca del filamento al extrusor, luego restando el valor resultante de 120.
Luego, determina el número de pasos que el extrusor hizo para extruir el filamento. Puedes hacer esto multiplicando el valor de pasos/mm por la longitud que deberías haber extruido, en tu caso, 100 mm.
Ahora usa estos valores para obtener los pasos/mm físicos y actuales. Es tan simple como dividir los valores por la longitud extruida.
Después de hacer eso, solo necesitas establecer esto como valor de pasos/mm de tu impresora, y listo.
Paso 7: Establece tu nuevo valor de pasos por milímetro
Inicia el proceso enviando el comando M92 E###.#; reemplaza los hashes (#) con el valor de pasos/mm que obtuviste del paso anterior). Luego, envía el comando M500 para guardar los datos en la memoria de tu impresora.
Puedes comprobar si el valor e coincide con tu nuevo valor de pasos/mm encendiendo y apagando tu impresora simultáneamente y enviando el comando 503. Supongamos que no coincide, repite la primera parte de este paso.
También puedes repetir los pasos uno a cuatro si quieres comprobar si el extrusor está correctamente calibrado.
Consejos para calibrar tu extrusor
Los pasos físicos anteriores te darán un extrusor totalmente calibrado. Sin embargo, hay algunos consejos que pueden hacerlo mucho más fácil y un extrusor correctamente calibrado. Ver abajo;
1. Calibra regularmente
La calibración del extrusor está principalmente destinada a asegurar que tu impresora está empujando la cantidad precisa de filamento a través del hotend al imprimir. Así que tienes que asegurar que esto ocurra con calibraciones regulares del extrusor.
Demasiado filamento causa sobre-extrusión que puede resultar en stringing, abultamientos y detalles caídos. La sobre-extrusión extrema también puede llevar a obstrucciones y atascos de filamento.
Por otro lado, muy poco filamento introducirá huecos entre capas. El hueco entre la capa inferior y superior puede ensancharse debido a capas faltantes. La adhesión también puede someter tus impresiones a deslaminado de capas y warping.
2. Comprueba tu calibración del extrusor a diferentes temperaturas
A medida que las cosas se calientan, se expanden, y si calibras tu extrusor basado en una temperatura específica, entonces a medida que la temperatura cambia, también lo hará la calibración del extrusor.
Por ejemplo, si calibras tu extrusor en clima de 20°C/70°F con una caída de 5 grados centígrados en temperatura, seguiría calibrado en .2mm.
Aún así, si la temperatura cambia 7-8 grados, entonces esa calibración puede cambiar significativamente. Podrías tener que rehacer el proceso, haciendo que la calibración del extrusor para un objeto de tamaño específico se calibre demasiado delgado o demasiado grueso.
3. Asegúrate de usar al menos 4 (preferiblemente 5) ángulos diferentes al calibrar
Es buena práctica hacer 25 pasos de valor mm, así que si quieres .2 pasos de valor mm, entonces ve con 2.5 pasos mm – 2.7 pasos mm, etc. (no quieres ir dando vueltas en incrementos de .1mm porque es un cambio demasiado pequeño.)
Ejemplo pasos mm: 2.5, 2.6, 2.7, 2.8, 3.0, 3.1
Hay siete puntos de calibración del extrusor, así que si terminas haciendo cinco calibraciones del extrusor, eso te daría 35 puntos de calibración que deberían asegurar que tu extrusor calibrado entregue la misma cantidad de filamento en todas las alturas y ángulos de calibración (cada vez).
Podrías tener calibraciones en pasos de 1mm. Aún así, no recomendamos esto ya que puedes obtener más variaciones ya que 1mm puede considerarse bastante pequeño, y muy difícil de notar diferencias significativas como cambio de 0.1mm.
Deberías tomar el punto de calibración a una altura en la que probablemente imprimirás tus modelos (es decir, puntos de impresión 1-4 a altura de capa 0mm, 5-7 a 10mm).
Si es posible, intenta reunir algunas impresiones pequeñas, pero que aún tarden más de 10 minutos en imprimir. De esta forma, cuando calibras un extrusor, está calibrado para impresiones largas.
Durante este tiempo, el extrusor puede estar sujeto a cambios de temperatura o humedad que pueden afectar la calibración del extrusor.
Conclusión
La calibración del extrusor es un proceso esencial para tu impresora 3D. Permite a tu impresora extruir una cantidad precisa de filamento, traduciéndose en dimensiones más precisas y mejor acabado en tus piezas de impresora.
Si eres principiante y el proceso anterior parece un poco difícil, siempre puedes buscar pasos de calibración o diferentes materiales en internet que proporcionen herramientas más simplificadas como calculadora de extrusor; solo asegúrate de saber lo que estás haciendo.
Impresión 3d
- Cómo elegir un servicio de calibración de medidores de confianza: Guía práctica
- Mantenimiento del extrusor de su impresora 3D: Mejores prácticas para rendimiento óptimo
- Soluciona clics, deslizamientos y saltos del extrusor: Guía paso a paso
- Crea un Modelo 3D a Partir de Cualquier Foto en 5 Pasos Simples – Guía Gratuita
- Configuración óptima de temperatura para filamento ABS: Logra impresiones 3D superiores
- Expande tu red industrial en LinkedIn: 4 pasos probados para leads y ventas
- Dominando la Soldadura TIG en Magnesio: Guía Segura Paso a Paso
- Elegir el GMAO Correcto: Una Guía Simple de 3 Pasos
- Implementación de CMMS: Guía de 5 pasos para una gestión de mantenimiento fluida
- 10 Estrategias Probadas para Reducir Tiempo Inactividad Máquina y Reparación
- 7 pasos para construir una hoja de ruta de automatización exitosa