



Evita estos errores de posicionamiento de la bobina para una impresión 3D fiable
Algo que a menudo no se considera, pero puede ser fuente de fallos, es la posición de la bobina y su camino hacia el extrusor. Para facilitar el trabajo del extrusor, debe buscarse la mínima resistencia a la tracción del filamento. Cuanto mayor sea la resistencia, más tendrá que trabajar el motor del extrusor, generando más calor y aumentando la posibilidad de pérdida de pasos. Además, la fricción de las ruedas con el filamento aumentará, causando más desgaste y suciedad y aumentando la posibilidad de mordeduras en el filamento.
Posición óptima de la bobina
La ubicación óptima de la bobina es la que garantiza el camino más corto y recto hacia el extrusor. Además, deben tenerse en cuenta los siguientes puntos:
- Tubos PTFE: Si la distancia entre la bobina y el extrusor es alta (normalmente más de 15-20 cm) o si no es posible colocar la bobina directamente sobre el extrusor en sistemas directos, debe usarse un tubo PTFE para guiar el filamento.
- Si el tubo PTFE se usa para guiar el filamento desde la bobina al extrusor, debe usarse tubo con sección interior ligeramente mayor que el diámetro del filamento. Tubos con diámetros ajustados producirán más fricción y aumentarán la tensión en el motor.
- Si el tubo PTFE se usa para guiar el filamento desde el extrusor al hotend (sistemas Bowden), el diámetro interior debe ajustarse para lograr la presión más homogénea posible. En estos casos se recomienda usar tubos PTFE de alta calidad con el coeficiente de fricción más bajo posible.
En cualquiera de los casos, el recorrido debe ser lo más corto posible (máximo 80 cm en sistemas Bowden) y con el mayor radio de curvatura posible. Además, un extremo del tubo PTFE debe insertarse directamente en el extrusor, mientras que el otro extremo debe colocarse tangente a la bobina y a una distancia de unos 10 cm de la zona de desenrollado del filamento.
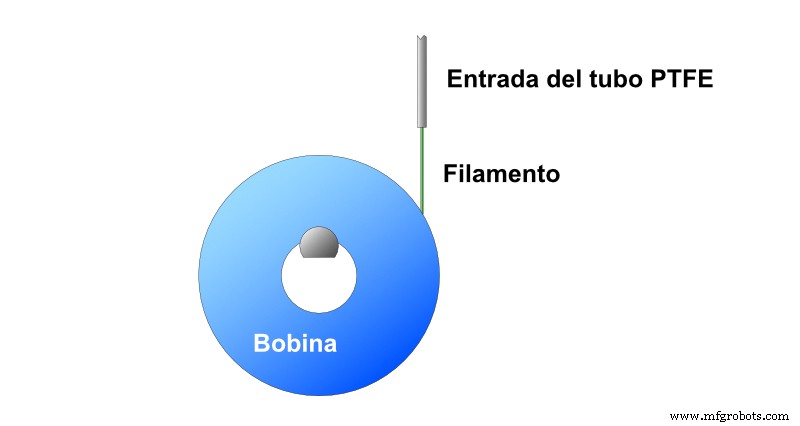
Imagen 1: Posición correcta de la entrada del tubo PTFE. Fuente: Filament2print
- Portabobinas (spool holder): Aunque pueda parecer que lo mejor es que el portabobinas ejerza la menor fricción posible, no es así. Es cierto que el portabobinas no debe ejercer fricción excesiva, pero tampoco debe permitir que la bobina gire libremente. Si la bobina gira demasiado, causará pérdida de tensión en las últimas vueltas de filamento, aumentando el riesgo de solapamiento al recuperar la tensión.
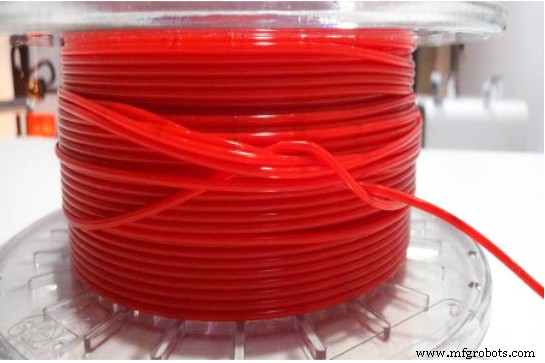
Imagen 2: Solapamiento de filamento en una bobina. Fuente: Filament2print.com
Filamentos flexibles
En el caso de filamentos flexibles, es especialmente importante reducir la distancia y la fricción. Si hay valores de fricción considerables, el filamento se deformará proporcionalmente a la distancia a la bobina, reduciendo su sección transversal debido al fenómeno de estricción. Para fines prácticos, esto significa que la sección transversal real del filamento no es la nominal, haciendo necesario reajustar el flujo (flow) para evitar falta de extrusión. Por eso a veces es necesario usar valores de flujo superiores al 115 % en ciertas combinaciones de impresora y filamento flexible.
Filamentos con cargas metálicas o cerámicas
Una de las características de los filamentos con alta carga metálica o cerámica destinados al sinterizado es su alta fragilidad a la flexión. Por eso la forma de alimentar este tipo de filamento es crucial para evitar roturas durante la impresión.
Siempre que se quiera usar este tipo de filamento, es recomendable hacerlo en una impresora 3D con sistema de extrusión directa y alimentar el filamento de forma que el camino desde la bobina al extrusor sea completamente recto.
En el caso de usar impresoras Bowden, debe buscarse el mayor radio de curvatura posible en el camino, incluso si esto implica usar longitudes más largas de tubo PTFE. También puede ser necesario usar dispositivos que precalienten el filamento antes de que llegue al extrusor para aumentar su ductilidad.
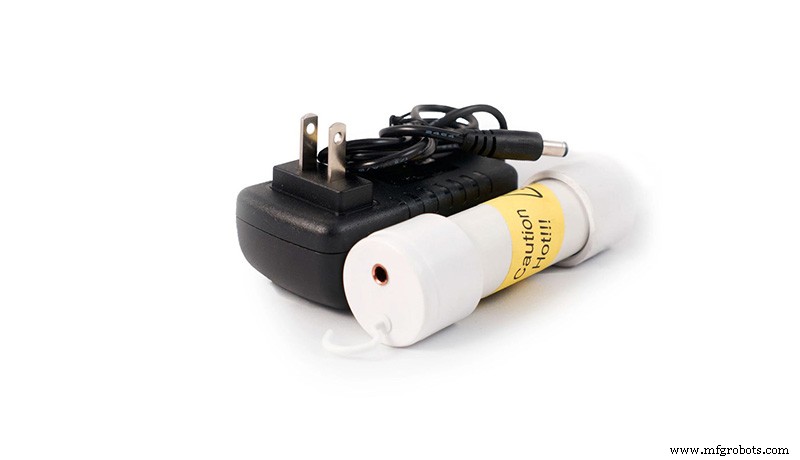
Imagen 3: Dispositivo Filawarmer, destinado a precalentar filamentos metálicos. Fuente: The Virtual Foundry
Nota: Esta guía trata los conceptos de forma general y no se centra en una marca o modelo particular, aunque puedan mencionarse en algún momento. Pueden existir diferencias importantes en los procedimientos de calibración o ajuste entre diferentes marcas y modelos, por lo que se recomienda consultar el manual del fabricante antes de leer esta guía.
Impresión 3d
- Intrusos Inesperados: Cómo Ratones, Murciélagos y Defectos de Rodamientos Amenazan la Fiabilidad Industrial
- Principales desafíos en lubricación industrial y cómo superarlos
- Problemas de Generadores Industriales: Identifica y Resuelve los Fallos Más Comunes
- Portabobinas de nailon y rack de herramientas de fibra de carbono de Tony Nutile para impresoras Mark One
- Limpieza de boquilla Ender 3: Desatasco rápido y fácil para impresiones fiables
- El Triodo: Piedra Angular de la Tecnología de Tubos de Vacío
- Desafíos del Sello Vidrio-Metal en Electrónica: Prevención y Detección
- Fabricación por Filamento Fundido (FFF): Guía Completa para Principiantes
- Problemas Comunes del Sistema de Refrigeración del Coche y Cómo Diagnosticarlos
- Sistemas de Posicionamiento Interior Wi‑Fi: Beneficios, Desafíos y Alternativas
- Los sistemas de control industrial enfrentan un riesgo cibernético elevado ante tensiones EE. UU.–Irán