



Incrustar tuercas en piezas impresas en 3D para lograr resistencia de sujetadores de grado industrial
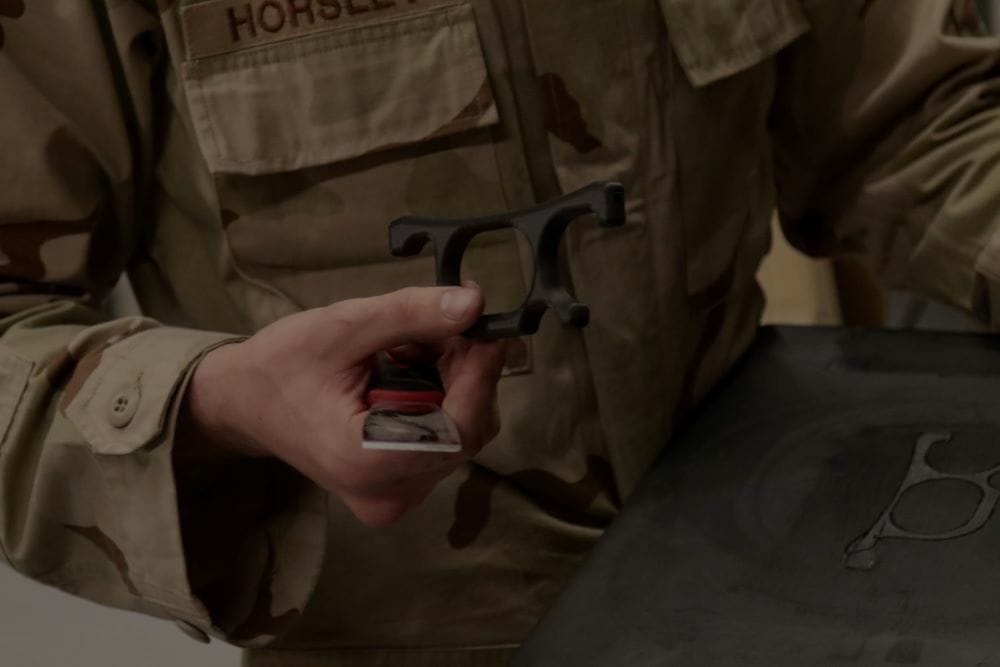
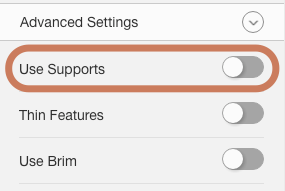
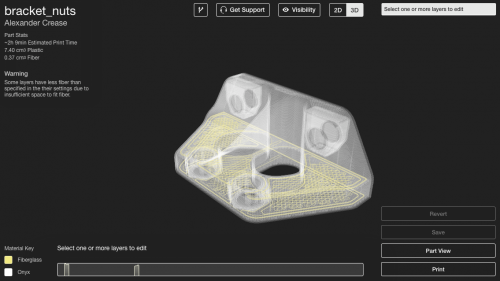
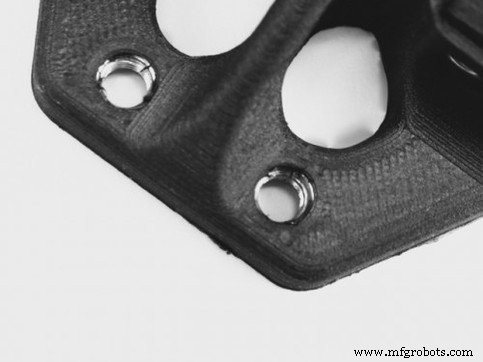
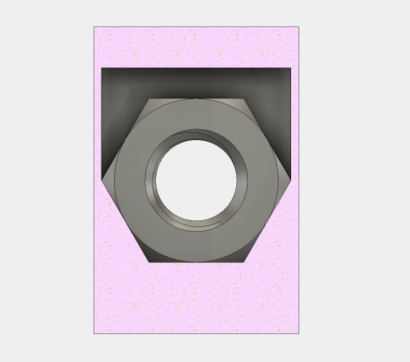
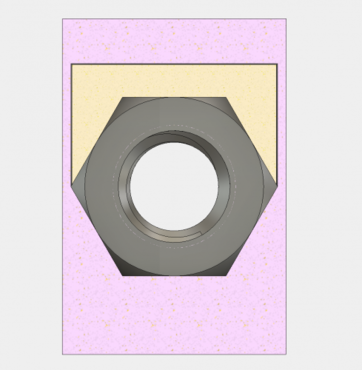
La mayoría de los plásticos impresos en 3D luchan por producir roscas o agujeros roscados fiables, especialmente en cavidades de tamaño reducido. Su resistencia intrínseca al cedencia queda por detrás de la de sujetadores metálicos convencionales, y las diminutas dimensiones de las roscas a menudo superan los límites de las impresoras de consumo típicas. Incluso cuando se usan polímeros reforzados con fibra como la Mark Two o X7, las fibras de refuerzo no aumentan sustancialmente la resistencia de la rosca porque son demasiado pequeñas para afectar la geometría de la rosca. En contraste, las roscas metálicas son inherentemente más precisas y ofrecen un enganche más fiable. Lea nuestra nueva historia de éxito de cliente sobre una importante base de entrenamiento para el Ejército de EE. UU. Aunque los inserts roscados por calor pueden añadir metal a una pieza de plástico y reflujar el material circundante para mayor resistencia, vienen con limitaciones de diseño. El insert debe quedar a ras en la superficie de la pieza, y su resistencia a la extracción no puede superar las propiedades del plástico circundante. El sobreimpresión —o co-procesado e impresión embebida— ofrece una alternativa práctica. El concepto refleja el sobremoldeo en moldeo por inyección: un componente se coloca dentro del molde y el plástico se funde alrededor. En impresión 3D, se pausa la construcción, se inserta el componente y se reanuda, encapsulándolo efectivamente dentro de la estructura impresa. Al incrustar tuercas en piezas impresas en 3D, crea conexiones de perno ocultas de grado industrial que superan el rendimiento de inserts convencionales. El material adicional entre perno y tuerca, junto con refuerzo de fibra opcional, produce una unión más fuerte y fiable. El proceso implica diseñar una cavidad del tamaño de la tuerca, pausar la impresión antes de la capa superior de la cavidad, insertar la tuerca y continuar la construcción. 1. Diseño de la cavidad – Mida las dimensiones de la tuerca con calibre y esboce una cavidad centrada en el agujero del perno. Añada ~0,05 mm de juego en cada lado (total +0,10 mm) para asegurar un ajuste seguro. Por ejemplo, una tuerca hexagonal M5 medida a 7,85 mm × 3,85 mm se convierte en una cavidad de 8,0 mm × 4,0 mm tras redondeo. Extruya el esbozo a la profundidad de cavidad deseada. Evite chaflanes o filetes dentro de la cavidad, ya que pueden dificultar la inserción de la tuerca. 2. Añadir una pausa – En Eiger, habilite la opción «pausa tras capa» justo antes de la capa superior de la cavidad. Desactive soportes a menos que sean absolutamente necesarios (Ajustes Avanzados). 3. Añadir fibra – Refuerce las secciones adyacentes a la cavidad con fibra. Coloque la fibra en los lados de la tuerca o en las paredes de la cavidad para aumentar la resistencia a la extracción. 4. Imprimir la pieza – Inicie la construcción. Cuando se active la pausa, inserte la tuerca (y pieza secundaria opcional, si se necesita), aplique opcionalmente una fina capa de pegamento de placa de construcción en la cara superior para mejorar la adhesión, luego reanude. 5. Gestión de soportes y geometrías complejas – Si se requieren soportes, retírelos con alicetes de punta fina durante la pausa. Para cavidades con techos no planos, considere usar voladizos angulares o una pieza secundaria para proporcionar una superficie de inserción plana. Incrustar tuercas en planos no XY requiere una característica secundaria que ofrezca un techo plano para el cabezal de impresión. Por ejemplo, para incrustar una tuerca hexagonal con su eje paralelo a la placa de construcción, diseñe una pieza secundaria que rellene la cavidad sobre la tuerca, dejando un pequeño juego. Imprima la pieza secundaria y el componente principal juntos. Cuando la construcción se pausa, inserte tanto la tuerca como la pieza secundaria, luego reanude para que la boquilla imprima sobre la parte superior plana de la pieza secundaria. Usando esta técnica, puede incrustar tuercas en cualquier ángulo y en cualquier plano, abriendo nuevas posibilidades para ensamblajes complejos. ¡Siéntase libre de experimentar y compartir sus hallazgos en Twitter, Facebook o Instagram!Caso de estudio: Ejército de EE. UU.
Resumen
Directrices de diseño
Incrustar tuercas en el plano XY
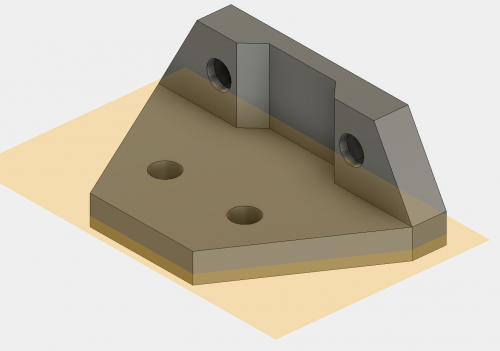
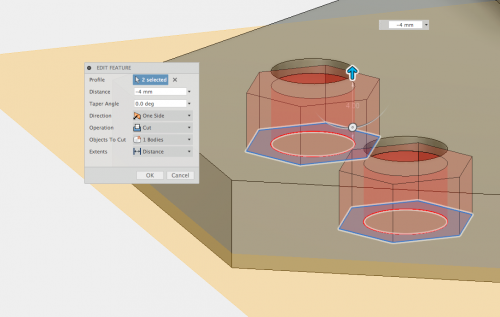
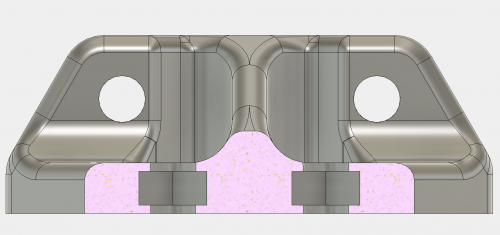

Impresión de piezas secundarias para incrustar tuercas en otros planos
Impresión 3d
- Seis ventajas inesperadas de la fabricación aditiva para su negocio
- Chapado metálico para piezas impresas en 3D: Guía práctica de experto
- Colorear piezas impresas en 3D con ceras: Una novedosa técnica de post-procesado
- Contaminación de polvo: La amenaza silenciosa para la impresión 3D de metal de alto rendimiento
- Revolucionando Coches Formula Student con Moldes Fibra Carbono 3D Impresos y Piezas End-Use
- Dron impreso en 3D permite recopilación de datos rápida y rentable en la Antártida
- Garantizando la precisión dimensional en piezas impresas en 3D
- 10 soluciones probadas para piezas 3D resistentes al agua: Materiales y post-procesado
- Mejorando la resistencia de piezas impresas en 3D: Técnicas probadas
- Estrategias Avanzadas de Inspección para Piezas de Motor Impresas en 3D – Parte 3
- Guía experta para pulir piezas metálicas en dispositivos médicos impresos en 3D