



Elegir el composite termoplástico adecuado: PEEK, PEKK, PAEK y moldeo por compresión continua
Este es un seguimiento a la reciente serie de artículos sobre composites termoplásticos (TPC) que he escrito (ver abajo) más el artículo sobre cintas termoplásticas que Jeff Sloan escribió en la edición de febrero.
- Consolidación de aerostructuras de composite termoplástico in situ, Parte 1
- Consolidación de aerostructuras de composite termoplástico in situ, Parte 2
- Demostradores de composite termoplástico — Hoja de ruta UE para futuros fuselajes
- ¿PEEK o PEKK en futuras aerostructuras TPC?
Los TPC han volado en aeronaves desde los años 1990 y en estructura primaria desde 2010 — el G650 de Gulfstream presenta un timón y elevador de fibra de carbono/polifenileno sulfuro (PPS) producido por el negocio Fokker de GKN Aerospace (Redditch, Reino Unido) usando prepreg Cetex de TenCate.
A veces creo que olvidamos cuánta experiencia ya tenemos en tecnología TPC. En el pasado, nos hemos preguntado "¿por qué no vuelan más TPCs en aeronaves?". Quizás ahora, con la preparación de Boeing para el New Mid-market Airplane (NMA) y el progreso de la industria aeronáutica europea a través de Clean Sky 2 y otros programas de desarrollo, finalmente veamos una nueva ronda de aplicaciones entrando en servicio.
Mientras tanto, hay una cadena de suministro extensa ya establecida con una gama de empresas veteranas. Aquí, voy a contactar con TenCate (recientemente adquirida por Toray), Teijin y Solvay. Cada una tiene una visión diferente sobre qué polímeros y tecnologías de procesamiento ofrecen potencial.
TenCate — Veterano en TPC continúa avanzando tecnología
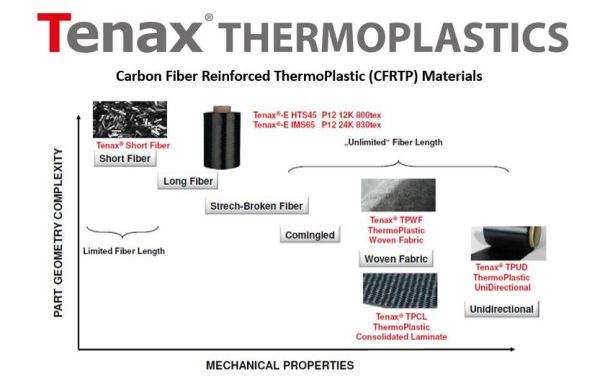
TenCate reclama más de 40 años de experiencia en desarrollo de composites termoplásticos. Su marca Cetex es bien conocida por prepreg y laminados preconsolidados (también llamados organosheet) pero también se extiende a compound de moldeo en masa (BMC) así como cintas unidireccionales (UD) y tejidas. La empresa tiene un largo historial con la gama completa de termoplásticos (ver gráfico abajo), y ahora ha añadido Poliariletercetona de Bajo Punto de Fusión (LM PAEK). Estos materiales se usan en aplicaciones apoyadas por las divisiones Aeroespacial e Industrial de TenCate, así como productos de mercado masivo como electrónica de consumo y calzado deportivo a través de su división Performance Composites.
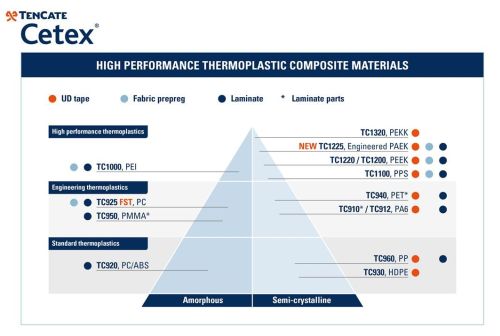
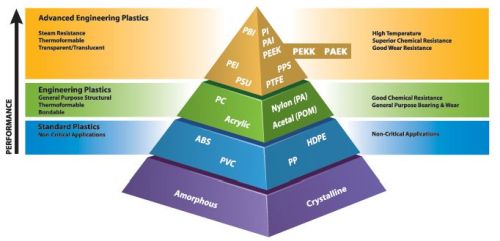
Las cintas termoplásticas Cetex están disponibles en una amplia variedad de polímeros de matriz que van desde menor temperatura de fusión/menor rendimiento a mayor temperatura de fusión/mayor rendimiento.
FUENTE: TenCate (arriba), Tri-Mack Plastics Mfg. Corp. (abajo)
con PEEK, PAEK añadido por CW.
Durante las entrevistas para mi serie sobre termoplásticos consolidados in situ, el PAEK de bajo punto de fusión surgió como alternativa potencial a la poliétercetoncetona (PEKK) y poliéteretercetona (PEEK) en la búsqueda de procesamiento más rápido. Cuando pregunté a TenCate sobre esto, el Dr. Hans Luinge, director de investigación y desarrollo de productos de composites termoplásticos para TenCate, resumió la diferencia en temperaturas de fusión:
- Cinta TC1225 Fibra de carbono (FC)/LM PAEK 305 °C
- Cinta TC1320 FC/PEKK 340 °C
- Cinta TC1200 FC/PEEK 350 °C
Nota que las temperaturas reales usadas al procesar estas cintas compuestas pueden ser más altas, pero TC1225 LM PAEK sigue siendo atractivo debido a su punto de fusión mucho más bajo.
"Cetex TC1225 LM PAEK se introdujo en el programa de desarrollo TAPAS1, en el que fuimos un participante clave", recuerda Luinge. Usa el polímero PAEK de Victrex, y señala que para 2013, el material TC1225 ya se había usado en una estructura de avión demostradora. Airbus Nantes exhibió un panel de fuselaje con rigidizadores integrados en el Salón Aeronáutico de París 2013. Se fabricó usando cinta FC/LM PAEK suministrada por TenCate, con elementos de rigidizador omega y T con junta a tope formados por prensado que se soldaron a la piel, hecha con colocación automatizada de fibra (AFP).
"El PAEK de bajo punto de fusión funciona bien en AFP, conformado por estampado y soldadura", dice Scott Unger, director técnico global de TenCate. Pero con la temperatura de fusión más baja, ¿no son las propiedades mecánicas del LM PAEK inferiores a PEKK y PEEK? Unger dice que no, son todas aproximadamente iguales. "PEEK, PEKK y LM PAEK son todos buenos materiales estructurales, y desde una perspectiva de coste, TC1225 tiene un precio competitivo con TC1200 FC/PEEK y es menos costoso que TC1320 PEKK".
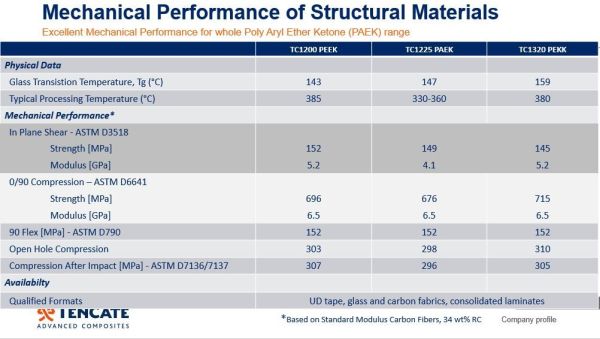
PAEK de bajo punto de fusión acelera consolidación in situ
Además, TC1225 LM PAEK promete para consolidación in situ, que Unger concede "es potencialmente el Santo Grial. Pero lo que hemos visto en el pasado es que tus velocidades AFP deben ser muy lentas para lograr consolidación in situ". Explica: "No puedes llegar a consolidación in situ sin usar una cinta que demuestre un nivel de vacíos mucho menor que el finalmente aceptable en el laminado o estructura final. Hay dos factores clave: calidad de la cinta y qué tan bien están distribuidos la resina de matriz y la fibra en la cinta UD". Unger afirma que los procesos de fabricación de cinta UD de TenCate han sido diseñados para producir niveles de vacíos extremadamente bajos para permitir procesos como AFP rápido seguido de consolidación fuera de autoclave/solo bolsa de vacío (OOA/VBO) así como AFP consolidado in situ en un solo paso.
"Nuestra cinta es extremadamente consistente con 0 a 0,5% de vacíos máximo", dice Winand Kok, director de servicios expertos UE de TenCate. "Nuestro espesor de cinta también es muy consistente, por eso podemos lograr espesores de capa muy precisos en laminados consolidados. Esta consistencia también es importante para procesos de soldadura termoplástica y consolidación in situ". Unger vuelve al segundo requisito que describió arriba: "LM PAEK tiene mejor fluidez versus PEKK y PEEK. También puede procesarse a velocidades más altas que PEKK y PEEK".
Este último punto se demostró en una comparación laminado a laminado. "Hicimos laminados TC1320 FC/PEKK usando una máquina AFP láser Coriolis en el Centro de Investigación de Composites Termoplásticos (TPRC) en Twente, Países Bajos", dice Unger, "a una velocidad rápida de 600 mm/s. Luego consolidamos este laminado usando solo bolsa de vacío en un horno". Reconoció que había porosidad entre capas debido al layup AFP rápido, pero estos vacíos fueron remediados durante el segundo paso de consolidación, ilustrado en las microfotografías del laminado. "También colocamos fibra el material TC1320 a 200 mm/s y encontramos que la porosidad entre capas no se eliminaba con la velocidad más lenta. Luego hicimos un laminado equivalente usando la misma máquina AFP pero esta vez usando cinta TC1225 FC/LM PAEK sin ningún paso secundario de consolidación OOA/VBO — es decir, consolidación in situ completa vía AFP. Logramos las mismas propiedades de consolidación que en el panel PEKK de 2 pasos".
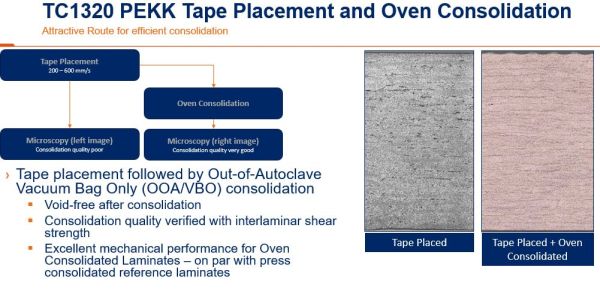
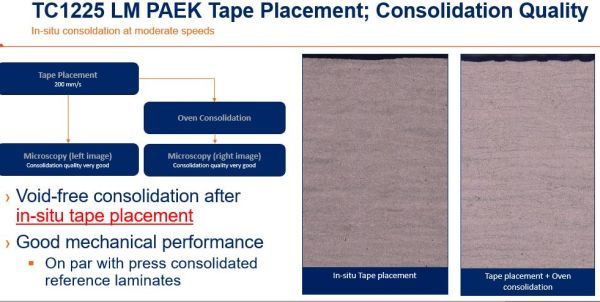
FC/PAEK hecho con AFP consolidación in situ (sin paso secundario) mostró las mismas propiedades de consolidación que FC/PEKK hecho con AFP rápido + consolidación en horno (arriba). FUENTE: TenCate
Unger señala que la velocidad AFP de 200 mm/s para el laminado FC/PAEK consolidado in situ es más del doble de la reclamada por Henri de Vries, científico senior, composites, en el Depto. de Tecnología de Estructuras del Centro Aeroespacial Neerlandés (NLR, Amsterdam), en mi artículo "Consolidación de aerostructuras de composite termoplástico in situ, Parte 2":
"Ahora, estamos viendo qué tan lejos podemos empujar la velocidad AFP de consolidación in situ manteniendo niveles de vacíos aceptables y propiedades mecánicas dentro del laminado", dice Unger. "Hemos hecho mucho trabajo en colocar un panel TPC rigidizado usando procesos automatizados. Ahora la meta es construir el nivel de madurez tecnológica". Kok dice que TenCate continúa haciéndolo, trabajando con socios industriales, incluyendo clientes e institutos de I+D. Un ejemplo fue el pylón de motor hecho usando cinta TC1320 FC/PEKK expuesto en el stand de TenCate en JEC 2018. TenCate trabajó tanto con el fabricante de la carcasa del pylón NLR como con Dutch Thermoplastic Components (DTC), que conformó por prensado nervios que se sueldan a la carcasa como elementos de rigidización. Aunque esta pieza se hizo usando AFP y luego se consolidó en autoclave, Kok señala: "También estamos explorando cómo optimizar aún más cintas para consolidación de 2 pasos usando solo bolsa de vacío en horno en lugar de autoclave".
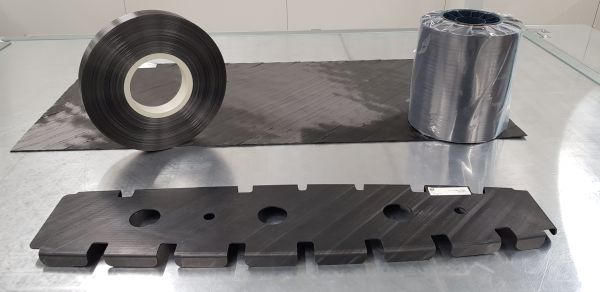
Cinta FC/LM PEKK cortada, laminado hecho usando colocación automatizada de cinta (ATL) y nervio conformado por prensado, producido por DTC. FUENTE: www.composites.nl
Unger señala que los productos TenCate FC/LM PAEK usados en desarrollo y demostración de estructuras primarias de aeronaves sí usan tanto fibra de carbono sin apresto como fibra de carbono con apresto. Dice que aunque hace cinco años pudo haber sido poco común ver cintas prepreg LM PAEK, PEKK y PEEK que usaran fibra de carbono con apresto debido a efectos adversos en propiedades mecánicas asociados con los aprestos, ciertamente ya no es el caso hoy.
Un último punto resaltando el potencial de LM PAEK es que NIAR y la FAA están en proceso de completar la primera base de datos pública para un material composite termoplástico, usando TC1225 FC/LM PAEK de TenCate. La base de datos se publicará a principios del próximo año, y este material fue elegido por sus propiedades mecánicas y facilidad de procesamiento.
Teijin — Productor de FC de larga data entra en TPC
El productor de fibra de carbono (FC) Toho Tenax Co. Ltd. (Tokio, Japón) ahora se rebrandea globalmente como Teijin Carbon, con tres subsidiarias principales:
- Teijin Carbon Europe
- Teijin Carbon America
- Teijin Carbon Singapore.
El nombre del producto sigue siendo Tenax.
"Pasamos mucho tiempo desarrollando termoplásticos hace 15-20 años", dice Jean-Philippe Canart, anteriormente gerente de producto de semi-productos termoplásticos para Toho Tenax Europe y ahora ingeniero de mercado aeroespacial para Teijin Carbon America. "Una de nuestras estrategias fue desarrollar cinta termoplástica unidireccional (UD), que introdujimos en 2013."
Canart explica los bloques de construcción para este desarrollo: "Una de nuestras tecnologías centrales es el apresto termoplástico para FC, que ayuda con el procesamiento de cinta. El apresto estándar de FC debe eliminarse debido a las altas temperaturas de procesamiento requeridas para termoplásticos. Además de resistencia a temperatura, el apresto termoplástico también da rendimiento extra con adhesión fibra-matriz en el composite terminado. Una de nuestras líneas más grandes en Europa produce 1.700 ton/año de FC equipado con apresto TP. Desde aquí desarrollamos cinta UD con matrices termoplásticas PEEK, PEKK y PPS para uso mayormente en aplicaciones aeroespaciales pero también trabajamos en petróleo & gas e industriales".
FUENTE: Teijin.
Canart dice que el primer foco de Teijin con TPC fue en conformado por prensado (estampado) de clips y soportes para el Airbus A350, usando tejido de FC recubierto con PEEK: "Esta fue la primera gran ola de aplicaciones aeroespaciales. Vemos esto moviéndose ahora a piezas estructurales más grandes producidas con una mezcla de laminados AFP seguidos de consolidación via estampado". Canart reconoce que la consolidación in situ (ISC) ha estado en desarrollo por décadas, pero sostiene: "no la vemos madura aún. Apoyamos proyectos de I+D e institutos en desarrollo adicional". Dice que ISC es posible, "pero la pregunta es qué tan rápido puedes hacer piezas? Y qué tan robusto es el proceso?" Cree que será 2025-2030 antes de que piezas ISC estén en producción para fuselajes comerciales. Mientras tanto, Teijin ve expansión en cintas TPC para líneas de producción AFP + estampado de 2 pasos. "Ya hemos invertido en nuestra línea de cinta europea y también apoyamos nueva capacidad de proceso como moldeo por compresión continua (CCM). La cadena de suministro está creciendo".
Apoyando producción en masa de TPC — CCM
Moldeo por Compresión Continua (CCM) es un proceso que escribí en 2010: "Moldeo por compresión grado aeroespacial". Está registrado como X-CCM por Performance Polymer Compositesxperion (Markdorf, Alemania), la empresa que inicialmente desarrolló y comercializó el proceso hace más de dos décadas. X-CCM ofrece laminados de composite termoplástico de alta calidad usando un proceso rápido, casi continuo. "Trabajamos con xperion como proveedor de materiales", dice Canart. "Esta es una tecnología madura, usada por muchos años tanto por Airbus como por Boeing. Ahora realmente está creciendo, usada para producir laminados consolidados conformados. CCM es genial para coste pero la sección transversal debe permanecer constante".
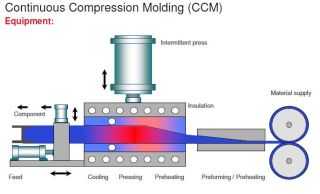
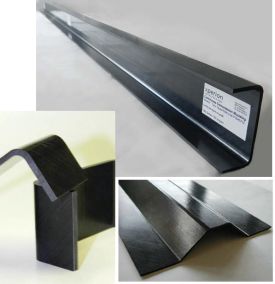
Teijin apoya crecimiento en fabricación de piezas basadas en cintas TPC como moldeo por compresión continua (CCM) comercializado por xperion PPC.
FUENTE: Teijin, SAMPE Seattle 2014.
Según Laurens de la Ossa, gerente senior de ventas para xperion PPC, "Nuestro proceso X-CCM es más avanzado ahora, capaz de producir formas más complejas, incluyendo perfiles asimétricos como perfiles T y J". Añade que el proceso puede producir laminados TPC consolidados hasta 24 pulgadas de ancho. "Somos parte de una infraestructura tecnológica completa que se mueve hacia producción en masa de composites termoplásticos. Tenemos un proceso muy ágil para piezas TPC consolidadas — no hay bolsa de vacío, y podemos manejar laminados gruesos de 60 capas y más, 8-10 mm de espesor".
¿Qué tipo de piezas apunta X-CCM? "Rigidizadores interiores de fuselaje, vigas de suelo y otro marco alrededor del suelo o techo, componentes estructurales y aplicaciones semi-estructurales que demandan el máximo rendimiento material", dice de la Ossa. "Para 2025, cuando las nuevas plataformas de aviones comiencen a entrar en producción, alcanzaremos 6-10 veces el volumen de material anual solo para proporcionar lo que hemos respondido con cotizaciones hasta la fecha".
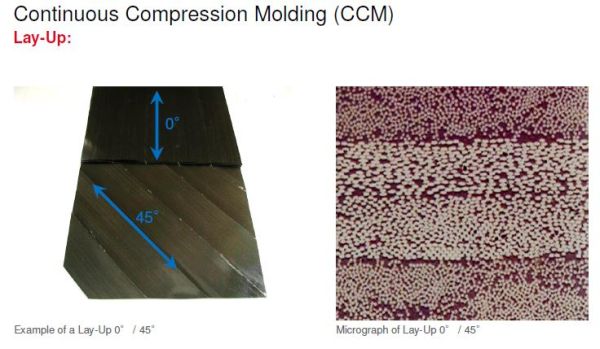
FUENTE: Teijin, SAMPE Seattle 2014
Como parte de este empuje continuo hacia producción de mayor volumen, Teijin se centra en reducir coste de material de cinta y aumentar capacidad, dice Canart. ¿Qué hay de las peticiones de la industria para cinta más gruesa? Específicamente, de Vries en NLR había dicho:
"Ya hemos desarrollado cinta con peso areal de fibra de 145 a 200 g/m²", responde Canart. "Con estos productos, un espesor de 0,18 mm ya es bastante estándar para nosotros. Hemos modificado nuestras líneas para este espesor y también hasta 0,20 mm, así que creo que 0,25 mm ni siquiera sería un gran salto".
Y sobre calidad de cinta? "Pensamos que toda cinta necesita modificarse para piezas de mayor calidad a velocidades más rápidas", dice Canart. "El contenido de resina puede no coincidir con lo que requiere la consolidación in situ y la distribución de la resina dentro de la cinta puede necesitar optimizarse también. El tiempo y velocidad de fusión es tan diferente para las diferentes resinas y procesos. Apoyamos mayor desarrollo en una variedad de áreas, incluyendo los sistemas de polímero y la arquitectura de la cinta, incluyendo la superficie".
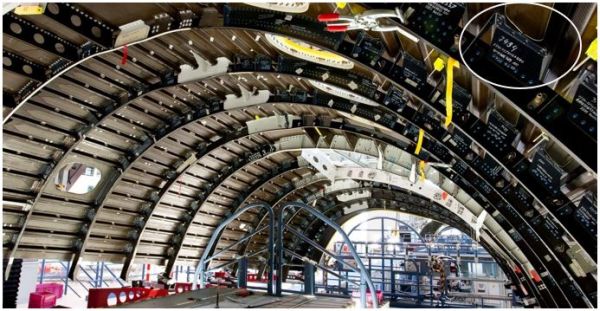
Clip de fuselaje Airbus A350 hecho de laminados termoplásticos TenCate Cetex C/PPS usando Tejido Tejido Termoplástico (TPWF) Tenax. FUENTE: Teijin, Grupo Premium Aerotec.
Solvay — mercado para tanto PEEK como PEKK
Los productos termoplásticos de alto rendimiento de Solvay para composites incluyen Ketaspire PEEK, Novaspire PEKK, Radel Polifenilsulfona (PPSU), y Ryton Polifenileno sulfuro (PPS). En una declaración presentada por Solvay, la empresa afirma que estos polímeros se producen a escala industrial que permitirá consideración para aplicaciones aeroespaciales de composite de gran volumen y pueden usarse para producir prepreg de alta calidad.
Solvay actualmente proporciona prepregs APC unitape con polímeros tanto PEEK como PEKK, con precios diferenciados principalmente por el coste de la fibra seleccionada en lugar del polímero cuando se producen y usan a altos volúmenes. Por tanto, cree que la selección de qué matriz termoplástica usar para una aplicación dada será impulsada por preferencia del cliente. Factores que afectan esa elección incluyen rendimiento a temperatura, rendimiento mecánico, procesamiento de fabricación de pieza, disponibilidad de base de datos de materiales y experiencia de la fuerza laboral, por nombrar algunos. La visión de Solvay es que tanto PEKK como PEEK sirven a una necesidad en el mercado y que puede ofrecer prepregs reforzados con fibra de alta calidad y precios comparativos independientemente de qué polímero se seleccione.
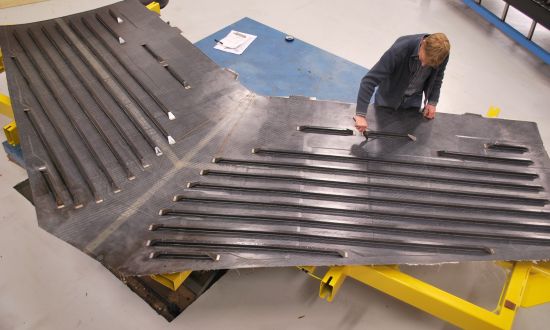
Demostrador de cola horizontal de aeronave fabricado por GKN Fokker usando
Solvay APC(PEKK-FC)/AS4D. FUENTE: GKN Fokker.
Así que para termoplásticos, como en todos los demás composites, las opciones en materiales y procesos no son limitadas. De hecho, parecen estar expandiéndose. ¿Cuál ganará preeminencia en futura producción de aeronaves? Queda por verse. CW seguirá observando e informando lo que veamos.
Resina
- Moldeo por Compresión: Proceso, Beneficios y Aplicaciones para Piezas de Caucho
- Compuestos PEEK de Alta Viscosidad: Óptimos para Moldeo por Inyección y Extrusión
- Suprem lanza Filaprem: termoplásticos reforzados fibra continua avanzados para impresión 3D superior
- Victrex invierte en Bond High Performance 3D Technology para acelerar piezas PAEK impresas en 3D
- Sobremoldeo termoplástico de 2 minutos sobre termofijos: Proceso de una celda para compuestos automotrices
- Nuevo proceso de moldeo por compresión combina cintas continuas y D-LFT para carrocerías ligeras de vehículos eléctricos
- TPAC y TPRC presentan TPC-Cycle: Reciclaje sostenible para compuestos termoplásticos de alto rendimiento
- EconCore y MEAF colaboran en núcleos de panal termoplástico continuos avanzados
- RTP Company presenta compuestos termoplásticos ligeros y de alta resistencia
- Moldeo por compresión explicado: proceso, materiales y beneficios industriales
- Moldeo por Compresión vs. Moldeo por Fundición: Ventajas, Desventajas y Consideraciones de Coste