



Corvette C8 2020: Una obra maestra de la ingeniería de compuestos
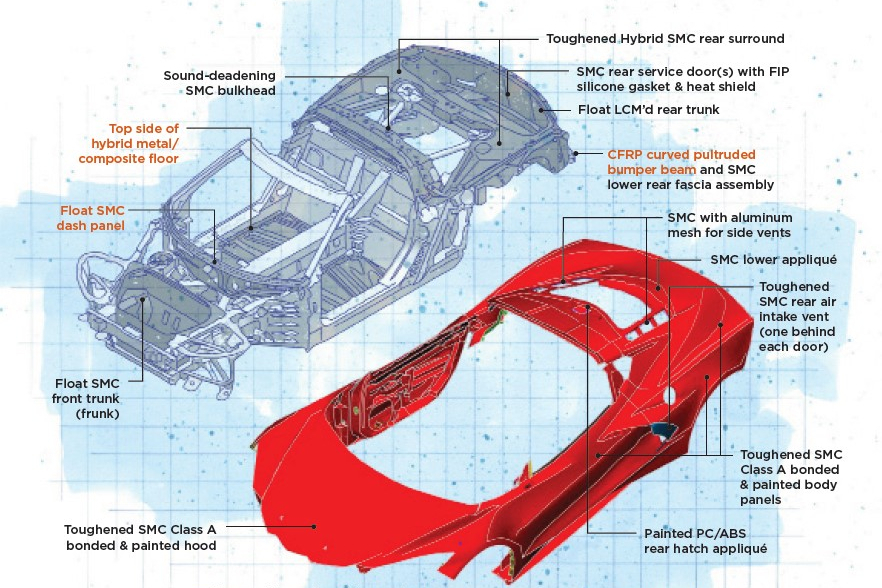

A principios de este año, la primera entrega de coches deportivos Chevrolet Corvette de octava generación (C8) de General Motors Co. (GM, Detroit, Míchigan, EE. UU.) salió de la línea de montaje de GM en Bowling Green, Kentucky, EE. UU. Descrito como el «Corvette de entrada más rápido y potente» en la historia de 67 años del modelo, también es el Corvette más intensivo en compuestos, y el primero en presentar una configuración de motor central. No solo el Corvette Stingray 2020 es hermoso y rápido, sino que viene equipado con una serie de características de lujo. Sin embargo, no dejen que la buena apariencia y los tiempos de pista rápidos les engañen: hay mucha innovación en compuestos en este coche. La cobertura en dos partes de CW sobre el uso de compuestos en este vehículo comenzó en la edición de julio de 2020. Esta es la parte 2.
Estructura de carrocería: parte B
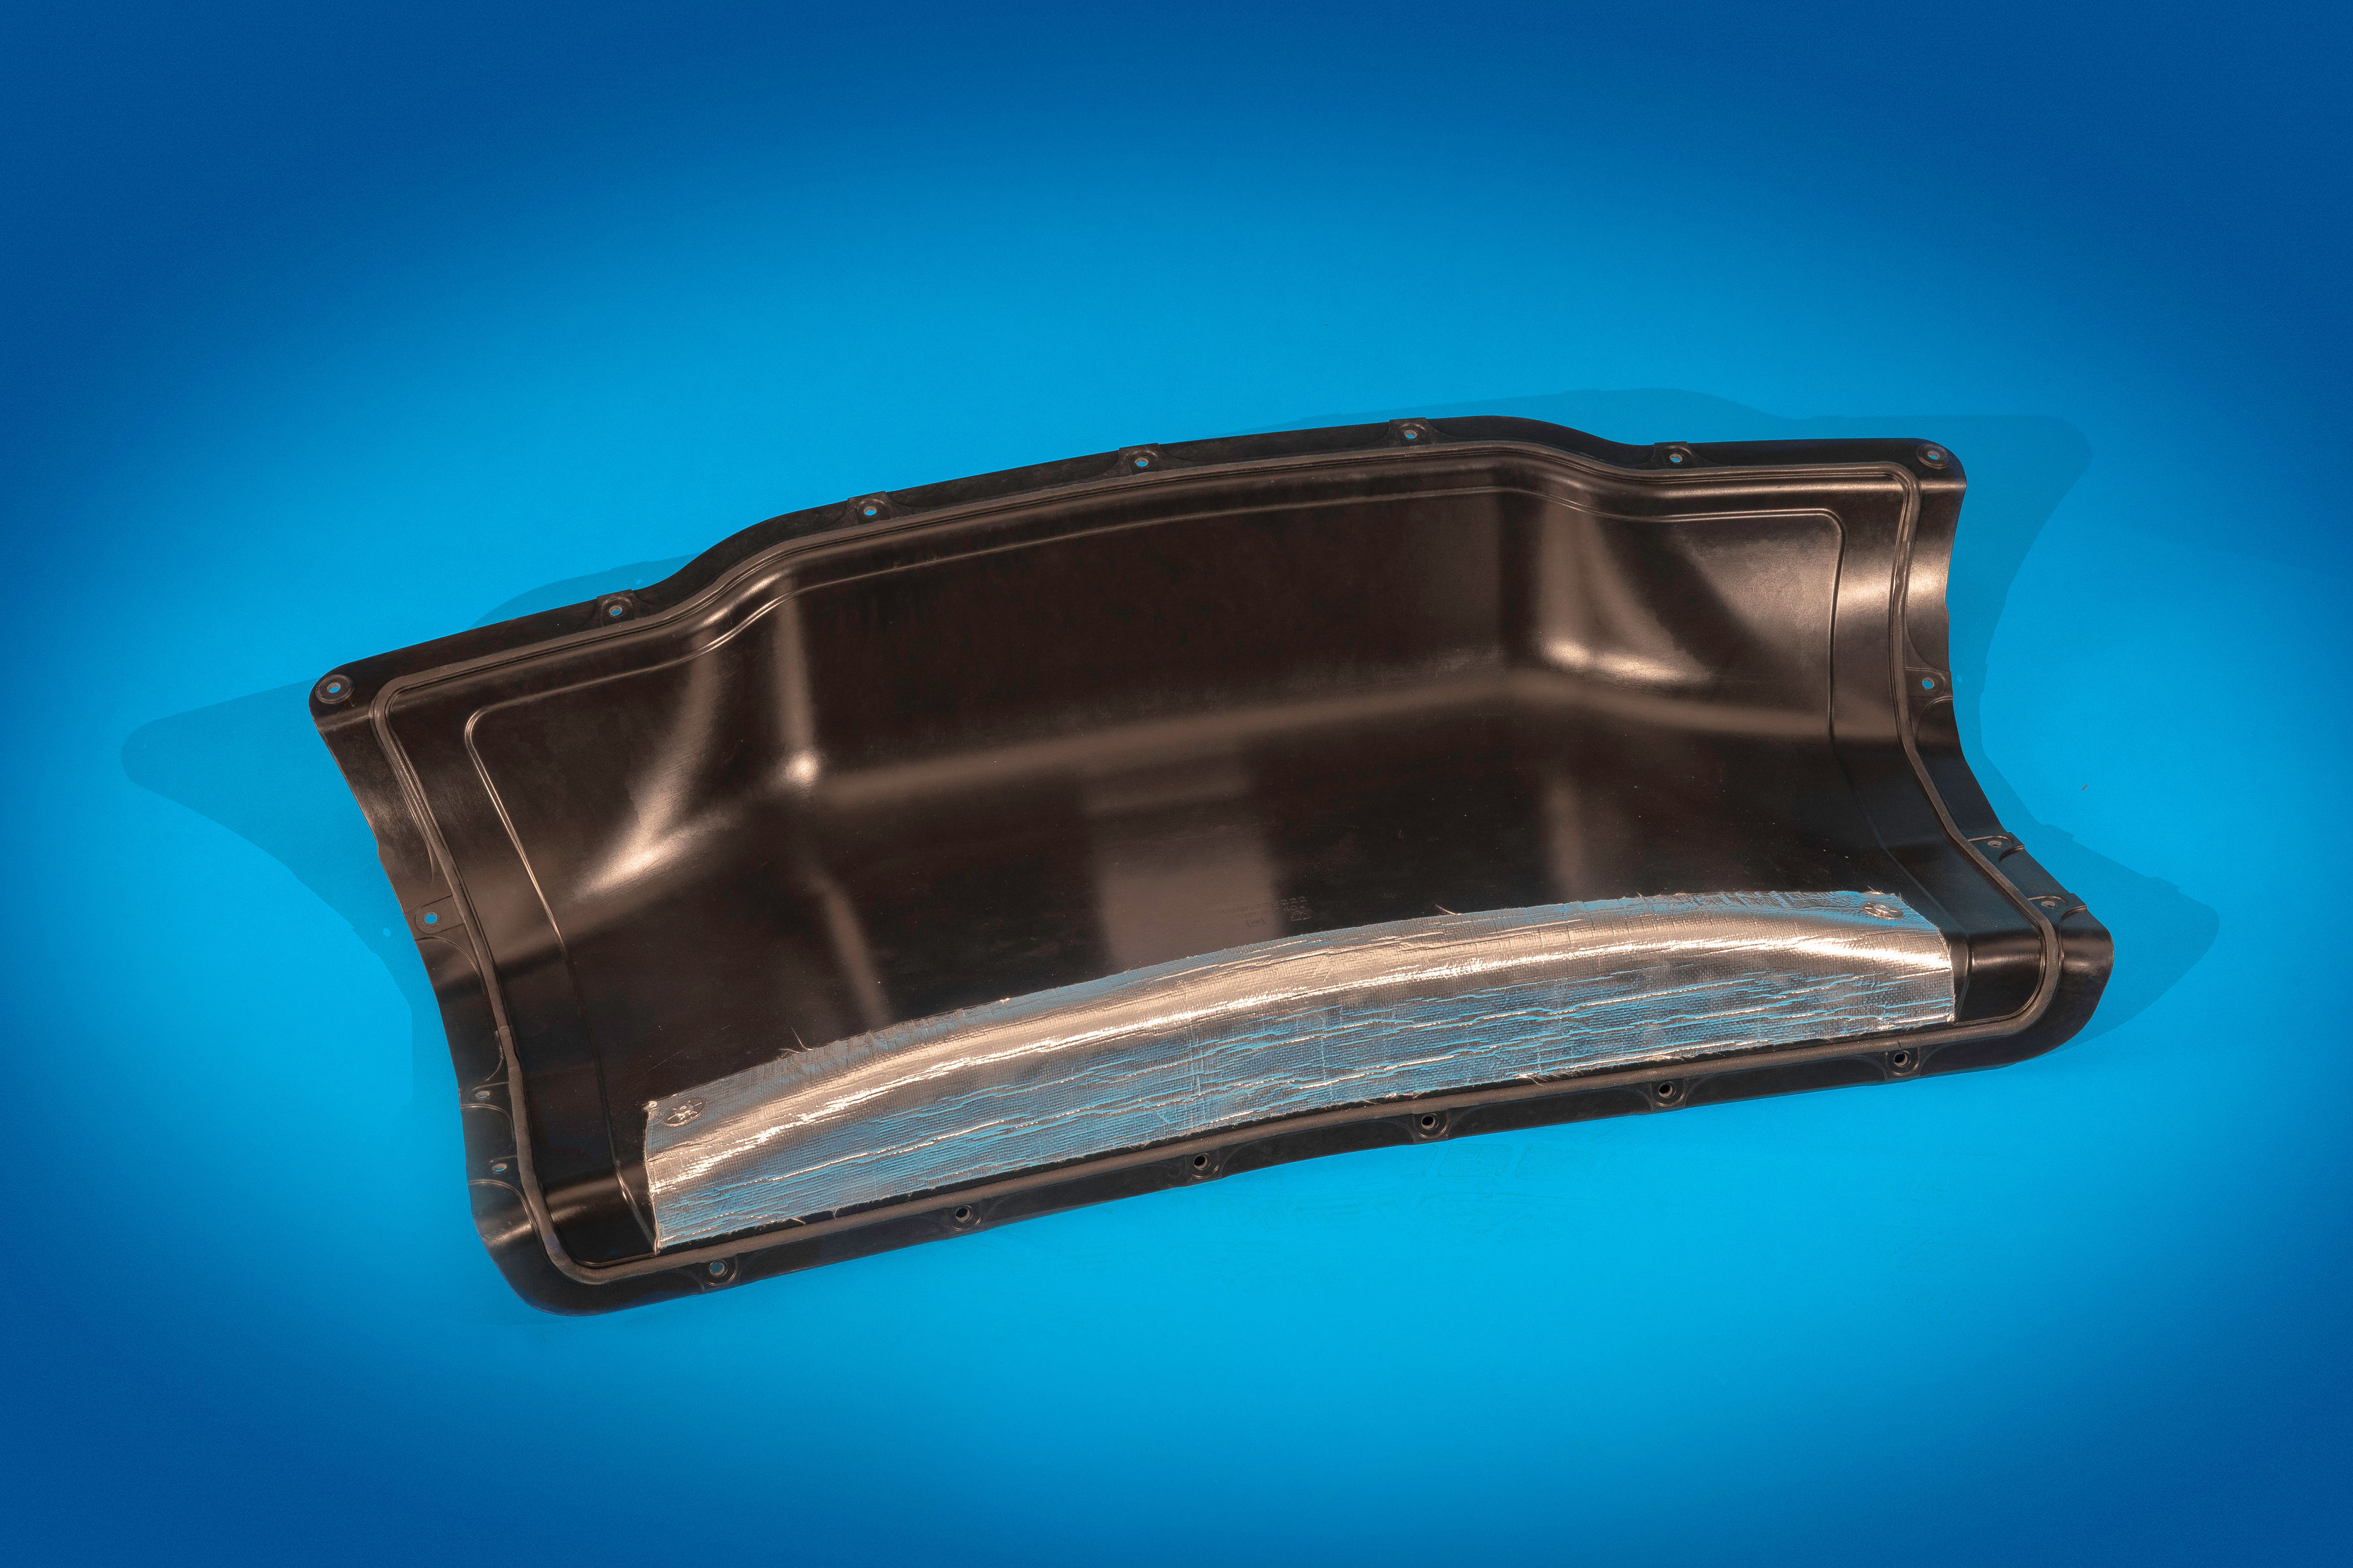
El nuevo Corvette cuenta no con uno sino con dos maleteros que, combinados, albergan 12,6 pies cúbicos/0,36 metros cúbicos de carga. Ambos maleteros se producen en resina de poliéster insaturado/éster vinílico (VE-UP) con fibra de vidrio picada al 42 % en peso, pero usan procesos diferentes impulsados por geometría y requisitos mecánicos. El maletero delantero (frunk) es moldeado por compresión SMC (compuesto de moldeo en lámina) «flotante» de gravedad específica (SG) 0,95, mientras que el maletero trasero se forma mediante el proceso propietario PRiME (Refuerzo Preposicionado asegurando Excelencia en Fabricación), una variante de moldeo por compresión líquido (LCM). El SMC flotante y el proceso PRiME fueron desarrollados por el procesador Molded Fiber Glass Co. (MFG, Ashtabula, Ohio, EE. UU.). MFG produjo todas las piezas estructurales SMC y LCM del coche.
«Aunque ambos espacios se caracterizan por paredes de poco calado y largo estirado, el frunk es más pequeño que el maletero trasero, y podía ser moldeado por compresión», explica Chris Basela, ingeniero líder de estructura de carrocería del Corvette. «El maletero trasero necesitaba mayor rendimiento mecánico y era una geometría dura de llenar con una carga SMC. Como el proceso PRiME nos permite cambiar la longitud de fibra, pudimos usar refuerzo preposicionado más largo en nuestro preformado. Fluir la resina [no el vidrio] demostró ser el mejor enfoque».
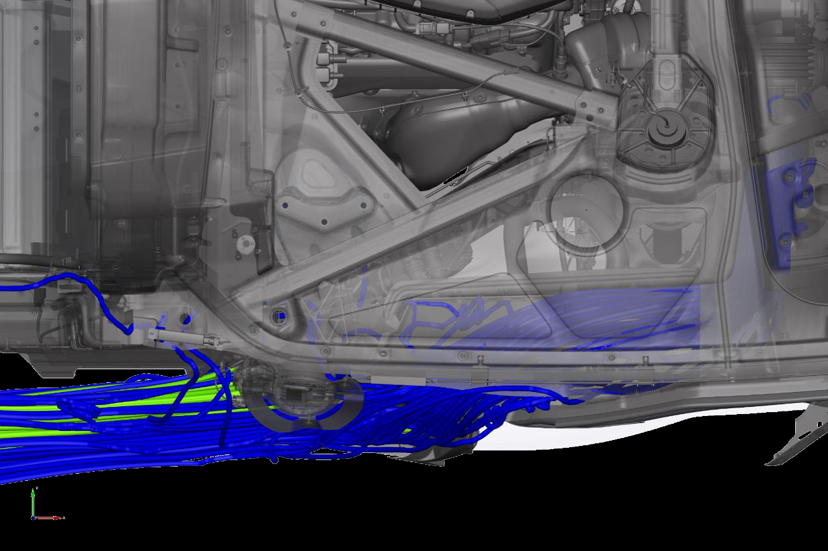
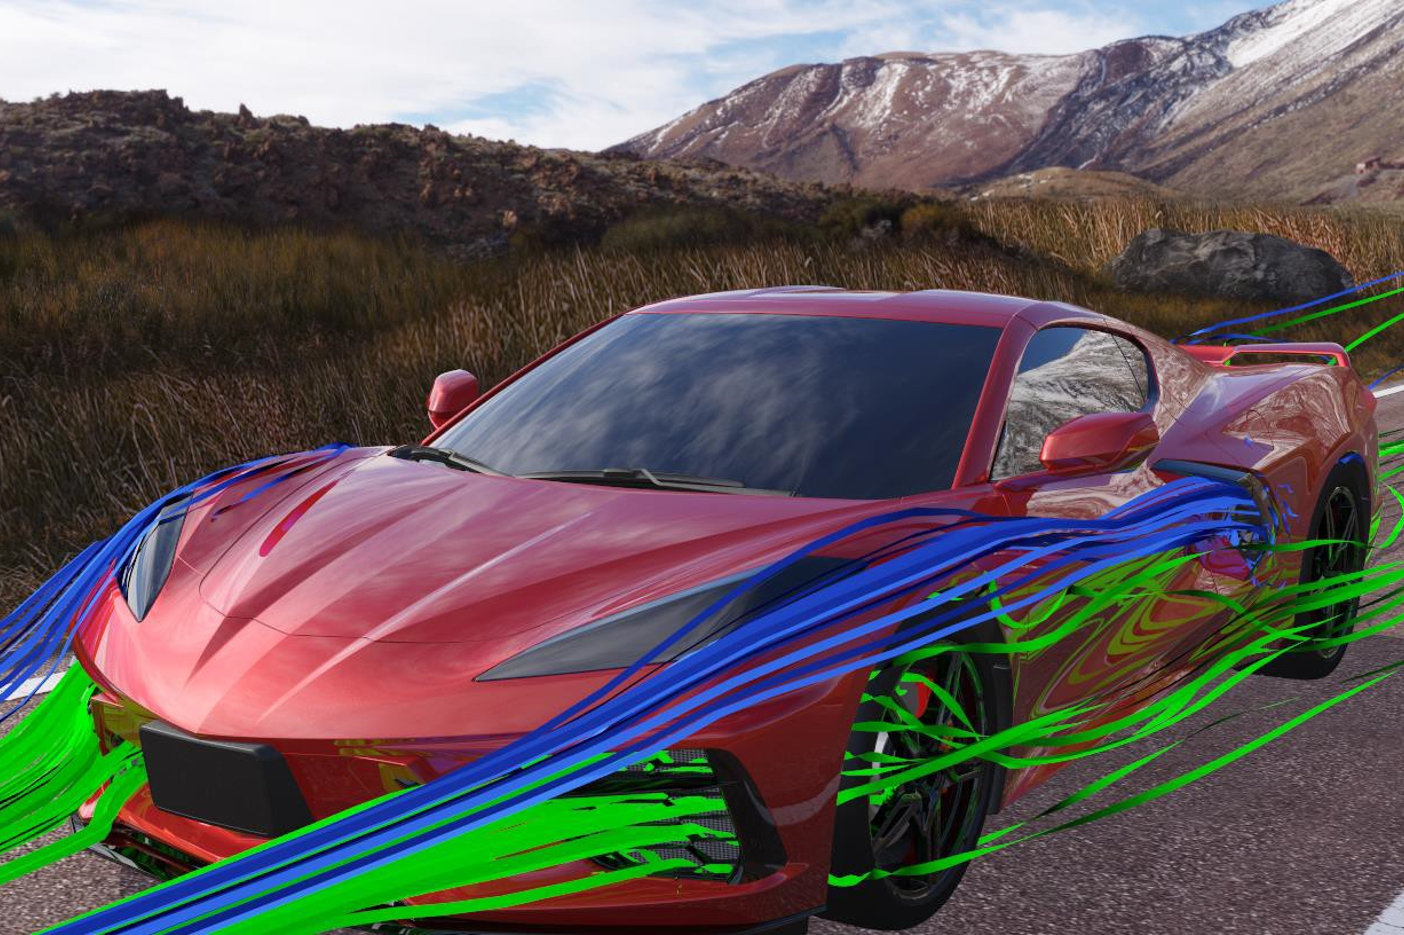
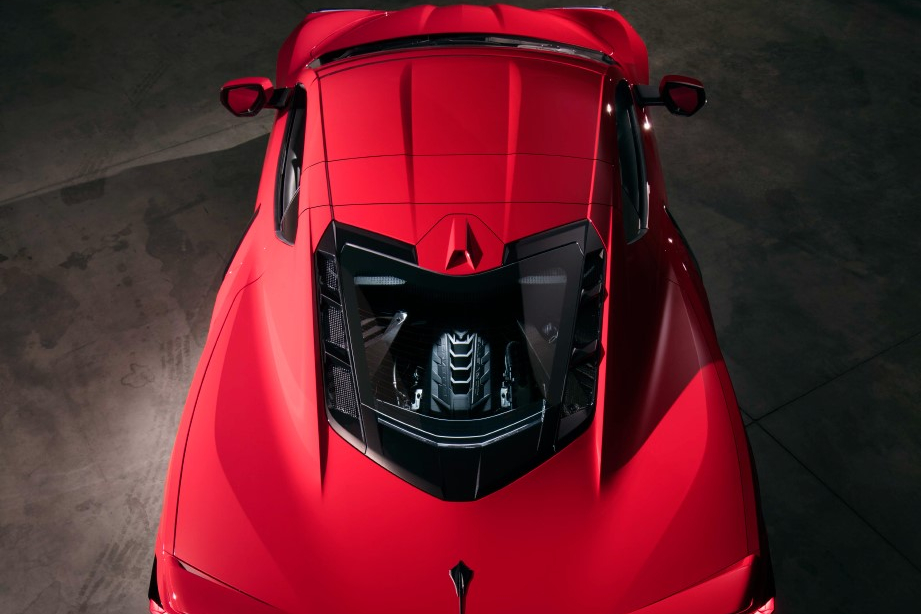
Una ingeniería inteligente y un nuevo material fueron clave para enfriar el motor del C8. Múltiples rutas de refrigeración primarias (entradas traseras detrás de cada puerta, ventilaciones de paso de rueda delantero, y entradas de refrigeración laterales) alimentan conductos de inducción altamente complejos que canalizan aire a través del vehículo y a través del motor, antes de la eyección a través de ventilaciones de malla de aluminio y apliques SMC a cada lado de la partición de vidrio que muestra el motor del Corvette. Los apliques están hechos con SMC flotante (0,95 SG) de MFG (vidrio picado/Resina UP-VE). Bajos en compuestos orgánicos volátiles (COV), el material reduce emisiones y elimina la necesidad de resonadores en conductos de inducción traseros, mientras reduce coste y masa (2,4 kilogramos) versus tecnologías alternativas.
El marco envolvente trasero masivo y visible para el cliente —64 por 69 por 24 pulgadas (163 por 175 por 61 centímetros)— que rodea la mitad trasera del compartimento de pasajeros es moldeado por compresión en SMC endurecido 1,2 SG. Este material reforzado híbrido presenta fibra de carbono al 15 % de fracción de volumen de fibra (FVF) y fibra de vidrio al 30 % FVF, con resina UP de bajo COV, formulada para resistir el calor del vano motor. El marco forma la base dimensional para todos los paneles exteriores e interiores traseros, sin embargo, el diseño flexible permite su uso para múltiples variantes de modelo. Gracias a una consolidación significativa de piezas, se eliminaron fijaciones secundarias, aumentando el espacio del paquete interior, reduciendo ruido/vibración/aspereza (NVH), proporcionando mejor estructura de carrocería y rendimiento de sellado, mejorando visibilidad de la compuerta trasera y reduciendo masa (15 %) y coste versus el marco saliente. «Dado el tamaño de esta pieza, que es casi 6 por 6 pies de alto y 2 pies de profundidad, en realidad tuvimos que hacer que el material fluyera cuesta arriba en el molde, así que todos estábamos un poco preocupados en ese primer disparo», recuerda Basela.
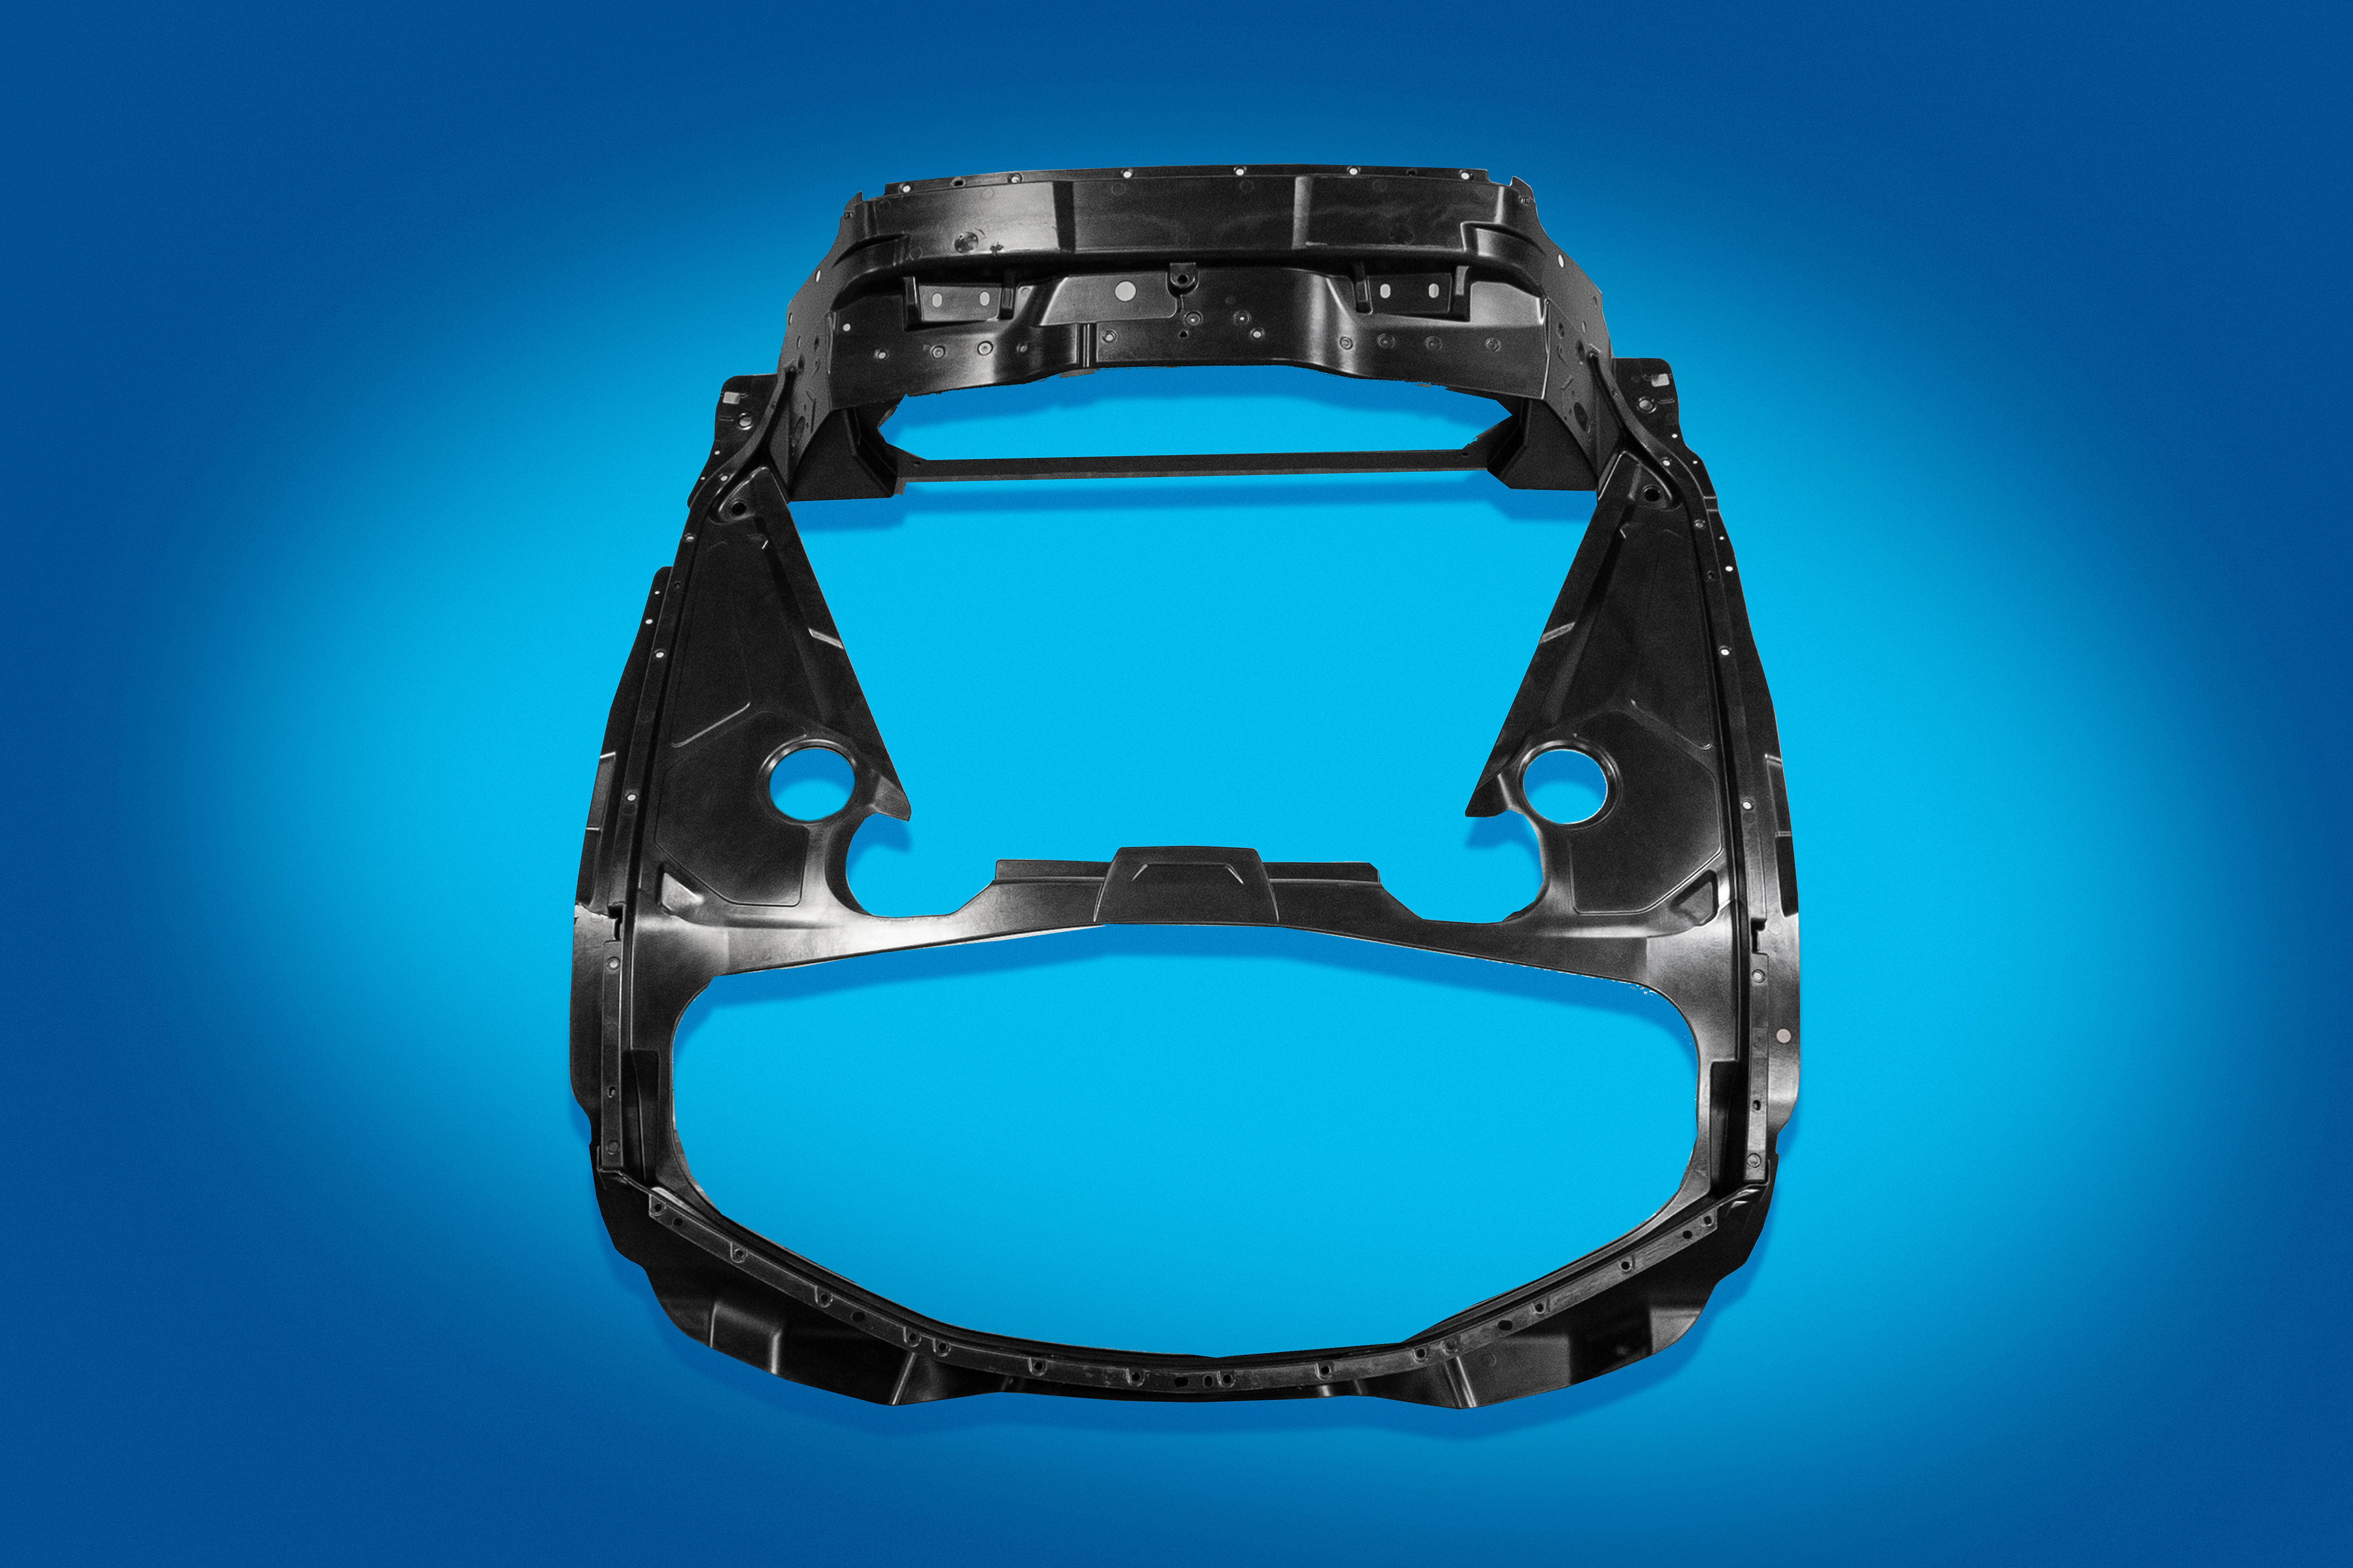
Igualmente interesante es el tabique (marco de ventana central), que fue formulado a medida por MFG para resolver desafíos de alto calor y ruido, ya que esta parte de la cabina se sienta directamente sobre el motor V8. Refuerzo de fibra de vidrio combinado con relleno de grafito de berilio en resina VE-UP de bajo COV amortigua la transmisión de sonido al compartimento de pasajeros tan efectivamente que eliminó la necesidad de contramedidas secundarias de amortiguación de sonido. Eso, a su vez, redujo costes, aumentó el espacio del paquete interior y confort del pasajero, y mejoró sellado de carrocería y NVH. «Con una gravedad específica de 2,2, esta es la primera pieza compuesta en la que me han pedido añadir masa en lugar de quitarla», ríe Basela.
Cierres y acabados
Los paneles exteriores de carrocería son todos unidos (interior/exterior), pintados, SMC endurecido 1,2 SG (22-28 % FVF fibra de vidrio/Resina UP, dependiendo del componente) de Continental Structural Plastics (CSP), una empresa del Grupo Teijin (Auburn Hills, Míchigan, EE. UU.). Al atornillar cierres compuestos, GM logra el estilo agresivo, aerodinámica e integración de refrigeración funcional del C8, con aligeramiento rentable en múltiples variantes de modelo usando piezas comunes. Todos los paneles de carrocería se pintan en línea en un «sistema skuk» en posición del vehículo, usando el innovador proceso robótico de lijado en húmedo de Bowling Green.
Otra innovación implica el uso de una junta de espuma elastomérica de silicona tixotrópica de una parte aplicada en el lado trasero de puertas de servicio SMC, ubicadas en el maletero trasero (una en coupés, dos en descapotables), y permiten acceso del cliente al sistema de filtro de aire. Debido a la proximidad al vano motor, se especificó espuma de alto rendimiento colocada in situ (FIP) (Silastic 3-8186 de Dow, Inc., Midland, Míchigan, EE. UU.) para sobrevivir a temperaturas de uso continuo hasta 392 °F/200 °C mientras proporciona un sellado duradero con excelente resistencia a la compresión, incluso tras ciclos repetidos de apertura/cierre. GM reporta que la mayoría de otras espumas y juntas troqueladas se habrían derretido o degradado bajo exposición continua a tales temperaturas. Tras el dispensado, la junta aplicada se trata térmicamente a 167 °F/75 °C durante 10 minutos para expandir la espuma, eliminando coste y residuos de troquelado. Las puertas en sí son SMC endurecido (42 % FVF vidrio en matriz VE-UP). Escudos térmicos, producidos por Gentex Corp. (Carbondale, Pensilvania, EE. UU.) usando tejidos de aramida Kevlar aluminizados resistentes al calor y abrasión (fibra de DuPont de Nemours, Inc., Wilmington, Delaware, EE. UU.), proporcionan a los interiores de las puertas protección térmica extra.
GM también usó su sistema de balanceo de ruedas de precisión totalmente automatizado de segunda generación en el C8. Desarrollado con The 3M Co. (St. Paul, Minnesota, EE. UU.) y ESYS Automation (Auburn Hills, Míchigan, EE. UU.), los pesos de rueda compuestos de alta densidad (5,8 SG) con propiedades magnéticas adaptadas reemplazaron los pesos metálicos estampados tradicionales en acero pintado, zinc o plomo que tienen masa específica y deben aplicarse a mano a las ruedas. El nuevo sistema usa grandes bobinas de cinta extruida con adhesivo que contienen 67 % en volumen de aleación de acero post-industrial, resistente a la corrosión, totalmente reciclable, en base fluoropolímero. El sistema automatizado examina cada rueda, luego corta y aplica segmentos de cinta de peso personalizado en incrementos más pequeños y precisos para mejorar la marcha y reducir el desgaste de neumáticos. También reduce tiempo y coste de ensamblaje, simplifica inventario, elimina chatarra y mano de obra y se ofrece en más colores que los pesos metálicos.
Los techos de coupé están disponibles en tres niveles de acabado: pintado, SMC de baja densidad endurecido (de CSP); transparente, policarbonato (PC) duro; y compuesto de fibra de carbono con recubrimiento transparente/trama visible con bordes pintados (de deBotech Inc., Mooresville, Carolina del Norte). CSP también suministra varios paneles SMC Clase A, endurecidos 1,2 SG para sistemas de techo retráctil de modelos descapotables.
Otros paneles de acabado exterior incluyen fascia delantera superior e inferior de poliolefina termoplástica (TPO) moldeada en color (MIC), esta última con conductos integrados para dirigir aire a frenos (paquete Z51 solo) y intercambiadores de calor laterales. Rejilla exterior y ventilaciones de refrigeración de frenos son ABS (acrilonitrilo butadieno estireno) pintados.
La fascia trasera superior es TPO moldeada en color (MIC), pero el conjunto de fascia trasera inferior es Clase A pintado, SMC 1,2 SG (vidrio/Resina UP), debido a la proximidad de la pieza a puntas de escape calientes. El excelente rendimiento mecánico del SMC permitió a GM diseñar un voladizo trasero corto sin soporte y usar espaciados mayores entre fijaciones sin hundimiento. El SMC también distribuye cargas eficientemente sobre un área mayor durante choques traseros a baja velocidad que los termoplásticos. Soportes y sensores de asistencia de aparcamiento trasero están unidos al SMC. Se dice que es la primera vez que fascias de parachoques SMC se usan en vehículos de alto volumen.
Los apliques de la compuerta trasera presentan PC/ABS pintado para el panel superior, SMC con malla de aluminio para ventilaciones laterales y un aplique inferior SMC para acomodar carga térmica directamente sobre el motor. Estos paneles SMC son producidos por Quantum Composites Inc. (Bay City, Míchigan, EE. UU.) de LyondellBasell. Los interruptores de liberación de manija de puerta son PC/ABS, mientras que la ventilación de admisión de aire trasera es SMC. El coche base lleva un alerón de ABS soplado y pintado y la rejilla de salida de aire trasera es ABS moldeado por inyección y pintado. Los apliques de pilar A y cabecera son ABS pintados, al igual que las tapas de espejos retrovisores exteriores y rejillas de entrada de radiador. Dependiendo del paquete de opciones, un subala delantero SMC endurecido y ya sea un divisor/difusor delantero de TPO soplado o compuesto de fibra de carbono —recubrimiento transparente/trama visible carbono/epoxi producido por deBotech usando preimpregnado de Solvay Composite Materials (Alpharetta, Georgia, EE. UU.)— contribuyen a estabilidad aerodinámica adicional. Un difusor trasero en SMC endurecido se une a la fascia trasera inferior en SMC Clase A pintado de MFG.
El paquete de acabado premium de fibra de carbono presenta varios acentos de fibra de carbono con recubrimiento transparente/trama visible dentro y fuera, incluyendo tapas de espejos, inserto de parrilla frontal, divisor frontal, ala accesoria, cubiertas de compartimento motor, placas de interruptores de puerta interiores, molduras de umbral, bisel de panel de instrumentos, cubiertas de manijas de puerta, apliques de cuarto y placa de control de conducción. Estos componentes son producidos por deBotech, SMI Composites LLC (Comer, Georgia, EE. UU.) y Plasan Carbon Composites (Wixom, Míchigan, EE. UU.).

Tecnología en avance
El Corvette 2020 ya ha ganado muchos premios prestigiosos de la industria, incluyendo Coche del Año 2020 MotorTrend, Premio de Asociación 2020 Automotive News PACE (Premier Automotive supplier Contributions to Excellence), y varios premios de la Sociedad de Ingenieros de Plásticos (SPE), incluyendo Premio de Equipo de Ingeniería de Vehículo 2019. «Aunque la nueva arquitectura de motor central del Stingray ha dominado los titulares, no importa dónde esté el motor —delante o detrás del conductor— por ocho generaciones, los Corvettes siempre han avanzado el estado del arte en tecnología de materiales automotrices», añade Tadge Juechter, ingeniero jefe ejecutivo-Global Corvette. «Avanzar la tecnología está en el corazón de lo que hacemos».
Resina
- Dominando el Liderazgo en Mantenimiento: Ejecución y Motivación – Parte 3
- Sostenibilidad en la Fabricación: Episodio Final – Perspectivas de la Dirección de Senseye
- 12 conclusiones de expertos sobre el futuro de la impresión 3D de la Conferencia Digital AMFG 2020 – Parte 1
- 12 conclusiones estratégicas de la Conferencia Digital del Panorama de Fabricación Aditiva 2020 de AMFG – Parte 2
- Entender los armónicos eléctricos: Parte 1 – Fundamentos e impacto
- Cilindricidad en GD&T: Logrando Redondez y Rectitud Precisas
- Servicios de Mecanizado de Piezas Pequeñas de Precisión para la Excelencia Industrial
- Mejorando tornos CNC: del torneado al fresado y taladrado
- ¿Qué es un Número de Parte? Entendiendo su Rol en Inventario y Ventas
- 10 beneficios esenciales de la computación en la nube para empresas modernas
- Impacto COVID-19 2020: Tendencias, desafíos e insights futuros – Parte I