



Preformado automatizado: Parte 7 – Cómo Fill Gesellschaft revolucionó la producción de esquís
Esta es la entrega final de una serie de siete partes sobre preformado. Para más sobre esta serie, haga clic en los enlaces a continuación:
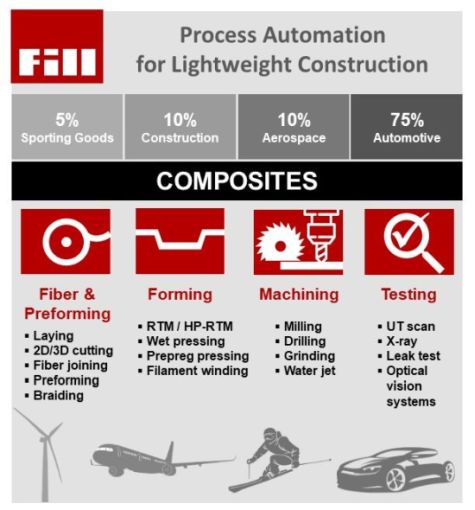
FUENTE: Fill Gesellschaft
Historias de casos de automatización
Las primeras máquinas de Fill se desarrollaron para automatizar la producción de esquís para Fischer. Hoy se necesita el 25 por ciento de los trabajadores para producir el 80 por ciento del volumen de producción anual original. Nótese también que los esquís son un diseño híbrido, que comprende capas de compuestos de fibra de vidrio y/o carbono, núcleos de madera, cantos de acero y múltiples tipos de plástico.
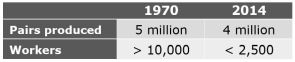
Fill ha suministrado múltiples generaciones de equipos automatizados para producir esquís compuestos.
FUENTE: Presentación de Fill Gesellschaft en CAMX 2017.
BMW
Mientras BMW desarrollaba los modelos i3, i8 y nueva Serie 7 —todos los cuales usan compuestos de plástico reforzado con fibra de carbono (CFRP)— Fill suministró una gama de soluciones de automatización.
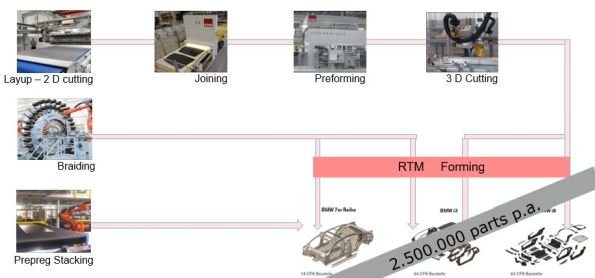
FUENTE: Presentación de Fill Gesellschaft en CAMX 2017
Monocascos compuestos
Fill también desarrolló una línea de producción única para Mubea CarboTech capaz de producir monocascos CFRP para dos modelos de coche diferentes: el Volkswagen VW XL1 y el Porsche 918 Spyder. Esta línea automatizada incluía herramientas de moldeo multipieza actuadas, prensa de moldeo por transferencia de resina de alta presión (HP-RTM), capacidades de post-curado y mecanizado.
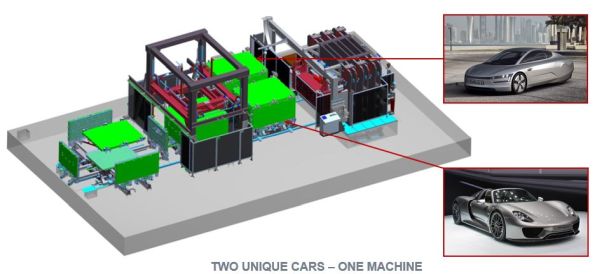
Fill suministró una línea de producción de monocasco compuesto para Mubea CarboTech.
FUENTE: Presentación de Fill Gesellschaft en CAMX 2017
Automatización del layup
Para layup automatizado, Fill ha desarrollado sistemas para una gama de materiales diferentes, incluyendo tejido seco hasta 3 m de ancho (para producción de mayor volumen en BMW). El sistema automático de colocación de capas de spar SpeedLayer 800 para palas de turbinas eólicas aplica preimpregnado de fibra de carbono unidireccional hasta 800 mm de ancho a una velocidad reportada de 1,5 m/s y precisión de ±1,5 mm. Puede manejar bobinas de preimpregnado de 600 kg e integra funciones de validación de proceso y aseguramiento de calidad.
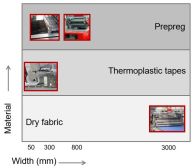
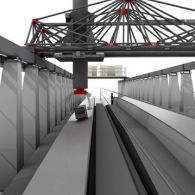
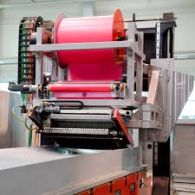
Fill ha desarrollado una gama de sistemas de layup automatizados (izquierda) incluyendo SpeedLayer 800 para capas de spar de palas eólicas usando preimpregnado UD de carbono hasta 800 mm de ancho (derecha).
FUENTE: Presentación de Fill Gesellschaft en CAMX 2017
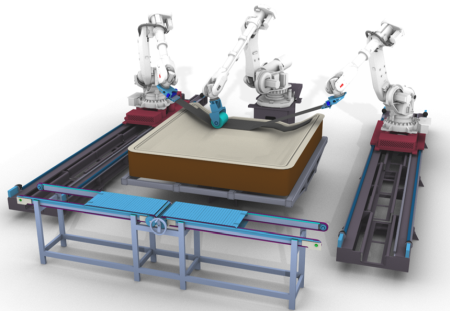
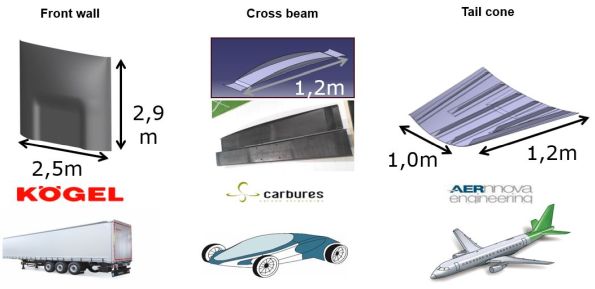
El proyecto Low-Cost Flexible Integrated Composite Process (LOWFLIP) fue una iniciativa de 3 años (oct 2013-oct 2016) financiada por la UE que incluyó a Fill y otros nueve socios, destinada a automatizar el layup de preimpregnado para estructuras de transporte curadas fuera de autoclave (OOA). Comprendió tres demostradores:
- Pared frontal de 2,5 × 2,9 m para remolque de camión
- Viga transversal automotriz de 1,2 m de largo
- Panel de cola de aeronave con refuerzos de 1,0 × 1,2 m
Animación 
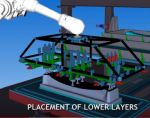 Pinza multifuncional
Fill trabajó con nueve socios en LOWFLIP para desarrollar una celda de layup automatizado para producción de grandes estructuras compuestas de transporte sin autoclave.
FUENTE: Presentación de Fill Gesellschaft en CAMX 2017
"Usamos calentamiento por resistencia eléctrica para calentar el molde hasta 120 °C", recuerda Wilhelm Rupertsberger, jefe del Centro de Competencia de Fill para Compuestos y Plásticos. "El material siempre estuvo bajo tensión durante el layup automatizado", añade, "y logramos drapeado sin arrugas directamente sobre el molde. Construimos un proceso humano, pero usando robots para mejorar la repetibilidad".
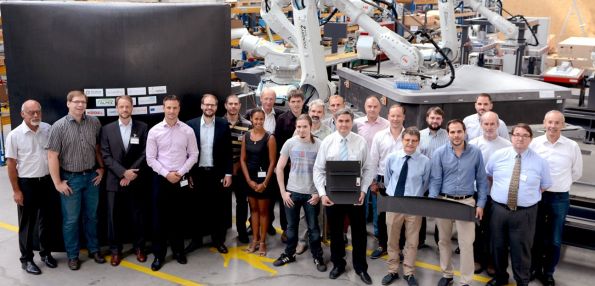
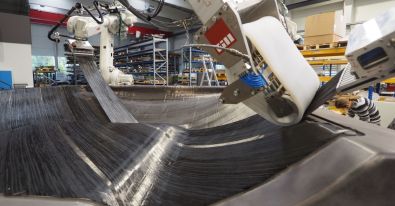
Se puede ver la pared del remolque a la izquierda, así como los demostradores de viga transversal de coche y panel de cola de aeronave en la foto del equipo LOWFLIP arriba.
FUENTE: Presentación de Fill Gesellschaft en CAMX 2017
De Multi-Layup a Sistema Multilayer
El Sistema Multi-Layup de Fill se desarrolló para producción de piezas de carrocería automotriz (BIW) como paredes traseras y refuerzos inferiores de parachoques usando cintas termoplásticas. Se preveía que estas piezas incluirían nervios sobremoldeados y otras características, por lo que el ciclo de layup del preformado necesitaría coincidir con el ciclo posterior de moldeo por inyección.
Mi artículo post-JEC 2017 incluía un video del Sistema Multi-Layup, que alimentaba cintas de múltiples bobinas, colocando todas las cintas necesarias por capa simultáneamente, en lugar de serialmente, una a una. Así, lograba un tiempo de ciclo de 10-15 segundos por capa.
Fill ha modificado ahora el sistema y lo ha renombrado Multilayer. Alimenta, corta y coloca hasta 16 cintas en anchos hasta 50 mm (cada una de 0,01-0,04 mm de espesor) sobre una mesa giratoria. La cama de colocación de cintas puede producir piezas hasta 1,6 × 1,6 m. Las cintas se aplican a una velocidad de ≈500 m²/hr —cada 12-15 segundos se aplica una capa completa para aproximadamente un ciclo de 1 minuto por preformado terminado. Las capas no se consolidan totalmente sino que se unen mediante termo-pegado. A medida que cada bobina se agota, se cambia automáticamente sin detener la máquina.
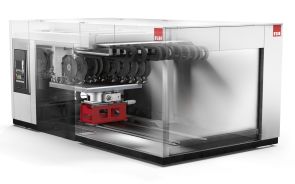
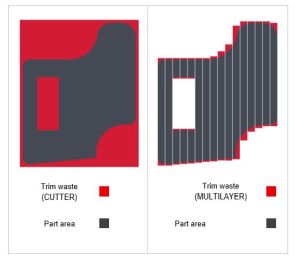
El sistema de preformado automatizado Multilayer de Fill permite una reducción significativa de residuos de recorte mientras coloca cintas solo donde se necesitan y las orienta según sea necesario para lograr laminados a medida.
FUENTE: Presentación de Fill Gesellschaft en CAMX 2017
Los preformados terminados se consolidan luego en una prensa. "Hemos integrado Multilayer con una prensa de consolidación automatizada y una celda de moldeo por inyección Engel que funcionan juntas para entregar un tiempo de ciclo de 1 minuto", dice Rupertsberger. Fill recibió un pedido del primer sistema Multilayer de la Universidad de Tecnología Swinburne (Melbourne, Australia) a principios de este año y demostrará el equipo en vivo por primera vez en JEC World 2019 (12-14 mar, París, Francia).
Prensas RTM e Inyección Adaptativa
Fill ha suministrado múltiples prensas RTM, incluyendo prensas HP-RTM a SGL Composites.
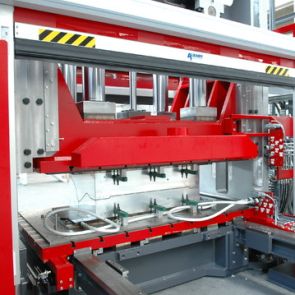
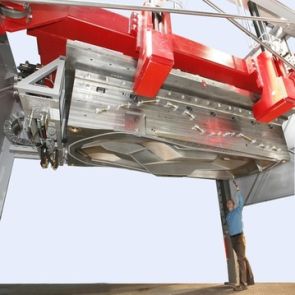
Fill ha suministrado una amplia variedad de prensas para producción de compuestos, incluyendo prensas HP-RTM a SGL Composites (derecha).
FUENTE: Fill Gesellschaft
Con Airbus Operations (Stade, Alemania) y el Instituto de Procesamiento de Plásticos (IKV) en la Universidad RWTH Aachen, Fill ha desarrollado una innovadora unidad de inyección adaptativa para RTM inicialmente para estructuras aeroespaciales. Antes de que las piezas hechas con RTM puedan volar en una aeronave, deben pasar un proceso de aseguramiento de calidad (QA) lento y costoso. Para acortar este proceso, las herramientas de moldeo RTM han sido equipadas con sensores, permitiendo que el QA se despliegue en línea durante la producción. IKV, Airbus y Fill han integrado ahora estos sensores en el sistema de inyección, eliminando la necesidad de equipar cada herramienta de moldeo individual. Usando cartuchos desechables de la misma manera que los sistemas de inyección de pistón en sistemas RTM típicos, la unidad de inyección adaptativa está equipada con una caja de sensores que permite medir y registrar in situ:
- Temperatura
- Presión
- Viscosidad de la resina
- Densidad de entrecruzamiento del sistema de resina
- Temperatura de transición vítrea (Tg).
Mientras se asegura la calidad de las piezas moldeadas, estos datos también pueden usarse para gestionar y controlar el proceso de inyección. Este sistema de inyección adaptativa Industria 4.0 se está desarrollando para aero-compuestos, y también se extiende a otras industrias como la automotriz.
Formado por drapeado en caliente
En los artículos recientes del tour que Sara Black y yo escribimos sobre compuestos de alto rendimiento en Israel, notamos que la mayoría de las empresas usaban formado por drapeado en caliente. De hecho, en Elbit Cyclone, nuestro guía Jonathan Hulaty afirmó: "No sé cómo se hace este tipo de producción de piezas de preimpregnado de alta cadencia sin drapeado en caliente", refiriéndose a vigas y montantes para ensamblajes Boeing 787. Los formadores por drapeado en caliente (HDF) también son vistos como indispensables por FBM e Israel Aerospace Industries. Fill ha suministrado sistemas HDF durante años, incluyendo varias unidades en producción en FACC. Son básicamente sistemas de formado al vacío, equipados con elementos de calentamiento infrarrojo u otros tipos y una membrana de goma de silicona reutilizable para calentar y comprimir —descompactar— layups de preimpregnado en sus herramientas antes del curado. HDF se convierte en parte clave en la línea completa de producción aeroespacial mostrada abajo.
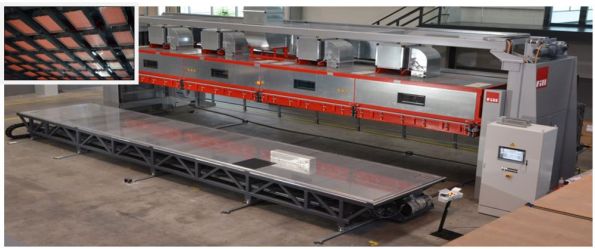
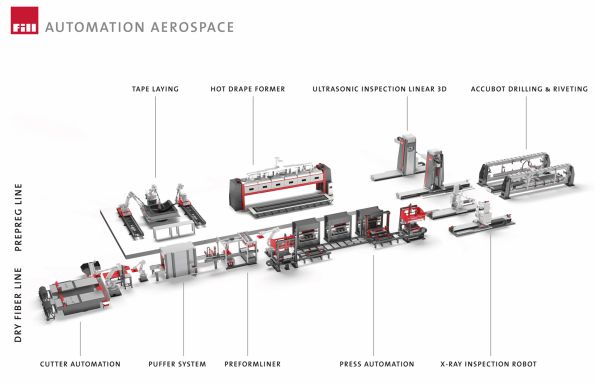
El drapeado en caliente se ha convertido en un habilitador importante para producción de alto volumen de aeroestructuras de preimpregnado y es automatizado por Fill como parte de sus soluciones de cadena de proceso completo. FUENTE: Fill Gesellschaft
Celdas de producción Industria 4.0 para CFRP
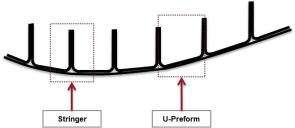
A finales de 2013, Fill comenzó a desarrollar un sistema de producción para fabricar largueros CFRP, usados para reforzar caparazones de flaps de aterrizaje de Airbus A320, en colaboración con el proveedor Tier. Tras la instalación, este sistema redujo exitosamente el número de estaciones, mejorando el flujo de producción, y también mejoró la usabilidad. Comprende:
- Almacenamiento automático de herramientas de moldeo
- Estación HDF
- Estación de prensado-giro-elevación donde los laminados se procesan en largueros.
 (clic en imágenes para ampliar)
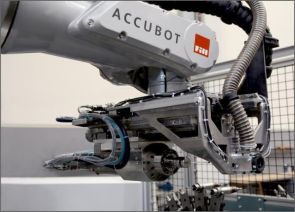
Fill ha desarrollado tres generaciones de celdas de producción automatizadas (derecha) para largueros de flaps de aterrizaje hechos de preimpregnado (izquierda).
FUENTE: Fill Gesellschaft
Un sistema de segunda generación para producir el mismo tipo de piezas se puso en marcha en 2017. Donde el primer sistema se centró en optimizar estaciones individuales, este sistema posterior apuntó a minimizar tareas manuales e integrar toda la logística de herramientas. Tres áreas clave de desarrollo permiten a este sistema de segunda generación lograr alta repetibilidad y productividad significativamente aumentada:
- La recuperación y almacenamiento manual de herramientas de moldeo se reemplazan con un retorno totalmente automático, acortando los tiempos del proceso logístico. Esto también ha reducido el requisito de espacio en más de un 50 por ciento.
- Mayor automatización de subprocesos ha reducido tiempo improductivo.
- Digitalización Industria 4.0 de todo registro e informes. Software desarrollado por Fill permite visualización del proceso en todo momento y registro del historial de cada componente a lo largo de la cadena de proceso. Sensores detectan disponibilidad de herramientas y materiales para evitar cuellos de botella y mejorar reaprovisionamiento.
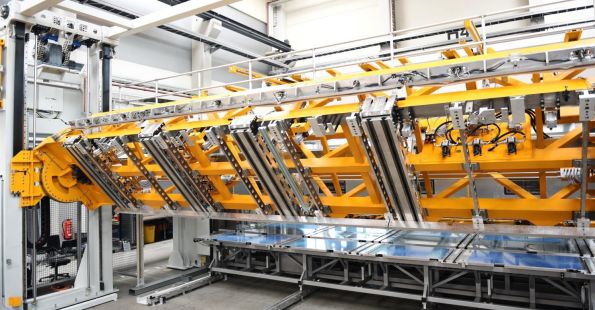
Estación de prensado-giro-elevación usada en celdas de producción automatizadas para largueros de flaps de aterrizaje A320 y A350.
FUENTE: Fill Gesellschaft
Fill está trabajando ahora en un sistema de producción de tercera generación para caparazones de flaps de aterrizaje destinados al Airbus A350-900. Este también comprende almacenamiento de herramientas, estación de formado por membrana (HDF), estación de prensado-giro-elevación y retorno automático de herramientas, pero se ha mejorado con un sistema de transporte para herramientas de autoclave, reemplazando camiones manuales y tractores eléctricos previos con vehículos guiados automáticamente (AGV). Fill ya está trabajando en sistemas futuros, analizando cómo mejorar aún más la colaboración entre hombre y máquina.
Accubot
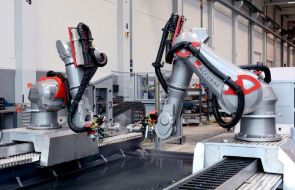
Incluso antes de que la industria de compuestos comenzara a verbalizar su necesidad futura prevista para una celda de trabajo multi-operación, Fill ya estaba desarrollando los primeros prototipos, a los que llama Accubot. La idea era desarrollar un robot preciso usando un rastreador láser para compensación espacial así como sistemas de medición externa directa. Este robot podría cambiar funciones con efectores finales, convirtiéndose no solo en una celda de ensayos no destructivos (END) sino también en una celda de mecanizado. Aplicaciones de Accubot incluyen:
- Taladrado
- Remachado
- END – Ultrasonido con squirter
- END – Rayos X
- END – Tomografía computarizada
 clic para ampliar
Accubot para taladrado (izquierda) y END usando escaneo ultrasónico de alta velocidad (derecha).
FUENTE: Fill Gesellschaft.
FlexHyJoin
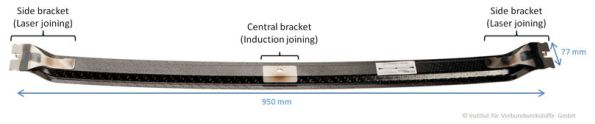
Fill es miembro del proyecto financiado por la UE Flexible Production Cell for Hybrid Joining (FlexHyJoin). Este programa de 3 años tiene como objetivo desarrollar un proceso piloto totalmente automatizado para unir soportes/accesorios metálicos con compuestos termoplásticos en aplicaciones automotrices combinando tecnologías de unión láser e inducción. Fill diseñó y construyó la celda automatizada incluyendo software e integración de las diversas tecnologías.
La investigación y desarrollo de Fill continúa. Entiende que se requieren sistemas de producción innovadores e inteligentes para hacer la fabricación de piezas compuestas más económica y amenable a volúmenes mayores. Y está comprometida a desarrollar estos sistemas según la escala y necesidades específicas de sus clientes.
FUENTE: FlexHyJoin. 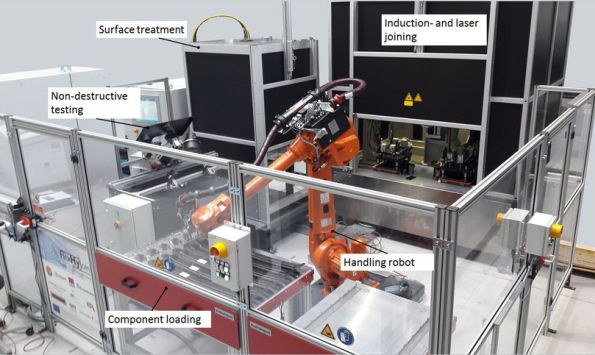
Celda de unión híbrida automatizada desarrollada por Fill Gesellschaft como parte del proyecto FlexHyJoin.
FUENTE: Fill Gesellschaft y FlexHyJoin.
Resina
- Sostenibilidad en la Fabricación: Episodio Final – Perspectivas de la Dirección de Senseye
- Presas de materiales sueltos: diseño, construcción y perspectivas futuras
- Dominando la impresión 3D de fibra isotrópica: Cree piezas ultra-resistentes con la Mark Two
- Relleno de fibra isotrópico: construcción de las piezas impresas en 3D más resistentes – Parte 2
- Entender los armónicos eléctricos: Parte 1 – Fundamentos e impacto
- Cilindricidad en GD&T: Logrando Redondez y Rectitud Precisas
- Mejorando tornos CNC: del torneado al fresado y taladrado
- Inspección Automatizada TC en Tiempo Real para Garantía de Calidad 100% de Conectores Electrónicos
- Dominando las Directivas de Preprocesador en C#: Guía Práctica
- Dominar strftime() en Python: Convertir Fechas y Horas a Cadenas Legibles
- Dominar strptime() en Python: Parsing Preciso de Fechas desde Cadenas