



Moldes avanzados de CFRP impresos en 3D para aletones RTM, exoesqueletos y más
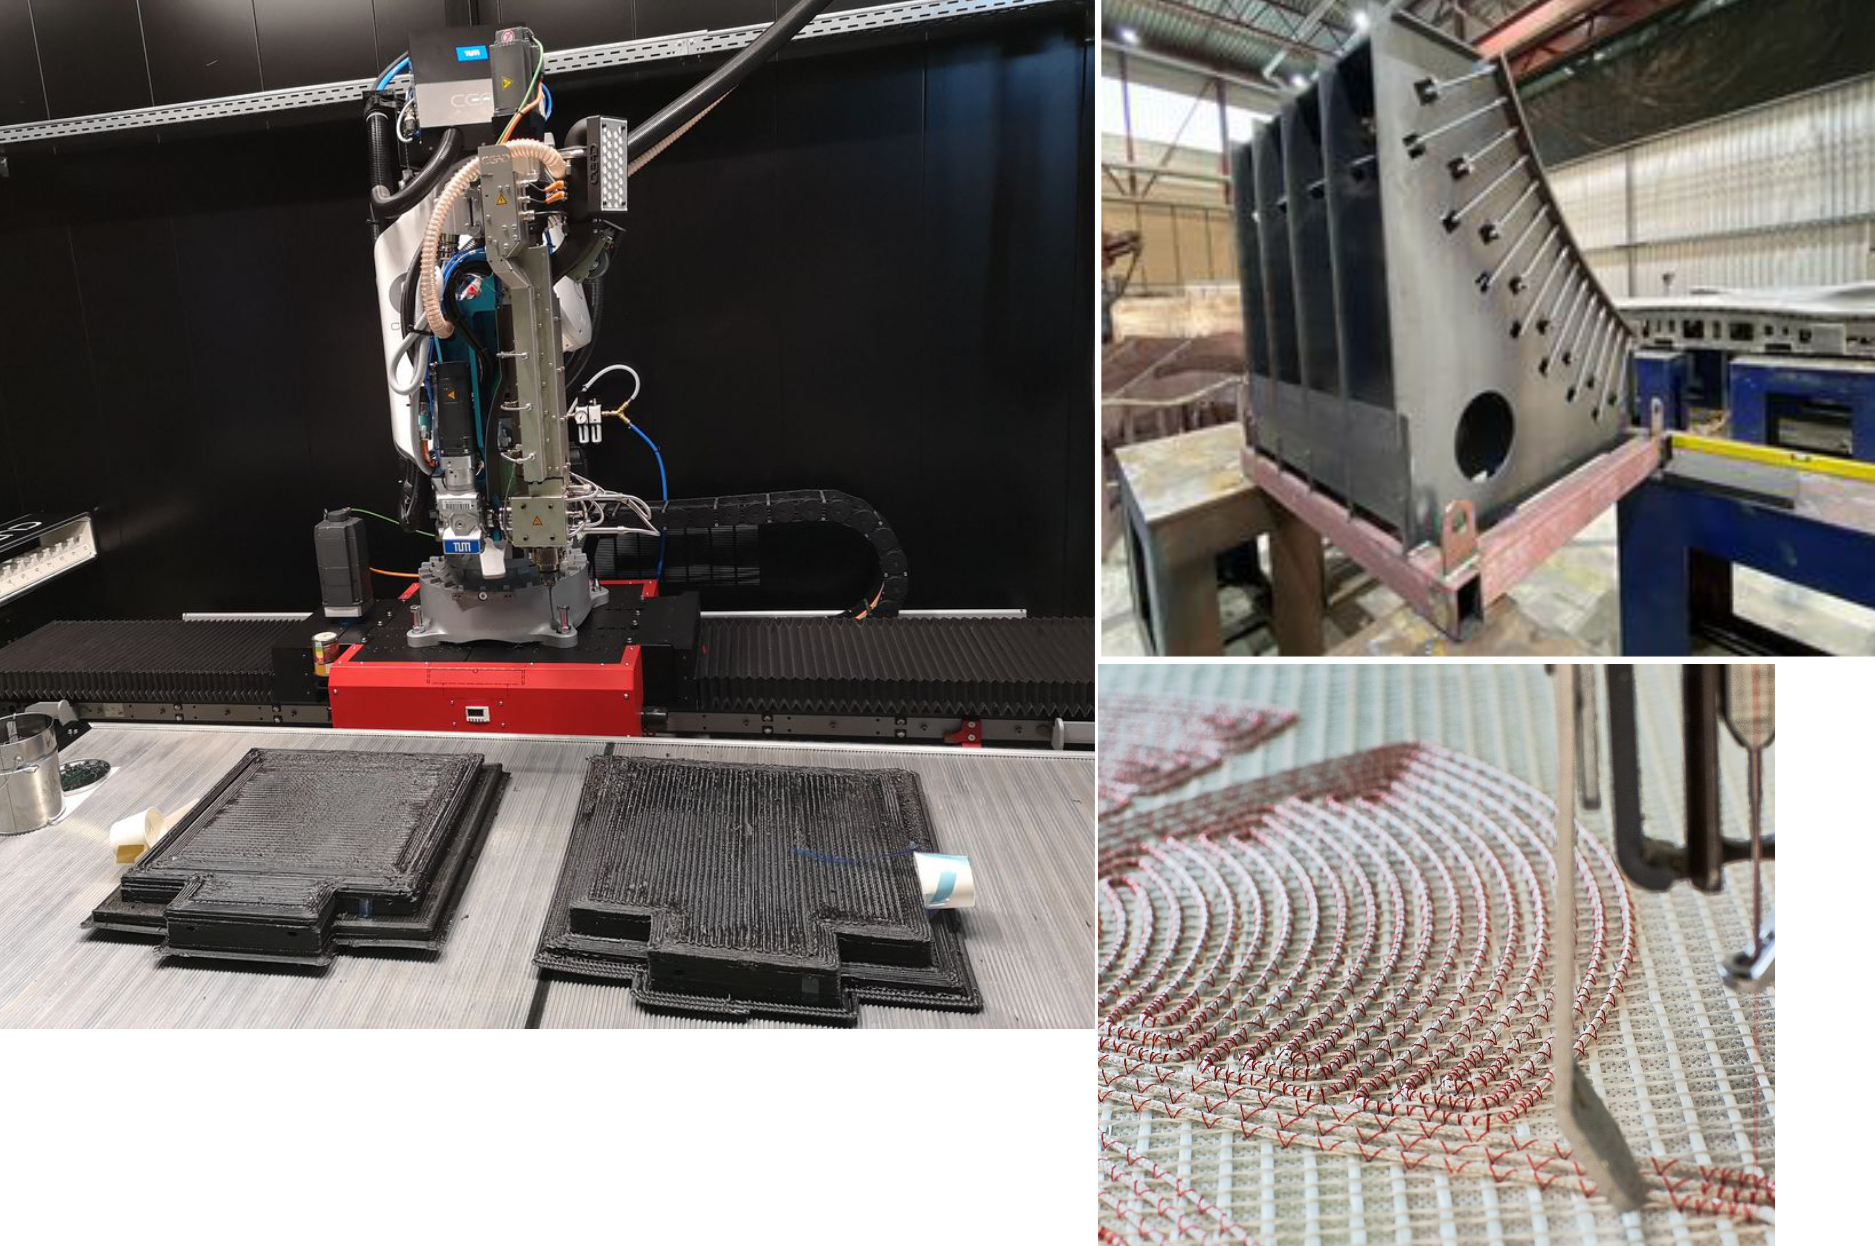
Crédito de la foto: TU Munich Chair of Carbon Composites (LCC) y QPoint Composite
La Cátedra de Compuestos de Carbono (Lehrstuhl für Carbon Composites o LCC) se estableció en 2009 en el departamento de Ingeniería Mecánica de la Universidad Técnica de Múnich (TUM, Múnich, Alemania) con financiación de SGL Carbon (Wiesbaden, Alemania). Su misión es realizar I+D en materiales, procesos y aplicaciones de polímeros reforzados con fibra de carbono (CFRP), incluyendo proyectos de simulación y ensayo. Una «cátedra» en el sistema universitario alemán es la unidad más pequeña que comprende un profesor y su equipo. El equipo de LCC está liderado por el Prof. Dr.-Ing. Klaus Drechsler y actualmente emplea a 30 investigadores a tiempo completo. Aunque la financiación de SGL terminó en 2016, la LCC ha continuado su liderazgo en I+D de compuestos, que incluye la construcción del molde para la mitad inferior del Demostrador de Fuselaje Multifuncional (MFFD), ver recuadro lateral abajo, y ahora también incluye impresión 3D/fabricación aditiva.
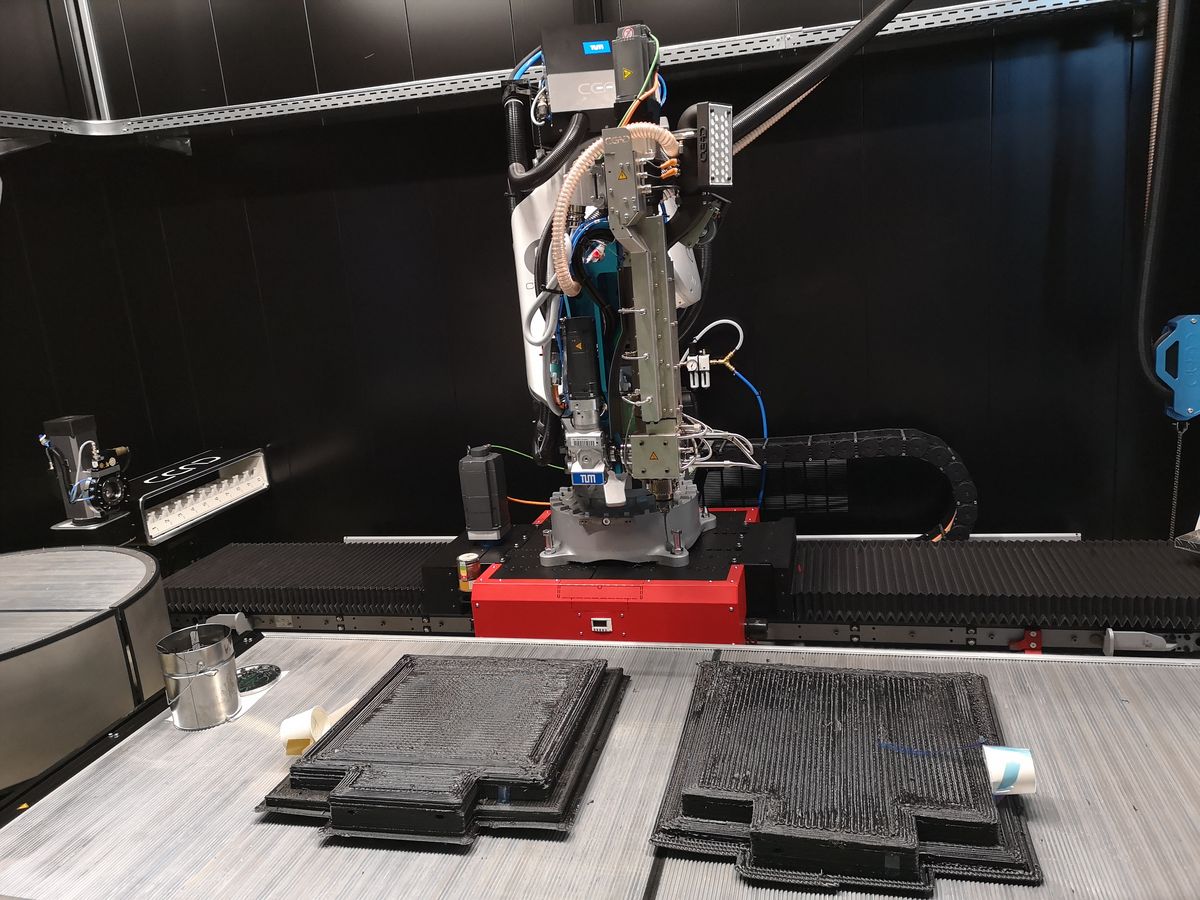
Este artículo comenzó cuando CEAD (Delft, Países Bajos) me informó que LCC había comprado uno de sus sistemas flexbot AM basados en extrusor para impresión 3D usando un brazo robótico. Mi posterior entrevista con el investigador de LCC Patrick Consul, sin embargo, reveló un tesoro de proyectos, incluyendo COMBO3D, dentro de Clean Sky 2, para imprimir en 3D un molde RTM de compuesto termoplástico para la producción de un aletón de compuesto termoestable de aeronave, y EMOTION para producir la herramienta para moldear la mitad inferior del Demostrador de Fuselaje Multifuncional (MFFD) de compuesto termoplástico de Clean Sky 2, así como una herramienta parcial secundaria para demostrar cómo el mismo fuselaje podría producirse mediante consolidación in-situ directa (fuera de autoclave). Encontré toda la discusión de cómo TUM ha llegado a este punto y hacia dónde se dirige interesante.
Molde de la mitad inferior del MMFD
Ver mi blog de febrero 2020: «Demostrando la soldadura LM PAEK para el Demostrador de Fuselaje Multifuncional». Este recuadro lateral se toma del artículo de febrero 2020, «Desarrollo de un Demostrador de Fuselaje Multifuncional» por Bas Veldman, gerente de programa para el MFFD en GKN Fokker (Hoogeveen, Países Bajos).
La carcasa de la mitad inferior del MFFD consiste en una piel termoplástica, reforzada con largueros, clips y marcos soldados. El proceso de fabricación a demostrar comprende tres pasos clave:
- Cinta preimpregnada para la gran piel del demostrador se coloca en una mesa plana inclinada por la máquina AFP láser existente de NLR.
- Los layups se transportan robóticamente con ventosas a un molde de consolidación hembra y se drapen en él sin calentar.
- Tras el ensacado al vacío, la piel se consolida en autoclave.
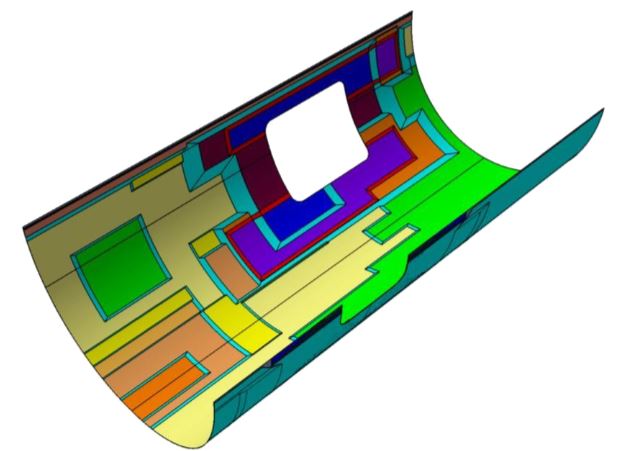
El uso de un molde de consolidación hembra ofrece una superficie mucho más simple (plana) que para un molde macho, mientras controla directamente las restricciones aerodinámicas en la calidad de la superficie exterior de la piel.
El proyecto MFFD también requiere que se investiguen procesos fuera de autoclave —empezando en paralelo al gran demostrador de fuselaje multifuncional— en un demostrador posterior de menor tamaño. En particular, se considerará la fabricación de compuestos termoplásticos in-situ en la que la consolidación se logra durante la colocación, ya que puede eliminar completamente el paso de autoclave, y por tanto reducir la fabricación a un procedimiento de un solo paso.
Enhanced Mould for Thermoplastic Fuselage in and out of Autoclave Consolidation, o EMOTION (https://cordis.europa.eu/project/id/864474), es el proyecto Clean Sky 2 para producir el utillaje de la carcasa inferior del MFFD. «Suena simple», dice Patrick Consul del coordinador del proyecto, TU Munich, «pero en realidad es bastante desafiante ya que necesita calentarse a 400 °C. Esto está muy por encima del rango de temperatura en el que Invar36 no tiene un CTE [coeficiente de expansión térmica] significativo». Invar se usa comúnmente para herramientas de moldeo de compuestos debido a su baja expansión durante ciclos de curado a alta temperatura. Sin embargo, el CTE de Invar aumenta con la temperatura. «El desafío», señala Consul, «será controlar la expansión térmica durante el calentamiento y enfriamiento para el molde de 8 metros por 4 metros y la piel del fuselaje durante el curado».
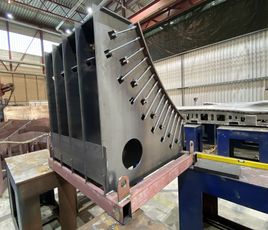
Crédito de la foto: Chair of Carbon Composites
Progresión en fabricación aditiva
«Somos 8-9 personas trabajando en fabricación aditiva dentro de la LCC», dice Consul. Comienza la historia de este trabajo con la compra de una máquina de colocación de cinta termoplástica asistida por láser de AFPT (Dörth, Alemania) en 2012. Más tarde añadió una máquina de Coriolis Composites (Quévén, Francia) para permitir la colocación automática de fibra (AFP) de preimpregnados termoestables. Las primeras impresoras de escritorio basadas en filamento se compraron en 2017. «También me uní en 2017 para ayudar a desarrollar nuevas aplicaciones y proyectos de investigación, incluyendo redacción de propuestas, por ejemplo, a Clean Sky 2». Explica que los proyectos Clean Sky 2 se adjudican basándose en propuestas presentadas a gestores de temas en respuesta a Llamadas de Propuestas (CFP) públicas. LCC tuvo éxito en sus propuestas para los proyectos CFP08 COMBO3D y CFP09 EMOTION. Ambos se discuten a continuación.
«Tenemos algunos otros proyectos, algunos que miran la impresión 3D con refuerzos de fibra continua», dice Consul. «Otros usan una cabeza de impresión integrada con láser para precalentar el sustrato compuesto para imprimir sobre piezas CFRP ya consolidadas o para aumentar la resistencia al cizallamiento interlaminar (ILSS) entre capas impresas. Otro proyecto explora aplicaciones de utillaje, por ejemplo, donde tienes un bajo número de piezas compuestas especializadas».
«Estos proyectos son continuamente apoyados por simulaciones numéricas para predecir el comportamiento de las piezas fabricadas aditivamente durante y después del proceso de impresión», continúa. «La LCC también está involucrada en un proyecto con el Imperial College de Londres que tiene como objetivo fabricar exoesqueletos usando CFRP impreso en 3D. Otro proyecto investiga estructuras de celosía para optimizar las propiedades de piezas impresas en 3D con respecto a rigidez, resistencia o absorción de energía».
Progresión en impresoras
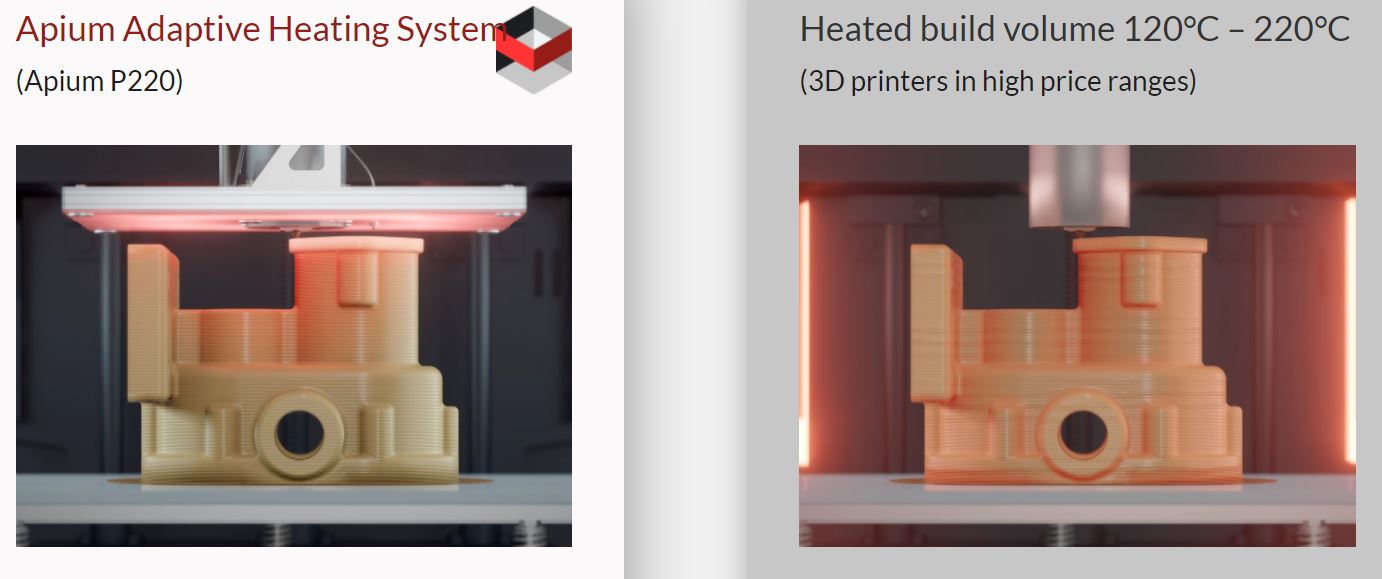
«Empezamos usando una simple impresora 3D basada en FDM (modelado por deposición fundida) de Apium (Karlsruhe, Alemania) para imprimir utillajes de prueba especializados que necesitan alta rigidez», explica Consul. «La impresora era de 3 metros de largo por 1 metro de ancho con una alta salida de material para reducir el tiempo de impresión. Aunque no podía usar fibra continua, estaba bien diseñada para imprimir con PEEK, PEKK y PEEK reforzado con fibra de carbono picada. No solo usaba una cama calentada sino también una placa calentada alrededor del cabezal de impresión que ayudaba a producir una distribución de temperatura homogénea en las impresiones, reduciendo el estrés térmico y asegurando la cristalización».
«También tuvimos una impresora Markforged (Cambridge, Mass., EE. UU.) por un tiempo y luego conseguimos una Anisoprint [Esch-sur-Alzette, Luxemburgo]», dice Consul. Aunque la impresora Markforged permitía FDM con fibra continua, el equipo de LCC decidió no conservarla. «El problema que teníamos era que el sistema era muy cerrado», explica Consul. «El software de laminado de Markforged era demasiado difícil de usar para investigación porque limitaba severamente lo que podíamos hacer. Solo podíamos imprimir una capa de material de fibra continua y luego una capa de filamento termoplástico reforzado con fibra corta encima. El laminador que genera el código no aceptaba G-code de nosotros. Así que no había forma de decirle a la máquina que lo imprimiera como queríamos con fibra continua en cada capa, etc.».
Cuando se le preguntó sobre esto, Markforged explica que sus sistemas nunca fueron diseñados para usarse en investigación, sino para ser simples y robustos para uso generalizado en la fabricación de piezas, utilizando rutas de fibra basadas en reglas y requiriendo poco esfuerzo y tiempo para configurar el laminador. Su software Eiger permite a los usuarios configurar capas individualmente, y Markforged acoge comentarios y prioriza mejorar la experiencia del usuario para sus clientes.
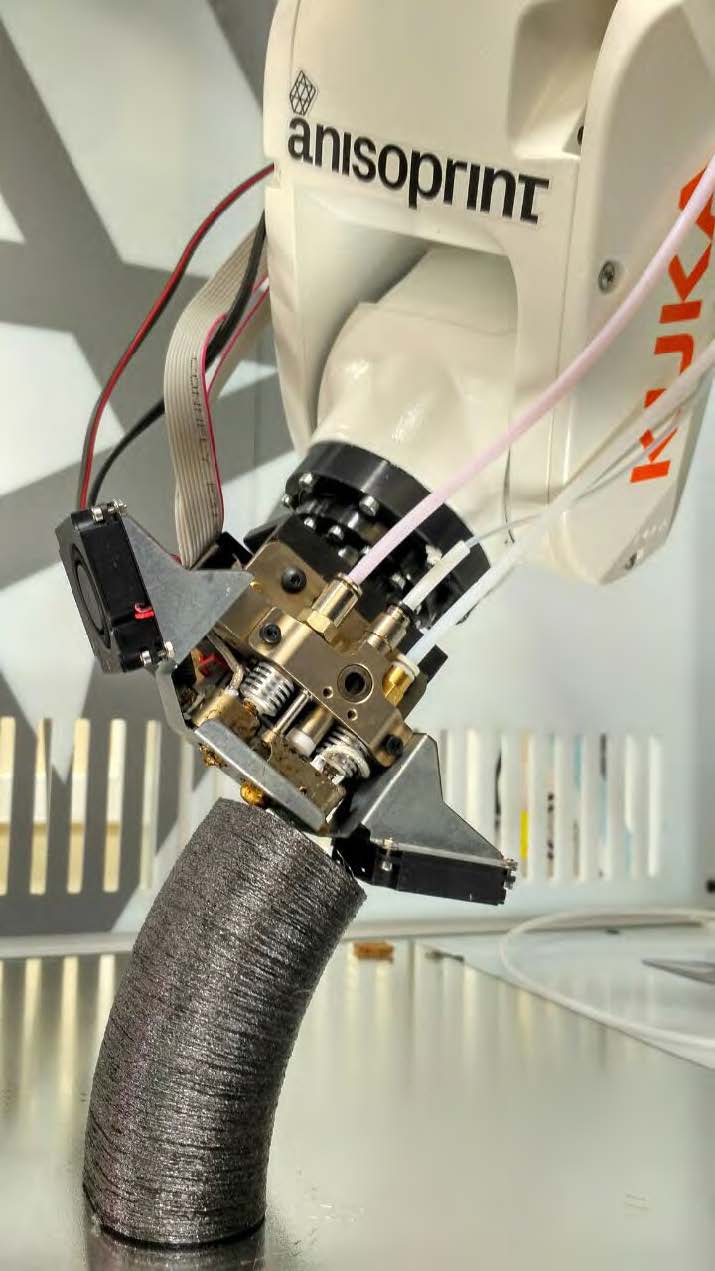
Crédito de la foto: Ansoprint
«Anisoprint, que usa un laminador G-code completamente abierto, nos dio más acceso al proceso», dice Consul. «También es capaz de imprimir fibra de carbono continua y no solo en capas 2D, sino también fuera del plano, en curvas 3D. Tenemos una cabeza de impresión Anisoprint para un pequeño robot Kuka, capaz de producir piezas de 1 metro por 1 metro, que es más grande que la mayoría de escritorios, pero pequeño para un sistema robótico».
¿Y qué hay de los materiales de doble matriz termoestable-termoplástico (TS-TP) de Anisoprint? Como se explicó en mi blog de 2019 sobre Anisoprint «… primero impregna el refuerzo de fibra continua con un polímero termoestable y luego extruye esto en el filamento termoplástico fundido durante la impresión». Consul responde que la adhesión entre el filamento TS y el TP es bastante buena. «En nuestras primeras pruebas, pudimos obtener mayor contenido de fibra en volumen comparado con la impresora Markforged, pero esto fue porque podíamos modificar el G-code. La cabeza de impresión Anisoprint empuja el filamento TS dentro del TP y luego lo deposita. Planeamos usar esa impresora para piezas de exoesqueleto. Es una forma fácil de integrar fibras de mayor resistencia».
Impresoras de pellets extruidos
La siguiente progresión fue a una impresora de gran escala, primero con TP reforzado con fibra corta y luego con TP de fibra continua. «Primero desarrollamos un extrusor montado en un robot, y luego nuestro interés en la máquina CEAD siguió rápidamente. Esperamos conseguir fibra continua integrada en ambos sistemas el próximo año».
Pero, ¿por qué necesitaban la máquina CEAD si ya tenían un extrusor en un brazo robótico? «El extrusor inicial era la versión beta de un extrusor de pellets Dyze Pulsar, que produce un máximo de unos 2 kg/h y aproximadamente 1 kg/h con PAEKs, pero lucha con más del 20 % de carga de fibra de carbono», dice Consul. «Sin embargo, la salida promedio es menor porque el robot acelera y frena a menudo durante la impresión. Para COMBO3D, las mitades de molde a pequeña escala iniciales ya requerían al menos 36 kilogramos, así que necesitábamos unas 48 horas para imprimir una sola mitad. También teníamos que tener siempre a alguien con ella porque errores, como una línea de alimentación de material bloqueada o deformación de la pieza, podían ocurrir en cualquier momento».
Debido a que el demostrador final de COMBO3D es unas 10 veces más grande que las piezas iniciales a pequeña escala, imprimirlo usando este primer sistema de extrusor no era factible, dice Consul. «Además, algunos de los materiales que Victrex nos suministró tenían una viscosidad más alta y este primer extrusor no podía proporcionar suficiente torque para extruir esos polímeros. Con la impresora CEAD, tenemos una salida máxima de unos 12,5 kg/h, y después de unas horas de pruebas, teníamos una salida promedio estable de unos 5-6 kg/h. Esto nos permitió imprimir la mitad del molde a pequeña escala en menos de 8 horas y nos permite usar mayores contenidos de fibra para reducir la deformación, haciendo el proceso en general más fácil de controlar».
«Así que mientras el Pulsar ya nos permitía usar pellets, lograr alta salida de material y aprovechar los grados de libertad de un robot», continúa, «la impresora CEAD extiende nuestras capacidades hacia piezas más grandes, mayores contenidos de fibra y una gama más amplia de polímeros. El Pulsar cubre el espacio entre nuestras impresoras basadas en filamento y la CEAD, no solo en salida sino también en tamaño de boquilla y detalle resultante de las impresiones».
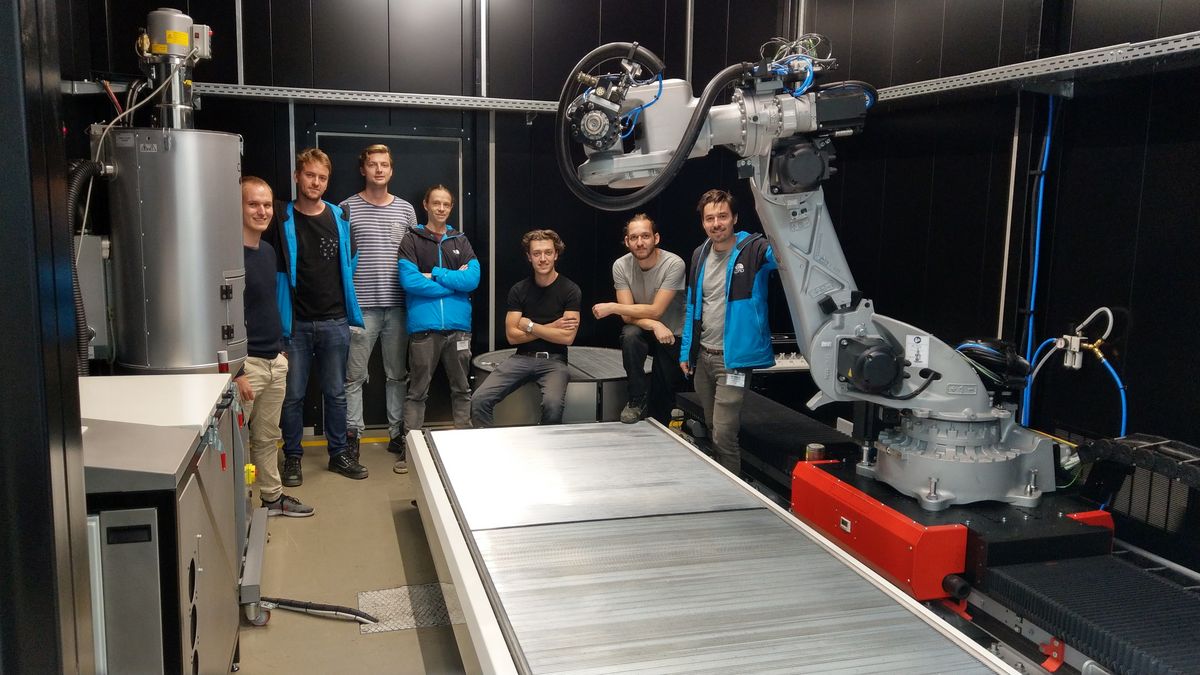
Crédito de la foto: Chair of Carbon Composites
Datos técnicos de CEAD AM Flexbot:
- Extrusión basada en pellets imprime hasta 12,5 kg/h (sin reforzar y reforzado con fibra corta)
- Procesamiento de materiales hasta 450 °C
- Volumen de construcción 3000 x 1200 x 1700 milímetros
- Placa de construcción en mesa rotativa o plana (calentable)
- Retrabajo mediante cabeza de fresado.
COMBO3D
El objetivo de este proyecto Clean Sky 2 es imprimir en 3D un molde para producir un aletón compuesto demostrador (1,5 por 3 metros) para un avión de pasajeros grande, parte del Paquete de Trabajo A-3.1: Ala multidisciplinaria para alta y baja velocidad. El objetivo de usar fabricación aditiva es acortar el tiempo de entrega para la producción de utillaje. El proyecto comenzó en enero de 2019 y terminará en marzo de 2021. Los socios incluyen Alpex Technologies (Mils bei Hall, Austria), especialista en metales ligeros Leichtmetallkompetenzzentrum Ranshofen (Ranshofen, Austria) y Victrex (Thornton Cleveleys, Reino Unido), proveedor del termoplástico de alto rendimiento poliariletercetona (PAEK).
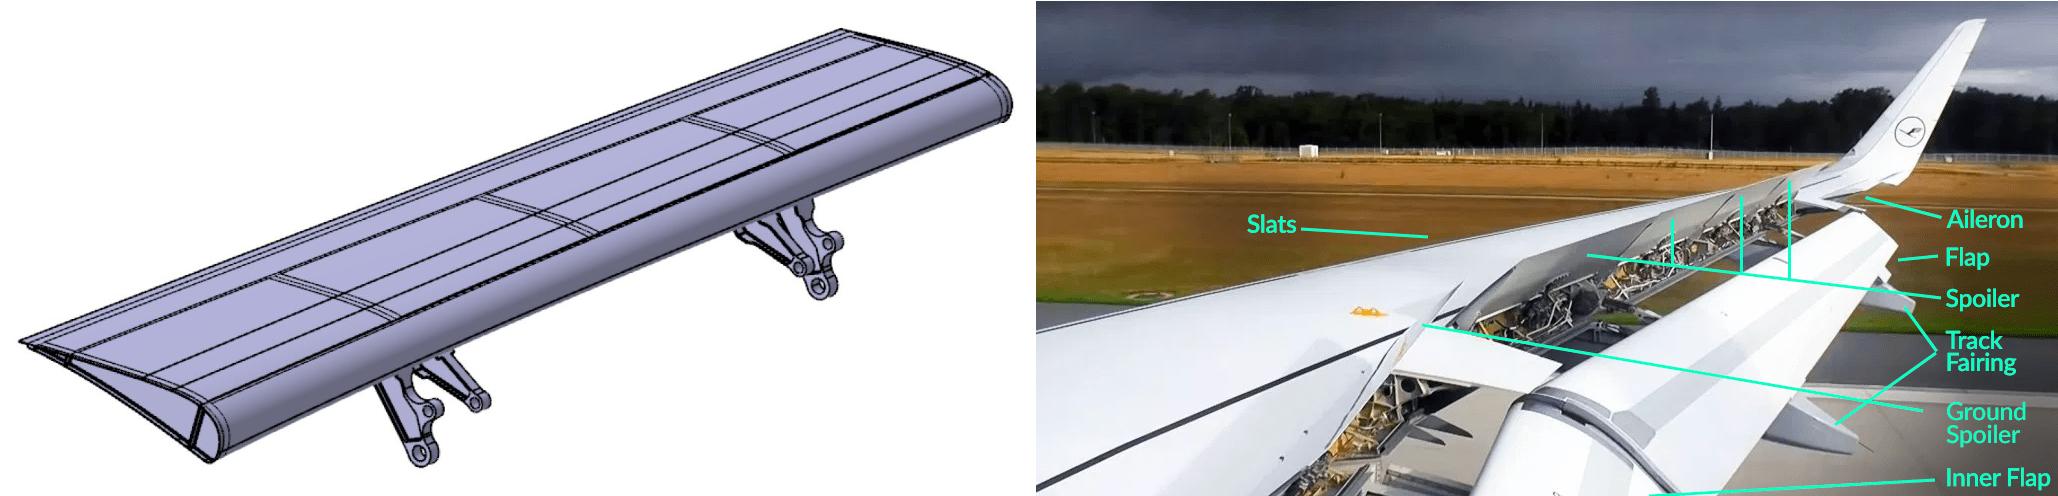
Otra parte clave del proyecto es demostrar que este aletón de fibra de carbono/epoxi se puede fabricar con moldeo por transferencia de resina (RTM) en lugar de preimpregnado curado en autoclave. La pieza RTM curará a los mismos 180 °C que las piezas de autoclave. Para asegurar estabilidad térmica, la herramienta se imprimirá con PAEK reforzado con fibra de carbono corta, que tiene una temperatura de fusión de 305 °C.
Para acortar el ciclo de curado, el molde impreso en 3D integrará control de temperatura activo. «Debemos ser capaces de calentar y enfriar el molde más rápido comparado con el autoclave», señala Consul. «Usaremos una malla de elementos de calefacción eléctrica a 3 milímetros bajo la superficie del molde e también integraremos canales impresos para aceite o aire calentado a 6 milímetros bajo la superficie del molde. De esta manera, podemos calentar la superficie del molde muy rápidamente pero también usar los canales para calentar a lo largo del volumen de la herramienta. Apuntamos a una tasa de calentamiento y enfriamiento un 50 % más rápida que el autoclave y confiamos en lograr al menos un 30 % más rápida».
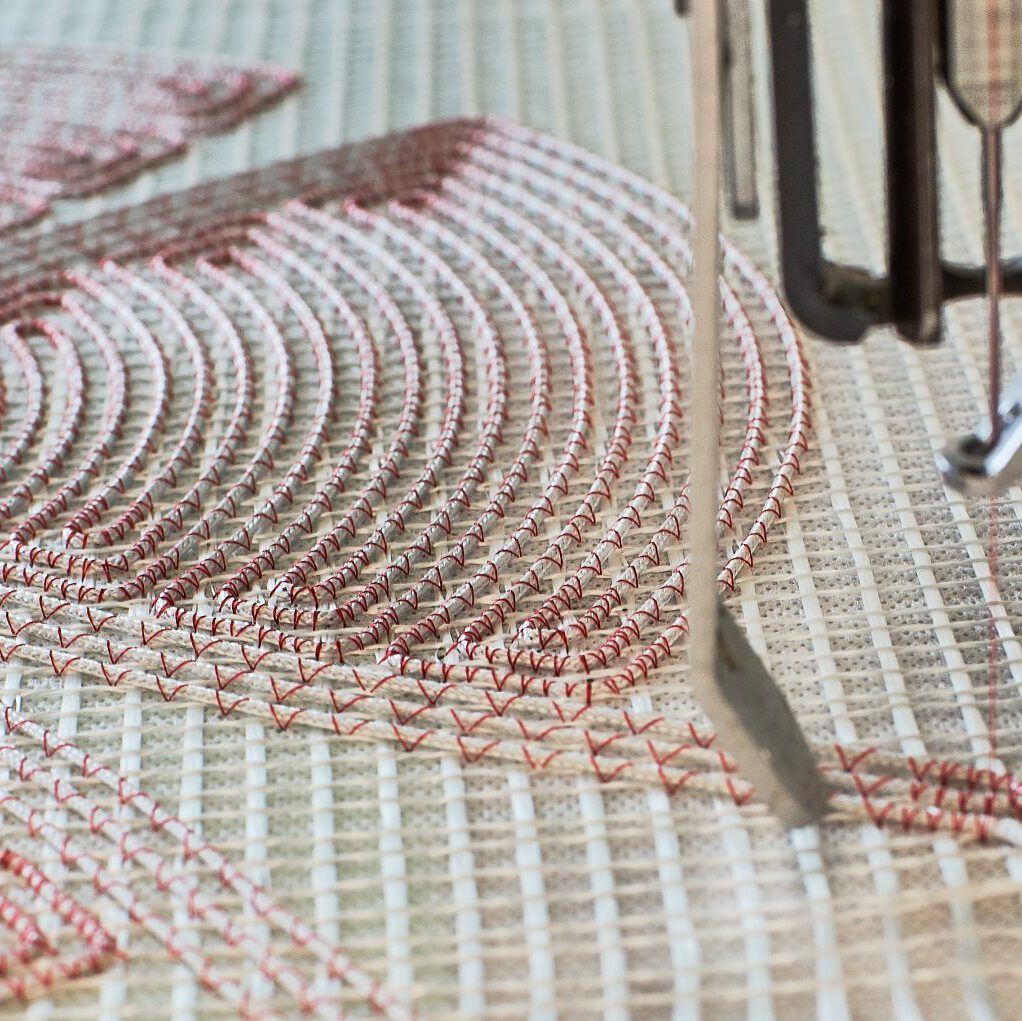
¿Qué son los elementos de calefacción que se integrarán en la impresión 3D? «Hemos usado colocación de fibra a medida (TFP) de rovings de carbono sobre un textil de fibra de vidrio como elementos calefactores para realizar diferentes zonas de calefacción en un molde CFRP para una pala de rotor de helicóptero», explica Consul. «Esto fue para un proyecto Clean Sky 1 que completamos trabajando con QPoint Composite (Dresden, Alemania). Trabajaremos con un concepto similar en el molde COMBO3D».
Todo el desarrollo de la herramienta impresa está apoyado por simulación. El diseño de la herramienta se optimizará implementando el sistema de calefacción y enfriamiento en una simulación térmica. El proceso de fabricación también se simulará, apoyando el proceso de impresión generando conocimiento sobre la distribución de temperatura durante la impresión y correlacionándolo con la planificación de trayectorias.
Instalación de la máquina CEAD y progreso del proyecto
«El sistema CEAD se entregó muy rápido —de pedido a instalación solo 6 meses», dice Consul. «Para entonces, habíamos completado pruebas de materiales, diseñado el utillaje de placas y había comenzado a imprimir piezas pequeñas. Nos preocupaba que tardara mucho en poner a punto el proceso con la CEAD AM Flexbot, pero funcionó bien con las primeras pruebas».
¿Utillaje de placas? «Es un molde pequeño, que ya integra canales de enfriamiento y elementos calefactores para producir placas CFRP para pruebas de cupones», explica. «Esta prueba era para asegurar que la calidad de nuestro molde RTM CFRP impreso en 3D será comparable al CFRP actual que Saab produce con su proceso de autoclave».
Desafortunadamente, el proyecto se interrumpió por el COVID-19, «pero ahora todo va bien y estamos recuperando el tiempo», dice Consul. Y, ¿qué hay de usar PAEK para el molde impreso en 3D? «El único problema actual es que la Tg [temperatura de transición vítrea] para PAEK es 130-140 °C, que es más baja que los 180 °C de curado para la pieza de demostración», señala Consul. «Así que aún tenemos que ver cuántos ciclos podemos completar a la temperatura de curado antes de que ocurra fluencia o la superficie se dañe».
Crédito de la foto: Chair of Carbon Composites
¿Máquina CEAD en otros proyectos?
«Estamos solicitando un proyecto en utillaje aeroespacial que comienza el próximo año con GKN Aerospace Deutschland (Múnich) usando la máquina CEAD y poliéter sulfona (PESU)», dice Consul. [Nota: GKN en Alemania fabrica flaps de ala compuestos para el A330 y A350, así como alerones para la familia de jets de negocios Bombardier Global.] «CEAD será parte de este responsable del desarrollo de máquina para fibras de carbono continuas. También planeamos usar la máquina CEAD internamente para hacer moldes prototipo para RTM que de otro modo habrían sido subcontratados. Nos da una ventaja en acelerar el trabajo».
Consul señala que PESU tiene una Tg más alta que PAEK. «También es amorfo, no semicristalino, así que debería ser más fácil de imprimir, aunque la resistencia a la fluencia podría ser un problema. Lo que intentamos es evitar PEI (polietermida). En el pasado, miramos el problema de la unión de PEI a resina epóxica. RTM6 [epoxi para RTM] disuelve PEI lo que impulsa una buena adhesión entre los dos. Esto es exactamente lo que no quieres en moldes impresos en 3D que necesitan desmoldear las piezas, no pegarse a ellas».
Futuro industrial (y volador) de compuestos impresos en 3D
Al discutir algunos de los otros proyectos que LCC persigue en fabricación aditiva, le pregunto a Consul qué ha frenado al CFRP en exoesqueletos. «Porque los exoesqueletos necesitan adaptarse a cada usuario, las piezas son especializadas así que el volumen no es grande», responde. «Nuestro proyecto tiene como objetivo permitir la producción de componentes de exoesqueleto de miembro inferior específicos para cada paciente para permitir la producción de un exoesqueleto específico para cada paciente en menos de 24 horas. Estos exoesqueletos apoyarán la rehabilitación de pacientes de ictus basándose en sus perfiles biofísicos y necesidades únicas de rehabilitación médica». (Ver el artículo de CW, «Exoesqueleto C-FREX depende de CFRP…»)
«La gente tiene el concepto de que la impresión 3D puede imprimir cualquier pieza, pero primero tienes que tener experiencia con impresión 3D y con compuestos. Por ejemplo, a menudo hay problemas con la adhesión capa a capa y anisotropía que deben entenderse. Las piezas compuestas impresas en 3D no tendrán el mismo diseño que las hechas actualmente de plástico y metal».
Señala que aún hay problemas que superar para usar compuestos impresos en 3D para producción de piezas de aeronaves de alto rendimiento, por ejemplo: ¿Cómo diseñas estas piezas para fabricación aditiva? ¿Cómo identificas piezas donde la fabricación aditiva añade valor? «El utillaje aeroespacial es el principal campo de aplicaciones que nuestro equipo está mirando ahora», dice Consul. «Imprimir el molde en 3D encaja bien. Estos moldes deben soportar todas las mismas condiciones de curado que las piezas pero hay menos riesgo asociado con moldes vs. piezas voladoras. Un buen ejemplo son los refuerzos de costillas para alas, donde hay un alto número de piezas diferentes pero no muchos ciclos por pieza. Así que esta es una buena manera de generar experiencia con la tecnología. Es demasiado pronto para intentar piezas estructurales que volarán. Apuntaremos a esto a largo plazo, pero imprimir herramientas nos permitirá estabilizar el proceso de impresión 3D lo suficiente con propiedades de alto rendimiento y también desarrollar la capacidad de predecir con precisión estas piezas y procesos en simulación».
Resina
- Más allá del ensayo y error: guía probada para troubleshooting de mantenimiento efectivo
- Cómo la impresión 3D y el software impulsan la transformación digital en fabricación
- Revolucionando Oil & Gas: Cómo la impresión 3D impulsa eficiencia y sostenibilidad
- CBW Automation demuestra IML avanzado y cambio rápido de molde en NPE
- Formlabs lanza Fuse 1 y Form Cell para democratizar la impresión 3D para PYMEs
- Guía Profesional para Impresión 3D de Moldes Duraderos
- Consejos Profesionales de Mecanizado CNC para Titanio — Aeroespacial, Automotriz y Más
- DSM y Nedcam se alían para impulsar la impresión 3D FGF a gran escala
- Masterbatches de acetal de bajas emisiones para automoción y más allá – Desarrollados expertamente por Tosaf Color Service
- Victrex invierte en Bond High Performance 3D Technology para acelerar piezas PAEK impresas en 3D
- SIGRABOND® CFRP: Compuesto Resistente a Químicos para Componentes y Ensamblajes de Alto Rendimiento