



11 Técnicas Probadas de Fundición de Metales para Fabricación de Precisión
Aprenda los términos y procesos involucrados en sacar el tesoro del fuego del horno
¿Qué es la fundición de metales?
La fundición de metales es el proceso de fabricar objetos vertiendo metal fundido en un espacio vacío con forma. El metal luego se enfría y endurece en la forma dada por este molde conformado. La fundición es a menudo una forma menos costosa de fabricar una pieza comparado con mecanizar la pieza a partir de un bloque de metal sólido. Hay muchos métodos de fundición de metales para elegir. Qué tipo de fundición es más eficiente depende de los metales usados, el tamaño de la serie y la complejidad de la fundición.
Antes de iniciar una serie de producción, es útil conocer algunos de los términos y métodos del suelo de la fundición.
- Saltar a Terminología de fundición
- Saltar a Tipos de fundición de metales
Terminología de fundición
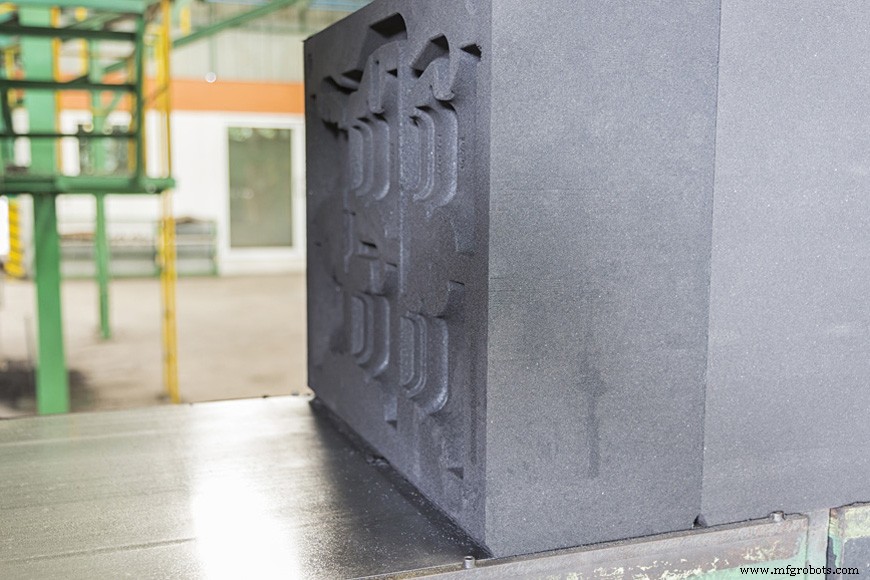
Molde de fundición
Un molde es una cavidad en un material que recibe metal líquido y produce un objeto enfriado en la forma de esa cavidad. Los moldes pueden ser simples. Las formas usadas para crear lingotes de metal son como moldes de pan, con el metal simplemente vertido dentro y dejado enfriar. La mayoría de los moldes son para formas más complejas y se basan en un modelo. El modelo se imprime en un molde dividido. La mitad del modelo se imprime en un lado del molde y la mitad en el otro, y luego las mitades se sujetan juntas antes de llenar el molde. Al hacer el molde en dos partes, el modelo puede retirarse antes de llenar. Estos moldes pueden hacerse con una división horizontal.
Copa y arrastre (Cope and drag)
En moldeo horizontal, la mitad superior del molde se llama copa, y la mitad inferior se llama arrastre.
Columpio y ariete (Swing and ram)
En moldeo vertical, la mitad delantera del molde se llama columpio, y la mitad trasera se llama ariete.
Núcleos de moldeo
Si un molde debe tener espacios internos u orificios, a menudo se hace un núcleo. Estos núcleos tienen la forma del espacio interno. Los núcleos usualmente se mantienen en su lugar extendiéndose más allá de la fundición y siendo sostenidos en su lugar a través de soportes de núcleo, que suspenden el núcleo como un puente entre dos orillas. Los espacios vacíos alrededor del núcleo se llenarán con metal, y el núcleo se removerá de la fundición final, dejando un orificio donde estaba. Si el núcleo es muy largo, podría ser soportado por chapletas para sostenerlo. Estas usualmente están hechas del mismo metal que la fundición final ya que se sientan en el espacio que se inundará con material y se convertirán en parte de la fundición final.
Tolerancia dimensional
Uno de los factores importantes al elegir un método de fundición es la tolerancia dimensional. La tolerancia dimensional es la variación aceptable en el tamaño del producto final. El metal se contrae al enfriarse, y el tipo de fundición influye en cuánto. Si un producto necesita ser preciso, un cliente puede querer un método de fundición que produzca fundición casi neta. Esto significa que el producto está muy cerca de ser del tamaño correcto cuando se desmoldea.
Acabado superficial
Otra consideración es el acabado superficial. ¿Qué tan granular, abultado o rugoso puede ser la superficie de la fundición? Lo que es aceptable para una sartén de hierro fundido no lo es para un anillo de bodas. Las superficies metálicas muy lisas usualmente se crean con mecanizado, que es un coste extra: si un resultado brillante y liso es deseado, elegir un método de fundición con un acabado más fino puede reducir costes de mecanizado.
Métodos de fundición de metales
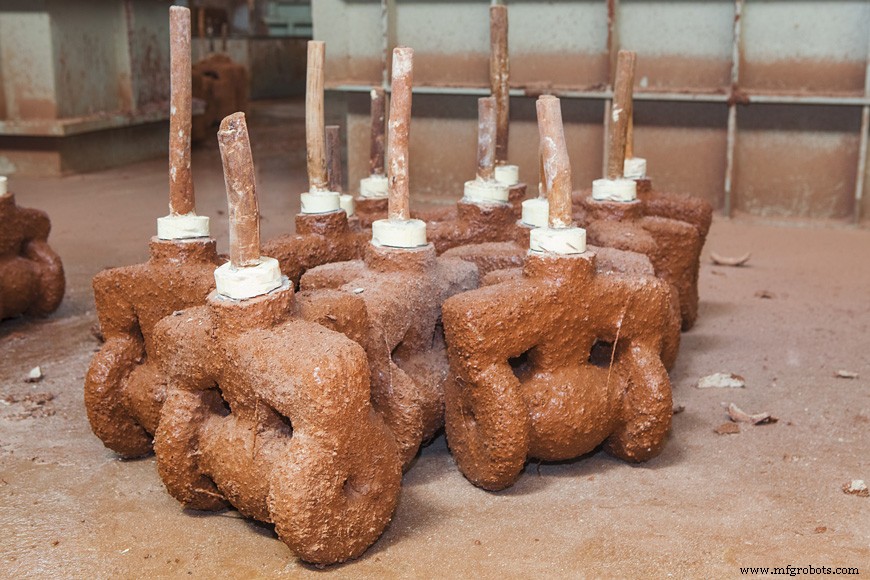
La fundición de metales viene en dos categorías principales: procesos con moldes reutilizables y procesos con moldes expendables.
- Moldes reutilizables:
-
- Moldes permanentes
- Moldes semi-permanentes
- Fundición por goteo (Slush casting)
- Fundición centrífuga
- Fundición a presión
- Fundición a presión (Die casting)
-
- Moldes expendables:
-
- Fundición en arena
- Moldeo por carcasa (Shell molding)
- Fundición de inversión (cera perdida)
- Molde completo o espuma
-
Los moldes reutilizables o permanentes crean muchos artículos, mientras que los moldes expendables son destruidos por el proceso de fundición. Aunque desde una perspectiva legos pueda parecer que los moldes reutilizables deben ser más rentables para una gran serie de producción, no siempre es el caso. La mayoría de los objetos de hierro y acero se hacen a través de procesos de fundición expendables.
Las sustancias de moldeo a baja temperatura (resinas, chocolate, cera, etc.) casi siempre usan moldes reutilizables. Lo que hace diferente a la metalurgia son las altas temperaturas involucradas. Estas ponen mucha tensión en el molde. Por tanto, no es sorpresa que aleaciones con punto de fusión más bajo como zinc, aluminio, magnesio, estaño o cobre sean más a menudo las que tienen éxito en procesos de moldeo reutilizables.
Sin embargo, en algunas circunstancias, incluso metales ferrosos se vierten en moldes reutilizables. La complejidad del diseño, elección de metal y requisitos de tolerancia dimensional y acabado superficial influyen en si los moldes reutilizables son apropiados.
Moldes reutilizables
Moldes permanentes
Los moldes permanentes suelen ser de metal —uno que tiene un punto de fusión más alto que el metal con el que se llenan. El metal fluido se vierte sin ningún tipo de presión externa. Los núcleos permanentes deben ser simples para que puedan retirarse para reutilización de la fundición terminada.
Estos moldes a veces se usan en fundición de hierro, así como con aleaciones de temperatura más baja. Mesas giratorias, en lugar de líneas de montaje, son el flujo de trabajo industrial más común. Operaciones individuales, como recubrir el molde, colocar los núcleos, cerrar el molde, verter, abrir el molde y expulsar la fundición, se realizan a medida que cada molde pasa por las siguientes estaciones.
Los moldes se precalientan antes de verter la primera fundición para que no se agrieten debido a la diferencia de temperatura.
Las fundiciones que vienen de este método no pueden tener paredes tan delgadas como las de otros métodos reutilizables, como la fundición a presión. Sin embargo, las fundiciones se producen con "tolerancia cercana", lo que significa que el tamaño de la fundición final puede predecirse con más precisión. Las fundiciones hechas de esta manera son densas y de grano fino. Tienen un acabado superficial más liso y evitan varios tipos de defectos.
Esta forma de moldeo es lo suficientemente duradera para usarse con hierro, pero no es un estilo preferido para latones amarillos. Los latones amarillos son altos en zinc y ensucian el molde o matriz.
Moldes semi-permanentes
El único cambio en la fundición con molde semi-permanente es que los núcleos usados en el proceso de fundición podrían ser núcleos de arena expendables. Formas de núcleo más complejas son posibles con núcleos de arena, porque no necesitan extraerse intactos de la fundición final. Si se deja una abertura en la fundición para remover núcleos, pueden "sacudirse" en una mesa vibratoria, para drenar como arena en un reloj de arena. Las ventajas de tolerancia, densidad y apariencia de la fundición en molde permanente existen solo en la sección fundida contra el molde metálico.
Fundición por goteo (Slush casting)
Este método de fundición con nombre colorido crea fundiciones huecas sin necesidad de núcleos simplemente recubriendo el interior del molde con una pequeña cantidad de metal, creando una "piel" de metal. Hay diferentes formas de abordar la fundición por goteo dependiendo de qué tan rápido el metal u otro material se solidifica. En un método, el fundidor puede verter pequeñas cantidades de líquido en un molde y rotar para cubrir el interior con el metal. En otro, el fundidor puede llenar el molde completamente y luego verter el exceso de material después de un tiempo de enfriamiento especificado. Zinc, aluminio y peltre son metales que comúnmente se funden por goteo.
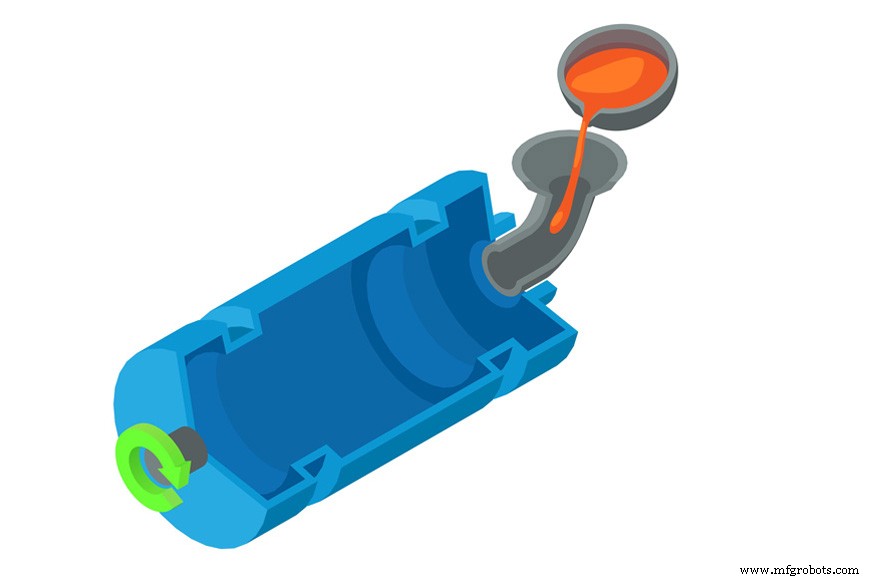
Fundición centrífuga
En la fundición centrífuga verdadera, un molde refrigerado por agua gira alrededor de su eje central a alta velocidad mientras se alimenta metal líquido. La fuerza centrífuga tira del metal líquido a lo largo de la superficie del molde en una capa uniforme. Para que este método funcione, la fundición final debe tener geometrías uniformes alrededor del eje de giro. Esta forma de fundición es, por tanto, mejor para aquellos moldes que son aproximadamente cilíndricos o circulares, como tubos o anillos.
Los objetos fundidos con este método usualmente tienen una tasa de defectos muy baja. Las impurezas terminan cerca del alma, o superficie interior, de la fundición, y pueden mecanizarse. La mayoría de tuberías o accesorios que se usarán bajo presión se funden centrífugamente, debido a la resistencia de su estructura sin costuras.
Algunas fundiciones pequeñas de metal, como joyería, se hacen usando una centrífuga que hace girar un molde entero alrededor de un punto central, tirando metal de un crisol mientras gira. Estas fundiciones no son fundiciones centrífugas verdaderas, sino una forma de fundición a presión.
Fundición a presión
Los métodos de fundición a presión usan fuerzas distintas a la gravedad para controlar el flujo de metal en un molde permanente. Aire o gas, vacíos, fuerzas mecánicas o centrífugas se usan todas en fundición a presión. Estos métodos permiten a las fundiciones controlar precisamente la tasa a la que un molde se llena: la gravedad siempre trabaja con la misma fuerza, pero las fuerzas artificiales pueden variarse.
La fundición al vacío atrae metal hacia un molde cuando el molde se despresuriza, y el vacío creado atrae metal líquido desde un depósito abajo. El vacío debe mantenerse mientras el metal se enfría, por lo que este método se usa principalmente para fundiciones de paredes delgadas. Proporciona un excelente acabado superficial. Las fundiciones de baja presión invierten este proceso presurizando el horno donde está el metal líquido, en lugar de crear un vacío en el molde. El metal es empujado a través de los alimentadores hacia la cavidad del molde.
Todas las máquinas de fundición a presión (abajo) también usan alguna forma de presión para ayudar a crear fundiciones.
Fundición a presión (Die casting)
Las máquinas de fundición a presión consisten en una cubeta que contiene metal fundido, un molde o matriz metálico en dos placas, y un sistema de inyección que extrae el material y lo fuerza bajo presión en la matriz.
El proceso de fundición a presión comienza con un molde abierto. Boquillas rocían el molde con lubricante para ayudar a prevenir que la pieza se pegue. Las dos mitades del molde se cierran, y el molde cerrado se inyecta usando una boquilla a presión. La nueva fundición tiene un momento para enfriarse antes de que la matriz se abra. Pines expulsores empujan la nueva fundición fuera de la matriz, y el proceso comienza de nuevo.
Hay dos formas de inyección de metal en fundición a presión. La fundición a presión de cámara fría funciona como una jeringa: antes de que cada matriz se funda, una cámara de inyección debe llenarse con metal fundido, y luego un pistón empuja el contenido del inyector en la matriz. La fundición a presión de cámara caliente o cuello de ganso funciona sumergiendo la cámara del sistema de inyección en el metal fundido, donde la forma del sistema significa que el inyector se recarga solo. La fundición de cuello de ganso empuja este material en el molde ya sea con un pistón o con presión de aire.
Los sistemas de cuello de ganso son más propensos a corrosión porque se sientan en un baño de metal fundido. Por esta razón, usualmente se usan con aluminio o aleaciones de aluminio-zinc que tienen un punto de fusión más bajo. El inyector de pistón o cámara fría puede usarse para las temperaturas más altas necesarias para fundir latón y bronce, porque el inyector no está continuamente expuesto al calor.
Fundición continua
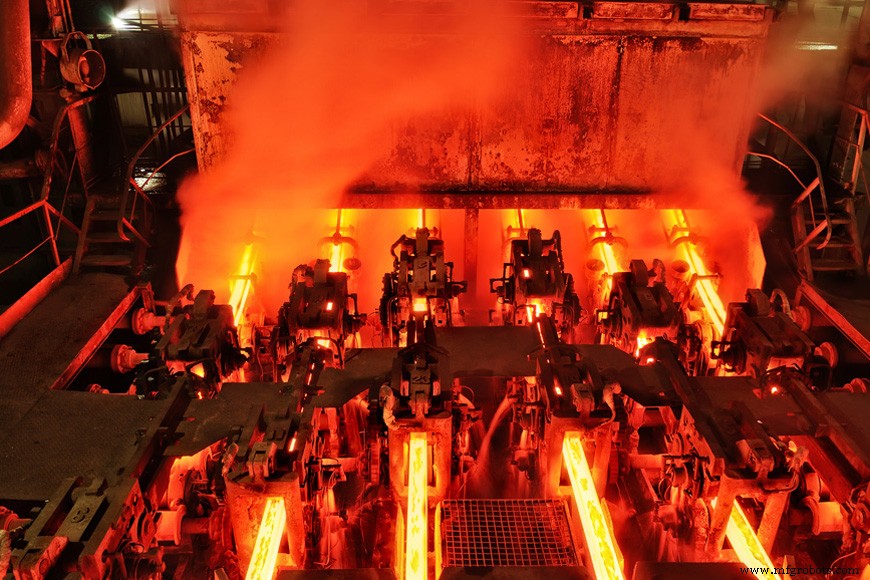
Incluso las piezas de metal que consideramos completamente mecanizadas, laminadas o trabajadas de otra forma a menudo tuvieron su inicio en el suelo de la fundición. La fundición continua crea tochos, lingotes y planchones, que son diferentes tamaños de formas metálicas simples, extruyéndolas a través de una forma permanente. Este proceso de fundición crea la materia prima para acero trabajado.
El proceso de fundición continua comienza alto sobre el suelo de la fábrica. Metal fundido se alimenta en un embudo que controla la tasa de fundición. El embudo llena un molde debajo, que es una forma simple, usualmente de 50–200 cm de largo, y conformado en su ancho como un cuadrado, círculo o rectángulo. Las paredes del molde se enfrían para que el exterior de la fundición se congele a medida que pasa. A medida que el metal sale de la forma se está solidificando, pero aún es maleable. Esto permite a la máquina de fundición continua doblarlo para que el producto terminado salga horizontalmente. Una serie de ruedas guían la plancha a una cinta transportadora mientras chorros de enfriamiento solidifican la superficie. Chorros de gas en la superficie horizontal cortan la pieza de metal continua en longitudes manejables, para que puedan levantarse y apilarse.
Moldes expendables
Los métodos de molde expendable son los claros ganadores cuando se trata de fundir metales ferrosos. Son rentables porque no tienen que ser resistentes para las altas temperaturas involucradas.
Fundición en arena
La fundición en arena es el método más común usado para fundición de metales. Es un proceso de fabricación de al menos tres mil años: la primera evidencia de fundición en arcilla sale de China, durante la Dinastía Shang (c. 1600 a 1046 a.C.).
No es de extrañar que este proceso siga siendo tan popular: la arena es barata, abundante, maleable y capaz de soportar el calor.
Los núcleos creados de arena son fáciles de remover: pueden sacudirse con una mesa vibratoria. Canales de alimentación y compuertas, usados para dirigir el metal hacia la cavidad del molde, son cortados a mano por un moldeador experimentado o se crean como parte del modelo.
El acabado superficial en artículos fundidos en arena es a menudo rugoso, y la tolerancia dimensional no precisa, por lo que la fundición en arena es genial para producir piezas grandes y robustas desde vallas decorativas hasta sartenes de hierro fundido a piezas de motor de auto.
Lea más sobre fundición en arena en nuestro artículo anterior en esta serie.
Moldeo por carcasa (Shell molding)
El moldeo por carcasa es una forma de fundición en arena que proporciona tolerancias dimensionales más cercanas. Es muy similar al moldeo en arena, solo que la arena se mezcla con una resina. Una mezcla de arena y resina se vierte sobre cada mitad de un modelo de molde metálico caliente. Esta mezcla se funde y enfría en una carcasa. Las "carcasas" del molde se juntan, y usualmente se apoyan por un frasco lleno de arena. Con la resina proporcionando soporte extra a las superficies interiores, estas carcasas forman un molde muy preciso.
A menudo, el moldeo por carcasa se usa para producir núcleos para fundición en arena tradicional. La resina da a los núcleos de arena resistencia para mantener la forma, incluso cuando se posicionan sobre el vacío que se convertirá en una fundición. Estos núcleos de carcasa pueden ser huecos, creados en un molde metálico caliente en un proceso como la fundición por goteo. Las dos mitades del molde de núcleo se sujetan y calientan, y luego se llenan con arena recubierta de resina. El molde hornea hasta que la pared de la carcasa es lo suficientemente gruesa para soportar el tamaño del núcleo y luego el exceso de arena resinoso sin curar se vierte de nuevo. Cuando las dos mitades del molde se separan revelan el núcleo resistente, ahora listo para colocarse en el molde de fundición en arena para crear espacio en la fundición.
-
Fundición de inversión (fundición a la cera perdida)
La fundición en arena es, por lejos, la forma más usada de fundición de metales, y sin embargo hay un aspecto de la fundición en arena que la hace inapropiada para algunos proyectos. Los modelos de fundición en arena necesitan ser removidos del molde que crean, lo que puede significar construcción de modelo intrincada. Requisitos de desmoldeo, colocación de línea de partición, compuertas, alimentadores y núcleos requieren que un fabricante de modelos considere cuidadosamente las necesidades del modelo en cada etapa del proceso de fundición.
El proceso de cera perdida, inversión o fundición de precisión es una alternativa a la fundición en arena que puede trabajar con la mayoría de grados de metal, incluso aleaciones ferrosas de alto punto de fusión, y sin embargo evita algunos de estos desafíos de modelado en fundición en arena.
Un diseñador para una fundición de inversión hace un molde metálico preciso en el que se funden los modelos de cera o plástico. Estos modelos se ensamblan en un canal de colada también hecho de este material: el trabajador de fundición usa una antorcha para derretir el canal lo suficiente para unir cada modelo a él.
Este ensamblaje se usa luego para crear una carcasa que se usará como molde. Se rocía, cepilla o sumerge en una lechada de un agregado refractario de grano fino, y un agente aglutinante propietario compuesto principalmente de silicato de etilo. Esta mezcla se deja fraguar. El modelo se recubre repetidamente con lechadas más gruesas hasta que se produce una carcasa del agregado alrededor del modelo. Los moldes se mantienen hasta que el recubrimiento ha fraguado, tras lo cual se calientan en un horno en posición invertida para que la cera salga y se recoja para reutilización. Después de que la cera se remueve, los moldes se hornean en un horno precalentado. Los moldes pueden entonces ser apoyados con arena suelta y vertidos de cualquier manera convencional.
Cuando las fundiciones se han enfriado, la carcasa alrededor de la fundición de inversión se rompe y sacude usando una mesa vibratoria.
La fundición de inversión proporciona un acabado superficial superior y alta precisión dimensional. No hay líneas de partición como en la fundición en arena.
Proceso de molde completo o espuma
El proceso de molde completo o espuma es una combinación de procesos de fundición en arena e inversión. Se usa un modelo de poliestireno espumado. De hecho, el modelo espumado puede hacerse completo con un sistema de compuertas y alimentación, y puede incorporar la eliminación de tolerancia de desmoldeo. A veces el modelo se remueve antes de llenar, pero con algunas espumas el modelo puede dejarse en su lugar en el molde para vaporizarse instantáneamente cuando se vierte metal caliente.
Este proceso es ideal para series de fundición de una o pocas piezas, pero a veces las fundiciones producen en masa modelos de espuma para crear cantidades de producción. Hay gasto extra para el equipo para hacer los modelos de espuma destructibles, pero a menudo la economía del proceso total de fundición puede ser favorable si el modelo es muy complejo.
Comparación de procesos de fundición
La consulta con fabricantes es útil para encontrar la forma más rentable de fundir un proyecto. En general, los metales ferrosos se fundirán usando moldes expendables, mientras que los metales no ferrosos tienen una gama más amplia de posibilidades, pero hay excepciones incluso a esta regla simple.
Entrar en el proceso con una comprensión clara de las necesidades del proyecto ayudará a elegir el mejor proceso para fundir. ¿El diseño necesita ser de un tamaño preciso? ¿Qué tan delgadas deben ser las paredes? ¿Qué tamaño y peso tendrá la fundición al final? ¿Qué tal el acabado superficial? Saber de antemano las respuestas a todas estas preguntas ayudará a un diseñador avispado a entender y guiar su producto a través del proceso de fundición, encontrando el mejor y menos costoso proceso para hacer su trabajo.
Metal
- Entendiendo la Fundición a la Cera Perdida: Técnicas e Historia
- Fundición Explicada: Definición y Tipos de Procesos de Fabricación
- Guía completa de fundición de metales: Definiciones, tipos y procesos
- Principales Técnicas de Acabado de Metales: Elige el Mejor Método para Superficies Superiores
- 8 metales esenciales para fundición industrial: De fundamentos a aplicaciones modernas
- Fundición Metálica Rápida: Beneficios Clave y Aplicaciones Industriales
- Galvanización: Definición, Métodos y Protección contra la Corrosión
- Tratamiento Térmico: Procesos, Métodos y Beneficios
- Fundición de Metales: Definición, Tipos y Proceso Completo
- Fundición de metales 101: Guía completa del arte de moldear metal
- Soluciones de cizallado de metal de precisión para acero y aluminio