



Plástico polietileno: Usos cotidianos, tipos y propiedades
Lo básico sobre este material moderno ubicuo
El polietileno es, con mucho, el tipo más común de plástico de consumo, y se usa en muchos materiales cotidianos. Es un producto termoplástico, lo que significa que puede fundirse en líquido y luego enfriarse de nuevo en sólido, muchas veces. Diferentes condiciones de procesamiento dan lugar a diferentes grados de polietileno que pueden usarse para propósitos muy diferentes, desde film adhesivo flexible en un extremo del espectro, hasta cubiertas de postes de bolardo duras en el otro.
Una de las propiedades más atractivas del polietileno es su durabilidad. Es resistente a la decoloración y astillado, además de ser impermeable a muchas sustancias químicas, como ácidos y soluciones cáusticas. El polietileno es un excelente aislante eléctrico. Retiene sus propiedades en condiciones de frío extremo, pero puede fundirse a altas temperaturas.
Plástico polietileno: Una molécula de Carbono-Hidrógeno
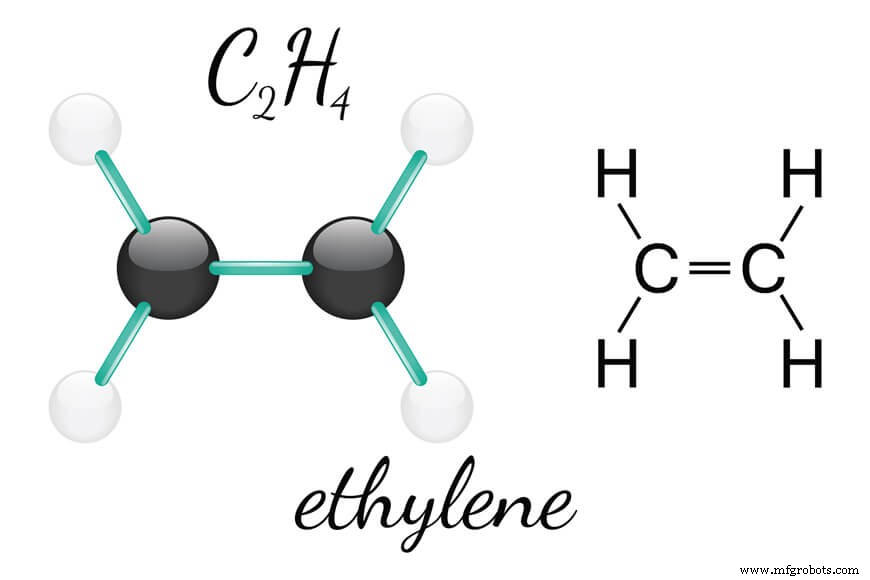
Estructura molecular y propiedades generales
El polietileno consiste en cadenas de hidrocarburo con el componente más básico siendo la molécula de etileno, consistiendo en 2 átomos de carbono y 4 de hidrógeno. Cuando las moléculas de etileno se combinan en cadenas rectas o ramificadas, se forma el polietileno. Este proceso implica romper el enlace doble entre los 2 átomos de carbono y crear un radical libre para unir a la siguiente molécula de etileno. Las macromoléculas no están unidas covalentemente, sino que se mantienen juntas en una estructura cristalina a través de fuerzas intermoleculares. Cuanto menor el número de ramas laterales, menor la cristalinidad y, por tanto, mayor la densidad, como puede observarse en las propiedades diferentes para diferentes tipos de polietileno.
El polietileno es resistente a la intemperie pero puede volverse quebradizo cuando se expone a la luz solar durante períodos prolongados. Esta limitación puede superarse mediante la adición de estabilizadores UV. Puede encenderse y continuará ardiendo después de que se retire la fuente de ignición con una llama azul de punta amarilla, lo que hará que el plástico gotee. Las propiedades superficiales del polietileno impiden que se pegue o imprima sin pretratamiento. El polietileno puede ser transparente, lechoso-opaco u opaco, dependiendo del grado de material, el grosor del producto y la presencia de aditivos.
Clasificaciones del polietileno
Polietileno de baja densidad (LDPE) se forma con ramas tanto largas como cortas en las cadenas poliméricas. La presencia de estas ramas mantiene las cadenas de estar demasiado apretadas, dando al LDPE una flexibilidad que lo hace adecuado para aplicaciones como bolsas de plástico, aislamiento de cables y film adhesivo. El LDPE es altamente resistente a la mayoría de productos químicos incluyendo ácidos, bases, alcoholes, aldehídos, cetonas y aceites vegetales. También tiene una absorción de agua muy baja.
Polietileno lineal de baja densidad (LLDPE) es similar al LDPE, pero consiste en cadenas mayormente lineales con muchas ramas laterales cortas. A menudo se produce usando copolimerización de etileno con alfa-olefinas como 1-buteno, 1-hexeno y 1-octeno. Las características del producto final pueden manipularse ajustando la fórmula constituyente.
Polietileno de alta densidad (HDPE) consiste mayormente en moléculas de cadena recta mantenidas juntas por fuerzas intermoleculares. La ausencia de ramas laterales asegura que las cadenas estén compactadas estrechamente. Esta alta densidad resulta en un producto moderadamente rígido, adecuado para aplicaciones como tablas de cortar, envases de jugo, madera plástica y juguetes. El HDPE tiene buena resistencia química y permanece duro a temperaturas muy bajas (-76 °F / -60 °C). Tiene una textura superficial cerosa, que es resistente a la intemperie.
Polietileno de peso molecular ultraalto (UHMWPE) tiene cadenas extremadamente largas y puede hilse en hilos con una resistencia a la tracción superior al acero. La fuerza de las fuerzas intermoleculares entre las largas cadenas rectas crea un material robusto con una resistencia al impacto muy alta. Se usa en aplicaciones como chalecos antibalas. Como otros tipos de polietileno, el UHMWPE es resistente a la mayoría de productos químicos, con la excepción de ácidos oxidantes. También tiene baja absorción de humedad, pero sus propiedades autolubricantes lo hacen altamente resistente a la abrasión.
La Sociedad Americana para Pruebas y Materiales (ASTM) determina especificaciones para varios grados de polietileno incluyendo especificaciones para varias aplicaciones. Las propiedades principales de los diferentes grados de polietileno se dan en la siguiente tabla:
| Propiedad | LDPE | HDPE | UHMWPE |
|---|---|---|---|
| Densidad (lb/in³) | .035 | .035 | .034 |
| Absorción de agua, 24 hrs (%) | < 0,01 | 0 | 0 |
| Resistencia a la tracción | 1.800 – 2.200 | 4.600 | 3.100 |
| Resistencia al impacto con muesca | Sin rotura | 3 | Sin rotura |
| Coef. expansión térmica lineal (x10⁻⁵ in/in/°F) | 3 | 3 | 3 |
| Temp. máx. uso continuo (°F) | 160 | 180 | 180 |
| Temp. aprox. de fusión (°F) | 230 | 260 | 280 |
| Resistencia dieléctrica (V/mil) corto, 1/8″ | 460-700 | 450-500 | 900 |
¿Cómo se fabrica el plástico polietileno?
El bloque de construcción básico para el polietileno es la molécula de eteno, consistiendo en 2 átomos de carbono y 4 de hidrógeno. El eteno se encuentra en gas natural y también se produce durante el refino de petróleo crudo. Uno de los productos de la primera etapa del refino de petróleo es la nafta, que se procesa a través de un craqueador catalítico para producir material de mayor octanaje. Este proceso de craqueo también produce eteno, que se separa de otros productos para procesamiento adicional en polietileno. El eteno es un gas.
Hay diferentes métodos de procesamiento para polietileno según el grado de producto a generar.
El LDPE se hace comprimiendo el gas eteno a una presión de 50.000 psi, tras lo cual se enfría y se alimenta a un reactor. Se añade un iniciador al reactor, que causa la reacción de polimerización. La agitación constante del material en el reactor asegura una tasa de conversión máxima. Tras la reacción, el eteno no usado se separa del producto y se recicla de vuelta al compresor. El polímero se extruye, corta en pellets y se seca antes de entrar en silos de almacenamiento. Los pellets se ensacan usualmente para envío a clientes donde se fundirán y procesarán en productos de consumo finales.
El HDPE se hace en un proceso catalítico, que permite que el proceso de fabricación de polietileno ocurra a temperaturas y presiones más bajas. Los catalizadores Ziegler-Natta y cromo fueron los catalizadores tempranos usados, pero nuevos tipos de catalizadores se desarrollan constantemente para mejorar procesos de producción y características de productos. Algunos procesos incluso mezclan diferentes tipos de polietileno en un lote, difuminando las líneas entre lo que eran grados de producto distintos.
El LLDPE también se produce en un proceso catalítico con la adición de co-polímeros como alfa-olefinas (butano, hexano). La estructura molecular del LLDPE es una cadena larga con muchas ramas cortas.
El UHMWPE se produce usando catalizadores metalloceno, resultando en cadenas de hidrocarburo extremadamente largas (más de 100.000 moléculas de componente monómero). Un proceso secundario llamado gel-hilado toma un gel calentado de UHMWPE y lo extruye a través de una filera. El producto se enfría en un baño de agua. Este proceso de hilado produce una fibra con un alto grado de orientación molecular (95 %), que es lo que le da la resistencia a la tracción extremadamente alta.
Moldeo de plástico usando polietileno
El polietileno sale de fábrica en forma de pellets y se clasifica según sus especificaciones. Los clientes usan estos pellets como materias primas en sus propios procesos de fabricación, que implican fundirlos aplicando calor y presión, y luego moldear el plástico líquido en su forma final. Hay varios métodos de moldeo de polietileno dependiendo del grado de materia prima y el tipo de producto final requerido:
- Moldeo por inyección
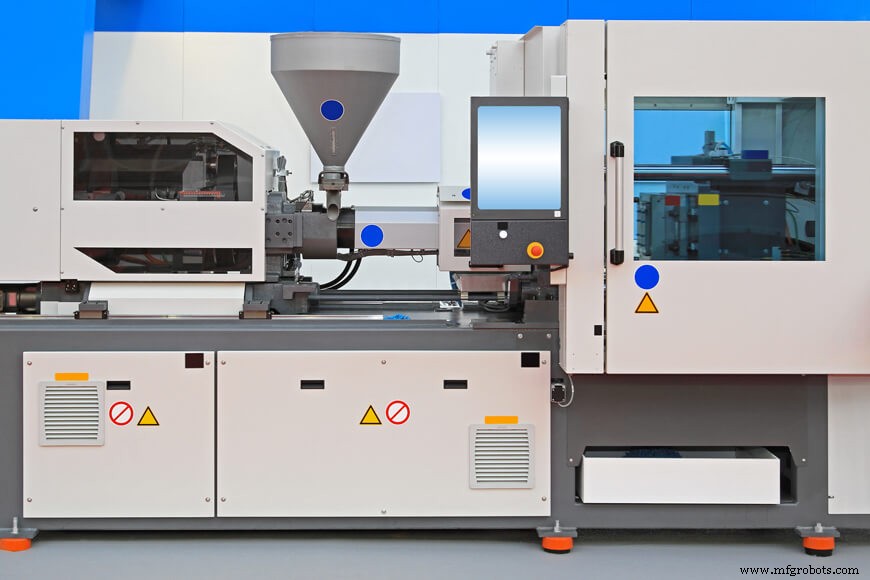
El moldeo por inyección es uno de los dos métodos más comunes para crear productos finales de polietileno. Los pellets se alimentan en un cilindro calentado donde un tornillo rotativo empuja el plástico fundido a través de una boquilla hacia un molde. Una cantidad fija de polietileno se inyecta a alta presión de 10.000-30.000 psi. Una vez completa la inyección, el molde se enfría antes de abrirse y retirar el producto final. Este es el proceso típico para fabricar artículos de producción en masa como cubos y tapones de botellas. - Moldeo por soplado
El moldeo por soplado se usa para crear productos como botellas y jeringas, donde hay una cavidad en el producto. En el proceso de moldeo por soplado, la primera etapa implica moldear una preforma alrededor de un pasador de núcleo usando un molde de inyección estándar. Una vez enfriada la preforma, se coloca en el centro de un segundo molde. La preforma se recalienta y se suministra aire comprimido a través del pasador de núcleo para soplar el plástico fundido contra las paredes interiores del molde final, creando así la cavidad interna. Una vez enfriado, se retira el pasador. - Moldeo por compresión
El moldeo por compresión se usa principalmente para plásticos termoestables, que son plásticos que no pueden recalentarse y remoldearse numerosas veces. Polvos y otros materiales pueden añadirse a la mezcla para crear propiedades especiales o fortalecer el producto final. En este proceso, el plástico se moldea con placas calentadas que aplican presión al plástico. El tiempo de ciclo corto en este proceso lo hace atractivo para aplicaciones de alto volumen como piezas para la industria automotriz. - Moldeo por transferencia
El moldeo por transferencia implica calentar el plástico al estado fundido antes de transferirlo a un proceso de moldeo por compresión. Cuando hay muchos agujeros pequeños o insertos metálicos, el plástico fundido forma más fácilmente alrededor de estos sin perturbar la alineación. - Moldeo con inserto de film
Este proceso implica insertar un film o material de tela en un molde de inyección antes de inyectar el plástico, de modo que el film queda capturado dentro del producto final. - Extrusión
Junto con el moldeo por inyección, la extrusión es uno de los métodos más populares para formar polietileno en una forma deseada. Los pellets se alimentan a través de una tolva en una cámara calentada, donde un tornillo impulsa el plástico fundido hacia adelante. Al final de la cámara calentada hay una filera, que da forma al plástico a medida que emerge a la atmósfera. Este proceso se usa para crear láminas continuas, tubos, cables, tuberías y más. El producto final aterriza en una cinta transportadora donde se enfría al aire (a veces asistido por sopladores). El producto también puede insertarse en agua para acelerar el enfriamiento. - Moldeo por inyección de gas
En el moldeo por inyección de gas, un proceso estándar de moldeo por inyección se mejora mediante un paso adicional. El molde se llena al 70 % del total de plástico fundido requerido, luego se bombea gas a la cámara para empujar el plástico al final del molde. El efecto neto es que el producto final tiene un centro hueco debido al soplado de gas, y se usa menos plástico. - Moldeo rotacional
Plástico en polvo se coloca en un molde hueco y se asegura a un eje giratorio. El eje gira en 2 ejes dentro de un horno, causando que el plástico se funda y cubra las paredes internas del molde. El eje continúa girando a través del ciclo de enfriamiento, que a menudo implica rociar agua sobre el exterior del molde. Finalmente, se retira el producto final. La ventaja de este método es la simplicidad de moldes, la falta de presión necesaria y la falta de soldaduras y uniones en el producto final. - Moldeo de espuma estructural
Plástico fundido se inyecta en un acumulador junto con gas comprimido para crear un efecto de espuma en el plástico. Desde el acumulador, el plástico espumado se inyecta en el molde. La caída de presión del acumulador al molde causa que el plástico se expanda y llene el molde. Tras el enfriamiento, la piel es lisa, pero el núcleo interno es espumado, dando al producto final una alta rigidez. - Termoformado
El termoformado y formado al vacío se logran tomando una lámina de plástico, calentándola hasta que se ablanda, y luego drapeándola sobre un molde. Presión de aire positiva se aplica en algunos casos, mientras que en otros se crea un vacío para presionar el plástico contra el molde. Tras el enfriamiento, el producto final se descarga. - Moldeo por inyección de reacción
El moldeo por inyección de reacción es una tecnología más nueva en conformado de productos plásticos. El plástico se mezcla con otros componentes a una temperatura más baja que para el moldeo por inyección tradicional. Una reacción exotérmica ocurre dentro del molde para presurizar el plástico. Al requerirse temperaturas y presiones más bajas, los costes de producción se reducen. La fibra de vidrio también puede añadirse a la mezcla para añadir resistencia al producto final.
Mantenimiento
El polietileno es un material muy duradero, que no se desgasta ni debilita fácilmente. Sin embargo, la exposición continua a la luz solar puede causar fragilidad en el producto con el tiempo. Para tuberías o tanques expuestos a los elementos, se recomienda un ciclo de inspección para identificar cualquier telaraña o agrietamiento debido a la fragilidad.
La longevidad y durabilidad de los productos de polietileno es tan buena que muchos fabricantes los describen como libres de mantenimiento.
Aplicaciones
El polietileno es la forma más común de termoplástico usado en productos de consumo, y tiene una amplia variedad de aplicaciones. Las siguientes son algunos de los usos más comunes:
- Material de embalaje alimentario: Porque el polietileno es tan resistente a la absorción de agua y daño químico, está certificado como seguro para usar en aplicaciones de embalaje alimentario.
- Tubos médicos: La falta de porosidad del polietileno lo hace un material ideal para usar en catéteres y otros productos médicos debido a la resistencia a la contaminación.
- Cubos, botellas y contenedores: Debido a la dureza del plástico y su durabilidad bajo estrés, es adecuado para productos de consumo.
- Chalecos antibalas: Las fibras de UHMWPE tienen altas resistencias a la tracción, pero son muy ligeras, lo que las hace ideales para aplicaciones de seguridad.
- Cables de alta tracción: Son ligeros, por tanto fáciles de instalar, pero fuertes, así que son útiles en aplicaciones industriales complejas.
Reciclaje
Los productos plásticos han recibido mucha mala prensa por su impacto en el medio ambiente, pero como con la mayoría de contaminantes potenciales, es el comportamiento de los humanos, no el producto en sí, el que lleva al daño ambiental. El polietileno no es biodegradable, lo que lo hace inadecuado para desechar en vertederos.
Sin embargo, las propiedades del polietileno lo hacen ideal para reciclaje, ya que puede fundirse y remoldearse en otro producto. Además, su resistencia a la contaminación química y absorción de líquidos significa que el producto reciclado no contiene muchas impurezas. A veces, material reciclado y virgen se mezclan en el proceso de formación de productos de consumo finales. El número de reciclaje #2 aplica a HDPE y #4 para LDPE; muchas instalaciones de reciclaje pueden procesar ambos grados para reutilización.
Muchos materiales previamente considerados como peligros ambientales (por ejemplo, caucho) se están reciclando a mayor tasa a medida que la gente se mueve hacia estilos de vida sostenibles y la tecnología de reciclaje se desarrolla.
Artículos relacionados
- ¿Aún curioso? Eche un vistazo: ¿Qué es el plástico poliuretano?
- ¡Y los plásticos se enfrentan! Vea cómo en Bolardos flexibles vs. Delimitadores de tráfico.
Fuentes
- BPF. "Plastics Processes"
- Plastics Industry. "Methods of Processing Plastic"
- Polymer Database. "Polyolefins"
- American Chemistry Council. "Lifecycle of a Plastic Product"
- ECI. "Polyethylene"
- Britannica. "Polyethylene"
Metal
- Definir el liderazgo: qué realmente le convierte en un líder
- Los mejores polvos metálicos para impresión 3D en 2020: guía definitiva
- Entendiendo el panting (respiración) en cascos y calderas de buques
- ¿Qué Materiales Se Pueden Cortar con Láser Fibra?
- Embragues industriales explicados: tipos, aplicaciones y selección
- OSGi explicado: cómo la arquitectura modular Java impulsa la innovación en IoT
- Alcance de Bluetooth Low Energy (LE): Qué esperar en casos de uso reales
- Latón Naval: Resistencia Superior y Anticorrosión para Uso Industrial
- Entendiendo la fundición de bronce: Claves y aplicaciones
- Plástico desmitificado: Preguntas frecuentes expertas sobre definición, materiales y aplicaciones
- Por Qué los Colorantes Agrícolas Son Esenciales: Mejorando Salud de Semillas, Seguridad de Cultivos y Precisión de Fertilizantes