



Fraunhofer IFAM mejora eficiencia con pre-montaje automatizado de bastidores de fuselaje CFRP
Automatización para mayor eficiencia en producción aeroespacial
La automatización es una de las estrategias más importantes para aumentar la eficiencia en producción. Un nuevo efector final de posicionado y taladrado ha sido desarrollado dentro del proyecto "Impulso" —financiado por el Ministerio Federal de Asuntos Económicos y Energía de Alemania (BMWi)— y el subproyecto "Tempo" ("Tecnologías para el montaje y producción eficiente de componentes de fuselaje CFRP").
Este efector final automatiza el pre-montaje de elementos de refuerzo (cleats) en bastidores integrales de CFRP para la fabricación de fuselajes de aeronaves. La producción manual anterior también requería más pasos de proceso. Alternativamente, el efector final compacto también puede ser recogido por robots industriales estándar. Esto permite aumentos de cadencia de producción, tanto con calidad constante como a menores costes.
Desarrollado por socios Airbus Hamburgo (Alemania) y Fraunhofer Institute for Manufacturing Technology and Advanced Materials (IFAM, Stade), estas soluciones de automatización ya han sido validadas en un entorno de pre-serie en un prototipo a escala real. El proyecto se completó con éxito en 2020.
Pre-montaje de bastidores CFRP
Los bastidores son los elementos de refuerzo transversales en un fuselaje de aeronave. El uso de CFRP y la construcción integral innovadora de fuselajes en el Airbus A350 ahorra peso y pasos de producción. Se requieren elementos de refuerzo adicionales (cleats) para evitar que el bastidor se doble lateralmente. Las costillas —que pueden tener hasta 6 metros de largo— difieren todas geométricamente entre sí, por lo que se requeriría una plantilla de molde especial para cada costilla para equipar manualmente los componentes con cleats con tolerancias de hasta 0,2 milímetros. Estas plantillas son costosas y complejas de usar. Además, la alimentación manual de cleats y el pre-montaje requieren grandes variaciones. Pasos extensos de medición en las piezas unidas para alineación exacta de posición también serían esenciales.
"El proyecto 'Tempo' nos presentó el desafío de automatizar los pasos de proceso de manera que se reduzcan tanto la duración como la complejidad del proceso", explica Leander Brieskorn, gestor de proyecto de Fraunhofer IFAM. "Los cleats deberían recogerse automáticamente y alimentarse al bastidor. Para remachar el bastidor y el cleat juntos, era necesario taladrar ambos componentes. Lo logramos equipando el bastidor con los cleats usando nuestro nuevo efector final de alta precisión. Además, el bastidor se ajustó al revestimiento del fuselaje sin ningún hueco en nuestra planta de montaje de fuselaje de pre-serie en Stade."
Efector final de posicionado y taladrado para pre-montaje automatizado de alta precisión
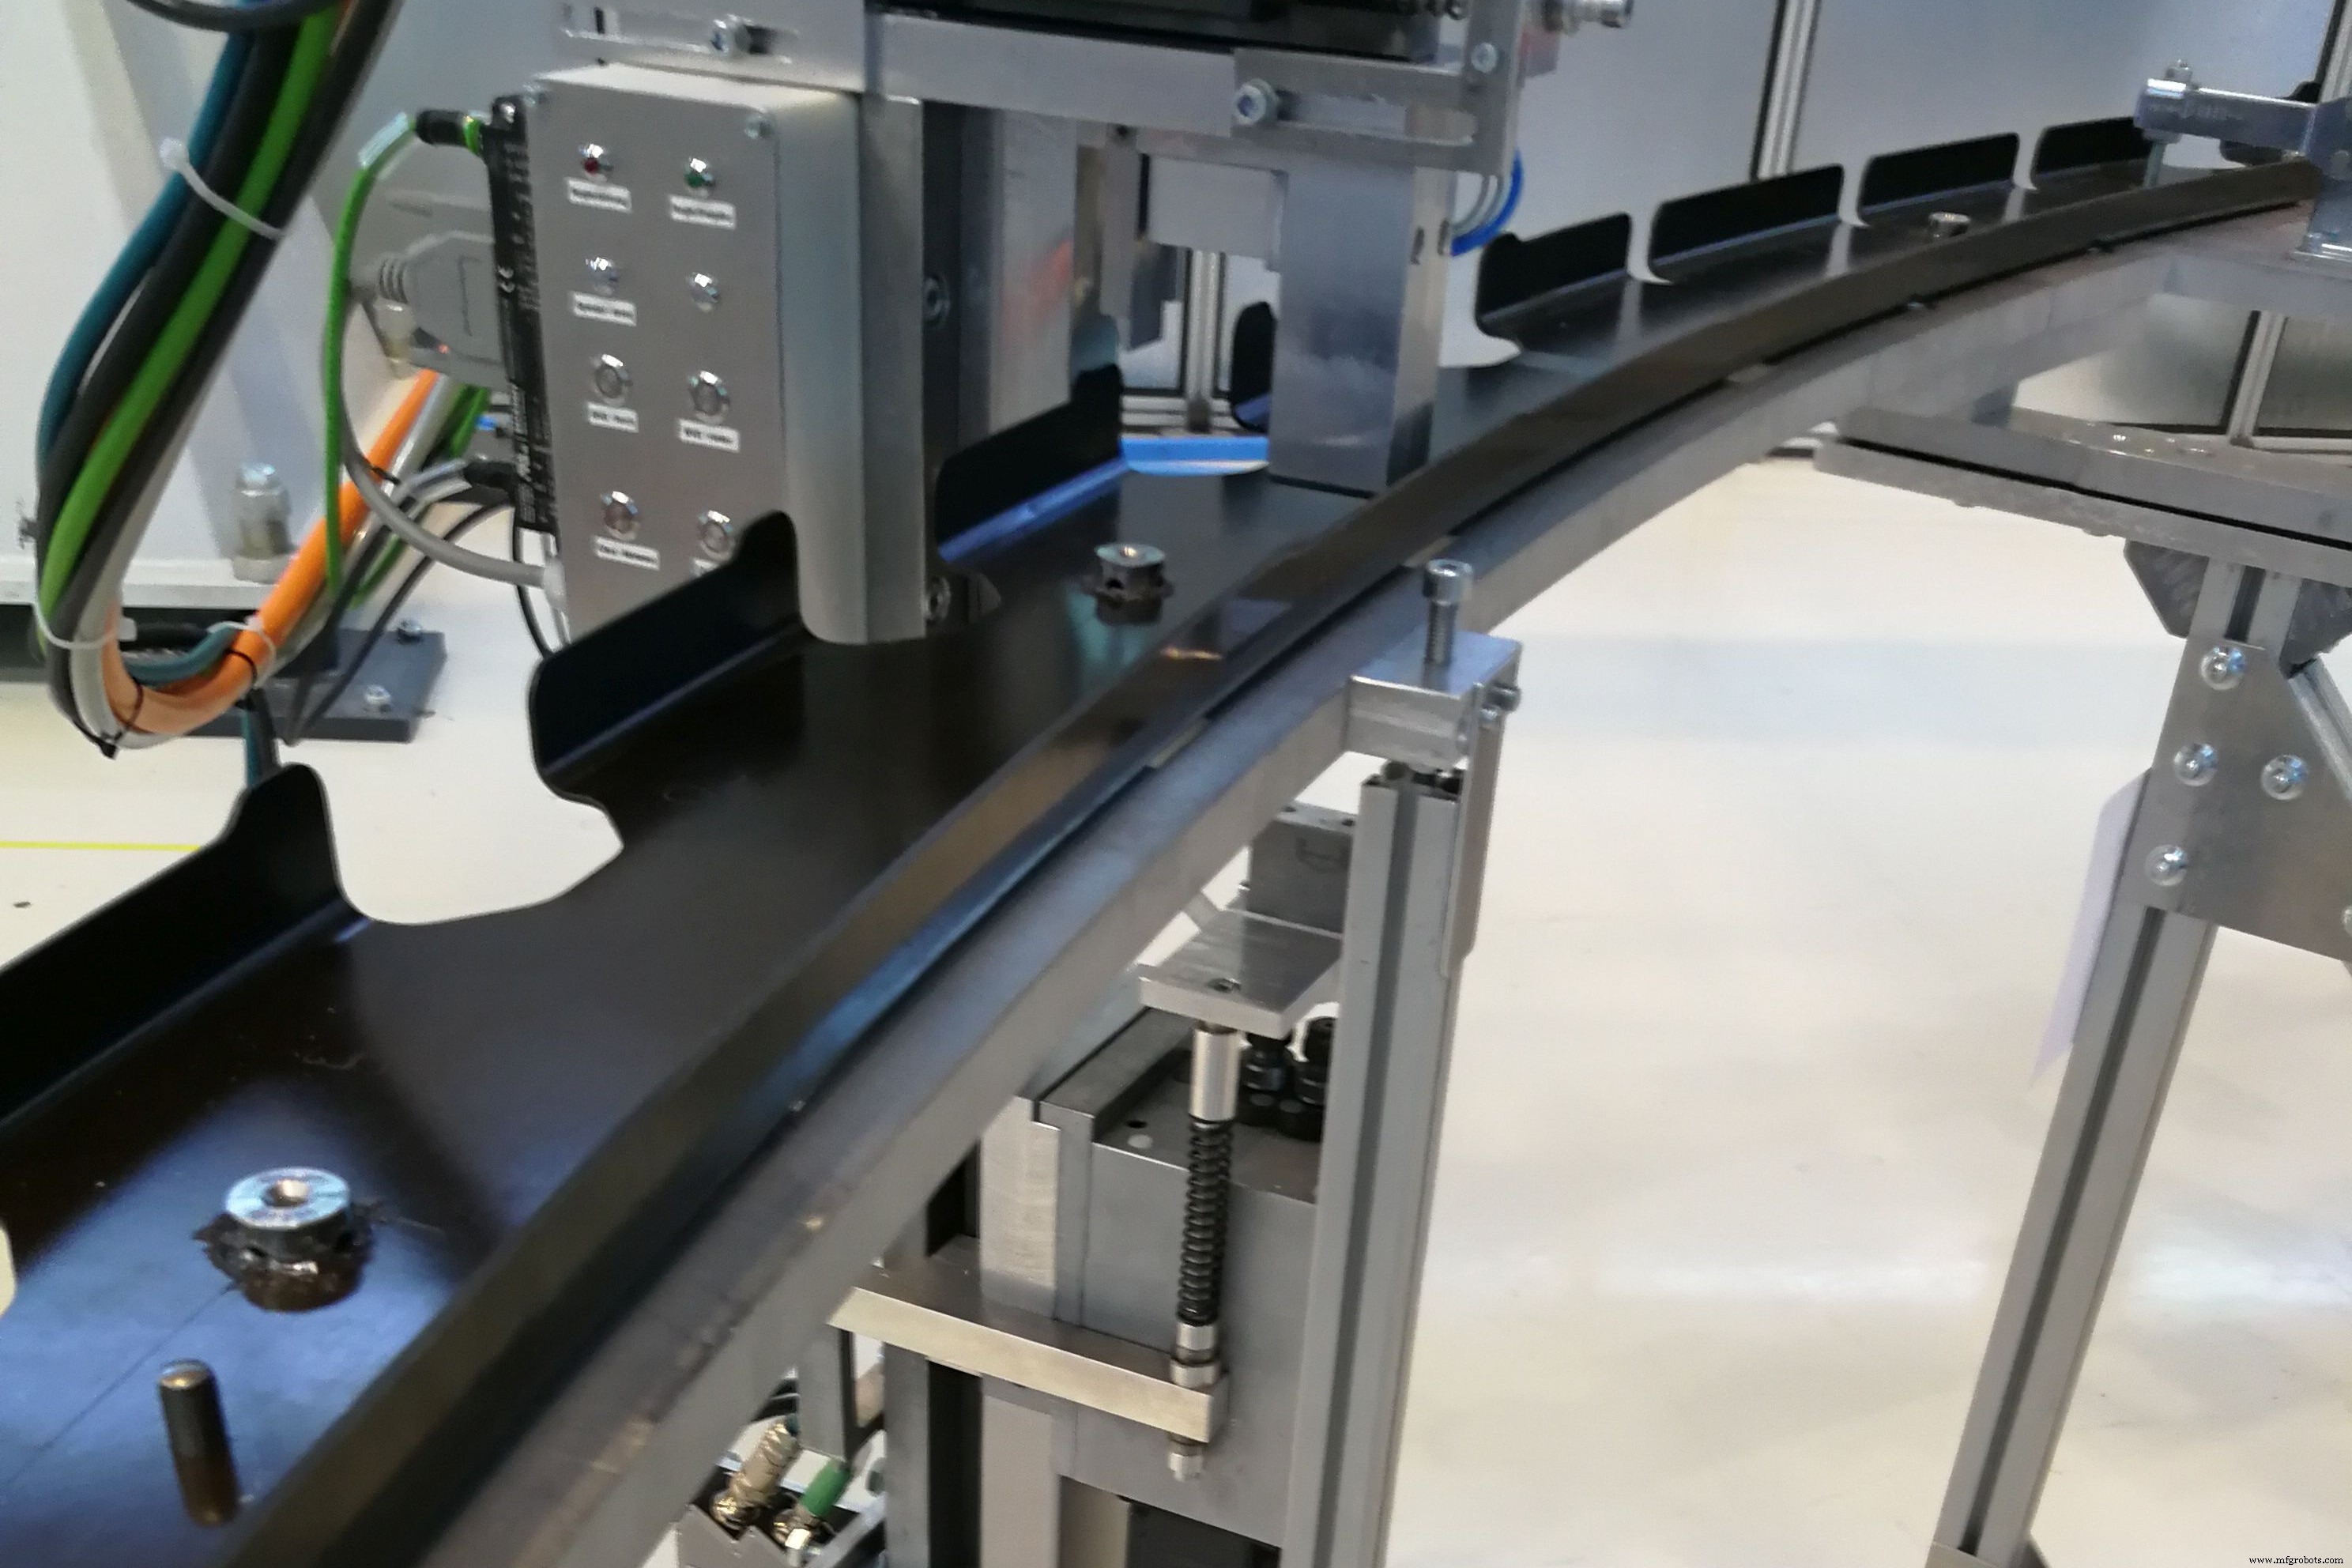
El efector final de posicionado y taladrado desarrollado cumple las tareas de recibir diferentes cleats, posicionarlos en diferentes bastidores integrales y taladrar simultáneamente ambos componentes. El efector final compacto puede ser recogido por el sistema portal usado así como por robots industriales estándar. El sistema portal se selecciona para mayor precisión en el posicionado. El bastidor integral se estira sobre zancos bajo el portal y puede orientarse en el espacio usando varias opciones de ajuste mecánico. El efector final tiene un soporte simétrico con el que puede recoger cleats de diferentes orientaciones y sujetarlos al soporte. Usando topes mecánicos amortiguados por muelle, se acerca a las respectivas posiciones de unión con precisión local. Mientras el elemento de refuerzo cleat se coloca sobre la superficie del bastidor integral desde arriba y ambos componentes se sujetan usando un mecanismo integrado, el proceso de taladrado se realiza desde la parte trasera del bastidor para evitar que el CFRP se deshilache. Un sistema de extracción recoge el polvo de taladrado resultante. Una vez taladrados los componentes, las posiciones de los cleats en el bastidor quedan definidas. Los cleats pueden entonces remacharse al bastidor.
El efector final puede controlarse mediante un PLC del sistema y recibe sus datos de posición global de datos CAD importados de los componentes. La nueva situación de montaje se adapta mediante una medición rápida previa usando un rastreador láser. La tecnología innovadora permite un proceso fiable y alta precisión de posicionado. Excepto pulsar el botón de inicio en un panel de control, todo lo demás se ejecuta automáticamente. La interfaz de operador especialmente desarrollada, fácil de usar, con imágenes autoexplicativas para facilitar la entrada, permite incluso a empleados inexpertos familiarizarse rápidamente con el control del sistema.
Mediante modificaciones apropiadas en la recogida de cleats, el efector final también puede montar tipos de cleats geométricamente ligeramente diferentes y posicionarlos con precisión en diferentes tipos de bastidores integrales. La precisión del posicionado automatizado es de ± 0,1 milímetro y supera así los requisitos de precisión en un 200%.
La tecnología de medición integrada en el efector final de posicionado y taladrado documenta exactamente la presión de contacto requerida de 200 newtons, así como muchos otros parámetros para monitorizar las condiciones óptimas para el pre-montaje de los cleats en el bastidor integral. Esto garantiza la garantía de calidad en línea.
Más trabajos de I+D en el subproyecto "Tempo"
El bastidor integral equipado con cleats se instaló en el revestimiento del fuselaje en un sistema de montaje de fuselaje de pre-serie en el subproyecto "Tempo" en el centro técnico de Fraunhofer IFAM en Stade. La medición de las holguras de unión entre el bastidor integral y la piel del fuselaje mostró que todas eran menores de 0,3 milímetros, haciendo innecesario el relleno de huecos adicional.
El efector final desarrollado para pre-montaje, posicionado y taladrado de bastidores también puede usarse para el montaje de componentes en otras industrias, como turbinas eólicas, vehículos ferroviarios, vehículos comerciales, automoción o construcción naval, adaptando el sistema de montaje.
Tras un período de tres años y medio, el proyecto de investigación "Impuls" ("Soluciones innovadoras, implementables a medio plazo y de ahorro de costes para componentes de fuselaje CFRP") financiado por el BMWi (Ministerio Federal de Asuntos Económicos y Energía de Alemania) finalizó en 2020, incluyendo el subproyecto "Tempo"; número de financiación BMWi: 20W1526F. Fraunhofer IFAM quiere agradecer al BMWi la financiación proporcionada.
fibra
- Monturas de Gafas: El Accesorio de Moda Definitivo
- Fraunhofer IPT automatiza la producción de palas de ventilador de CFRP termoplástico, aumentando la eficiencia
- Moldes avanzados de CFRP impresos en 3D para aletones RTM, exoesqueletos y más
- WMG construye bastidor avanzado de CFRP para vehículo demostrador de tren ligero
- BMW presenta chasis moto bolt-on de fibra de carbono de producción en serie
- Eleva tu vehículo con marcos matrícula premium de fibra de carbono
- Arevo lanza marcos unibody de fibra de carbono impresos en 3D para nueva línea de e-bikes Pilot
- El CFRP supera al acero en aplicaciones de rótulas de precisión
- Plastic Omnium consigue gran pedido de tanques de hidrógeno a 350 bar y logra certificación 700 bar
- REIN4CED se alía con Accell para entregar cuadros de bicicleta compuestos avanzados
- Stuttgart estrena primer puente ferroviario colgado con cables CFRP sobre autopista A8