



Dominando la optimización de la línea de partición en moldeo por inyección: guía práctica de diseño
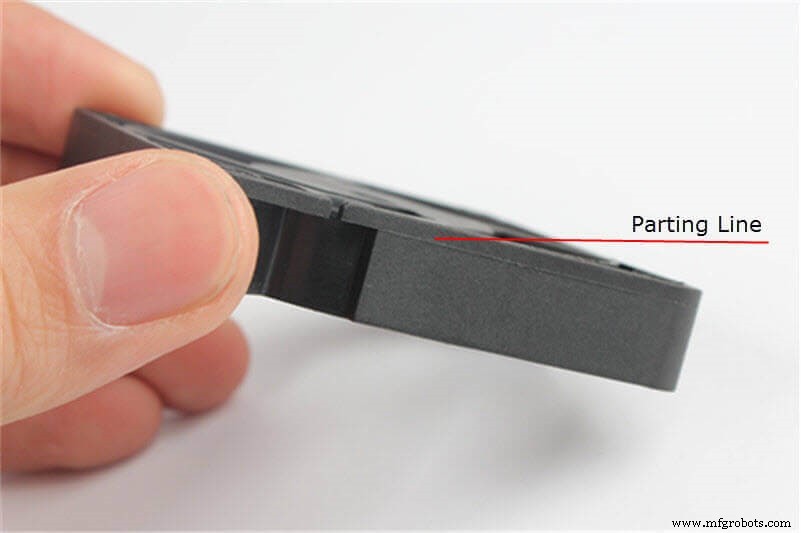
Una línea de partición es una parte inevitable de los productos moldeados por inyección. Es la línea de separación donde se encuentran dos mitades de un molde. Se manifiesta en las piezas moldeadas por inyección como una línea que recorre todo el perímetro de la pieza. En la mayoría de las piezas, es solo una línea que baja recta por el medio. Sin embargo, en piezas más complejas, su ubicación varía.
Si bien una línea de partición puede parecer inofensiva, es muy importante para determinar la utilidad de una pieza. Esto es porque su posición es influyente para ayudar a diseñadores y moldeadores a decidir dónde insertar otras características de la pieza. Si un maquinista coloca una característica importante en el lado equivocado de la línea de partición, podría llevar a problemas graves con todo el proceso de moldeo por inyección.
Este artículo explicará completamente el proceso de formación de líneas de partición, los diferentes tipos de línea de partición en moldeo por inyección y cómo considerarlas al diseñar su pieza. Quédese con nosotros hasta el final para descubrir la mejor guía para optimizar líneas de partición.
¿Cómo se forman las líneas de partición?
La formación de líneas de partición es el resultado del proceso de moldeo por inyección en sí mismo en lugar de cualquier error. Generalmente, el molde que los maquinistas usan para producir piezas moldeadas por inyección generalmente se divide en dos mitades (conocidas como la mitad fija y la mitad móvil). Cuando los maquinistas cierran el cuerpo del molde, las mitades del molde (conocidas como placas de núcleo) y la superficie de la cavidad hacen una línea de partición entre ambas mitades de la pieza.
En la mayoría de las ocasiones, la línea de partición de un producto moldeado es perpendicular a la dirección de apertura del molde utilizado para hacer el producto. Cuando el maquinista abre el molde y remueve la pieza enfriada y solidificada, la mitad móvil del molde se mueve y se separa de la mitad fija (que es estacionaria). Esto explica el proceso completo de la formación de la línea de partición.
Sin embargo, los maquinistas a veces hacen que la estructura del molde se separe varias veces desde varias direcciones. Este procedimiento se conoce como partición de múltiples pasos.
Tipos de líneas de partición
El tipo de línea de partición en moldeo por inyección generalmente depende de la función y estructura específica de la pieza plástica. Sin embargo, hay cinco tipos principales que son: vertical, escalonada, inclinada, curva e integrada.
1. Línea de partición vertical
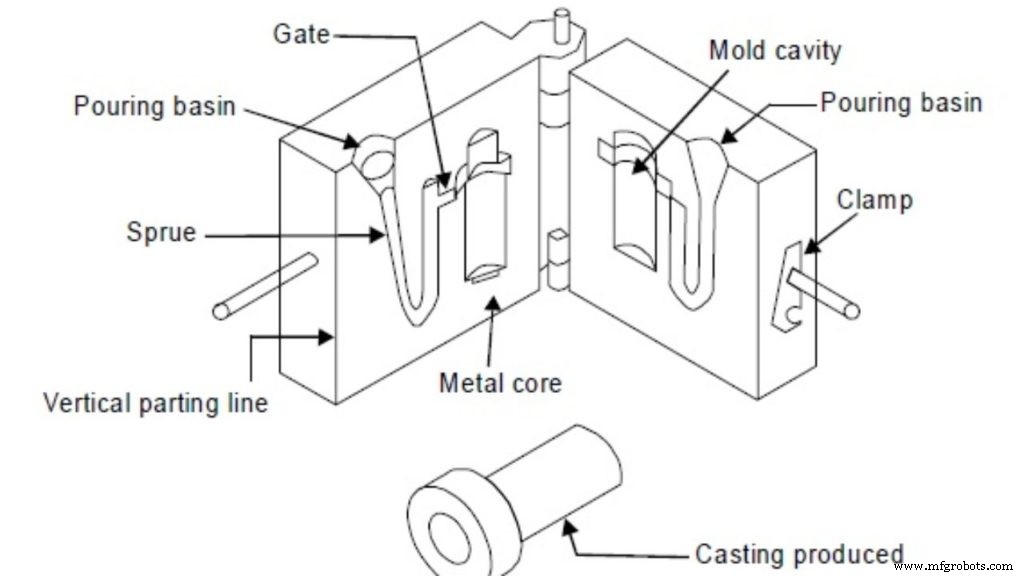
La partición vertical es la más popular de todas las líneas de partición en diseño plástico. Los maquinistas forman la línea de partición vertical en una dirección perpendicular a la dirección de apertura del molde.
2. Línea de partición biselada
La línea de partición plástica está en forma biselada aquí.
3. Línea de partición curva
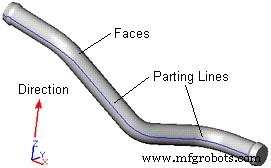
Aquí, los maquinistas construyen el molde para crear una línea de partición curva.
4. Línea de partición escalonada
Aquí, los maquinistas hacen la línea de partición plástica en forma escalonada. Para este tipo de línea de partición, generalmente hay una gran fuerza en un lado de la cavidad. Esto causa una posibilidad relativa de deslizamiento entre las mitades fija y móvil del molde.
Esta fuerza luego puede cancelarse generando una fuerza de inyección en ambos lados de la cavidad. También hay una posibilidad de que la fuerza generada sea demasiado grande o demasiado pequeña. Si la fuerza es demasiado pequeña, los maquinistas la compensan con un pasador guía. Aquí, el efecto de la fuerza de inyección desequilibrada más pequeña puede no ser significativo en el producto final.
Sin embargo, si la fuerza es demasiado grande, se pueden aplicar un par de soluciones. Aquí hay algunos ejemplos:
- Hacer un inserto en forma de cuña en un lado de la cavidad. De esta manera, el inserto descarga parte de la fuerza de inyección. Por lo tanto, los moldes pueden mantener la posición relativa entre la cavidad y el núcleo.
- Distribuir los moldes en una forma simétrica. Esto ayuda a hacer que la fuerza de inyección aplicada a ambos lados sea equilibrada. La estructura del molde también debe hacerse lo más compacta posible para soportar la disposición simétrica.
5. Línea de partición integral
Como su nombre sugiere, esta es una de las líneas de partición más cuidadosamente realizadas en diseño plástico. Maquinistas y diseñadores trabajan en esta línea de partición basándose en la estructura de la pieza plástica. Podrían combinar todas las demás líneas de partición para hacer una línea de partición plástica integral.
Consideraciones de diseño para líneas de partición
El primer lugar para conocer la mejor línea de partición para usar en un producto moldeado por inyección es el diseño del molde. En algunas piezas, la elección es obvia, mientras que en otras puede no ser tan clara. Esta sección abordará la importancia de las líneas de partición en el diseño plástico.
La primera consideración es determinar la dirección de apertura del molde relativa a la pieza. Los maquinistas llaman a este factor "la línea de extracción". Es muy importante para determinar cómo se verá el diseño de la pieza. También ayuda a saber a qué lados agregar las características del producto. Aparte de esto, también ayuda a determinar cómo se verán los vestigios dejados por las dos mitades del producto moldeado por inyección en el producto final.
Otro factor importante al determinar la línea de partición es dónde colocar componentes en la pieza. Esto es porque el encogimiento del plástico mientras se enfría podría desplazar la posición de la pieza en el molde. Esto podría desplazar las características funcionales de la pieza, volviéndola inútil. Además, los maquinistas deben asegurar que la pieza en contracción no se encoja demasiado fuerte para evitar una expulsión difícil.
Una forma de asegurar que los componentes se mantengan en el lugar correcto es desmoldar las paredes de la pieza moldeada por inyección alejándolas de la línea de partición. Cuanto más desmoldeo, menor la probabilidad de que las características se separen.
Otra buena forma de determinar la línea de partición en moldeo por inyección es verificando el Diseño para Fabricabilidad (DfM) de su producto. Además de sugerir las mejores posiciones para su línea de partición, también ayuda a verificar defectos y optimizar su pieza para fabricación. Esto ayudará a proporcionar opciones económicas para fabricar su pieza.
En RapidDirect, proporcionamos DfM gratuito para productos moldeados por inyección en nuestra plataforma de cotización instantánea. Sin embargo, tendrá que solicitar una evaluación manual para esta característica si lo desea.
Conclusión
Tomar todas estas consideraciones de línea de partición en el diseño de su producto moldeado por inyección es importante, pero eso no es todo. Hay varias guías y reglas importantes de moldeo por inyección que debe seguir antes de que su proceso de moldeo por inyección pueda ser un éxito.
Esta es la razón por la que debería dejar que RapidDirect maneje su proceso de moldeo por inyección. Con un amplio equipo de ingenieros a su disposición, proporcionamos varias opciones e ideas para mejorar el diseño y fabricación de su pieza. Con nosotros, puede dar vida a su producto o diseño personalizado en un corto período de tiempo.
¡Hable con nuestros ingenieros hoy para obtener los mejores servicios de moldeo por inyección al alcance de su mano!
Material compuesto
- Inyección de bajo volumen: Guía probada de impresión 3D para prototipos rentables
- Yizumi-HPM lanza líneas FF-N, PAC-K, DP-N y gama completa robots cartesianos
- Metro Mold & Design amplía capacidad productiva con cuatro nuevas prensas Engel
- Líneas de Transmisión de Longitud Finita: Impedancia, Reflexiones y Terminación
- Moldeo por Inyección vs Colada: Elegir el Proceso Adecuado para su Producto
- Moldeo por Inyección vs RIM: Elegir el Proceso Adecuado para Diseños Complejos
- Dominando el diseño de entradas en moldeo por inyección: Guía completa para piezas plásticas perfectas
- Dominando los ángulos de desmoldeo en moldeo por inyección: Principios de diseño y mejores prácticas probadas
- Inyección de Metal (MIM): Proceso, Aplicaciones y Ventajas
- El papel crucial de los ángulos de desmoldeo en el éxito del moldeo por inyección
- Moldeo por Inyección de Termofijos: Beneficios, Inconvenientes y Guía Experta