



Control de calidad en tiempo real en fabricación aditiva mediante monitorización con micrófono óptico
Las tecnologías de fabricación aditiva (FA) han experimentado una adopción notable en la industria en los últimos años. A medida que la digitalización y la fabricación bajo demanda transforman los centros de producción en líneas de operación totalmente automatizadas, los métodos fiables de monitorización de procesos se vuelven cada vez más importantes.
En el procesamiento láser de metales, es un hecho conocido que la emisión óptica y acústica durante el proceso puede analizarse en tiempo real y correlacionarse con la calidad final de la pieza. Este enfoque aporta un valor significativo, ya que la aparición de poros, grietas u otras inhomogeneidades creadas durante el proceso de producción influyen enormemente en las propiedades mecánicas y aumentan el riesgo de componentes defectuosos. Una reacción inmediata a las señales de advertencia del proceso puede reducir el material desechado y ahorrar tiempo.
Actualmente, sistemas ópticos como pirómetros, cámaras de alta velocidad, cámaras IR y fotodiodos se utilizan ampliamente para monitorizar procesos FA basados en láser en contextos académicos e industriales. Aunque proporcionan información importante sobre la zona de interacción láser-metal, son ciegos a aspectos relevantes que ocurren después de que el láser se apaga, por ejemplo, agrietamiento por estrés térmico.
Los sistemas de sensores acústicos de onda estructural se han vuelto comercialmente disponibles recientemente, por ejemplo, en procesos de fusión en lecho de polvo (PBF). Sin embargo, los detectores de sonido estructural enfrentan desafíos en procesos como la deposición de metal por láser (LMD) o la fabricación aditiva por arco de alambre (WAAM), en los que la ruta de señal unida a la estructura cambia o incluso puede interrumpirse durante el tiempo de construcción. En tales casos, un sensor acústico acoplado al aire a distancia fija proporciona una solución capaz.
Una nueva técnica de inspección por ultrasonidos
A diferencia de los sensores acústicos convencionales basados en membranas o piezoeléctricos, el micrófono óptico de banda ancha de XARION Laser Acoustics funciona mediante interferometría. Su principio de detección akinético se basa en que las ondas sonoras causan un cambio en el índice de refracción del aire dentro de la cavidad del interferómetro de 2 mm situada en la parte superior de la cabeza del sensor mostrada en la Figura 1a. Esto causa pequeños desplazamientos en la longitud de onda del láser, contenida y reflejada de ida y vuelta dentro de la cavidad. La ligera desviación de la longitud de onda causa una variación de la interferencia y, por tanto, de la intensidad de luz que regresa de la cavidad. La variación de intensidad es entonces medida por un fotodiodo externo.
Este método de transducción acústica —que funciona completamente sin elementos móviles— proporciona el rango de frecuencia más amplio disponible en el mercado de micrófonos, superando el estado del arte en un factor de 10. Dado que los ruidos de fondo, por ejemplo, de maquinaria cercana, suelen limitarse a frecuencias más bajas (<100 kHz), el rango del micrófono óptico de 10 Hz hasta 1 MHz permite una separación espectral clara entre la señal de proceso valiosa y el ruido no deseado. El límite superior de esta respuesta de frecuencia está predeterminado en parte por el medio mismo, ya que la absorción del aire amortigua la propagación del sonido muy fuertemente. Por ejemplo, la atenuación de una señal acústica de 2 MHz en el aire es del orden de 640 dB/m.
En los siguientes casos, se discuten varias aplicaciones. En todas las configuraciones, la salida analógica eléctrica del sensor se alimenta a un sistema de adquisición y análisis de datos de alta velocidad, que realiza cálculo FFT en tiempo real y visualización espectral de la emisión aérea del proceso.
Deposición de metal por láser (LMD)

Un problema común en los procesos LMD es la formación de grietas por estrés térmico. Esas grietas pueden ocurrir durante el tiempo de procesamiento pero también varios minutos después. El proceso LMD basado en robot, alimentado por alambre o polvo, permite mantener una distancia de medición constante. La ventaja de un sistema acústico acoplado al aire montado en la cabeza del robot es la posibilidad de analizar señales de la interacción láser-material así como el comportamiento del material después del láser. Se muestra en la Figura 2 un ejemplo de una configuración de medición con su firma acústica correspondiente.
Como las señales de grietas tienden a ser de banda ancha en frecuencia, se puede aplicar un filtro de paso alto para detectar de forma segura la aparición de grietas durante y después del proceso sin perturbaciones del ruido de producción. En esta configuración, se aplicó un filtro de 350 kHz a 1 MHz, que mostró la correlación más fuerte con los recuentos de grietas de métodos de ensayo no destructivo de imagen por rayos X y corrientes de Foucault, como se describe más adelante en la referencia 7.
Fusión en lecho de polvo (PBF)

Para captar la emisión ultrasónica durante un proceso PBF, el micrófono óptico se colocó dentro de la cámara de construcción, aproximadamente a 30 cm de la placa de construcción, como se muestra en la Figura 1b. Una firma acústica de proceso típica se representa en la Figura 3, que también demuestra la ventaja del análisis de ultrasonidos de alta frecuencia, a saber, la ausencia de reverberación, que en el régimen de baja frecuencia puede «difuminar» la señal y, posteriormente, la resolución temporal superior de los eventos del proceso.
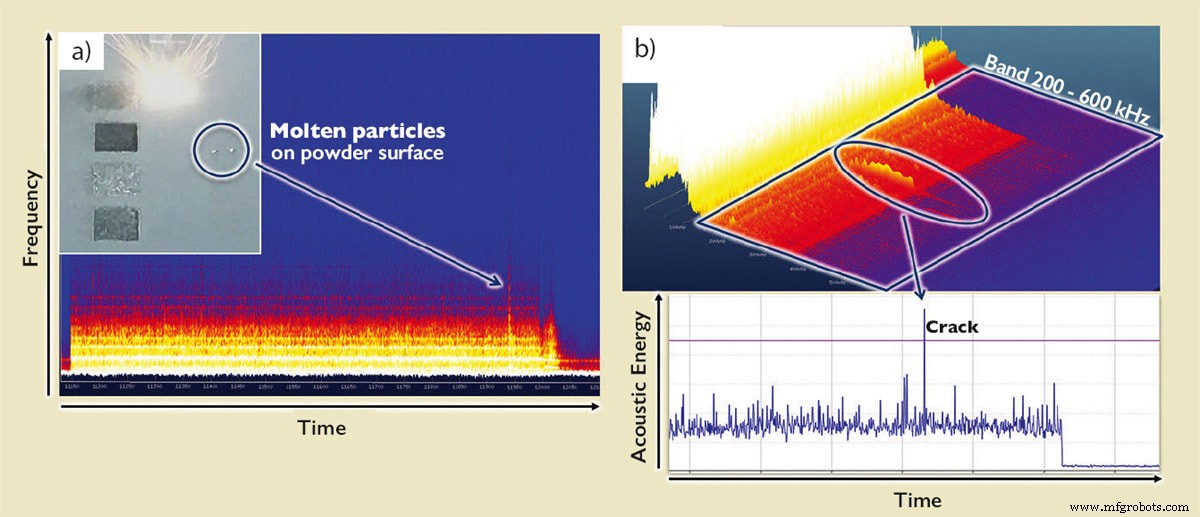
En contraste con la configuración LMD, PBF emplea galvanómetros de espejos para dirigir el láser de proceso a través del lecho de polvo. Este procedimiento causa atenuación dependiente de la distancia y la frecuencia de la señal aérea, que sigue una relación conocida y, por tanto, puede tenerse en cuenta si las coordenadas del láser se rastrean simultáneamente. En muchos casos, tampoco es necesario mantener un nivel de señal de fondo constante, por ejemplo, para la detección de anomalías espectrales a corto plazo. Se presentan dos ejemplos en la Figura 4: la Figura 4a muestra un pico de banda ancha en el espectrograma originado por un paso del láser sobre una partícula fundida en el polvo y la Figura 4b muestra una señal de grieta en la vista de espectrograma 3D (superior) y la respectiva curva de energía 2D (inferior) integrada sobre una banda de frecuencia de 200-600 kHz.
Fabricación aditiva por arco de alambre (WAAM)
Una configuración similar a la de LMD puede aplicarse para procesos WAAM (Figura 5). La firma de la señal acústica difiere fuertemente, aunque también es de banda ancha hasta 600 kHz. Los fenómenos principales son el ciclo de formación de gotas (bloques distintos que aparecen aproximadamente cada 10 ms), una señal tonal relacionada con la tasa de modulación del arco (aquí: 80 kHz) y emisión de proceso de banda ancha, relacionada con la evaporación del metal.

Dos de los parámetros más críticos para el proceso son la estabilidad del arco y el ciclo de formación. Para monitorizar el primero, se puede aplicar un filtro de banda estrecha a la frecuencia de modulación y sus armónicos superiores, y para el segundo, se puede realizar un análisis FFT en la señal temporal filtrada con paso alto, para calcular la tasa de gotas comparativamente lenta libre de ruido de fondo.
Conclusión
Gracias a la disponibilidad de un micrófono de banda ancha sin membrana para frecuencias de ultrasonido más altas, ahora se puede aprovechar y utilizar información previamente inaccesible para monitorizar fenómenos acústicos de proceso en tiempo real. Los desarrollos futuros implican la aplicación de triangulación para que los orígenes del sonido puedan localizarse y facilitar aún más a operadores, ingenieros de proceso y fabricantes de máquinas la detección de defectos potenciales. Además, se busca la inclusión de métodos de IA a bordo que se adapten a flujos de datos acústicos y faciliten el avance de la tecnología hacia aplicaciones de monitorización industrial más complejas.
Agradecimientos
Los autores agradecen el apoyo del Centro Tecnológico AIMEN (España) y Damon Northeast (Renishaw plc).
Referencias
- D. F. Farson y K. R. Kim: Generación de emisiones ópticas y acústicas en penachos de soldadura láser, Journal of Applied Physics 85, 1329 (1999);
- M. Bastuck et al.: Monitoreo y aseguramiento de calidad del proceso de soldadura láser de aceros de carrocería ultrahigh-strength mediante métodos integrados de NDT, DGZfP-Jahrestagung – Mi.2.A.4 (2013);
- J Shao y Y Yan: Revisión de técnicas para monitoreo e inspección en línea de soldadura láser, Journal of Physics: Conference Series 15, 101–107 (2005)
- S. Everton et al.: Revisión de monitoreo de proceso in-situ y metrología in-situ para fabricación aditiva de metales, Materials and Design 95 (2016) 0431-445
- Anas Essop, 3D Printing Industry, 10 dic 2019, Consultado 26 jun 2020.
- M. Bass, Absorción atmosférica del sonido, JASA (1990)
- Camilo Prieto et al.: Monitoreo de proceso in-situ mediante micrófono óptico para detección de grietas en aplicaciones de deposición de metal por láser, datos de medición del Centro Tecnológico AIMEN (España), Conferencia LANE, entrada de papel industrial (2020)
Este artículo fue escrito por Martin Ursprung, Ingeniero de Aplicaciones; Thomas Heine, Jefe de I+D; Balthasar Fischer, CEO; Wolfgang Rohringer, Ingeniero de Desarrollo; y Ryan Sommerhuber, Ingeniero de Aplicaciones, XARION Laser Acoustics GmbH (Viena, Austria). Para más información, contacte al Sr. Sommerhuber en Esta dirección de correo electrónico está siendo protegida contra los robots de spam. Necesita tener JavaScript habilitado para poder verlo., o visite aquí .
Sensor
- Ingeniería inversa y fabricación aditiva: acelerando la innovación en todas las industrias
- 5 estrategias probadas para triunfar con la fabricación aditiva
- Fabricación aditiva explicada: Desde el diseño hasta la pieza final
- Fabricación Aditiva 101: Guía para Principiantes de Impresión 3D
- Fabricación aditiva: Impulsando innovación y eficiencia de costes en aeroespacial
- Entendiendo la fabricación por proceso vs. discreta: Diferencias clave y beneficios
- Cuatro Casos de Uso Esenciales de Manufactura Aditiva para Producción Moderna
- Stratasys: Impulsando la Sostenibilidad a Través de la Impresión 3D Avanzada
- Por Qué la Manufactura Aditiva Transforma las Operaciones MRO
- Fabricación Aditiva Líquida: Creación de Objetos 3D con Materiales Líquidos
- Fabricación Aditiva vs Sustractiva: Cómo Difieren y Por Qué la Impresión 3D Crece