



Explorando la fabricación aditiva de metal: Guía para principiantes del Sinterizado Directo por Láser de Metal (DMLS)
A medida que el desarrollo de productos se acelera, las reglas de diseño están cambiando. En ningún lugar es esto más aparente que en la fabricación aditiva de metal. El sinterizado directo por láser de metal es una tecnología de fabricación aditiva de metal con potencial significativo en industrias médicas y aeroespaciales. Pero requiere una nueva forma de pensar incluso en las fases tempranas de diseño. En muchos aspectos representa la transición que los diseñadores deben enfrentar al buscar nuevas tecnologías para hacer el diseño y fabricación de productos más rápidos e innovadores.
Hay varios beneficios de DMLS, principalmente que los diseñadores pueden fabricar diseños en formas inusuales con ahorro de tiempo y coste. Como otras tecnologías de impresión 3D, DMLS construye piezas capa a capa sinterizando polvo metálico atomizado con un láser de alta potencia.
¿Por qué usar fabricación aditiva para piezas metálicas?
Diseñadores e ingenieros de producto a menudo recurren al proceso para experimentar con formas orgánicas que no pueden mecanizarse fácilmente. Por ejemplo, la capacidad de construir piezas implantables que se ajusten personalmente al receptor. Tradicionalmente, estos implantes normalmente necesitarían producirse a través de un proceso de fabricación sustractivo como máquina CNC de 5 ejes. Ahora, la tecnología existe para escanear la estructura ósea real de una persona, e imprimir un reemplazo DMLS directo personalizado para su cuerpo.
Otra oportunidad son herramientas quirúrgicas con características ultrafinas y componentes médicos con formas orgánicas. Estos dispositivos pueden estar diseñados para moldeo por inyección de metal o fundición, ambos con costes de utillaje relativamente altos y plazos de semanas. Pero con DMLS, puede imprimir un prototipo de herramienta quirúrgica manual al peso y resistencia exactos del producto final y tenerlo en manos de un cirujano en días. El moldeo por inyección de metal tradicional sigue siendo valioso, y tendrá un precio por pieza menor a mayores cantidades, pero sigue siendo 6 a 12 semanas versus un par de días.
La aeroespacial es otra industria que ha adoptado rápidamente la impresión 3D de metal. Materiales a menudo encontrados en aeroespacial como Inconel y titanio están disponibles a través del proceso DMLS. La capacidad de fabricar piezas metálicas complejas con características huecas abre una gama de posibilidades para diseñadores que intentan aligerar componentes. Otra ventaja de la impresión 3D de piezas metálicas es integrar canales de refrigeración internos dentro de una pieza.
Los atributos de tiempo, ahorro de coste y libertad de diseño son clave para poder experimentar, diseñar rápido y ver qué funciona. Pero DMLS requiere un cambio en el pensamiento de diseño. Uno de los mayores ajustes es cómo adaptarse a la introducción de tensiones internas durante el proceso de construcción. Empezando con polvo metálico a temperatura ambiente, aplicando calor para una fusión instantánea, seguida de enfriamiento rápido causa tensión en cada capa durante el proceso de construcción. Las tensiones internas creadas durante una construcción DMLS hacen que la pieza intente curvarse hacia arriba mientras se construye.
Cómo diseñar piezas metálicas impresas en 3D
Ahora que hemos discutido aplicaciones comunes y beneficios de la tecnología de impresión 3D de metal, echemos un vistazo a algunas directrices básicas sobre cómo diseñar características en piezas metálicas impresas en 3D.
Ángulos auto-soportados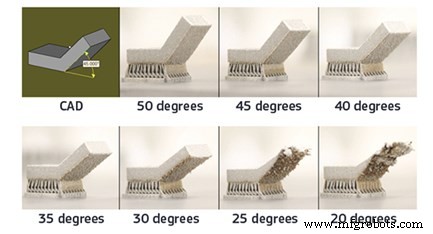
Un ángulo auto-soportado describe el ángulo de la característica relativo a la placa de construcción. Cuanto menor el ángulo, menos probable es que se soporte a sí mismo. Cada material funcionará ligeramente diferente, pero la regla general es evitar diseñar una característica auto-soportada que sea menor a 45 grados. Este consejo le servirá bien en todos los materiales disponibles. Como puede ver en la imagen superior, a medida que el ángulo disminuye, el acabado superficial de la pieza se vuelve más rugoso y eventualmente la pieza fallará si el ángulo se reduce demasiado.
Voladizos
Los voladizos difieren de los ángulos auto-soportados en que son cambios abruptos en la geometría de una pieza—no una pendiente suave. DMLS es bastante limitado en su soporte de voladizos comparado con otras tecnologías de impresión 3D como estereolitografía y sinterizado selectivo por láser. Cualquier voladizo mayor a 0,020 pulg. (0,5 mm) debería tener soporte adicional para prevenir daño a la pieza. Al diseñar voladizos es prudente no empujar los límites ya que voladizos grandes pueden llevar a reducción en el detalle de una pieza y peor, llevar a que toda la construcción falle.
Canales y agujeros
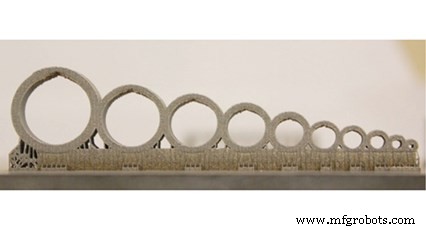 Los canales internos y agujeros son uno de los beneficios primarios de DMLS ya que son imposibles con otros métodos de fabricación. Los canales conformados proporcionan refrigeración uniforme a través de una pieza y ayudan a reducir el peso de un componente. Se recomienda que los canales no excedan un diámetro de 0,30 pulg. (8 mm). Similar a estructuras sin soporte, al exceder 0,30 pulg., las estructuras orientadas hacia abajo se distorsionarán. Un consejo para sortear esta restricción es evitar diseñar canales circulares. En su lugar, diseñe canales con forma de gota o diamante. Los canales que siguen estas formas harán un acabado superficial más uniforme dentro del canal y le permitirán maximizar el diámetro del canal.
Se recomienda que los canales no excedan un diámetro de 0,30 pulg. (8 mm). Similar a estructuras sin soporte, al exceder 0,30 pulg., las estructuras orientadas hacia abajo se distorsionarán. Un consejo para sortear esta restricción es evitar diseñar canales circulares. En su lugar, diseñe canales con forma de gota o diamante. Los canales que siguen estas formas harán un acabado superficial más uniforme dentro del canal y le permitirán maximizar el diámetro del canal.
Puentes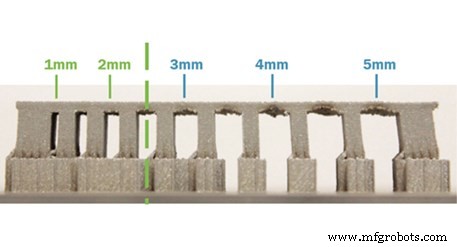
Un puente es cualquier superficie plana orientada hacia abajo que está soportada por 2 o más características. La distancia mínima sin soporte que recomendamos es 0,080 pulg. En relación con otras tecnologías de impresión 3D, esta distancia es relativamente corta debido a las tensiones del calentamiento y enfriamiento rápido. En la imagen de abajo, verá cómo el puente atrae las estructuras de soporte a medida que aumenta la distancia sin soporte. Las piezas que excedan este límite recomendado tendrán mala calidad en las superficies orientadas hacia abajo y no serán estructuralmente sólidas.
Post-procesado de piezas metálicas impresas en 3D
Una vez que una pieza termina de construirse dentro de la máquina, se pueden tomar varios pasos para mejorar sus propiedades mecánicas, calidad de acabado superficial y asegurar que las características de la pieza estén dentro de tolerancia.
Tratamiento térmico
Pasar las piezas por un tratamiento térmico es necesario después de que se construye una pieza ya que ayudará a aliviar tensiones internas que se desarrollan durante el proceso de sinterizado. Las tensiones en una construcción irradian hacia afuera hacia el borde de la pieza y se acumulan con cada capa adicional. Por ejemplo, piezas con secciones transversales gruesas tendrán más tensión. Hay una variedad de procesos de tratamiento térmico que pueden usarse para abordar esto:
- Horno de vacío: Las piezas se colocan dentro de un horno sellado al vacío y luego se exponen a un ambiente de alta temperatura reduciendo así tensiones internas.
- Prensado isostático en caliente (HIP): Comúnmente referido como HIP, este proceso aplica tanto presión como calor a la pieza para reducir porosidad y aumentar densidad.
Mecanizado CNC post-construcción
Algunas aplicaciones pueden requerir mecanizado adicional después de que el componente metálico se imprime en 3D. Esto es útil cuando se requieren tolerancias ajustadas o mejor calidad de acabado superficial en características específicas, pero la geometría general requiere fabricación aditiva para ser producida. Por ejemplo, un componente de motor cohete con canales de refrigeración complejos tiene una característica de acoplamiento que requiere una tolerancia de +/- 0,001". En algunos casos, el mecanizado CNC post-construcción incluso puede usarse para reducir costes debido a menos virutas en el suelo y uso más eficiente de materiales.
Inspecciones de calidad
A menudo, las piezas metálicas construidas con fabricación aditiva requerirán validación dimensional o una evaluación de la microestructura del material. Para esto, máquinas de medición por coordenadas (CMM) pueden usarse para verificar que las características de la pieza están dentro de tolerancia. Escaneo CT o rayos X también pueden usarse para examinar características internas y proporcionar una solución no destructiva para asegurar integridad estructural.
Aprenda más sobre impresión 3D de metal
Si desea aprender más sobre DMLS e impresión 3D de metal en general, tenemos varios otros recursos disponibles. Primero, empiece leyendo nuestro libro blanco sobre fabricación de piezas metálicas. Esto cubre tanto mecanizado como impresión 3D y le ayudará a decidir qué proceso será mejor para su aplicación. Y para más detalles sobre diseño de piezas metálicas para fabricación aditiva, vea nuestro seminario web a demanda "Diseñando para impresión 3D de metal".
Tecnología Industrial
- Ingeniería inversa y fabricación aditiva: acelerando la innovación en todas las industrias
- Impresión 3D Metálica: Revolucionando Producción con Velocidad, Ahorro y Libertad de Diseño
- Fabricación Aditiva 101: Guía para Principiantes de Impresión 3D
- Fabricación aditiva: Impulsando innovación y eficiencia de costes en aeroespacial
- Por Qué la Manufactura Aditiva Transforma las Operaciones MRO
- Manufactura Aditiva Metálica: Claves para la Producción Moderna
- 5 datos esenciales sobre manufactura aditiva metálica para pequeños y medianos fabricantes
- Aprovechando la Fabricación Híbrida: Integrando Tecnologías Aditivas y Sustractivas de Metal
- Dominando el Post-Procesado en Impresión 3D Industrial: Estrategias para Piezas Funcionales, Estéticas y Precisas
- Fabricación Aditiva Líquida: Creación de Objetos 3D con Materiales Líquidos
- Fabricación Aditiva vs Sustractiva: Cómo Difieren y Por Qué la Impresión 3D Crece