



Dominando el Post-Procesado en Impresión 3D Industrial: Estrategias para Piezas Funcionales, Estéticas y Precisas
Las piezas fabricadas aditivamente (AM) rara vez están completas cuando salen de la cama de impresión o abandonan la cámara de construcción. Aquí hay cinco estrategias para hacerlas funcionales, estéticas y más precisas.
A pesar de los mejores esfuerzos de los fabricantes de impresoras 3D industriales, las piezas de plástico o metal que salen de sus máquinas típicamente necesitan trabajo adicional antes de ser consideradas terminadas.
Este paso en la producción de piezas terminadas se conoce como post-procesado, y es un mal necesario en el mundo de la fabricación aditiva.
Incluye mecanizado, tratamiento térmico, rectificado y otros procesos abrasivos. También implica operaciones de acabado como pintura y plateado, y tecnologías más esotéricas que discutiremos con mayor profundidad.
De Capas, Soportes y Precisión
Hay muchas razones para post-procesar piezas impresas en 3D.
Para empezar, la mayoría de estas piezas se construyen a partir de capas delgadas como papel de metal, plástico o materiales compuestos. Y no muy diferente a los bordes de un libro de bolsillo, las superficies de una pieza impresa tienen una apariencia claramente escalonada, que dependiendo de su aplicación y requisitos cosméticos, debe hacerse suave antes del uso.
Eliminar superficies rugosas también ayuda a eliminar los concentradores de tensión que pueden llevar a grietas, una consideración importante para piezas que soportan carga.
La mayoría de las piezas impresas en 3D requieren soportes temporales durante el proceso de construcción. Estas estructuras tipo andamio ayudan a prevenir que las capas y secciones se curven hacia arriba o se hundan hacia abajo (dependiendo del proceso AM), y mantienen la deformación inducida por calor al mínimo. Una vez que la pieza está completa, estas estructuras de soporte deben removerse, usualmente por medios mecánicos o abrasivos —como verá, aunque a veces un baño tibio hará el trabajo.
Por último, pero ciertamente no menos importante, está la precisión de la pieza. Independientemente de su inmensa libertad de diseño y las oportunidades que presenta para piezas fuertes pero ligeras, la impresión 3D aún no es muy precisa, al menos por estándares de fabricación convencionales. Está la rugosidad superficial ya descrita con la que lidiar, así como planitud, redondez y todo lo demás. Como resultado, los agujeros deben ser reamizados o mandrinados, los muñones torneados verdaderos, las superficies de montaje fresadas planas. Esta es la razón por la que muchas piezas impresas en 3D —y ciertamente las hechas de metal— toman un viaje al taller de máquinas después de la impresión.
Estrategias para el Éxito del Post-Procesado de Impresión 3D
Afortunadamente, varias empresas de equipos —así como los propios fabricantes de impresoras 3D— están tomando medidas para abordar estas deficiencias de AM.
Este trabajo se volverá aún más importante a medida que las cantidades de producción aumenten y la aditiva evolucione a un proceso principal. Aunque los procesos secundarios nunca desaparecerán (un hecho del que los fabricantes sustractivos también son conscientes), estas compañías al menos harán la vida más fácil para aquellos que imprimen piezas para ganarse la vida.
Bernie Kerschbaum es el CEO de una de esas empresas: Rosler Metal Finishing USA, con sede en Battle Creek, Michigan. Kerschbaum sugiere que los diseñadores de productos y fabricantes por igual deberían hacer su tarea cuando se trata del post-procesado de piezas impresas en 3D, preferiblemente mucho antes de que comience la impresión.
«Nadie ofrece una tecnología de acabado única para todos, y muchas veces no es un solo proceso, tampoco», dice Kerschbaum.
Ofrece el ejemplo de un prototipo impreso en 3D de una botella de champú que asistió a un gran cliente de productos de consumo hace algunos años, uno que requirió un acabado vibratorio extensivo para lograr la misma apariencia y sensación que su contraparte de producción moldeada por inyección de plástico. Otras piezas requieren chorro húmedo o seco para nivelar superficies rugosas, mientras que algunas requieren múltiples operaciones de acabado para alcanzar la suavidad deseada. Teñir con tinte o pintura también es bastante común, al igual que pulido, rectificado superficial y aplicación de recubrimientos protectores.
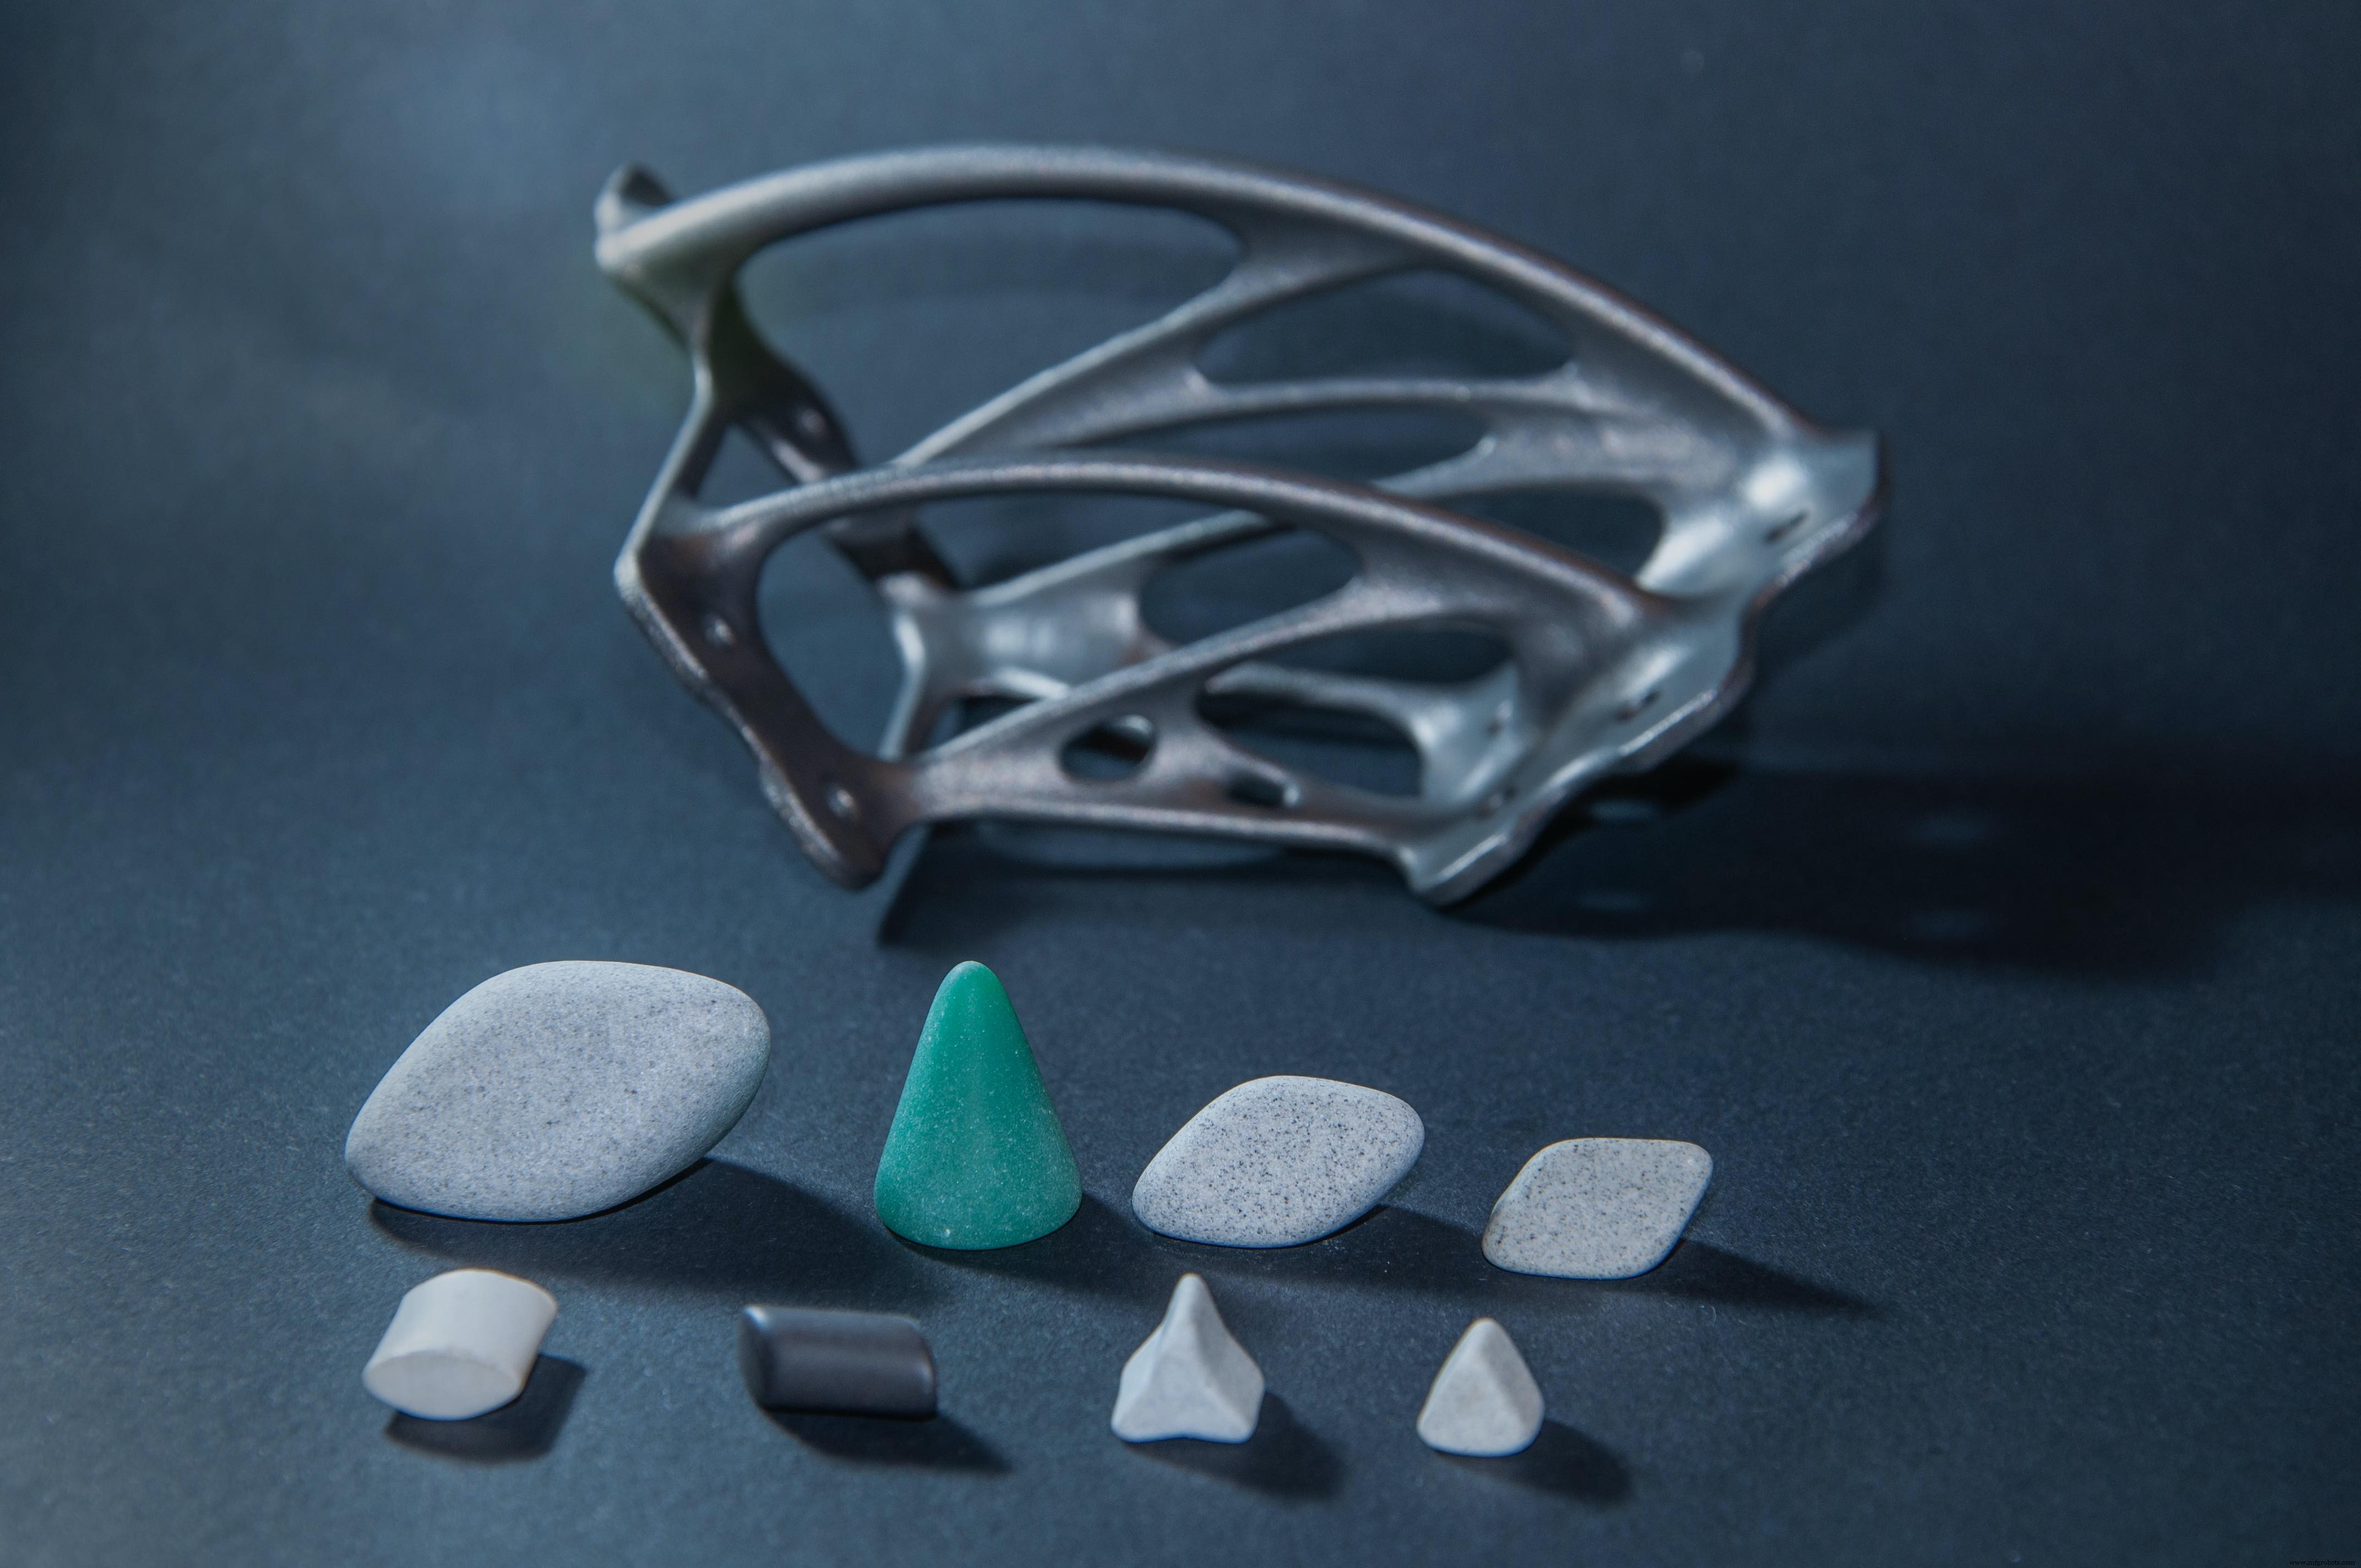
Kerschbaum continúa enumerando los diversos pasos necesarios antes de que estas y otras operaciones de post-procesado puedan realizarse.
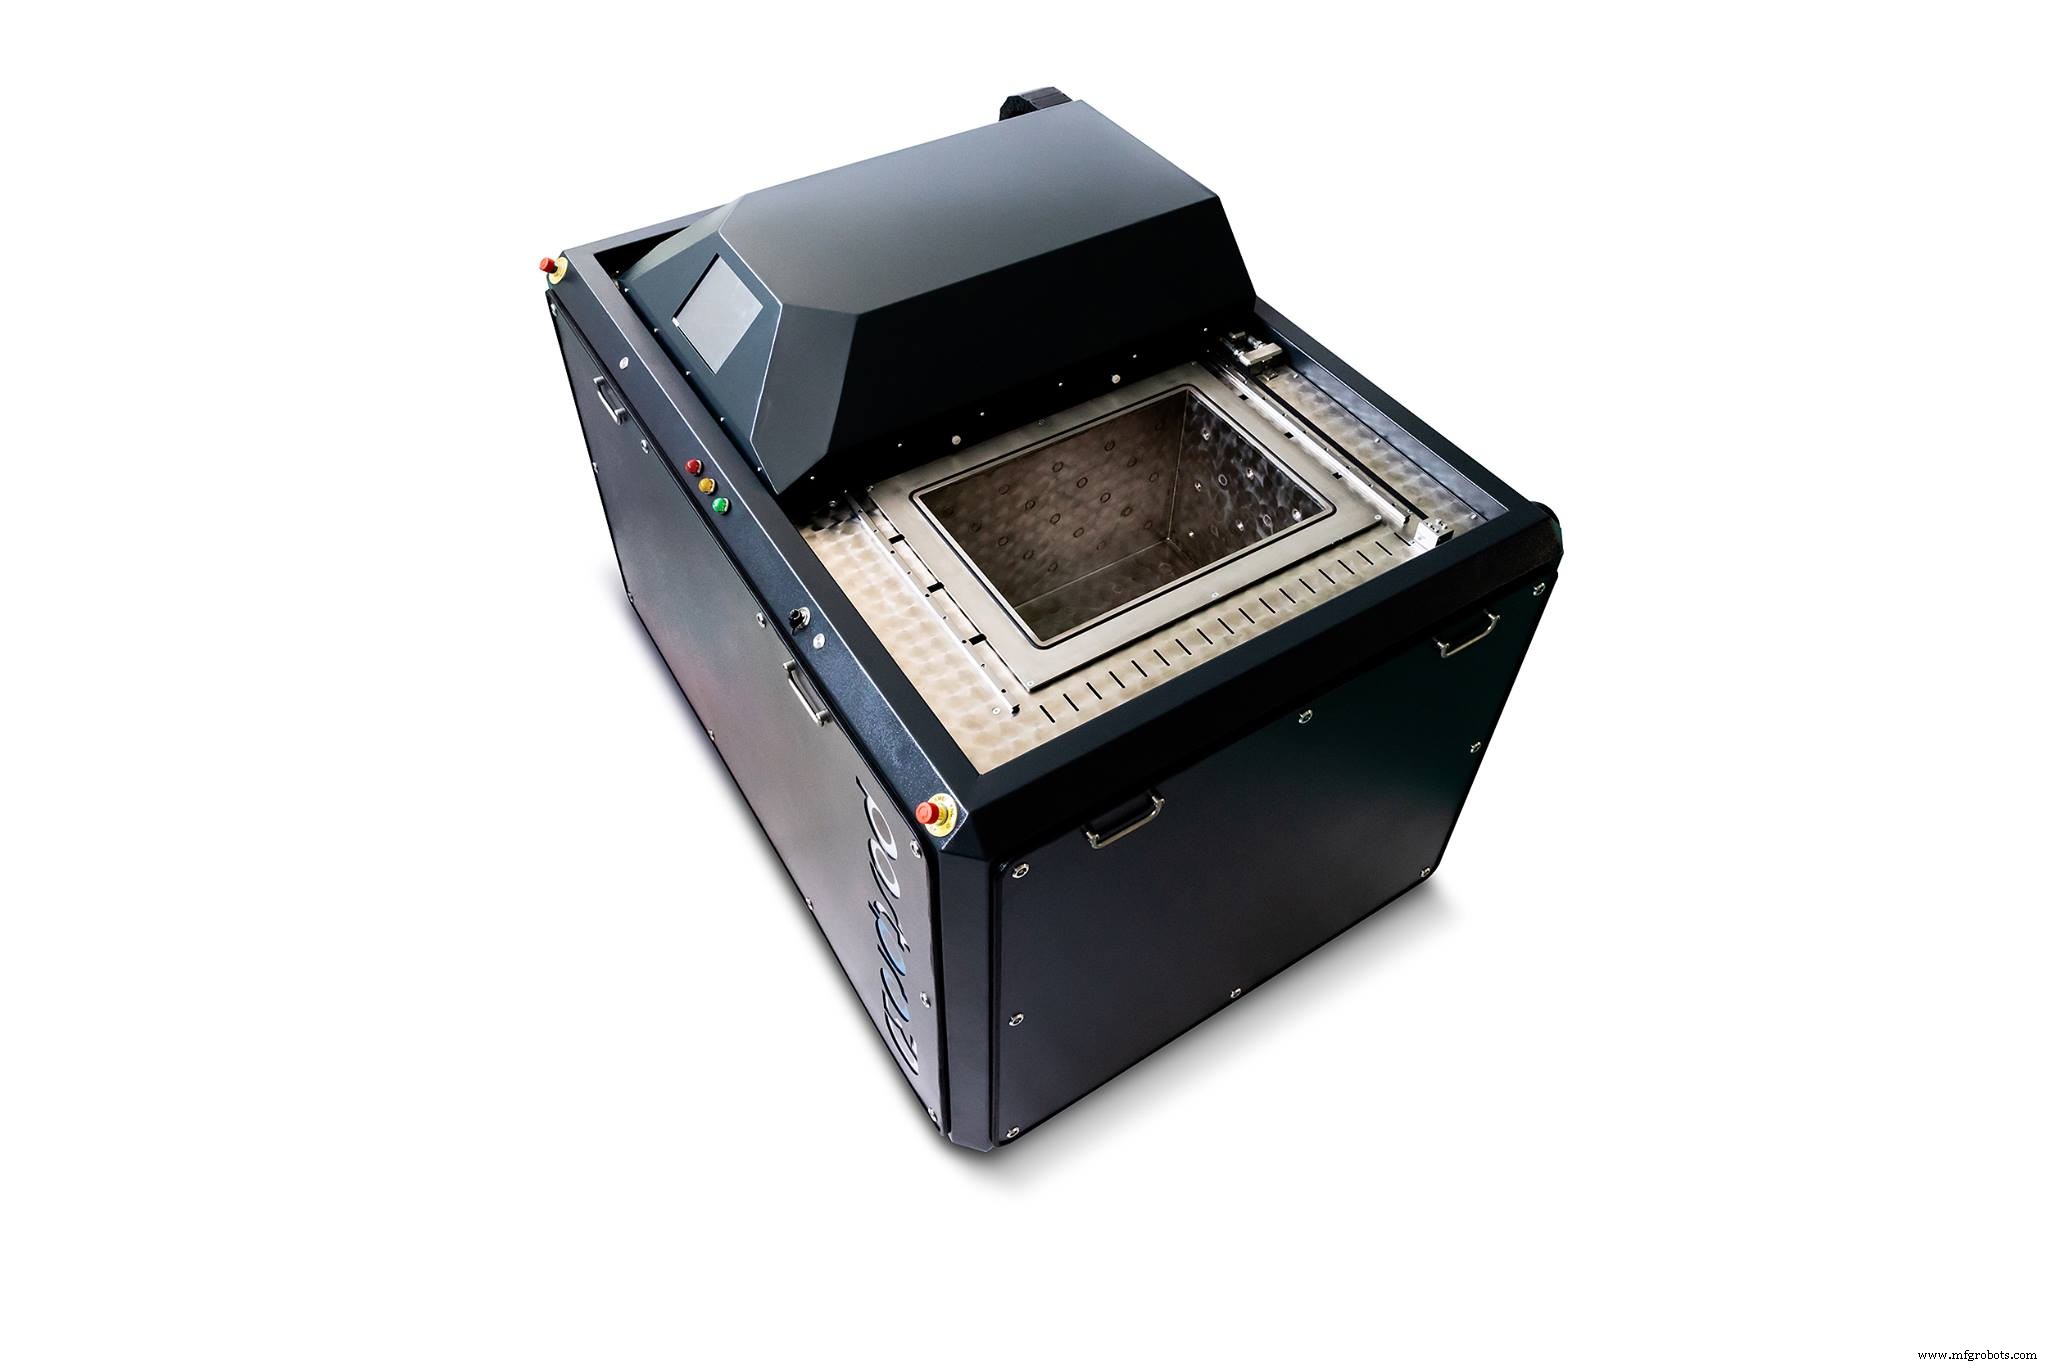
Estos incluyen el desempacado de piezas de la «torta» en el caso de impresoras de lecho de polvo y chorro de aglutinante. Está la remoción de estructuras de soporte y polvo suelto o sinterizado de superficies de componentes, así como el alisado y limpieza de pasajes internos. Si las cantidades lo justifican, cada una de estas operaciones puede realizarse de forma automatizada usando uno de los diversos sistemas de producción de la marca AM Solutions de la empresa, o hacerse a la antigua: lijado, alisado y pulido tediosos a mano.
«Muchas veces comienzas con un acabado superficial bastante rugoso, pero dependiendo de las necesidades del cliente, somos capaces de bajar eso a un Ra en los bajos diez o incluso dígitos simples sin demasiada dificultad», dice Kerschbaum. «El chorro de perdigones y el acabado en masa han demostrado ser procesos muy efectivos y económicos para piezas manufacturadas aditivamente».
Para el post-procesado de piezas de polímero, Luis Folgar, vicepresidente ejecutivo de Additive Manufacturing Technologies (AMT) Inc. de Cedar Park, Texas, ofrece una alternativa: uno de los sistemas automatizados PostPro 3D y PostPro SF50 de su empresa.
Ambos usan un vapor químico patentado que es «seguro de usar, relativamente económico, y sobre todo, sostenible» para alisar la superficie de piezas impresas con lecho de polvo, fusión multi-jet y tecnologías basadas en extrusión.
Los polímeros candidatos incluyen nailon, ABS (acrilonitrilo butadieno estireno), PC (policarbonato), polipropileno, TPU (poliuretano termoplástico) y TPE (elastómero termoplástico), Ultem y materiales rellenos de vidrio o carbono, «con PEEK (poliéter éter cetona) y PAEK (poliariletercetona) próximamente en línea», dice Folgar.
Acabados superficiales de piezas hasta 1 μm Ra (40 μin Ra) son posibles, añade, con degradación dimensional de no más del 0.4 por ciento, porosidad superficial y agrietamiento reducidos, y características de color mejoradas en la pieza terminada. Al igual que Rosler y otros proveedores, AMT también ofrece sistemas automatizados de desempolvado y chorro de perdigones.
Felipe Castañeda es un diseñador industrial y director creativo para MakerBot en Brooklyn, Nueva York, una subsidiaria de Stratasys. Señala que, para piezas hechas con FFF (fabricación de filamento fundido), una de las formas más efectivas de remover estructuras de soporte post-impresión es a través del uso de materiales solubles.
El primero de estos es PVA (alcohol polivinílico), un polímero suave y biodegradable que se derrite cuando se expone a agua tibia del grifo —simplemente deje caer las piezas terminadas, agítelas por unos minutos, y sale una pieza libre de soportes. Esto funciona bien para materiales más suaves como PLA (ácido poliláctico) y PETG (glicol de tereftalato de polietileno), pero para «polímeros más complejos» como ABS, MakerBot apoya el uso de SR-30 de Stratasys.
Al igual que con PVA, se disuelve en agua, pero requiere una pequeña cantidad de NaOH (sosa cáustica) y temperaturas ligeramente más altas. Cada uno de estos se aplica durante el proceso de impresión, con el cabezal de deposición cambiando automáticamente entre la pieza de trabajo y el material de soporte según sea necesario.
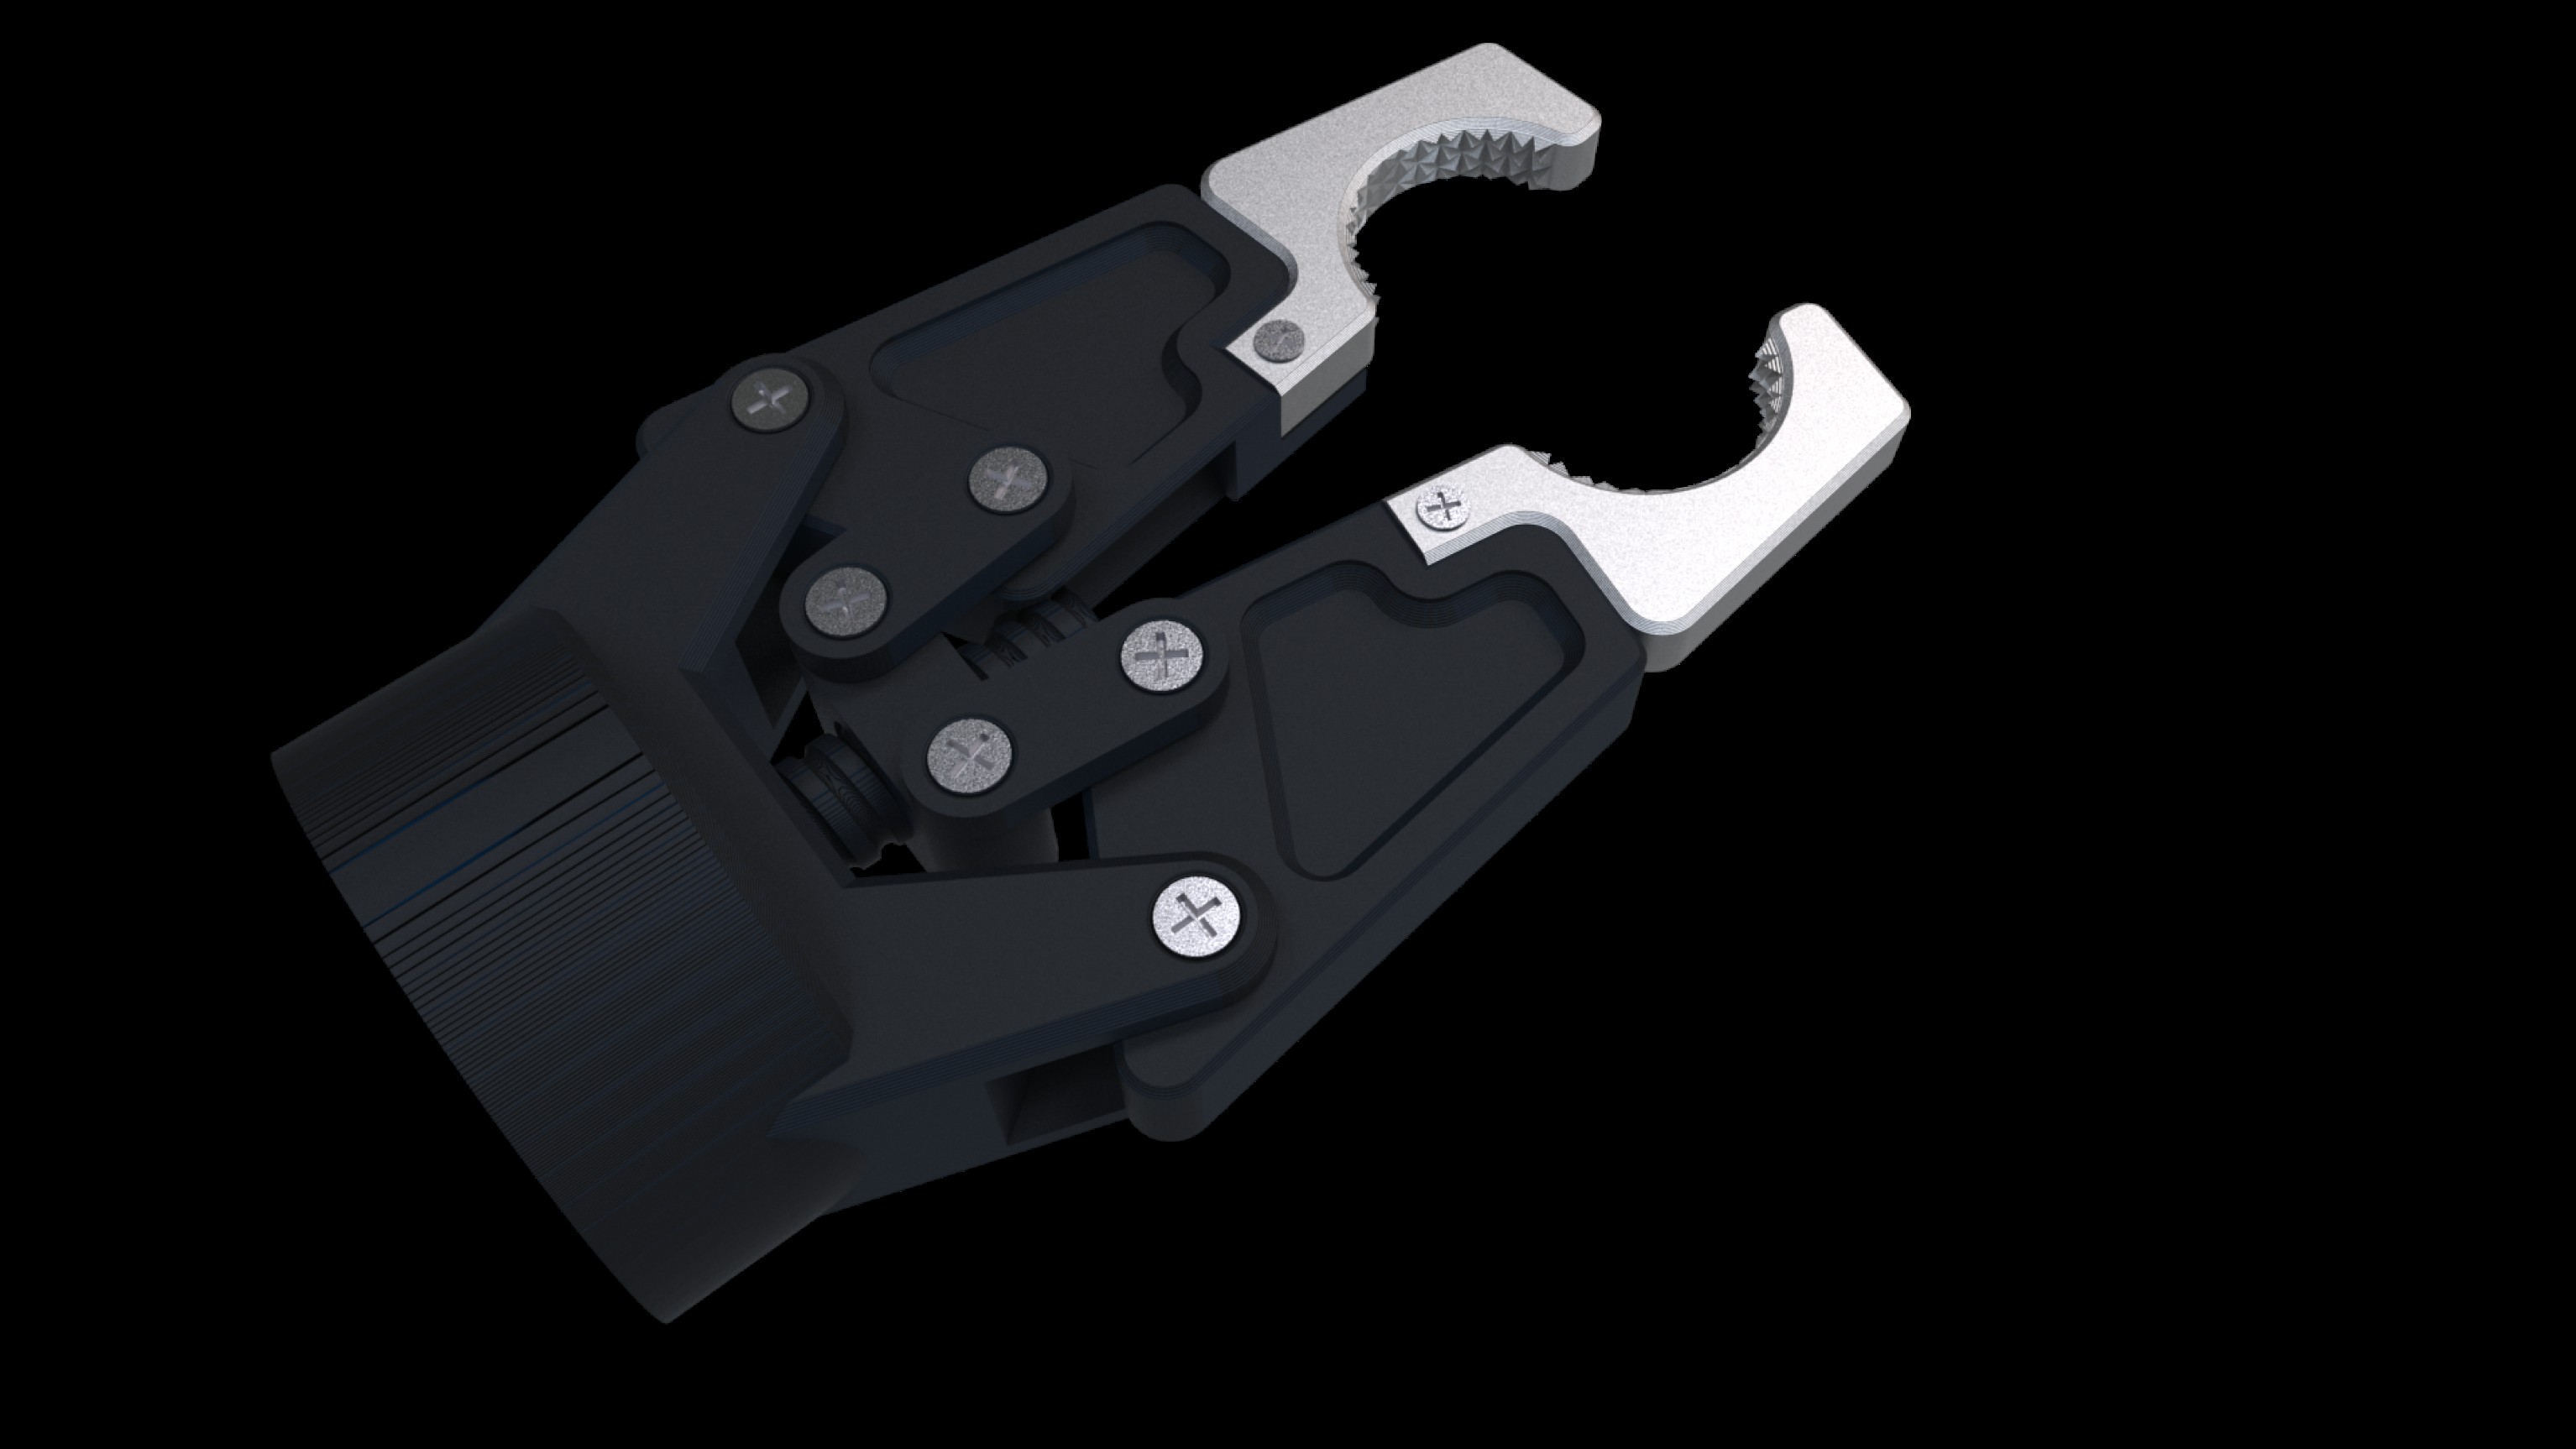
La belleza de estos y otros materiales solubles es la capacidad de crear estructuras de soporte para piezas complejas y especialmente geometrías internas que de otro modo serían bastante difíciles de remover por medios mecánicos.
Otra opción es la impresión de los llamados soportes de ruptura. Aquí, la mayor parte del soporte se imprime del mismo material que la pieza de trabajo, con PVA o SR-30 aplicados solo donde la pieza y sus soportes se unen. El proceso de remoción es el mismo, pero como el cabezal de impresión no necesita cambiar entre materiales tan a menudo, acelera el proceso de construcción.
«También acorta el tiempo necesario para la disolución, así que para muchas piezas, proporciona un enfoque lo mejor de ambos mundos», dice Castañeda.
Como se mencionó al principio, también está el mecanizado, rectificado y en el caso de piezas de metal, tratamiento térmico para considerar, usado para aliviar tensiones internas de la pieza y endurecer la pieza de trabajo si se desea.
Porque los metales usados en la mayoría de los procesos de impresión 3D son en gran medida idénticos a sus contrapartes forjadas o fundidas, no hay magia involucrada aquí —simplemente separe la pieza de la placa de construcción con sierra o EDM de hilo, sujétela y comience a cortar.
¿Qué técnicas está usando para post-procesar piezas hechas con fabricación aditiva? Comparta sus pensamientos e ideas en los comentarios a continuación.
Tecnología Industrial
- Impresión 3D industrial: Ocho formas en que revoluciona la fabricación
- Post-procesado en impresión 3D industrial: Avanzando hacia la automatización
- Cómo Jonathan Warbrick de Graphite AM impulsa el éxito en la impresión 3D industrial
- Producción In-House: La Fuse 1 Construye sus Propias Piezas
- Episodio 3: Tendencias punteras en impresión 3D – Piezas de repuesto, avances médicos y calidad del aire
- Diseño para Fabricación Aditiva (DfAM): Estrategias de Impresión 3D que Reducen Costes y Aumentan la Eficiencia
- Stratasys: Impulsando la Sostenibilidad a Través de la Impresión 3D Avanzada
- Mecanizado Tradicional: Excelencia Comprobada en la Manufactura Moderna
- Fabricación aditiva se expande más allá de la impresión 3D de escritorio hacia producción industrial
- Por qué la impresión 3D está revolucionando la fabricación moderna
- Cómo la fabricación aditiva está revolucionando la producción industrial