



Estándares de inspección de soldadura para ensamblajes críticos de seguridad automotriz
Las apuestas son altas para fabricantes que producen piezas automotrices. Conductores y pasajeros de automóviles confían en la calidad de soldadura para aguantar bajo las condiciones para las que fue diseñada. Un error no detectado durante el proceso de fabricación podría dejar a un negocio vulnerable o peor, especialmente cuando la pieza en cuestión es "crítica para la seguridad" para un ensamblaje.
Los asientos automotrices, por ejemplo, están en contacto directo con pasajeros; por lo tanto, las soldaduras de asientos se consideran críticas para la seguridad. Esta clasificación dicta un protocolo particular antes de la producción. Aunque los requisitos de OEM varían, tienden a ser consistentes con la práctica de la industria e implementados con diferencias menores dependiendo de la pieza, planta y equipo industrial utilizado. Aquí están los elementos básicos de un protocolo:
Protocolo Pre-Producción
- Establecimiento de Parámetros - Establecer parámetros de soldadura y verificar su aceptabilidad. Esto puede hacerse cortando y grabando secciones de soldadura para verificar penetración (15-20%).
- Proceso de Liberación - Un proceso establecido para liberar o aprobar producción una vez que lo anterior ha sido verificado.
- Gestión de Cambios - Cambios de variables esenciales más allá de ciertos límites requieren re-validación vía prueba de corte y grabado.
- Aseguramiento de Calidad - Partes aleatorias pueden seleccionarse de producción para corte y grabado a una frecuencia dictada por OEM.
La soldadura robótica ha ayudado a mejorar la calidad de piezas inmensamente al colocar siempre soldaduras en la misma ubicación con parámetros de soldadura programados. La adhesión a los procedimientos anteriores ayuda a producir un producto soldado de calidad. Los OEM automotrices se han centrado en soldaduras críticas para la seguridad, y ha resultado en la revisión de algunos elementos clave:
Protocolo de Producción
- Seguridad - Verificar que personal calificado tenga acceso a equipo y que no se estén haciendo cambios que afecten negativamente la calidad.
- Monitoreo de Arco - La implementación de un sistema de monitoreo de arco puede ayudar a verificar que el proceso está bajo control y puede permitir reducir la frecuencia de pruebas destructivas. El monitoreo de arco verifica que los parámetros de soldadura cumplan límites establecidos. Soldaduras fuera de los límites son marcadas para inspección adicional.
- Trazabilidad - Rastrear cambios y resultados de soldadura, y mantener la capacidad de registrar fecha, hora y número de serie donde han ocurrido cambios de pieza.
En Yaskawa Motoman, nos tomamos el tiempo para aprender sobre los requisitos de manufactura y trazabilidad de nuestros clientes. A lo largo de los años, hemos desarrollado varias mejoras de software y E/S a nuestros controladores que permiten a los fabricantes realizar inspecciones de soldadura confiables y trazables.
Funciones de Seguridad
Función de Contraseña
El sistema de seguridad estándar de una contraseña global de varios niveles es conveniente para que múltiples técnicos mantengan múltiples celdas de robot dentro de una planta. Sin embargo, las contraseñas globales corren el riesgo de ser compartidas entre el personal de la planta, sin control de qué se está cambiando y por quién.
La Función de Contraseña del controlador DX de Yaskawa crea una base de datos de usuarios con contraseñas y niveles de autorización de seguridad. Los usuarios deben iniciar sesión para operar el robot; la función de registro grabará el nombre de usuario y los cambios realizados.
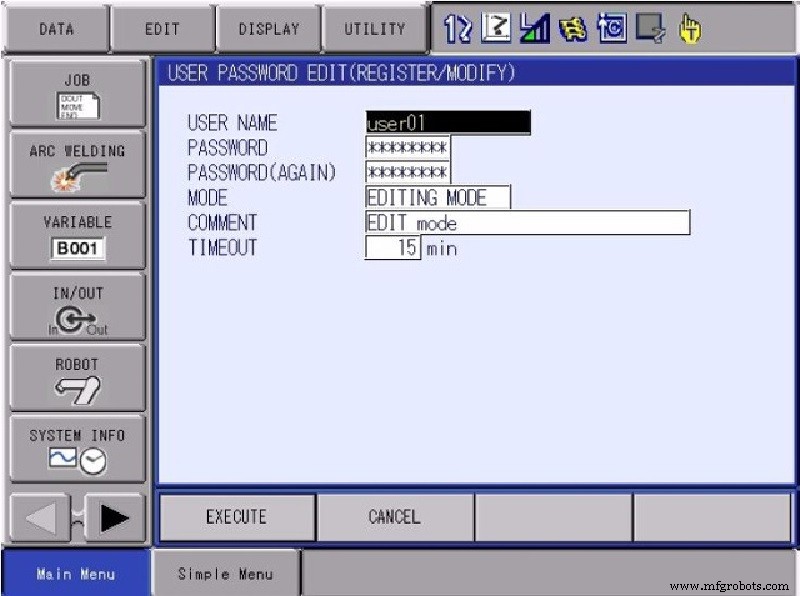
Se ha agregado software al controlador DX200 para permitir control remoto de contraseña por PLC. Los ingenieros de controles pueden implementar lógica para usar controles basados en planta/celda para administrar remotamente usuarios e inicios de sesión basados en sus credenciales de empleado internas o sistema de seguridad.
Niveles de Seguridad
- Nivel de Operación - Por defecto, este nivel base permite a cualquiera moverse o avanzar paso a paso por un programa pero no cambiar ningún punto o ajuste de soldadura.
- Nivel de Edición - Permite al usuario crear programas y cambiar ajustes de soldadura, pero no permite acceso a parámetros o datos de nivel superior.
- Modo de Gestión - Proporciona acceso completo a parámetros y funciones de mantenimiento.
- Nivel de Seguridad - Permite acceso para configurar y administrar los límites de software confiables y la lógica de seguridad implementada en controladores DX (Unidad de Seguridad Funcional - FSU).
Lo que estos niveles permiten a los usuarios hacer y acceder está definido por el sistema. El nivel al que la gerencia controla el acceso variará según la ubicación de la planta.
Función de Registro
Muchos controladores de robot más nuevos vienen con una función de registro estándar que rastrea los cambios hechos al sistema por fecha y hora. Por ejemplo, un operador de turno diurno puede ver si alguien del turno nocturno hizo un cambio. El robot mantiene un archivo local de la última serie de cambios, por lo que un guardado rutinario de datos puede mantener un registro histórico de actividad de usuarios. El robot también puede usar Seguridad de Contraseña, requiriendo que los usuarios inicien sesión para hacer cambios. Los nombres de usuario también se anotan cuando se hacen cambios.
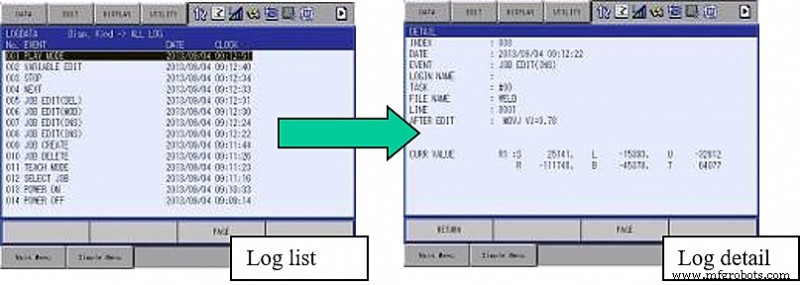
Función de Re-enseñanza de Seguridad
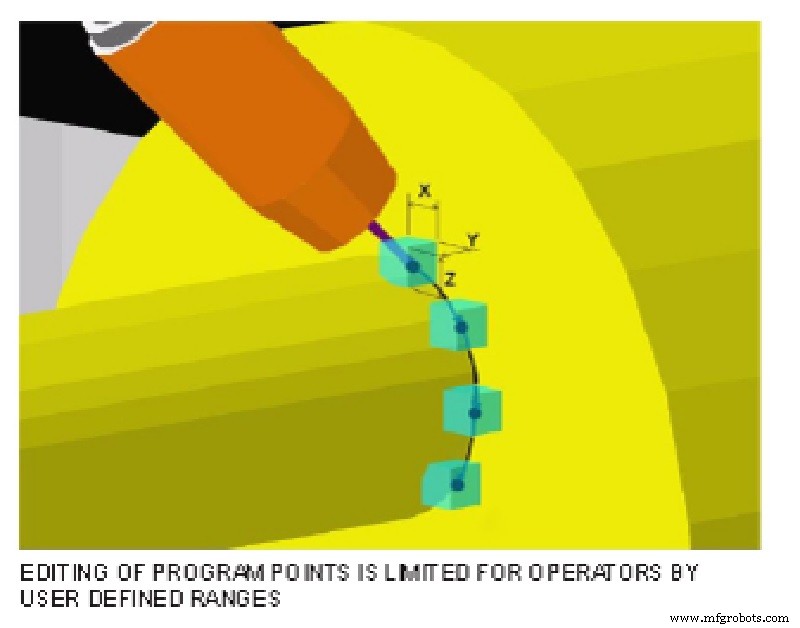
El Nivel de Operación no permite a los usuarios cambiar puntos de programa, pero algunas empresas permitirán a operadores o técnicos de primer nivel hacer cambios menores para variación de pieza. La Re-enseñanza de Seguridad permite a usuarios de Nivel de Operación modificar puntos programados dentro de un rango 3D definido por Modo de Gestión. Normalmente se establece a unos pocos milímetros, y un gerente puede limitar la cantidad de cambio de ángulo para la antorcha o eje externo. Los usuarios de Nivel de Operación no pueden cambiar parámetros de soldadura, así que las variables esenciales de soldadura no se cambian. Esto evita pruebas destructivas repetitivas. La Re-enseñanza de Seguridad puede habilitarse por parámetro en Modo de Gestión en cualquier controlador DX.
Monitoreo de Arco
Como proveedor de robots que integra sistemas de soldadura y construye sobre una historia de joint venture con una empresa de soldadura, Yaskawa Motoman tiene experiencia integral con monitoreo de arco. Hemos diseñado nuestras interfaces de soldadura para soportar capacidad de monitoreo de arco que los fabricantes de fuentes de poder pueden haber integrado.
Las características integradas de Miller Insight Centerpoint™ y Lincoln Electric Production Monitoring™ son accesibles desde el colgante de enseñanza del robot. WeldCube, de Fronius, se comunica directamente con la(s) fuente(s) de poder. Yaskawa y Fronius están trabajando para tener el resultado del monitor reportado en los bits de estado del soldador.

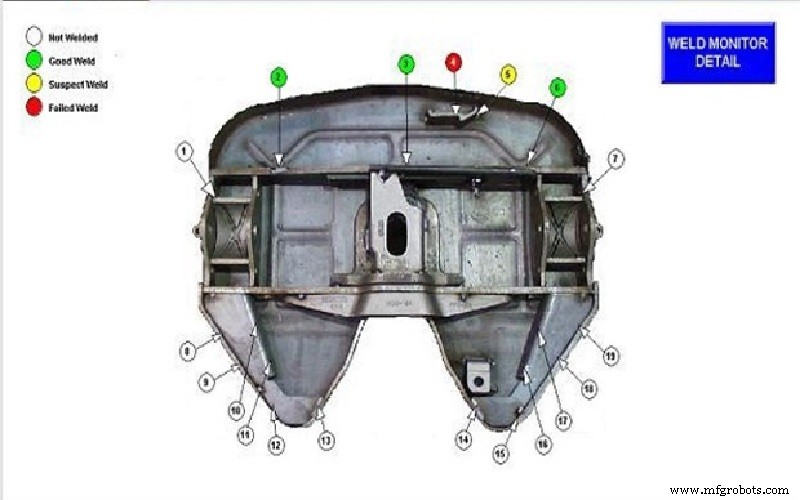
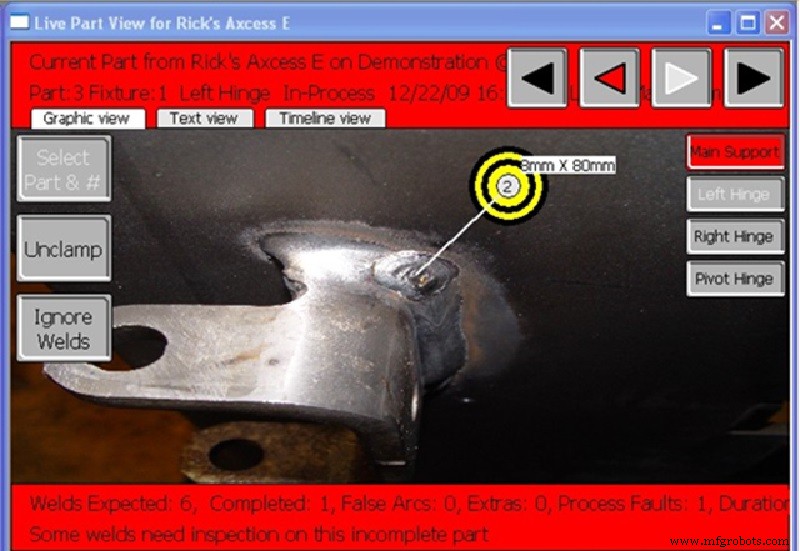
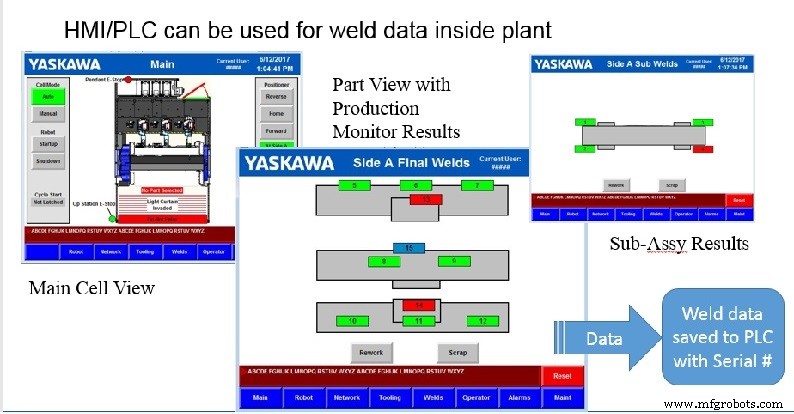
El desafío de cumplir los mandatos "críticos para la seguridad" también implica presentar claramente los resultados de soldadura del monitoreo de arco de la fuente de poder en un formato útil. El mejor formato es resaltar los resultados del monitor en un diagrama de pieza en un HMI de celda de robot. De esa manera, los operadores de estación de soldadura pueden detectar fácilmente irregularidades y reaccionar rápido. Los operadores necesitan inspeccionar visualmente las soldaduras marcadas por el sistema, con resultados de monitor fuera de rango, para juzgar si las soldaduras son conformes o no conformes.
Mientras el controlador del robot puede reportar el estado del monitor de arco localmente en un HMI, los fabricantes de fuentes de poder también ofrecen software diseñado para reportar resultados de monitoreo de arco remotamente, vía computadora personal o software basado en la nube.
Miller Insight Centerpoint
Trazabilidad
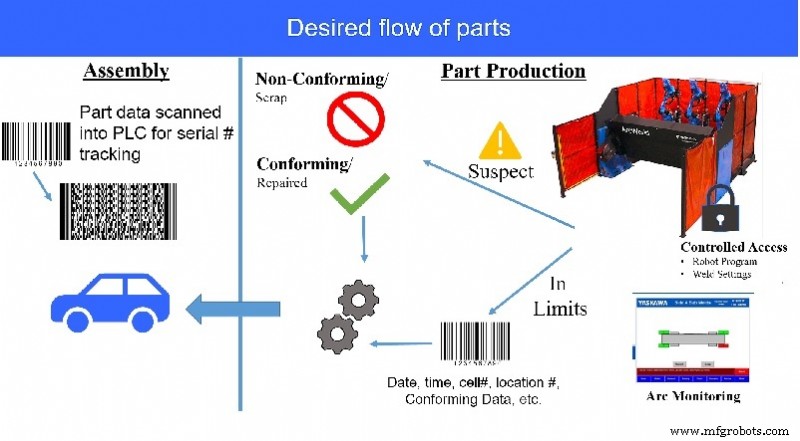
Los OEM automotrices no solo piden a sus proveedores hacer buenas piezas, les piden implementar sistemas de calidad para proporcionar "trazabilidad" que asociará los resultados de soldadura de una pieza con su número de serie. La meta es poder rastrear hasta un punto en producción cuando las piezas se sabía que eran conformes si se detecta una pieza no conforme.
Para ayudar a los fabricantes a cumplir trazabilidad, los datos de monitoreo de arco de la fuente de poder de soldadura y controlador de robot, más cualquier dato específico de pieza que necesite ser accedido remotamente y finalmente registrado en el PLC, deben ser capturados y asociados con el número de serie de la pieza. Cómo armonizar este popurrí de datos, y la dificultad en hacerlo, depende de lo que un fabricante sea capaz de integrar out of the box, sin comprometer protocolos de seguridad internos.
Variables de Cadena
Un truco es usar una función de creación de variable de cadena del controlador del robot para crear identificadores únicos como mecanismo de rastreo. Hay una mezcla de variables usadas para almacenar números o incluso posiciones, y estas variables difieren basadas en formato y número de dígitos. Las variables de cadena pueden ser una combinación de caracteres o números hasta 32 caracteres de largo. Estas pueden ser llamadas para mostrar un mensaje en el colgante o para otros usos.
En el caso de producción automotriz, hemos usado estas para contener información de número de serie para la pieza particular siendo producida. Los ingenieros de controles pueden usar comunicación ethernet para "leer" los valores de un PLC o lector de código de barras y podemos pasarlos a otros dispositivos.
E/S Concurrente
Yaskawa Motoman usa E/S Concurrente (CIO) para realizar control lógico programable y comunicar datos entre el robot y la fuente de poder. Aunque se usa para ajustes de soldadura, también puede usarse para pasar resultados de monitoreo de arco entre la fuente de poder y el robot. Para trazabilidad, lo hemos usado para concatenar los resultados de soldadura para cada ubicación de soldadura y enviarlo, con el número de serie de la pieza, al PLC de la planta para un registro de pieza. También tomamos el número de serie de la pieza y lo enviamos a un marcador de pasadores que graba el número de serie en piezas que pasan el monitor de soldadura.
Recientemente, entregamos un sistema que tomará datos de inspección de soldadura de Lincoln Electric Production Monitor y lo presentará al operador en una representación gráfica de la pieza. Resaltará, en verde o rojo, los resultados del monitor en cada ubicación de soldadura, basado en estar dentro o fuera de límites. CheckPoint™ monitoreo (un software externo) está diseñado para almacenar datos en la Nube. El CIO permitió acceso inmediato a los resultados del Production Monitor para que pudiera presentarse al operador mientras la pieza estaba siendo producida.
Implementación
El manejo de datos de monitoreo de soldadura debe considerar control de producción, junto con requisitos de registro histórico y trazabilidad. Los datos capturados en el camino se usan de manera diferente a través de la organización, y esas necesidades deben considerarse para cada rol en cada paso.
Mientras el uso de datos de monitoreo de soldadura debe hacerlo simple para operadores en el piso verificar calidad de pieza, datos históricos pueden ser usados por personal de supervisión para administrar planes de calidad y solucionar dificultades. Las funciones de seguridad hacen casi imposible desviarse de protocolos y parámetros establecidos, y el monitoreo de arco entrega indicaciones gráficas en tiempo real de soldaduras que necesitan inspección adicional.
Con el PLC como destino final, los datos de soldadura específicos de pieza se registran, almacenan y son trazables. Puede tomar una cantidad considerable de trabajo inicial llegar a la armonización completa de datos; sin embargo, los resultados son clientes confiados y calidad mejorada que también puede ayudar a asegurar el futuro de su operación.
Robot industrial
- Excelencia en fiabilidad: la clave para operaciones más seguras y rentables
- Garantice la Seguridad: Inspecciones Exhaustivas para Equipos Alquilados
- Directrices críticas de seguridad para soldadura de depósitos de combustible
- Guía Completa de Inspección y Ensayos de Soldadura: Métodos, Criterios y Certificación
- Temperaturas Críticas de Superconductores Elementales y de Alta Temperatura (Kelvin)
- Las 10 reglas esenciales de codificación de NASA para software crítico de seguridad
- Construyendo un Futuro Más Seguro: Avanzando Soluciones Inteligentes de Seguridad Alimentaria
- Por qué modernizar su flota reduce costos e impulsa la sostenibilidad
- Estrategias Esenciales para una Preparación de Soldadura Efectiva
- Seguridad para Operarios CNC: Directrices Esenciales en el Lugar de Trabajo
- 5 consejos esenciales de seguridad para transportar equipos pesados