



Sujeción adhesiva para torno CNC: Eliminando la distorsión en anillos delgados
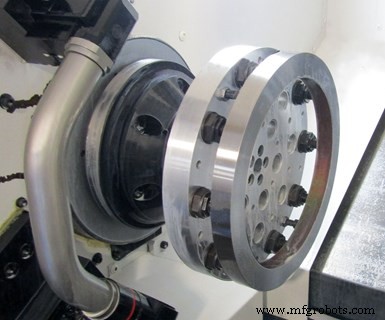
Anillos delgados como este son candidatos para un proceso de sujeción adhesiva fotoactivada. El proceso elimina la distorsión de la pieza que podría ocurrir cuando se usan dispositivos de sujeción mecánicos convencionales.
Para algunas aplicaciones de torneado, las garras de plato u otros dispositivos de sujeción convencionales para tornos CNC pueden causar que una pieza se distorsione al aplicar la fuerza de sujeción. Este puede ser el caso de anillos grandes y delgados como el que se muestra a la izquierda. Esos elementos de sujeción también pueden impedir el acceso completo a una pieza, lo que podría requerir una nueva sujeción para una operación adicional.
Blue Photon ofrece un método alternativo de sujeción para este tipo de situaciones que utiliza adhesivo curado por luz ultravioleta (UV) para asegurar una pieza para torneado. También puede usarse para otros procesos como fresado, rectificado, electroerosión e impresión 3D/fabricación aditiva.
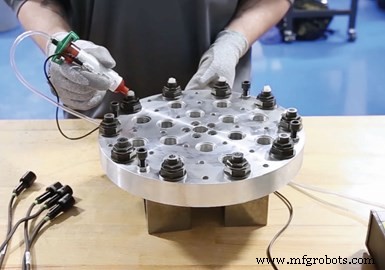
Después de limpiar los garras con alcohol isopropílico, se deposita adhesivo en cada uno.
Los componentes principales del sistema adhesivo fotoactivado de la empresa son una fuente de luz UV con guía de luz, adhesivo BlueGrip y garras transmisoras de luz UV que sirven como lentes a través de las cuales la luz UV pasa para curar el adhesivo y unir una pieza a un elemento de fijación.
Las garras roscadas se instalan en la parte superior de una placa de fijación y requieren un orificio pasante para permitir que la luz UV pase hacia arriba y a través de la garra para curar el adhesivo. Para la mayoría de aplicaciones de torneado, esto se haría en una estación de trabajo y la placa de fijación con la pieza unida se instalaría luego en el torno.
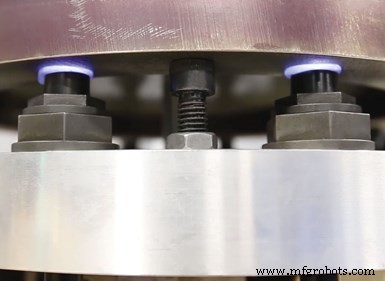
Topes duros, como tornillos Allen, se usan para proporcionar el espacio adhesivo adecuado entre garras y pieza.
Para hacer esto, se limpia la parte superior de cada garra y las áreas de la pieza a sujetar con alcohol isopropílico. Se deposita adhesivo en la parte superior de cada garra de modo que toda la cara de la garra quede cubierta y se llene el espacio entre la cara y la parte inferior de la pieza. Los espacios (por lo tanto, el espesor del adhesivo) pueden variar de 0,020 a 0,120 pulgadas, dependiendo de la planicidad de la pieza. La pieza descansa sobre topes duros instalados en la placa de fijación que son ligeramente más altos que las partes superiores de las garras para lograr el espacio adecuado.
Para curar el adhesivo, la guía de luz de la fuente de luz UV se inserta en la parte posterior de cada garra y se activa la fuente. Típicamente toma de 60 a 90 segundos para que la luz UV cure el adhesivo, uniendo la garra a la pieza. Una vez completado el curado para todas las garras, el elemento de fijación con la pieza puede instalarse en la máquina y realizarse el mecanizado.
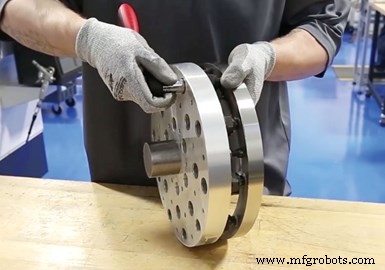
Con el accesorio removido de la máquina, se usa una llave para aflojar cada garra y romper el enlace con la pieza.
Una vez completado el mecanizado, se usa una llave para aflojar cada garra roscada, cortando el enlace adhesivo con la pieza. El adhesivo residual puede luego pelarse de la pieza y las garras después de aplicar vapor, o un remojo o rociado de agua caliente.
El número de garras requeridas se basa en el tamaño de la pieza y su geometría, dice la empresa. La fuerza de sujeción axial depende del tamaño de la garra y puede variar de 250 a 800 libras. Las garras están hechas de acero inoxidable endurecido, resistente a la corrosión y tienen un acabado de óxido negro. El adhesivo es compatible con la mayoría de refrigerantes y fluidos de corte a base de agua y aceite. Se dice que puede sujetar una variedad de metales ferrosos y no ferrosos, así como plásticos, cerámicas y materiales compuestos.
Aplicación de fresado
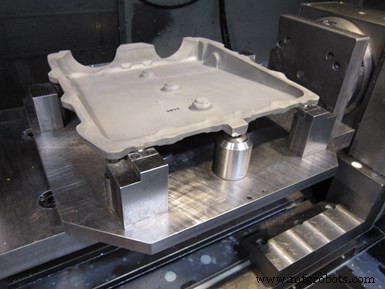
Puede ser desafiante fijar fundiciones y otras piezas de trabajo que son relativamente delgadas, porque esas piezas son propensas a flexionarse cuando se usan abrazaderas mecánicas convencionales (e incluso mesas de vacío en algunos casos). Se debe tener cuidado de no distorsionar tales piezas al apretar las abrazaderas, de lo contrario, las piezas volverán a su estado natural una vez que se retiren las abrazaderas después del mecanizado.
Precision Grinding and Manufacturing (PGM) en Rochester, Nueva York, luchó con estos problemas en el pasado, pero ahora usa la tecnología Blue Photon para piezas como la fundición de magnesio mostrada arriba mecanizada en un VMC de cuatro ejes.
Con una placa de fijación instalada en la mesa rotativa de la máquina, el operador pone un poco de adhesivo en la parte superior de cada pasador. Luego instala la fundición en el accesorio, que descansa en los tres puntos duros de referencia, e inserta la guía de luz de la fuente de luz UV en cada una de las tres garras ubicadas en esos puntos de referencia. Típicamente toma 30 segundos para que la luz UV cure el adhesivo en cada garra. El operador gira el accesorio para un acceso más fácil a las seis garras restantes y cura el adhesivo en cada uno de esos puntos. El programa de piezas puede comenzar una vez que la mesa gira de vuelta a su posición correcta.
Después de completar el mecanizado, se usa una llave en T para aflojar cada garra, girando el elemento y cortando el enlace adhesivo con la pieza de trabajo. La pieza de trabajo puede entonces quitarse del accesorio y una operación de limpieza subsiguiente usando un dispositivo de limpieza a vapor portátil se usa para eliminar cualquier adhesivo curado que quede en la pieza de trabajo. El adhesivo también debe rasparse de la punta de cada garra usando una regla metálica o escuadra antes de que una pieza de trabajo subsiguiente pueda fijarse para mecanizado. Los espacios entre la pieza de trabajo y las garras (por lo tanto, el espesor del adhesivo) pueden variar de 0,010 a 0,125 pulgadas dependiendo de la planicidad de la pieza.
Equipo industrial
- Optimización de la producción: Ahorro de costes con mecanizado en una sola sujeción
- CNC Fagor 8050TC: Operación intuitiva sin formación para torneado, frontado y roscado
- Asociación para la precisión: Federal-Mogul impulsa producción de anillos PTFE con centros de torneado CNC Emco-Maier
- Torno de taller TL-1: Transición fluida de manual a CNC con SO conversacional
- TRAK TRL 2460SX Torno: Precisión y versatilidad para producción de lotes pequeños
- Torno de bancada inclinada FBL-1233: precisión, velocidad y versatilidad para producción de alto volumen y series cortas
- Serie VL de Emag: centros de torneado vertical versátiles para producción de lotes pequeños y grandes
- Mejorando tornos CNC: del torneado al fresado y taladrado
- Torno vertical VT 1150: máquina pesada para fundición, forja y torneado
- Torno vertical VT 1150: 75 HP, giro 53", capacidad torneado 45" para fundición, forja y torneado de precisión
- VTC 1000: acelera torneado de rango medio con precisión modular