



Revolucionando la propulsión marina: La automatización de vanguardia de Mercury Marine
Como el orgullo del estado de Badger, Mercury Marine es conocido localmente simplemente como "Merc". Las raíces de 81 años de este icono americano le dan una rica historia, convirtiéndolo en el orgullo de la comunidad y favorito del público náutico. Mientras tanto, su éxito hace de Merc la envidia de sus competidores. Mercury Marine es un fabricante líder mundial de todo tipo de sistemas de propulsión marina —una división de 2.600 millones de dólares de Brunswick Corp. que emplea a más de 5.200 personas en múltiples ubicaciones alrededor del mundo.
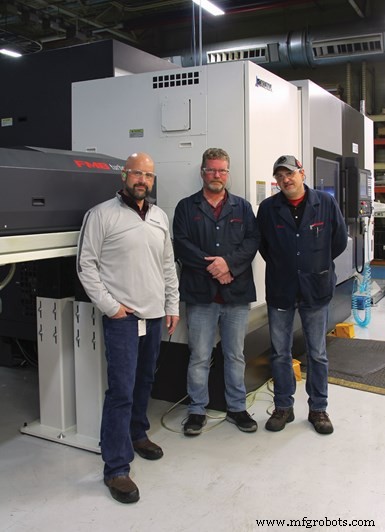
Jason Noworatzky, Bill Cusick y Chris Erke (I-D) son parte del equipo que produce todos los engranajes y ejes para las transmisiones intraborda y fueraborda de Mercury Marine usadas en todo el mundo.
Más de 80 años de desarrollo innovador de motores marinos han dejado la ubicación de Fond du Lac, Wisconsin, como un repositorio extremadamente conocido de destreza ingenieril y excelencia en producción. El extenso campus actual junto a la Interestatal 41 cuenta con más de 2,5 millones de pies cuadrados de espacio que contiene todo tipo de disciplinas de ingeniería y fabricación junto con los aproximadamente 3.300 individuos que lo hacen posible.
En la Planta 4, se producen todos los engranajes y ejes para todas las transmisiones intraborda y fueraborda de Mercury Marine fabricadas en sus plantas alrededor del mundo. Esta enorme tarea incluye ejes de hélice, ejes de transmisión, ejes de dirección, engranajes adelante, engranajes atrás y piñones para todos los motores intraborda y sterndrive MerCruiser, sterndrives MerCruiser Alpha y Bravo, motores diésel Mercury y sterndrives diésel, el Mercury SportJet, y todos los motores fueraborda. El responsable del equipo de ingenieros de fabricación, ingenieros industriales y programadores requeridos para esta tarea pesada es Jason Noworatzky, gerente de ingeniería de la Planta 4. Para todo lo que tiene que ver con el proceso de fabricación de ejes y engranajes, el Sr. Noworatzky y su equipo crean y establecen los procedimientos de fabricación y calidad junto con los gastos de capital necesarios para producir las piezas eficientemente y, lo más importante, para cumplir con las estrictas especificaciones de Mercury. Luego, seleccionan la mejor maquinaria y automatización basada en velocidad, costo de mano de obra y perfección de la pieza. "Calidad —construimos el proceso alrededor de eso", dice el Sr. Noworatzky.
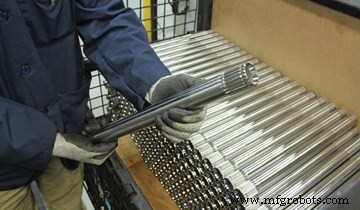
Esta sección de eje de dirección para los fueraborda de la empresa se producía originalmente en una celda de cinco máquinas con dos operadores, pero ahora es manejada por un torno de dos torretas y dos husillos combinado con un alimentador de barras y un descargador.
Un componente que era particularmente intensivo en mano de obra es una sección hueca de ejes de dirección que se usan en los fueraborda de Mercury Marine. El proceso anterior era una celda multi-máquina. Iniciando el proceso estaba un torno de un solo husillo con una sola torreta y un contrapunto con alimentador de barras. Luego se transportaba a otra máquina para una operación de taladrado. A continuación, las piezas se movían a otra máquina para una operación de rectificado sin centros, y luego se transportaban a una operación final de tallado. Este método de producción de piezas se empleó durante décadas. "Llevo 25 años aquí, y siempre se hizo de esa manera", dice Bill Cusick, ingeniero de fabricación. Ese proceso anterior de celda multi-máquina usaba dos operadores.
Eventualmente se hizo evidente que las máquinas en estas celdas necesitarían ser reemplazadas. Buscando una solución moderna, el Sr. Cusick investigó maquinaria nueva y moderna. "La tecnología finalmente alcanzó el nivel para que ahora pudiéramos emplear todos los procesos en una sola máquina", señala el Sr. Cusick. "Ya no teníamos que correrlos en las viejas máquinas de tallado".
Chris Erke, programador senior, opina sobre el tema de la calidad. "Es difícil mantener la posición verdadera y la circularidad yendo de una máquina a otra en lugar de hacerlo todo en una máquina donde se puede controlar".
Un equilibrio fino
"Una gran parte de este movimiento para nosotros ha sido la calidad", dice el Sr. Cusick. "Eso significa hecho en una sola máquina". El equipo tuvo que hacer un acto de equilibrio fino entre la capacidad y capacidades de la máquina, número de máquinas y los requisitos de producción proyectados. Después de crear una especie de marcador, una solución ganó. El Sr. Cusick fue al distribuidor de máquinas herramienta local de confianza de la empresa, Morris Midwest, y comenzó un diálogo sobre el reemplazo de las viejas celdas de cinco máquinas. "Creamos un SOW (Declaración de Trabajo) que explicaba que queríamos un torno que hiciera nuestro proceso de mecanizado completo", dice el Sr. Cusick. "Teníamos una idea bastante buena de lo que pensábamos que implicaría obtener el tiempo de ciclo necesario al agregar las operaciones adicionales".
El Sr. Cusick y el Sr. Erke transmitieron a Morris Midwest que creían que un torno con dos torretas y dos husillos, combinado con un alimentador de barras y un descargador, funcionaría. "Con las nuevas tecnologías, no pensamos que sería un problema producirlo para que entre por un extremo y salga terminado", comenta el Sr. Erke. "Sabíamos bastante bien cómo hacerlo completo, pero Morris Midwest seleccionó la máquina adecuada, hizo toda la ingeniería y manejó todas las puestas en marcha".
El ascenso de Frankenlathe
En 2017, la primera nueva combinación de celda alimentador de barras/torno/descargador fue entregada a la Planta 4. Debido a su tamaño y capacidades, el nuevo Okuma LT3000 EX fue apodado cariñosamente "Frankenlathe". Poco después, una segunda celda (una duplicada exacta de la número uno) se posicionó junto a la primera y fue rápidamente referida como "Bride of Frankenlathe" por el personal del taller.
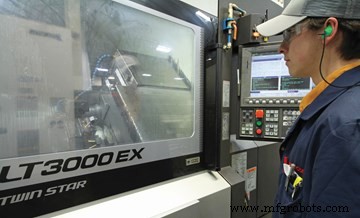
Tres tornos Okuma LT3000 EX, con alimentadores de barras y descargadores, se agregaron para manejar la producción de los ejes.
Los "Frankenlathes" están flanqueados por maquinaria de Edge Technologies que hace que el proceso sea una verdadera ventaja tecnológica de una sola operación. La automatización empleada en esta configuración actual fue la pieza faltante necesaria para producir la pieza "de una sola vez" con la calidad requerida. El Okuma LT3000 EX es un torno de arquitectura abierta, un centro de torneado de doble husillo altamente flexible en la clase de plato de 8 pulgadas. Esta máquina horizontal multi-función de doble husillo integra funciones de torno y fresado/taladrado en todas las torretas.
Las dos primeras celdas estaban equipadas con alimentadores de barras FMB Turbo 5-65. Estas son unidades tipo revista que alimentan barras de hasta 12 pies y cuentan con canales llenos de aceite que crean un efecto de cojinete hidrodinámico alrededor de las barras giratorias para un funcionamiento suave. La capacidad de almacenamiento de la revista es de 11 pulgadas en las unidades estándar. Con la longitud de la pieza y el tiempo de ciclo para esta sección de eje, el Okuma puede procesar bastantes pies lineales de tubería durante un turno, por lo que Edge Technologies agregó el Edge BarLift, un sistema de carga de revista extendida que cuenta con 28 pulgadas adicionales de material para funcionamiento más largo sin que el operador necesite cargar manualmente el alimentador.
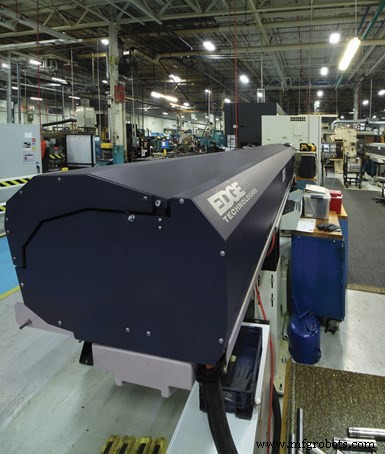
Los alimentadores de barras tipo revista FMB Turbo 5-65 de 12 pies cuentan con canales llenos de aceite que crean un efecto de cojinete hidrodinámico alrededor de las barras giratorias para un funcionamiento suave.
"Podríamos haber tenido uno o dos tornos que tuvieran un descargador en el pasado, pero este es, con mucho, el paso más grande en el producto más principal que hemos hecho (un descargador)", dice el Sr. Noworatzky. "No podemos soltar esta pieza porque dañaría las estrías. La pieza terminada tiene requisitos de acabado superficial".
Las celdas uno y dos se instalaron en 2017 y estaban equipadas con unidades FleXsys LE (Cargar/Extraer) de Edge Technologies para el proceso de descarga de piezas. Esta unidad está diseñada para automatización en piezas más grandes —específicamente trabajos de ejes largos. Está diseñada para alimentar y retraer barras cortadas a longitud de pieza —tan grandes como 2,5 pulgadas de diámetro y 37 pulgadas de largo— para producción con tornos CNC de un solo husillo. La tubería de 12 pies se alimenta en el husillo principal del Okuma con el FMB Turbo 5-65.
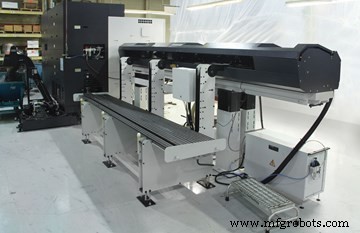
El sistema Edge BarLift de carga de revista extendida cuenta con 28 pulgadas adicionales de material para funcionamiento más largo sin intervención del operador.
Frankenlathe 3: El ascenso de la automatización
La tercera celda llegó a finales de 2019 con el nuevo Rebel 80 Servo Unloader, el sistema de extracción automática de piezas más recientemente desarrollado de Edge Technologies para extraer piezas en un rango de diámetro de 8 a 80 mm. Esta es una unidad más versátil que la versión anterior que funciona en las celdas uno y dos. Las unidades más antiguas no tenían un sistema de control que se comunicara con el torno como lo hacen los alimentadores de barras FMB. Se requería programación adicional del FleXsys LE. Aunque las unidades funcionaban bien una vez ajustadas, Mercury Marine pidió a Edge Technologies que proporcionara una configuración de descargador actualizada que solucionara esta deficiencia. El desarrollo del Rebel 80 Servo Unloader fue la respuesta. Edge había estado trabajando en el nuevo descargador y convirtió el problema de comunicación en una prioridad principal para la instalación de Mercury. Ahora, en la tercera celda, el Okuma LT3000 EX, el alimentador de barras FMB y el descargador Edge se comunican y funcionan como una sola máquina con optimización tipo Industria 4.0.
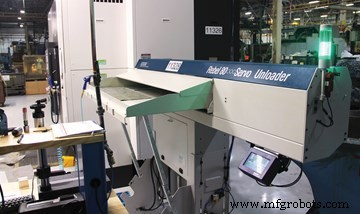
Mientras que los dos primeros tornos estaban equipados con descargadores FleXsysLE, diseñados para automatización en piezas más grandes, el tercer Okuma tiene el Rebel 80 Servo Unloader, diseñado para extraer piezas de 8 a 80 mm de diámetro y con capacidades de comunicación optimizadas con el alimentador de barras y la máquina herramienta.
El Rebel 80 Servo Unloader cuenta con varias formas de extraer piezas con varios métodos de fijación del extractor a la pieza para sacarla del contrahusillo. Estos dispositivos se conocen como efectores finales. Los mecanismos de efectores finales disponibles incluyen pinzas de barra para agarre OD, garras de expansión ID, garras OD de tres puntos, dedos de alimentación, garras angulares, electroimanes para materiales ferromagnéticos, y soluciones de ingeniería especiales para perfiles y materiales de forma extraña.
Para proteger los acabados de las piezas, en el caso de las estrías en el eje de dirección, la bandeja en V de extracción coloca suavemente los ejes en la superficie de la revista, que está cubierta con un material no metálico. La mesa inclinable es ajustable, permitiendo al descargador "descarga fácil" de piezas de gran diámetro.
El Rebel 80 Servo Unloader cuenta con una pista de desplazamiento axial que permite a la unidad deslizarse fácilmente lejos del torno para cambios de revestimiento de husillo y acceso de mantenimiento a la parte trasera del torno. Viene equipado con un mando a distancia y un control conversacional que cuenta con pantalla táctil y programación dirigida por menús. El control también almacena programas de piezas ilimitados.
La tercera celda se benefició de un avance en la tecnología de alimentadores de barras también. El FMB Turbo 5-65 vino equipado como modelo A, con el nuevo sistema de guía de canal autoajustable. Los canales de guía de poliuretano se ajustan automáticamente al diámetro adecuado, permitiendo que un canal de guía ejecute diámetros de barra de 5 mm a 65 mm. Esta característica da a Mercury Marine la capacidad de cambiar rápidamente a diferentes diámetros de eje sin cambios de conjunto de canal de guía. Este diseño ayuda en configuraciones rápidas para producción just-in-time.
Junto con el aumento en la calidad de la pieza, estas celdas dan la ventaja de reducir costos de mano de obra y ofrecen un mejor uso del espacio en planta. Idealmente, el Sr. Noworatzky tendría una hoja en blanco para reconfigurar su planta de producción como desee. Explica que las dos cosas que impulsan a su equipo son combinar operaciones e intentar compartir mano de obra.
De cara al futuro, el Sr. Noworatzky siente que agregar automatización como los alimentadores de barras y descargadores que se han empleado con estos tornos será la norma. "No preveo ninguna celda nueva entrando aquí a partir de ahora que no tenga algún tipo de automatización. Ya sea un robot FANUC, un sistema pórtico, un alimentador de barras o descargadores". Predice que será algo para minimizar la cantidad de mano de obra requerida para hacer un trabajo. "La mano de obra es un bien escaso", concluye el Sr. Noworatzky.
Debido a la mayor experiencia técnica requerida para operar celdas como estas, Mercury Marine ofrece clases al personal para mejorar sus habilidades. "Requiere que tengas un nivel de operador más alto", dice el Sr. Noworatzky. Para lograr esto, Mercury envía a sus operadores a un colegio comunitario local donde se inscriben en cursos de mecanizado nivel 1 y nivel 2. Una vez completados, pueden examinarse para recibir la certificación NIMS.
Mercury Marine | mercurymarine.com
Edge Technologies | 314-692-8388 | edgetechnologies.com
Sobre el Autor
Kevin Shults
Kevin Shults es un profesional de publicidad y diseño. Tiene 24 años de experiencia en la industria de máquinas herramienta, los últimos 20 de los cuales sirvió como director de marketing para un OEM dentro de la industria de mecanizado de precisión. Contacte al Sr. Shults en shultscomm@yahoo.com.
Equipo industrial
- Automatización de Pruebas Impulsada por IA: Revolucionando QA para Sistemas ERP Modernos
- Acelera la automatización empresarial con plataformas Low-Code
- Transforma la experiencia del cliente con automatización inteligente
- Convierta su Router CNC en un Negocio Rentable
- Torno inteligente: Controles táctiles avanzados para mecanizado de precisión
- Millport SmartLathez 1740 CNC – Precisión y potencia
- Torno CNC con guía lineal hidrostática para máxima precisión y longevidad
- Torno de ganga SNK GT-27 – Base polimérica, indexación 1°, 6000 rpm
- Torno de bancada inclinada Hurco TM8: diseño compacto, control de precisión y herramientas versátiles
- Torno versátil: control manual con precisión CNC
- Kitako HS4200i: torno CNC de 4 husillos con carga automática de alta velocidad