



Automatización robótica para soldadura de magnesio: Precisión y eficiencia
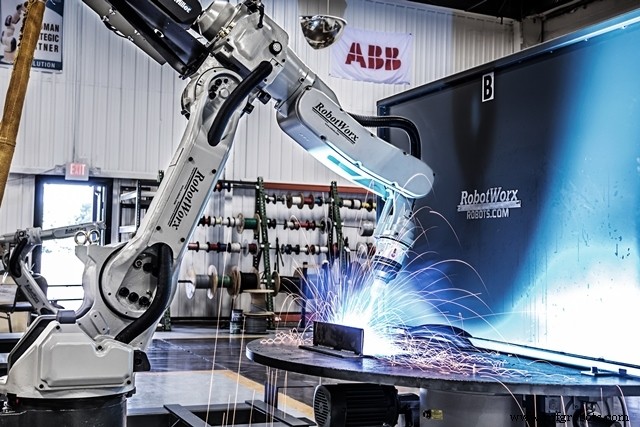
La soldadura de magnesio se realiza para fabricación primaria o reparación.
Propiedades
Aleaciones de magnesio con densidad de aproximadamente 1.74 g/cm³ (0.063 lb/pulg³), en forma de fundición aleadas con Aluminio, Manganeso, Tierras Raras, Torio, Zinc o Zirconio, muestran alta relación resistencia-peso, siendo materiales de elección cuando la reducción de peso es importante o cuando es imperativo reducir fuerzas inerciales (para partes de máquinas que se mueven rápidamente). El magnesio es aproximadamente 20% del peso del acero y 67% del peso del aluminio. Las fundiciones de magnesio exhiben notable capacidad de amortiguamiento.
- El magnesio puro se funde a 650 °C (1202 °F).
- Contracción de líquido a sólido: 3.9 a 4.2%; de líquido a temperatura de fusión a sólido a temperatura ambiente: 9.7%.
- El magnesio se usa como elemento de aleación en la producción de ciertas aleaciones de aluminio.
- En fundiciones de hierro fundido que producen hierro nodular, el magnesio se usa para hacer partículas de grafito nodulares. También se usa para protección catódica de otros metales contra corrosión.
Seguridad
Las precauciones de seguridad deben entenderse y seguirse. El magnesio se oxida fácilmente. Si se enciende en forma de virutas mecanizadas o polvos, arde intensamente. El mecanizado debe realizarse bajo condiciones controladas, con agentes extintores a mano.
Especificaciones
- Aleaciones de fundición cubiertas por Especificaciones ASTM B80, B94 y B199.
- Aleaciones forjadas por ASTM B90, B107 y B217.
- Metales de aporte para soldar aleaciones de magnesio especificados en:
- AWS A5.19 Especificación para Electrodos y Varillas de Soldadura de Aleación de Magnesio
- ASTM B 448 Especificación para Varillas y Electrodos Desnudos de Aleación de Magnesio
- SAE AMS 4397 Alambre de Magnesio, Soldadura.
Características
La soldadura de aleaciones de magnesio requiere menores cantidades de calor para fundir que otros materiales. Sin embargo, son susceptibles a distorsión, debido a la alta conductividad térmica y coeficiente de expansión térmica. Deben tomarse precauciones adecuadas.
Elementos de aleación
Como el magnesio es mecánicamente demasiado débil para usarse tal cual, debe alearse con otros elementos que confieren propiedades mejoradas. El grupo de aleaciones Mg-Al-Zn, contiene Aluminio, Manganeso y Zinc, que son los elementos de aleación más comunes para aplicaciones a temperatura ambiente. Elementos de aleación Torio, Cerio y Zirconio (sin Aluminio) se usan para temperatura elevada, formando el grupo Mg-Zn-Zr.
Un aumento en el contenido de aleación deprime el punto de fusión, amplía el rango de fusión y aumenta la tendencia a agrietamiento en soldadura. Alto contenido de aleación necesita menos calor para fundir y limita crecimiento de grano, mostrando mayor eficiencia en soldadura de magnesio.
- El aluminio es el ingrediente más efectivo para proporcionar mejores resultados. En porcentajes de 2 a 10%, con adiciones menores de zinc y manganeso, aumenta resistencia y dureza, a expensas de menos ductilidad. Aleaciones de magnesio con más de 1.5% Al son susceptibles a corrosión por tensión y deben aliviarse de tensión después de soldar.
- El zinc combinado con aluminio ayuda a superar efectos corrosivos dañinos de impurezas de hierro y níquel que pueden estar presentes en aleaciones de magnesio. Cuanto mayor el contenido de Zn (superior al 1%), mayor la fragilidad en caliente, causando agrietamiento en soldadura.
- El manganeso mejora ligeramente la resistencia al rendimiento y resistencia al agua salada de aleaciones de magnesio. Punto de fusión más alto requiere mayor aporte de calor para fundir. Crecimiento de grano adyacente a la soldadura reduce resistencia.
- Torio o Cerio pueden añadirse para mejorar resistencia a temperaturas de 260 a 370 °C (500 a 700 °F). Zirconio en pequeñas cantidades es un refinador de grano que mejora soldabilidad.
- Berilio a veces se añade para reducir tendencia del magnesio a arder al fundir. No se ha observado efecto adverso en soldadura. Puede ser beneficioso, en aleación de brasado, reduciendo peligro de ignición durante brasado en horno.
- Calcio se añade en pequeñas cantidades para reducir oxidación, pero puede aumentar riesgo de agrietamiento en soldadura.
Procesos
La soldadura de magnesio generalmente se realiza con procesos de arco usando corriente continua con polaridad inversa (electrodo positivo). Las aleaciones forjadas suelen ser más soldables que ciertas aleaciones de fundición.
Modos de transferencia de metal para Soldadura por Arco Metálico con Gas (GMAW/MIG) de magnesio
- Modo cortocircuito: el aporte toca la pieza muchas veces por segundo y extingue el arco, el metal se suministra como secuencia de gotas.
- Modo arco pulsado: una fuente de alimentación proporciona corriente modulada. El arco es ininterrumpido y el metal se transfiere intermitentemente.
- Modo transferencia por spray: el metal se transfiere con un spray de gotas.
- El gas de protección más usado es generalmente argón, mientras que mezclas con helio son aceptables.
Soldadura por Arco de Tungsteno con Gas (GTAW/TIG) para magnesio
- Máquinas de corriente alterna o fuentes de alimentación de corriente continua polaridad inversa (electrodo positivo), con corriente de alta frecuencia superpuesta, se usan.
- Para láminas delgadas ambas son adecuadas, para láminas más gruesas se prefiere corriente alterna ya que proporciona mayor penetración.
- Corriente continua polaridad directa (electrodo negativo) no es preferida porque carece de acción de limpieza catódica.
La soldadura por haz de electrones de magnesio se ha usado para reparar fundiciones costosas en aleaciones con menos de 1% Zinc. La soldabilidad relativa de diferentes aleaciones de magnesio es similar a la mostrada para procesos de arco más comunes.
Las condiciones deben monitorearse estrictamente debido al peligro de desarrollar vacíos y porosidad por el bajo punto de ebullición del Magnesio y el aún más bajo del Zinc. Un haz ligeramente desenfocado puede ayudar a obtener soldaduras sólidas.
El haz láser es un método preferido para soldar magnesio por su bajo aporte de calor, velocidad elevada y deformación limitada. Sin embargo, este método tiene tendencia a desarrollar porosidad.
La soldadura por resistencia de magnesio para puntos o costuras se realiza en aleaciones forjadas como láminas y extrusiones, esencialmente con equipos y condiciones similares a los usados para aluminio.
Reparación de fundiciones: Una de las aplicaciones más comunes de soldadura de magnesio es reparar fundiciones ya sea en estado de fundición o después de servicio. La preparación es importante y debe excluir contaminación de materiales extraños. Se deben preparar biseles generosos para permitir penetración completa.
Precalentamiento: La necesidad de precalentamiento al soldar magnesio está dictada por el grado de restricción de la junta y por el espesor del metal: para paredes gruesas y cordón de soldadura corto, puede no ser requerido. El precalentamiento debe realizarse en horno con atmósfera protectora para reducir oxidación. Uno de los procedimientos recomendados para minimizar agrietamiento es soldar desde el centro hacia los lados (una mitad tras otra). Los choques térmicos deben evitarse.
Robot industrial
- Automatización de bajo coste: RHEWUM® mejora soldadura con robots colaborativos
- Maximice el ROI reviviendo robots heredados con servicios de reintegración
- Tendencias futuras en automatización de fábrica: Cumpliendo expectativas crecientes
- Aprovechando robots gantry: elevando la automatización en manufactura
- Desbloqueando la automatización de soldadura: aumente calidad, reduzca costos y acelere producción
- Automatización avanzada de dispensado robótico para transferencia precisa de materiales
- De manual a moderno: la evolución de los robots de soldadura KUKA
- Mejora la eficiencia de soldadura por puntos con pistolas servo-drive
- Revolucionando producción dispositivos médicos: Soluciones de automatización avanzadas
- Soldadura de aluminio de precisión con robots Fanuc para excelencia automotriz
- Robots Fanuc de doble brazo: Eficiencia mejorada en soldadura por arco