



Optimice la soldadura de cobre con robots industriales para un rendimiento superior
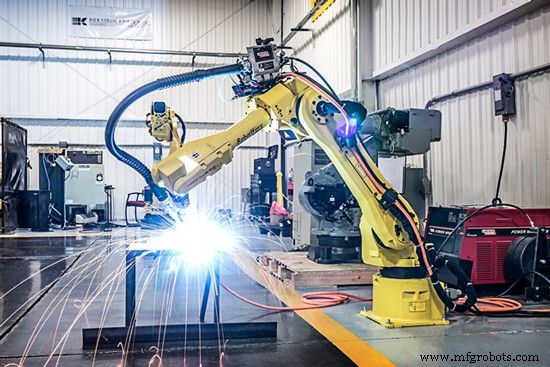
El cobre y las aleaciones de cobre ofrecen una combinación única de propiedades de material que las hacen ideales para muchos entornos de fabricación. Se usan ampliamente debido a su excelente conductividad eléctrica y térmica, destacada resistencia a la corrosión, facilidad de fabricación, buena resistencia y resistencia a la fatiga. Otras características útiles incluyen resistencia a chispas, resistencia al desgaste metal-metal, propiedades de baja permeabilidad y color distintivo.
Procesos de soldadura de cobre
El cobre a menudo se une por soldadura. Los procesos de soldadura por arco son de principal interés. La soldadura por arco puede realizarse usando soldadura por arco metálico protegido (SMAW), soldadura por arco de tungsteno con gas (GTAW), soldadura por arco metálico con gas (GMAW), soldadura por arco de plasma (PAW) y soldadura por arco sumergido (SAW).
Los procesos de soldadura que usan protección de gas son generalmente preferidos, aunque SMAW puede usarse para muchas aplicaciones no críticas. Argón, helio, o mezclas de ambos se usan como gases de protección para GTAW, PAW y GMAW. Generalmente, el argón se usa al soldar manualmente material menor a 3 mm de espesor, con baja conductividad térmica, o ambos. Helio o una mezcla de 75% helio y 25% argón se recomienda para soldadura mecánica de secciones delgadas y para soldadura manual de secciones más gruesas de aleaciones con alta conductividad térmica. Pequeñas cantidades de nitrógeno pueden añadirse al gas de protección de argón para aumentar el aporte de calor efectivo. La soldadura por arco metálico protegido puede usarse para soldar una amplia gama de espesores de aleación de cobre. Electrodos recubiertos para soldadura por arco sumergido (SAW) de aleaciones de cobre están disponibles en tamaños estándar de 2.4 a 4.8 mm.
Soldadura por Arco de Tungsteno con Gas (GTAW)
La soldadura por arco de tungsteno con gas es adecuada para cobre y aleaciones de cobre debido a su arco intenso, que produce una temperatura extremadamente alta en la junta y una zona afectada por calor (ZAC) estrecha.
En la soldadura de cobre y aleaciones de cobre más conductoras térmicamente, la intensidad del arco es importante para completar la fusión con calentamiento mínimo del metal base circundante, altamente conductor. Una ZAC estrecha es particularmente deseable en la soldadura de aleaciones de cobre que han sido endurecidas por precipitación.
Muchos de los electrodos de tungsteno estándar o aleados pueden usarse en GTAW de cobre y aleaciones de cobre. Los factores de selección normalmente considerados para electrodos de tungsteno se aplican en general a cobre y aleaciones de cobre. Excepto para clases específicas de aleaciones de cobre, el tungsteno toriado (usualmente EWTh-2) es preferido por su mejor rendimiento, vida más larga y mayor resistencia a contaminación.
Soldadura por Arco Metálico con Gas (GMAW)
La soldadura por arco metálico con gas se usa para unir cobre y aleaciones de cobre para espesor menor a 3 mm, mientras GMAW es preferido para espesor de sección superior a 3 mm y para unir bronces de aluminio, bronces de silicio y aleaciones cobre-níquel.
Soldadura por Arco de Plasma (PAW)
La soldadura de cobres y aleaciones de cobre usando PAW es comparable a GTAW de estas aleaciones. Argón, helio, o mezclas de ambos se usan para soldar todas las aleaciones. El gas hidrógeno nunca debe usarse al soldar cobres.
La soldadura por arco de plasma tiene dos ventajas distintas sobre GTAW:
- El tungsteno está oculto y completamente protegido, lo que reduce enormemente la contaminación del electrodo, particularmente para aleaciones con constituyentes de bajo punto de ebullición como latones, bronces, bronces de fósforo y bronces de aluminio.
- El penacho de arco construido da lugar a energías de arco más altas mientras minimiza el crecimiento de la ZAC. Como con GTAW, la pulsación de corriente y rampas de corriente también pueden usarse. El equipo de soldadura por arco de plasma ha sido miniaturizado para trabajo intrincado, conocido como microplasma.
La soldadura por arco de plasma de cobres y aleaciones de cobre puede realizarse ya sea autógenamente o con metal de aporte. La selección de metal de aporte es idéntica a la descrita para GTAW. La automatización y mecanización de este proceso se realiza fácilmente y es preferible a GTAW donde la contaminación puede restringir eficiencias de producción. Las posiciones de soldadura para PAW son idénticas a las de GTAW. Sin embargo, el modo de ojo de cerradura de plasma ha sido evaluado para secciones más gruesas en posición vertical ascendente. Generalmente, toda la información presentada para GTAW es aplicable a PAW.
Soldadura por Arco Sumergido (SAW)
La soldadura de material de grueso calibre, como tubería formada de placa pesada, puede lograrse por operación continua de arco metálico bajo un fundente granular. La desoxidación efectiva y reacciones escoria-metal para formar la composición de metal de soldadura requerida son críticas y el proceso SAW aún está en desarrollo para materiales base cobre. Una variación de este proceso puede usarse para revestimiento de soldadura o hardfacing. Fundentes disponibles comercialmente deben usarse para aleaciones cobre-níquel.
Metalurgia de aleaciones y soldabilidad
Muchos metales comunes se alean con cobre para producir las diversas aleaciones de cobre. Los elementos de aleación más comunes son aluminio, níquel, silicio, estaño y zinc. Otros elementos y metales se alean en pequeñas cantidades para mejorar ciertas características de material, como resistencia a la corrosión o mecanizabilidad.
Nueve grupos de cobre y aleaciones de cobre:
- Cobres, que contienen mínimo 99.3% Cu
- Aleaciones de alto cobre, que contienen hasta 5% elementos de aleación
- Aleaciones cobre-zinc (latones), que contienen hasta 40% Zn
- Aleaciones cobre-estaño (bronces de fósforo), que contienen hasta 10% Sn y 0.2% P
- Aleaciones cobre-aluminio (bronces de aluminio), que contienen hasta 10% Al
- Aleaciones cobre-silicio (bronces de silicio), que contienen hasta 3% Si
- Aleaciones cobre-níquel, que contienen hasta 30% Ni
- Aleaciones cobre-zinc-níquel (platas níquel), que contienen hasta 7% Zn y 18% Ni
- Aleaciones especiales, que contienen elementos de aleación para mejorar una propiedad o característica específica, por ejemplo mecanizabilidad.
Muchas aleaciones de cobre tienen nombres comunes, como cobre libre de oxígeno (99.95% Cu min), cobre berilio (0.02 a 0.2% Be), metal Muntz (Cu40Zn), latón naval (Cu-39.5Zn-0.75Sn), y bronce comercial (Cu-10Zn).
Propiedades
Muchas de las propiedades físicas de las aleaciones de cobre son importantes para los procesos de soldadura, incluyendo temperatura de fusión, coeficiente de expansión térmica, y conductividad eléctrica y térmica. Ciertos elementos de aleación disminuyen las conductividades eléctrica y térmica del cobre y aleaciones de cobre.
Soldabilidad
Varios elementos de aleación tienen efectos pronunciados en la soldabilidad del cobre y aleaciones de cobre. Pequeñas cantidades de elementos de aleación volátiles y tóxicos a menudo están presentes en cobre y sus aleaciones. Como resultado, el requisito de un sistema de ventilación efectivo para proteger al soldador y/o operador de máquina de soldadura es más crítico que al soldar metales ferrosos.
El zinc reduce la soldabilidad de todos los latones en proporción relativa al porcentaje de zinc en la aleación. El zinc tiene un punto de ebullición bajo, lo que resulta en producción de vapores tóxicos al soldar aleaciones cobre-zinc.
El silicio tiene un efecto beneficioso en la soldabilidad de aleaciones cobre-silicio debido a sus acciones desoxidantes y fundentes.
Estaño
El estaño aumenta la susceptibilidad a agrietamiento en caliente durante la soldadura cuando está presente en cantidades de 1 a 10%. El estaño, comparado con zinc, es mucho menos volátil y tóxico. Durante la soldadura, el estaño puede oxidarse preferencialmente relativo al cobre. Los resultados serán una atrapamiento de óxido, que puede reducir la resistencia de la unión soldada.
Óxidos tenaces
Berilio, aluminio y níquel forman óxidos tenaces que deben eliminarse antes de soldar. La formación de estos óxidos durante el proceso de soldadura debe prevenirse por gas de protección o fundente, junto con el uso de la corriente de soldadura apropiada. Los óxidos de níquel interfieren con la soldadura por arco menos que los de berilio o aluminio. Consecuentemente, las platas níquel y aleaciones cobre-níquel son menos sensibles al tipo de corriente de soldadura usada durante el proceso. Las aleaciones que contienen berilio también producen humos tóxicos durante la soldadura.
Oxígeno
El oxígeno puede causar porosidad y reducir la resistencia de soldaduras hechas en ciertas aleaciones de cobre que no contienen cantidades suficientes de fósforo u otros desoxidantes. El oxígeno puede encontrarse como gas libre o como óxido cuproso. La mayoría de aleaciones de cobre comúnmente soldadas contienen elemento desoxidante, usualmente fósforo, silicio, aluminio, hierro o manganeso.
Hierro y manganeso no afectan significativamente la soldabilidad de las aleaciones que los contienen. El hierro está típicamente presente en algunos latones especiales, bronces de aluminio y aleaciones cobre-níquel en cantidades de 1.4 a 3.5%. El manganeso se usa comúnmente en estas mismas aleaciones, pero en concentraciones más bajas que el hierro.
Aditivos para libre mecanizado
Plomo, selenio, telurio y azufre se añaden a aleaciones de cobre para mejorar mecanizabilidad. Bismuto comienza a usarse para este propósito también cuando se desean aleaciones sin plomo. Estos agentes de aleación menores, mientras mejoran la mecanizabilidad, afectan significativamente la soldabilidad de aleaciones de cobre volviéndolas susceptibles a agrietamiento en caliente. El efecto adverso en soldabilidad es evidente con约0.05% del aditivo y es más severo con concentraciones mayores. El plomo es el más dañino de los agentes de aleación respecto a susceptibilidad a agrietamiento en caliente.
Factores que afectan la soldabilidad
Además de los elementos de aleación que comprenden una aleación de cobre específica, varios otros factores afectan la soldabilidad. Estos factores son la conductividad térmica de la aleación siendo soldada, el gas de protección, el tipo de corriente usado durante la soldadura, el diseño de junta, la posición de soldadura, y la condición y limpieza de la superficie.
Efecto de la conductividad térmica
El comportamiento del cobre y aleaciones de cobre durante la soldadura es fuertemente influenciado por la conductividad térmica de la aleación. Al soldar cobres comerciales y materiales de cobre ligeramente aleados con altas conductividades térmicas, el tipo de corriente y gas de protección deben seleccionarse para proporcionar máximo aporte de calor a la junta. Este alto aporte de calor contrarresta la rápida disipación de calor lejos de la zona de soldadura localizada.
Dependiendo del espesor de sección, el precalentamiento puede ser requerido para aleaciones de cobre con conductividades térmicas más bajas. La temperatura inter-paso debe ser la misma que para precalentamiento. Las aleaciones de cobre no son tratadas térmicamente post-soldadura tan frecuentemente como los aceros, pero algunas aleaciones pueden requerir tasas de enfriamiento controladas para minimizar tensiones residuales y fragilidad en caliente.
Posición de soldadura
Debido a la naturaleza altamente fluida del cobre y sus aleaciones, la posición plana se usa siempre que posible para soldar. La posición horizontal se usa en algunas soldaduras de filete de esquinas y uniones en T.
Aleaciones endurecibles por precipitación
Las reacciones de endurecimiento por precipitación más importantes se obtienen con berilio, cromo, boro, níquel, silicio y zirconio. Se debe tener cuidado al soldar aleaciones de cobre endurecibles por precipitación para evitar oxidación y fusión incompleta. Siempre que sea posible, los componentes deben soldarse en condición recocida, y luego la unión soldada debe recibir un tratamiento térmico de endurecimiento por precipitación.
Agrietamiento en caliente
Aleaciones de cobre, como cobre-estaño y cobre-níquel, son susceptibles a agrietamiento en caliente a temperaturas de solidificación. Esta característica se exhibe en todas las aleaciones de cobre con un rango amplio de temperatura liquidus-a-solidus. Tensiones de contracción severas producen separación interdendrítica durante la solidificación del metal. El agrietamiento en caliente puede minimizarse reduciendo la restricción durante la soldadura, precalentando para ralentizar la tasa de enfriamiento y reducir la magnitud de tensiones de soldadura, y reduciendo el tamaño de la apertura de raíz y aumentando el tamaño del pase de raíz.
Porosidad
Ciertos elementos (por ejemplo, zinc, cadmio y fósforo) tienen puntos de ebullición bajos. La vaporización de estos elementos durante la soldadura puede resultar en porosidad. Al soldar aleaciones de cobre que contienen estos elementos, la porosidad puede minimizarse con velocidades de soldadura más altas y un metal de aporte bajo en estos elementos.
Condición de superficie
Grasa y óxido en superficies de trabajo deben eliminarse antes de soldar. Cepillado de alambre o inmersión brillante pueden usarse. La capa de laminación en superficies de bronces de aluminio y bronces de silicio se elimina a una distancia de la región de soldadura de al menos 13 mm, usualmente por medios mecánicos. Grasa, pintura, marcas de crayón, suciedad de taller y contaminantes similares en aleaciones cobre-níquel pueden causar fragilidad y deben eliminarse antes de soldar. La capa de laminación en aleaciones cobre-níquel debe eliminarse por rectificado o decapado; el cepillado de alambre no es efectivo.
Aleaciones de soldadura de cobre
El material de electrodo ideal tendría la resistencia a compresión del acero de herramientas y la conductividad de la plata. Desafortunadamente, no existe tal material. Así que se han desarrollado varias aleaciones de cobre diferentes. Todos los materiales recomendados por RWMA tienen temperaturas de recocido o ablandamiento más altas que el cobre puro, junto con resistencia a compresión y desgaste mejoradas. Como el cobre se ha aleado para lograr mayor resistencia y propiedades de desgaste, hay algún sacrificio en conductividad.
Clases de aleaciones de cobre:
Clase 1: Esta clase se especifica a menudo para soldar Aluminio y otros materiales altamente conductivos. Es la más conductiva de las Aleaciones RWMA. También es la más blanda (y tiene la resistencia y características de desgaste más bajas).
Clase 2: Esta clase de aleación de cobre es la más ampliamente usada y recomendada. Se recomienda para una amplia gama de aleaciones de acero. El material se recomienda para soldadura por puntos, costura, proyección y alambre cruzado. Tiene conductividad ligeramente menor que clase 1, y tiene mayor resistencia y características de desgaste.
Clase 3: Esta tiene la conductividad más baja, pero las propiedades de resistencia más altas de los tres grados principales de material de electrodo de cobre. Se recomienda para la mayoría de aplicaciones donde la alta resistencia y resistencia al desgaste son imperativas.
Robot industrial
- Acelere la Producción: Cómo los Robots Industriales Reducen Drásticamente los Tiempos de Ciclo en Atención de Máquinas
- Impulse la rentabilidad y productividad con robots de soldadura industriales avanzados
- Robots industriales modernos: Transformando producción y calidad
- Cuando los robots construyen robots: el futuro de la automatización industrial
- Aprovechando robots gantry: elevando la automatización en manufactura
- Desbloqueando la automatización de soldadura: aumente calidad, reduzca costos y acelere producción
- De manual a moderno: la evolución de los robots de soldadura KUKA
- Mejora la eficiencia de soldadura por puntos con pistolas servo-drive
- Soldadura de aluminio de precisión con robots Fanuc para excelencia automotriz
- Robots Fanuc de doble brazo: Eficiencia mejorada en soldadura por arco
- Cómo los Robots Reducen Costes y Aumentan la Productividad