



Revolucionando la fabricación: La tecnología de mecanizado de precisión impulsa la productividad del taller
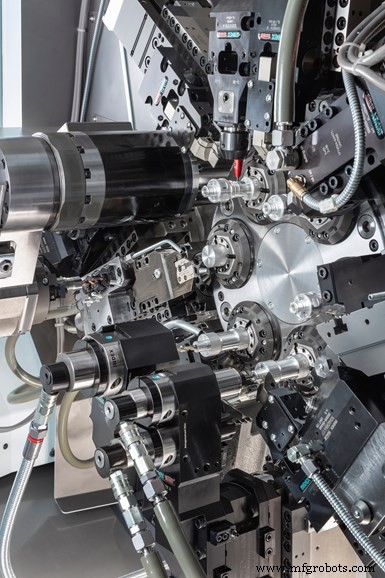
El torno multihusillo Index MS32-6 cuenta con la nueva plataforma de carro portaherramientas de la empresa que usa una interfaz de serrado en W y un sistema de sujeción rápida para permitir cambios rápidos.
Mi columna "Chasing Threads" aquí expone el razonamiento para este artículo. En resumen, aunque el International Manufacturing Technology Show (IMTS) físico no está sucediendo este mes, los proveedores de software y equipos se han estado preparando para presentar nuevas ofertas en esta época que pueden ayudar a talleres como el suyo a convertirse en operaciones más eficientes y efectivas.
Por eso contacté a varios proveedores de nuestra industria de mecanizado de precisión que apoyan el espectáculo para escuchar sobre las tendencias que han detectado y cómo su nueva tecnología está diseñada para enfrentar los desafíos que esas tendencias presentan. Las dos tendencias que surgieron más claramente después de mis discusiones con muchos de ellos fueron: la automatización es más que robótica, y los equipos de mecanizado de producción de alto volumen se están volviendo más flexibles. En esa línea, lo que sigue son fragmentos que presentan tecnología que puede permitir a los talleres sobresalir al configurar sus negocios para servir mejor las necesidades de los clientes.
La automatización en la planta viene en varias formas
Cuando algunos oyen la palabra "automatización" en el contexto de su papel en un entorno de taller de máquinas, un robot viene inmediatamente a la mente. Ciertamente, los robots de cuidado de máquinas se están volviendo más prevalentes en los talleres. Y el valor de tal producción automatizada ha sido particularmente evidente ya que los talleres han enfrentado desafíos de recursos humanos como resultado del COVID-19. No sorprendentemente, los fabricantes de máquinas herramienta están siendo cada vez más consultados sobre opciones de automatización disponibles con sus equipos.
Esto incluye a Marubeni Citizen-Cincom. Sus tornos suizos Citizen pueden equiparse con unidades de eyección por vacío, eyección por hilo y carga/descarga de palets para manipulación automatizada de piezas. Los sistemas de vacío eyectan las piezas del contrahusillo hacia un extractor de vacío, que se recogen en una bandeja externa o carrusel. Adecuados para aplicaciones médicas, los sistemas de eyección por hilo están diseñados para eyectar piezas largas y delicadas e incluyen una bandeja o mesa de recolección de piezas. Los sistemas de paletización permiten la recolección en proceso y muestreo de componentes, mientras que una unidad de bandeja de almacenamiento de transporte puede accederse durante el proceso de mecanizado para descargar componentes terminados. También es posible cargar automáticamente material en el husillo de la máquina.
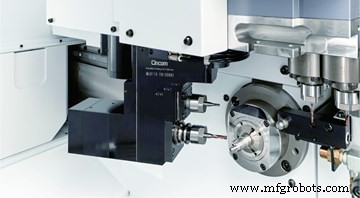
Marubeni Citizen-Cincom ahora ofrece capacidad de cambio automático de herramientas en eje B para sus tornos suizos L20XII ATC que pueden acomodar 13 herramientas.
La compañía también ahora ofrece capacidad de cambio automático de herramientas para sus tornos suizos L20XII ATC con eje B (como se muestra en el video a continuación). Las herramientas se montan en el portaherramientas de ganga y pueden acomodar 13 herramientas de mecanizado frontal en eje B (12 de las cuales se almacenan en el ATC). Las herramientas ATC pueden usarse en conjunción con herramientas de torneado existentes y herramientas rotativas de mecanizado transversal. Pueden preajustarse fuera de línea para configuraciones rápidas, mientras permiten el mecanizado completo de geometrías complejas como es común en implantes médicos.
Los alimentadores de barras de revista son herramientas de automatización fácilmente implementables. Por ejemplo, el nuevo Edge Patriot 880 de Edge Technologies (para diámetros de 8 a 80 mm y disponible en versiones de 6 y 12 pies) cuenta con canales de guía de cambio rápido y un apoyo de rodillos ajustable. La empresa dice que llena una necesidad del mercado para una solución robusta y asequible para barras de gran diámetro. La versión de 6 pies se dice que beneficia a usuarios que quieren más funcionalidad que un cargador corto convencional al poder alimentar barras de 6 pies con retracción de remanente.
La programación CAM también puede automatizarse, y DP Technology ha estado refinando su motor de inteligencia artificial (IA) para permitirlo. El objetivo es "construir inteligencia" e integrar las mejores prácticas de programación usando una base de datos de información que programadores experimentados han perfeccionado con el tiempo.
La última versión del software Esprit de DP incluye funciones como Machine Swap, que aprovecha el concepto de gemelo digital mediante el cual se crea una réplica digital de la totalidad de una operación de mecanizado en un entorno virtual. La empresa dice que esta capacidad es buena para talleres que tienen muchos tipos de máquinas diferentes. Por ejemplo, se dice que un programa de pieza creado para un VMC podría crearse para ejecutar el trabajo en un HMC, con el motor de IA generando automáticamente el nuevo código porque conoce la cinemática de ese HMC. De manera similar, con la función Automatic Link, el motor de IA puede crear el enlace óptimo y seguro de operaciones de corte, ajustando los movimientos a medida que se elimina material de la pieza y cambian las distancias de holgura de la herramienta para acelerar los tiempos de ciclo.
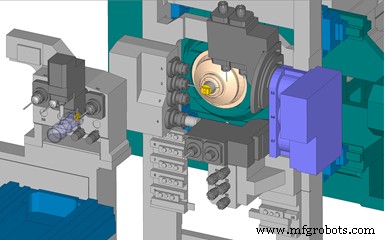
Esprit usa un motor de inteligencia artificial como medio para "construir inteligencia" en la programación CAM para una gama de máquinas herramienta incluyendo tornos suizos. Crear gemelos digitales precisos de máquinas reales con datos de cinemática de máquina es una parte clave de esto también.
Pero la empresa también trabaja estrechamente con fabricantes y distribuidores de máquinas herramienta para que se puedan desarrollar postprocesadores que no requieran edición manual de código. Dice que esto puede ser un ahorro de tiempo igualmente grande para los programadores.
Star CNC dice que con el mecanizado desatendido continuando evolucionando viene una mayor necesidad de monitoreo de proceso y análisis predictivos para apoyar operaciones ligeramente o totalmente desatendidas. Su nuevo software SMOOSS-i se dice que permite monitoreo remoto mediante recopilación de datos en vivo, así como estado al minuto de finalizaciones de trabajos. Otras características de software pueden ayudar a anticipar la atención requerida del operador basada en la vida y condición de la herramienta, material bruto restante disponible y estado actual de la máquina. Esto ayuda a determinar mejor cuándo se requiere un operador en una máquina particular para gestionar mejor su tiempo y presencia. Dadas las recomendaciones actuales de distanciamiento social debido al COVID-19, esto también puede minimizar el número de personas reunidas en un área.
La serie Detector de SPC Innovations presenta un diseño modular que se dice que ofrece fácil calibración y configuración de varios sensores basados en una pieza específica mientras permite que el sistema se instale en otras máquinas.
De manera similar, para establecer confianza en procesos de mecanizado desatendidos, las piezas deben medirse regularmente para control dimensional y las herramientas también para detectar desgaste y rotura. SPC Innovations ahora ofrece su sistema Detector de medición de piezas y detección de herramienta rota en máquina. El sistema consiste en una pantalla táctil industrial universal que puede usarse para programar y monitorear sensores de contacto electrónico tipo varilla con codificadores que se configuran para presencia de herramienta/pieza o medición de pieza. La medición en proceso de atributos críticos de la pieza permite cambios automáticos en compensaciones de herramienta para compensar el desgaste de la herramienta. También puede rechazar automáticamente piezas que se encuentren malas debido a una anomalía como una carga incorrecta.
El nuevo sistema admite hasta 16 sensores. La propia capacidad de manipulación de material de la máquina puede usarse para mover una pieza a un sensor o se puede crear un carro transversal para llevar un sensor a una pieza para medir su diámetro, longitud y más. El diseño modular se dice que ofrece fácil calibración y configuración de varios sensores basados en una pieza específica y permite que el sistema se instale en otras máquinas. Además, tal inspección automática en máquina puede eliminar una cantidad significativa de clasificación y medición manual de piezas, y contacto físico con las piezas.
El equipo de producción puede ser flexible
Las máquinas de transferencia son opciones bien conocidas para trabajo de mecanizado de alto volumen. Constructores como Gnutti, sin embargo, también están diseñando sus máquinas con flexibilidad en mente. Por ejemplo, su máquina Piccola procesa alambre en bobina en diámetros de hasta 13 mm. El mecanizado desde bobina elimina la necesidad de cambiar a nuevos tamaños de barra y permite a los talleres lograr un alto uso de material ya que no hay remanente de barra. Pero, además, la máquina Piccola tiene un nuevo sistema de cambio de herramientas multiestación que puede acomodar hasta seis herramientas. Esto ofrece versatilidad para correr diferentes trabajos o tener herramental redundante para trabajos de larga duración.
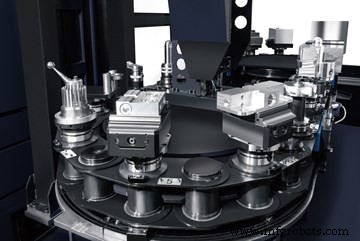
Hwacheon dice que está viendo un mayor interés en soluciones automatizadas para piezas altamente complejas como las producidas en su máquina de cinco ejes D2-5AX. Este cambiador automático de piezas que puede equiparse a tal máquina está disponible en modelos de 8 o 20 estaciones y puede acomodar piezas con diámetro máximo de 300 mm y peso de 80 kg.
Con su plataforma de transferencia rotativa MultiX, Mikron dice que ha puesto énfasis en su configurabilidad, escalabilidad y flexibilidad. Estas máquinas ofrecen verdaderas capacidades de torneado y la capacidad de tener hasta tres herramientas en el corte en una estación (una máquina puede tener 4-24 estaciones). Todas las unidades de mecanizado estándar son intercambiables y muy precisamente reposicionables. Por lo tanto, una máquina configurada para un trabajo puede reconfigurarse para otro trabajo intercambiando unidades de mecanizado. Además, hay diferentes portaherramientas disponibles y se pueden montar múltiples herramientas en cada unidad.
El concepto PortaCenter de Porta también se desarrolló para satisfacer las necesidades de producción de alta mezcla, ya que la empresa dice que el volumen total de piezas necesarias sigue aumentando, pero los tamaños de lote se están reduciendo. Estas máquinas de modelo estándar tienen tres estaciones de mecanizado de 4 ejes y una estación de carga/descarga y ofrecen —en una sola unidad— una alternativa a múltiples centros de mecanizado horizontales (HMC) convencionales de 4 ejes. Se dice que esto reduce costos relacionados con fijación, herramental, mano de obra, espacio en planta, inspección y servicios públicos, mientras proporciona cambios rápidos a nuevos trabajos. De hecho, la empresa dice que los ejes A y U adicionales del PortaCenter le permiten mecanizar piezas en una sola sujeción que un HMC convencional no puede. El modelo estándar PortaCenter ISO40 ofrece un envolvente de trabajo de 10", mientras que la empresa también ofrece su modelo ISO50, que tiene un envolvente de trabajo de 20" para acomodar piezas más grandes.
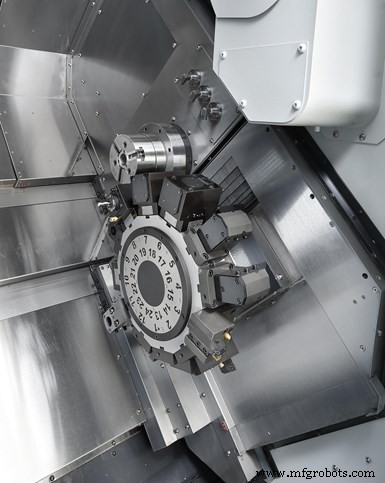
Una alternativa cuando el tamaño de la barra comienza a empujar la capacidad de un torno suizo, este Doosan Puma TT-1300SYYB con torretas gemelas cada una con movimiento en eje Y puede aproximarse a los husillos principal y contrahusillo por separado o simultáneamente.
Los talleres familiarizados con los tornos suizos también tienen opciones que tomar cuando los trabajos comienzan a empujar o exceder la capacidad de barra de esas máquinas. Doosan dice que su nuevo modelo Puma TT-1300SYYB ofrece la productividad, precisión y flexibilidad para piezas que pueden producirse de barras de 2 pulgadas. Esta máquina tiene torretas gemelas cada una con movimiento en eje Y que pueden aproximarse a los husillos principal y contrahusillo por separado o simultáneamente, lo último para operaciones como torneado por pinzamiento.
Para piezas más pequeñas, Index ahora ofrece su nuevo torno multihusillo MS32-6 (mostrado en la parte superior de esta página), que se dice que abre la opción de tecnología multihusillo a una gama más amplia de talleres. Esta máquina incluye la nueva plataforma de carro portaherramientas de la empresa que usa una interfaz de serrado en W para permitir cambios rápidos con localización de precisión. Además, se dice que un nuevo sistema de sujeción rápida facilita la incorporación de herramientas que se han configurado fuera de línea. Index dice que la combinación de estas características puede reducir los tiempos de configuración en más del 90%, permitiendo a los talleres lograr la alta productividad por la que se conocen los multihusillos con versatilidad para correr tamaños de lote más pequeños.
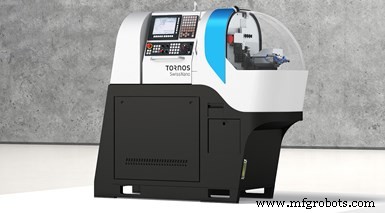
Tornos ahora ofrece sus máquinas SwissNano de huella pequeña en un modelo de mayor diámetro de 7 mm.
Tornos ha aumentado similarmente la flexibilidad de sus tornos suizos SwissNano de huella pequeña con su versión de mayor diámetro de 7 mm. Este modelo presenta la misma estabilidad térmica y diseño cinemático de 6 ejes con contrahusillo montado en tres ejes lineales del modelo original de 4 mm, pero también tiene el doble de potencia de husillo (2,5 kW) para mecanizar materiales más exóticos. Además, dos, tres o cuatro herramientas pueden colocarse bajo el contrahusillo, permitiendo a la máquina realizar operaciones en paralelo.
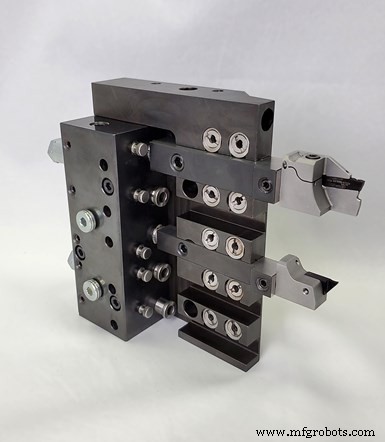
Horn ofrece la unidad W&F Linear con sistema integrado de gestión de refrigerante para tornos suizos. Esta unidad tiene plomería especialmente diseñada que permite al usuario correr refrigerante de alta presión a los portaherramientas simplemente conectando dos líneas a los puertos de la unidad.
El herramental de cambio rápido también está disponible para aumentar la flexibilidad de máquinas herramienta de producción como los tornos suizos para acomodar más fácilmente tamaños de lote más pequeños. Por ejemplo, Tsugami dice que ofrece tanto portaherramientas accionados como estáticos que pueden preajustarse fuera de la máquina y cambiarse en cuestión de segundos, eliminando la posibilidad de error del operador al tactar herramientas. Esto también puede reducir en gran medida la necesidad de operaciones secundarias, así como fomentar el uso de herramental redundante y mecanizado desatendido.
Horn se ha asociado con W&F Werkzeugtechnik para ofrecer la unidad W&F Linear con sistema integrado de gestión de refrigerante para tornos suizos para configuraciones más rápidas. Horn dice que, aunque esta oferta de cambio rápido no fue la primera en el mercado, sí resuelve los desafíos de estabilidad inherentes a los estrictos requisitos del mecanizado suizo, así como aborda el envolvente de trabajo ajustado, que de otro modo podría llevar a tiempo adicional para cambiar herramientas.
Según la empresa, cambiar una herramienta en un torno suizo a menudo significa truear el filo de corte y plomería del portaherramientas si hay refrigerante interior. Truear puede consumir mucho tiempo y, porque implica posicionar la herramienta contra el OD de una pieza, el apriete excesivo del portaherramientas también puede astillar el filo de la herramienta de corte. En su lugar, el sistema W&F Linear es un bloque de atornillado directo personalizado para reemplazar el bloque de herramientas de la máquina específica del usuario. El bloque tiene plomería especialmente diseñada que permite al usuario correr refrigerante de alta presión simplemente conectando dos líneas a puertos en el bloque. El refrigerante se alimenta a través del bloque y a través de tubos de refrigerante HSK hacia los portaherramientas, que se enchufan en puertos de plomería en la parte inferior de cada estación de herramientas.
Los puertos de plomería también proporcionan una distancia fija para establecer la posición de la herramienta de corte. Los puertos sirven como topes, ya que el portaherramientas descansa contra ellos incluso cuando no hay refrigerante interior. Debido a que se conoce la longitud del portaherramientas y el tope proporciona una posición exacta, el usuario puede establecer la posición de un filo de corte sin necesidad de truearlo. Los cambios de herramienta son entonces cuestión de sacar un portaherramientas, reemplazar la plaquita y enchufarlo de nuevo.
Los cambios de herramienta para máquinas de fresado CNC no son tan problemáticos ya que tienen cambiadores automáticos de herramientas (ATC). Pero, para talleres que buscan usar husillos de alta velocidad para proporcionar las rpm que permitan a una máquina convencional realizar micromecanizado —un mercado que NSK dice que está creciendo— se puede requerir cierta intervención del operador.
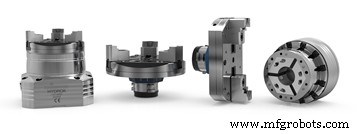
La sujeción de cambio rápido se está volviendo más común para acelerar configuraciones en entornos de producción de alta mezcla. Hainbuch ha agregado recientemente un módulo de dos garras para sus sistemas para permitir sujeción en piezas cúbicas.
Según la empresa, las herramientas de pequeño diámetro típicamente requieren velocidades de husillo de 15.000 rpm o más, velocidades que las máquinas convencionales a menudo no pueden alcanzar. Un tipo de husillo de alta velocidad, que se instala en el propio husillo de la máquina, es un modelo eléctrico. NSK dice que los husillos eléctricos son ventajosos en que se interfaccionan simplemente con el CNC de una máquina y ofrecen larga vida, velocidad consistente, alta precisión y buena repetibilidad. El inconveniente de los husillos eléctricos tradicionales es que, aunque pueden almacenarse en un bolsillo de ATC, un operador debe detener la máquina para desconectar la señal eléctrica y la línea neumática de aire usada para enfriado y purga antes de que el husillo pueda cargarse en el ATC. Los modelos más recientes de la empresa son totalmente intercambiables sin necesidad de conectar o desconectar manualmente esos elementos. Esto proporciona la flexibilidad para que una máquina de bajas rpm alcance las altas rpm necesarias para micromecanizado cuando se necesite. Los husillos eléctricos de NSK pueden alcanzar 80.000 rpm.
Más en el horizonte (como siempre)
Esta muestra de tecnología es solo eso —una muestra. Ningún artículo puede ser tan abarcador como para tocar todo lo que está recién disponible para la industria del mecanizado de precisión. Como siempre, Production Machining continuará presentando nuevos equipos, software y conceptos útiles a medida que se desarrollen. También esperamos seguir profundizando en temas como los mencionados en este artículo, así como elaborar historias que describan cómo la tecnología avanzada se está aplicando con éxito en talleres como el suyo. Suscríbase para su copia impresa.
Anatomía de un multihusillo de ocho
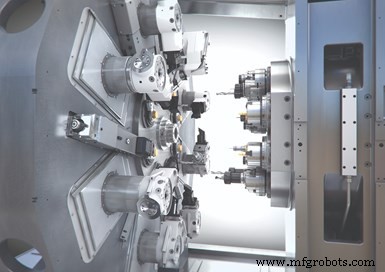
Durante una visita a la sede alemana de Schütte no hace mucho, Production Machining aprendió sobre el torno multihusillo CNC ACX de ocho husillos de la empresa, una variante de su multihusillo CNC Generation SCX de seis husillos. Un desafío era ofrecer una interfaz de operador intuitiva para una máquina que podría tener hasta 85 ejes para controlar. Más información.
Equipo industrial
- Tecnologías de Mecanizado de Precisión: Avanzando en Precisión y Eficiencia
- Entendiendo el Mecanizado de Precisión: Definición, Beneficios y Aplicaciones
- Prototipado Rápido para Mecanizado de Precisión: Velocidad y Precisión
- Mecanizado de Precisión Explicado: Terminología Clave y Técnicas
- Herramientas de corte de alto rendimiento para mecanizado de precisión
- ¿Qué es un Maquinista? Explorando Habilidades, Herramientas e Impacto en la Industria
- Mecanizado CNC de Precisión vs. Mecanizado Estándar: Beneficios Clave y Ganancias de Eficiencia
- Equipos de Mecanizado CNC de Precisión: Exactitud y Eficiencia Líderes en la Industria
- Centros de Mecanizado CNC Avanzados: Precisión para Aeroespacial y Más Allá
- Busch Precision se expande al mecanizado de componentes a gran escala
- Control integrado WinMax de Hurco potencia 11 máquinas herramienta avanzadas