



Impulsando la eficiencia y el crecimiento: Cambio a máquinas de transferencia rotativa
Los talleres de mecanizado más exitosos son aquellos que siempre buscan mejorar. Por eso las empresas buscan la mejor tecnología y trabajan para usarla de la manera más eficiente. El fundador de American Turned Products (ATP) se dedicó a la mejora, una mentalidad que inculcó en la cultura de la empresa. Le ha servido bien, llevándola a la transición de un taller de tornos automáticos a una empresa que utiliza principalmente máquinas de transferencia rotativa, creciendo y expandiéndose a nuevos mercados en el camino.

Jeff Prescott, técnico de Hydromat, opera dos máquinas Hydromat que producen la misma pieza. Ambas son máquinas de 16 estaciones con unidades de husillo de herramienta vertical y robots Fanuc con alimentación de barras por tolva.
Un legado de mecanizado
ATP tiene sus raíces en Eighmy Corp., fundada en 1956 por Harry Eighmy, un maquinista de oficio. La empresa se estableció en Conneaut, Ohio, mecanizando piezas simples para la industria automotriz. Funcionaba con máquinas multihusillo, fabricaba sus propias herramientas, realizaba rectificado OD e ID y emprendía cierto montaje de ensamblajes.
El hijo de Harry, Gerald B. "Jerry" Eighmy, se graduó en Conneaut High School, trabajó en barcos de mineral para U.S. Steel para juntar el dinero que necesitaba para la universidad. Asistió a Heidelberg College, obteniendo un título en química. Poco después de graduarse, Jerry comenzó a trabajar para su padre en la empresa de mecanizado familiar.
Después de varias décadas de operación, Eighmy Corp. consiguió un nuevo contrato para un proyecto de eje de cinturón de seguridad y compró tres tornos Davenport. Sin embargo, las piezas requerían tratamiento térmico y plateado, que en ese momento no estaban disponibles en Conneaut. La ciudad más cercana para esos servicios era Erie, Pensilvania. Así que, en 1984, Jerry fundó American Turned Products en Erie. Fue un movimiento estratégico para reducir el tiempo de entrega de la cadena de suministro y consolidar asociaciones con proveedores. También creó una planta de fabricación de nicho separada con todos los Davenport produciendo trabajo automotriz. La empresa eventualmente comenzó a agregar máquinas y servicios a medida que surgían nuevas oportunidades.
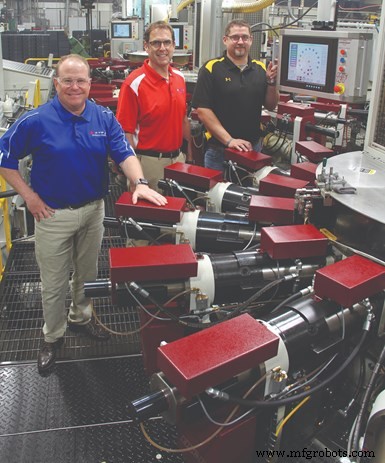
Los copropietarios de ATP, Harry Eighmy (a la izquierda, fotografiado con el Vicepresidente de Relaciones con Clientes Drew Hoffman y el Gerente de Ingeniería Nick Adams), junto con su hermano, copropietario y CEO Scott Eighmy, están trabajando para diversificar el trabajo de la empresa.
Durante su tiempo en la industria del mecanizado, Jerry se involucró profundamente con la Asociación Nacional de Productos de Tornos Automáticos (NSMPA), ahora conocida como la Asociación de Productos Mecanizados de Precisión (PMPA). Jerry sirvió en muchos comités, así como en la junta directiva y como presidente de la asociación. También recibió el Premio al Mérito, el máximo honor de la asociación, por su servicio a la asociación e industria. Falleció en 2018 después de una larga enfermedad, dejando el mando a sus dos hijos: Scott Eighmy, copropietario y CEO, y Harry Eighmy, copropietario y COO.
Mejora continua
Entre sus empleados, Jerry era conocido por su dedicación a los principios de mejora continua, y siempre quería tener datos para respaldar su investigación. "Tenía todos estos cuadernos ordenados por máquina y por trabajo, apilados en su oficina", dice el gerente de ingeniería de ATP, Nick Adams. "Cuando se debatía un punto dentro de la familia, sacaba uno del fondo de una pila, pasaba a una página y decía: 'Nick, mira esto'".
Este énfasis en la mejora ha llevado a otros cambios en la empresa, incluyendo la implementación de fabricación esbelta hace cuatro años. Estos principios, expuestos en libros como "Two Second Lean" de Paul A. Akers, incluyen la educación e implementación de mejora de procesos 3S (clasificar, barrer y estandarizar). Según los empleados, estos cambios han ayudado a mejorar la relación laboral entre los trabajadores de producción, ingeniería y gerencia. "Es fácil decir que es responsabilidad de otro. Abrazamos a cada empleado para cambiar lo que les molesta", explica el Sr. Adams. "Luego, documentamos el problema, antes y después, los pasos para resolverlo, y mostramos cómo se resolvió en video". Estas mejoras se juzgan para recibir premios mensuales. Algunas son pequeñas, como limpiar una estación de trabajo, y otras son grandes ideas, como revisar toda el área de envío. "Esto da al empleado la propiedad de sus trabajos diarios y autoridad para hacer cambios, así que la moral sube", añade, "y detiene el señalar con el dedo, y todos trabajamos mejor como equipo".
Expansión de la empresa
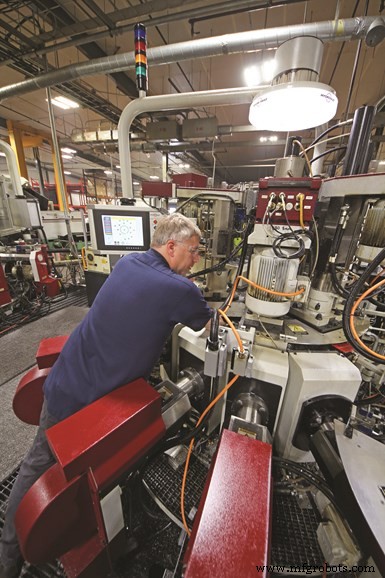
Jeff Prescott cambia una herramienta en una máquina Hydromat Epic R/T con múltiples unidades verticales y bridas CNC de tres ejes en los husillos de herramienta horizontales. ATP obtuvo su primera máquina de transferencia rotativa Hydromat en 1989, y desde entonces se ha convertido en el método preferido de la empresa para piezas de producción torneadas.
La planta de Erie de 50.000 pies cuadrados de ATP actualmente alberga tres máquinas Hydromat, junto con máquinas multihusillo CNC, tornos CNC de doble husillo y tornos CNC suizos de un solo husillo que producen principalmente piezas automotrices e hidráulicas.
Cuando llegó el momento para los Eighmy de elegir entre expandirse en Erie o construir una segunda instalación en otro lugar, eligieron lo segundo. La nueva planta de 45.000 pies cuadrados en Fairview, Pensilvania, a 15 millas de Erie, se estableció en 1998. La planta de Fairview, que sirve como sede de la empresa, es principalmente una instalación de transferencia rotativa con seis máquinas Hydromat en producción y una más en proceso de construcción en la sede de Hydromat en St. Louis, Missouri. También alberga máquinas de taladrado, centros de torneado Emag y tornos Shimada-Kitako, y realiza algunos procesos secundarios como rectificado CNC, acabado de taladros y desbarbado térmico.
¿Por qué construir en Fairview en lugar de expandir la planta de Erie? "Pensamos que sería más fácil gestionar una instalación de 100-150 personas en lugar de una planta enorme", dice Harry Eighmy. "Queríamos construir una cultura más fuerte dentro de dos instalaciones". Admite que el modelo de dos plantas tiene desventajas; es más caro operar dos instalaciones y requiere dos de todo. Pero Harry sugiere que, aunque hay gastos extra para operar dos instalaciones, también puede alcanzar ciertas economías de escala.
En 1990, ATP abrió una planta Davenport en El Paso, Texas, para trabajo automotriz. "Esa planta estaba dando servicio a las maquiladoras en México suministrando piezas de cinturones de seguridad y airbags", dice Harry. "Nuestros clientes tenían plantas en México, así que para evitar cargos de flete desde Erie hasta Tijuana, Juárez, Reynosa y Monterrey, tenía sentido ubicar una planta en Texas". En 2006, la planta de El Paso fue vendida a Arrow Manufacturing, ahora Metal Seal Corp., permitiendo a Harry volver a casa para concentrarse en sus dos plantas en Pensilvania.
La disrupción impulsa la innovación
El técnico de Hydromat Ron Mourton verifica las piezas para comprobar su precisión. Entre el 60% y el 70% de los ingresos de ATP se producen en máquinas Hydromat debido a su capacidad para fabricar rápidamente grandes cantidades de piezas de alta calidad.
ATP fue predominantemente una casa de tornos automáticos Davenport y Acme durante muchos años, pero su apertura a la mejora eventualmente la llevó a cambiar su visión del mecanizado de producción. "Estábamos haciendo un gran programa para GE Home and Laundry Division y se nos dio la oportunidad de producir mucho más de ese programa", dice Harry. Debido a esta oportunidad, la empresa buscaba nuevas formas de producir rápidamente grandes cantidades de piezas de alta calidad. "Conocía a gente que eran miembros de NSMPA (PMPA) que tenían Hydromats y estaban muy contentos con ellos", dice. Los Eighmy se interesaron por la máquina Hydromat y la posibilidad de que pudiera satisfacer las necesidades de la empresa.
En 1989, ATP invirtió en dos máquinas Hydromat 25-12 de estilo heredado. Rápidamente descubrió que sus cálculos habían sido correctos —las máquinas de transferencia rotativa podían fabricar piezas de alta calidad más rápido, produciendo mayores cantidades. Por ejemplo, ATP había estado fabricando previamente el eje especializado de cinturón de seguridad en sus Davenport. "Herramentalizamos un Hydromat para estos ejes de cinturón de seguridad, y pudimos reducir el tiempo de ciclo a la mitad usando el Hydromat versus el Davenport", dice Harry. La empresa no ha mirado atrás, y desde entonces, los Hydromats han sido la máquina preferida para piezas de producción torneadas.
Dos años después de que llegaran las primeras máquinas, ATP compró otra máquina Hydromat, esta vez una 45-12. Descubrieron que esta nueva adición podía fabricar la pieza del eje aún más rápido y en mayores cantidades. Con tiempo libre en las máquinas originales, la empresa equipó una de las 25-12 para una pieza de airbag automotriz. Esto resultó ser un mercado lucrativo. "En los años 90, los componentes de airbag se convirtieron en un enorme mercado para coches más seguros", explica Harry. "El público exigía un vehículo más seguro, y el número de airbags por vehículo solo se expandiría. Entramos en este mercado temprano, y era fabricación de nicho, así que teníamos un punto de apoyo en el negocio de piezas de airbag".
Las máquinas de transferencia rotativa no eran necesariamente una opción obvia para el trabajo de ATP. Según el Sr. Adams, la sujeción de piezas puede ser un desafío con las máquinas de transferencia rotativa, especialmente con los tipos de piezas que produce la empresa. "Mucho de lo que hacemos tiene formas únicas, no son barras redondas bonitas", explica. Sin embargo, esto se ha convertido en menos un problema con el tiempo. "A lo largo de los años he visto mejorar la sujeción de Hydromat —la consistencia, estación a estación", añade. "En la economía actual, esto es lo que creo que distingue a Hydromat".
Según el Sr. Adams, las ventajas de los Hydromats son su velocidad y el volumen de piezas que pueden producir. Estas características entran en consideración cuando el taller decide si ejecutar un trabajo en un multihusillo o en un Hydromat. "Cuando ATP tiene un alto volumen y la necesidad de velocidad, el trabajo termina dirigido hacia el Hydromat", dice.
Ron Mourton ajusta el programa Epic en uno de los Hydromat R/T 32/45-16 de ATP. La empresa trabaja para reducir los tiempos de ciclo igualando los tiempos de corte en cada estación, reorganizando secuencias para reducir los tiempos de ciclo en tan solo medio segundo.
La mejora continua también juega un papel en el éxito sostenido de la empresa con el uso de las máquinas Hydromat. Esto significa ajustar los tiempos de ciclo observando la programación y el herramental, y reorganizando las estaciones. "Una vez que ves cómo trabajan juntas todas las estaciones, el objetivo es tener tiempos de corte iguales en cada estación. ATP es bueno igualando los tiempos. Reorganizaremos la secuencia para sacar hasta medio segundo", dice el Sr. Adams. "Cuando trabajamos con gente de Hydromat, a veces piensan que estamos locos. Siempre pedimos lo imposible".
Cambio cultural
Actualmente hay seis Hydromats en la instalación de Fairview, todos ellos máquinas alimentadas por barra. Tres máquinas producen trabajo de automoción y otros trabajos más establecidos de ATP. Las otras tres producen aproximadamente 65.000 piezas para proyectos no automotrices recién adquiridos.
La introducción de máquinas de transferencia rotativa cambió dramáticamente el negocio. "Dentro de cinco a 10 años de la llegada de nuestros primeros Hydromats, el 60% al 70% de nuestros ingresos se producían con nuestros Hydromats", explica Harry. "Hoy, encontramos que el porcentaje sigue siendo aproximadamente el mismo. Somos predominantemente un taller Hydromat". El vicepresidente de relaciones con clientes de la empresa, Drew Hoffman, resume la filosofía de la empresa con respecto a su uso de máquinas Hydromat: "Intentamos producir piezas completas rápidamente, en un proceso estable, a través de una máquina de transferencia rotativa".
El técnico de Hydromat Alan Sargent verifica cada pieza de aluminio producida en esta máquina Hydromat Epic R/T 32/45-16 alimentada por barra. Los seis Hydromats en la instalación de Fairview de ATP son alimentados por barra y producen piezas para una gama de industrias.
Según Harry, los cambios son duraderos. "Se incrustan en tu cultura", dice. "Lo que quiero decir con eso es que cuando empiezas a correr este estilo de máquina, típicamente no quieres traer a otro jugador. Tenemos una muy buena asociación con Hydromat. Hemos tenido sus máquinas durante 30 años ahora".
Mientras Scott y Harry mueven a ATP hacia el futuro, están teniendo en cuenta los cambios que ocurren en la industria automotriz. La empresa ha experimentado disrupciones en esta industria antes —una pieza de dirección hidráulica que han corrido durante muchos años morirá pronto, dando paso a la dirección eléctrica para tomar el control por completo. Su trabajo de motores diésel de camiones grandes ha disminuido en años recientes debido a mejores motores con vidas más largas, una tendencia que continuará. Y la revolución de los vehículos eléctricos afectará sus proyectos de combustibles fósiles en el futuro. "Hemos crecido en la automoción, así que no necesariamente nos asustan totalmente los altibajos y la competitividad", concluye Harry. "Pero ciertamente buscamos una gama más pesada de proyectos para estabilidad y diversificar nuestra cartera de productos". Los hermanos están trabajando para diversificar el trabajo de la empresa y agregar más variedad a su producción de piezas para ayudar a suavizar los baches.
Más información
Aquí hay otro artículo sobre este tema:
Una historia de éxito americana
Una empresa que ha estado produciendo candados durante más de 150 años implementó una máquina de transferencia rotativa de Hydromat, lo que ayudó a automatizar la producción de piezas manteniendo la flexibilidad.
Enlace: gbm.media/hydromat
Equipo industrial
- Servicios Premium de Fresado CNC de Alta Precisión para Exactitud Inigualable
- Reglas de seguridad en talleres automotrices: guía experta para técnicos
- DUCTA-CLEAN® Tambor Rotativo de Medios – Separación Avanzada de Arena y Limpieza de Fundiciones
- Torno de taller TL-1: Transición fluida de manual a CNC
- Torno CNC TF2000 – Precisión para trabajo pesado y control amigable
- El verdadero activo: El capital humano en operaciones de manufactura
- Máquinas de impresión offset: visión general y beneficios
- Máquinas de flexografía avanzadas: Soluciones versátiles y de alta calidad
- Impulsa el Valor de tu Centro de Torneado CNC con un Cargador de Barras Eficiente
- Dominando el Brochado Rotativo en Torno: Técnicas de Precisión Explicadas
- Modern Woodcrafts impulsa eficiencia y rendimiento con bombas de vacío avanzadas