



Agilice la instalación de mordazas en mandrinos de tres garras: Técnicas de ahorro de tiempo
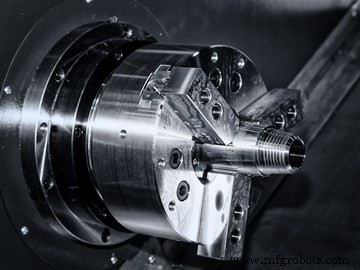
Los mandrinos de tres garras se encuentran entre los dispositivos de sujeción de trabajo más utilizados en centros de torneado CNC. Dos métodos comunes para sujetar la herramienta superior (comúnmente mordazas duras o blandas) a las garras maestras del mandrino son sistemas de cambio rápido y tuercas en T.
¿Cuáles son los métodos de montaje de mordazas?
Los sistemas de cambio rápido simplifican la remoción y sujeción de cada mordaza con media vuelta de una llave de sujeción, pero dejan una gran distancia de paso entre estrías. Esto crea un problema para la colocación precisa de mordazas y a menudo requiere más remoción de material al mandrinar mordazas blandas.
Crédito de foto: Getty Images
El uso de tuercas en T requiere una tuerca por mordaza y asegurar cada una con dos tornillos de cabeza allen. El paso de estrías con este método es menor, permitiendo una resolución más fina para la colocación. Pero como el paso es tan pequeño y hay muchas estrías en la garra maestra, puede ser difícil para los operadores colocar las tres mordazas en la estría correcta en el primer intento. Como este proceso también requiere apretar seis tornillos, la colocación de mordazas puede ser tediosa y consumir tiempo.
Si las garras maestras del mandrino de tres garras presentan estrías finas, y si cada mordaza se asegura con dos tornillos de cabeza allen, entonces el montaje de mordazas probablemente esté tomando más tiempo del necesario, especialmente para operadores novatos. El tiempo se compone si nadie documenta la posición de montaje una vez que las mordazas están finalmente en la estría correcta; los operadores tendrán que repetir esta tarea tediosa cada vez que corran el trabajo.
La técnica de posicionamiento descrita a continuación funciona mejor para mordazas dedicadas. Estas son mordazas usadas para trabajos repetidos. Tras completar una serie de producción, las mordazas dedicadas se guardan hasta que el trabajo se vuelva a ejecutar.
Cómo mejorar la precisión de montaje
Un puntero láser de bajo costo y alta calidad puede agilizar el proceso de montaje de mordazas. El haz fino del puntero genera un punto pequeño que apunta a la ubicación donde el operador debe montar cada mordaza. Esto evita que el operador tenga que contar estrías y elimina la suposición del montaje.
Dicho esto, los operadores también deben encontrar una forma de montar adecuadamente el puntero láser en la torreta de la máquina para que apunte a lo largo del eje Z hacia el mandrino. Un método para montar punteros láser redondos es colocarlos en el orificio de un portabarras, aunque esto requiere que los operadores dediquen una estación de torreta solo para el puntero. En esta situación, mantener el láser en la torreta permanentemente debería ahorrar tiempo y reducir reemplazos y remociones cuando el taller necesite el láser. Sin embargo, los operadores deberán proteger el láser del refrigerante y desechos generados por la ejecución del programa.
Cómo calibrar el láser
Después de montar el puntero láser, los operadores deben calibrar su ubicación a la posición deseada de las mordazas. Una forma de hacerlo sería montar el juego de mordazas normalmente y, con las mordazas montadas, los operadores pueden monitorear el registro del eje X de la página de posición «Máquina» del CNC FANUC —o el equivalente en máquinas de otros fabricantes— para aprender la ubicación del eje X desde la posición de referencia de la máquina.
Para la mejor precisión, los operadores deben cerrar las mordazas (hacia adentro para sujeción externa) y encender el puntero láser. Usar el volante de la máquina debería llevar el eje X a la ubicación donde el haz láser está justo en la superficie de sujeción de la mordaza. En este punto, el registro del eje X de la página de posición «Máquina» debería mostrar la distancia (en diámetro) desde el punto de referencia del eje X. Para nuestro ejemplo, diremos que el registro del eje X muestra un valor de -8.3735 pulg. Añada estos comandos al programa CNC para guardar la posición para uso posterior (y asegúrese de guardar este programa para recordar los comandos añadidos):
- .
- .
- N450 M30 (Fin del programa de mecanizado)
- N999 (Secuencia especial para posicionar el puntero láser)
- G28 U0 (Mover máquina a posición de referencia del eje X)
- U-8.3735 (Mover puntero láser a posición de montaje de mordazas)
- M30 (Fin de secuencia especial)
La próxima vez que el operador corra el trabajo, escaneará a la secuencia N999 y ejecutará el programa desde allí. La máquina llevará automáticamente el puntero láser a la posición de montaje de mordazas y se detendrá.
Alternativamente, los operadores pueden calibrar el puntero láser programando el haz para moverse al diámetro de montaje de mordazas deseado antes de montarlas. En este método, los operadores deben determinar el diámetro al que apunta el haz láser cuando está en la posición de referencia del eje X, luego calcular el diámetro de montaje (con mordazas en posición cerrada). Los operadores necesitarán conocer la carrera de la mordaza para asegurar que las mordazas sujeten la pieza en el punto medio. Con ambos diámetros conocidos, restar el diámetro de montaje del diámetro de posición de referencia proporcionará el valor de la palabra U en la secuencia especial mostrada arriba (aunque la palabra U será negativa).
Equipo industrial
- Agilizar operaciones de instalaciones: cómo mejores reportes de mantenimiento ahorran tiempo a cada equipo
- Optimización de sistemas de fabricación para impulsar eficiencia y recortar costes
- Anclajes para paneles de yeso explicados: cómo funcionan y cuándo usarlos
- Cómo la velocidad de impresión 3D impulsa el tiempo de construcción y la productividad
- Cuándo Reemplazar Sistemas de Freno de Disco en Plataformas Petrolíferas: Indicadores Clave y Consejos de Seguridad
- Inspecciones de Grúas Puente: Cuándo, Por Qué y Cómo Garantizar la Seguridad
- Detección temprana de cajas de cambios industriales defectuosas: 5 señales de alarma
- Cuándo programar el mantenimiento de frenos de grúa: indicadores clave
- Cuándo modernizar su grúa puente: Señales clave de que es hora de actualizar
- Protocolos de Inspección de Grúas: Frecuencia, Importancia y Mejores Prácticas
- Cómo Elegir la Máquina Industrial Adecuada: Guía Práctica