



Los módulos OptiPath y Force de CGTech ofrecen rendimiento sinérgico
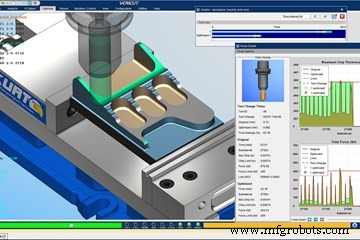
Hace tres años, el desarrollador de software Vericut CGTech habló con los programadores Don Lahr y Mike Triplett del taller aeroespacial y médico Ultra Machining Company (UMC) sobre su uso del módulo de mecanizado basado en conocimiento OptiPath de Vericut. Los hombres habían instalado recientemente una actualización que incluía una personalización que habían pedido a CGTech hacer en su nombre.
La solicitud de mejora —Vericut SCR #16986— simplificó cambios de velocidad de avance mediante variables de macro accesibles al operador, agilizó preparaciones y eliminó la necesidad de involucrar a la oficina de programación para un simple ajuste de variable.
Lahr y Triplett siguen en UMC hoy, al igual que Cory Mahn, empleado de 12 años que se unió al departamento de programación poco después de la actualización de personalización. En ese momento, hubo alguna discusión sobre el módulo Force recién lanzado de CGTech, una herramienta de optimización de trayectorias basada en física que se dice reduce tiempos de ciclo en 25% o más, pero UMC no tenía planes inminentes de implementación.
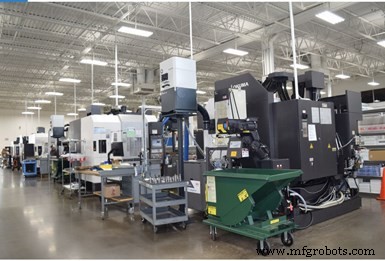
UMC, un taller aeroespacial y médico en Monticello, Minnesota, alberga docenas de máquinas herramienta CNC modernas. La empresa ha usado Vericut de CGTech por más de 15 años.
Esos planes cambiaron en febrero de 2020, cuando la empresa realizó su primera prueba de Force en un trabajo de corrida bastante larga. «Recortamos alrededor del 10% del tiempo de ciclo en ese número de pieza, lo que terminó ahorrando a la empresa casi $13,000», dice Lahr. Los resultados fueron lo suficientemente impresionantes para que la gerencia acordara invertir en el software. «No es un ahorro tan grande como los que hemos logrado desde entonces con Force, pero definitivamente abrió los ojos al valor de avanzar».
La pieza en cuestión es un componente médico de acero inoxidable 304L que mide aproximadamente 2 x 3 x 0.5 pulgadas. La herramienta más grande que UMC usó es una fresa de carburo de 4 filos de 0.75 pulgadas, la más pequeña apenas 1/32 pulgada, tomando profundidades de corte axiales de 0.001 o 0.002 pulgadas por pasada. Lahr señala que Force proporcionó el mayor beneficio durante operaciones de desbaste y semiacabado, pero agrega que incluso con herramientas muy pequeñas como las descritas, ayudó a optimizar trayectorias al punto que la rotura de cortadores cayó a cero mientras el tiempo de ciclo a menudo mejoraba. «Definitivamente hay un beneficio para la vida de herramienta también», añade.
Actualizaciones en el sitio y empuje a la automatización
Cambios recientes en UMC también influyeron en la decisión de la empresa de comenzar a usar Force. La empresa sigue en su segunda generación de propiedad familiar, pero el número de empleados se ha duplicado a casi 200 personas. El número de máquinas herramienta CNC también ha aumentado. Ahora hay un puñado de centros de mecanizado verticales de cinco ejes Okuma M460V-5AX, un par de centros verticales de cuatro ejes Okuma MB-46VAE y tres centros de mecanizado de cinco ejes Matsuura MX-520 —dos con pools de palets de cuatro estaciones.
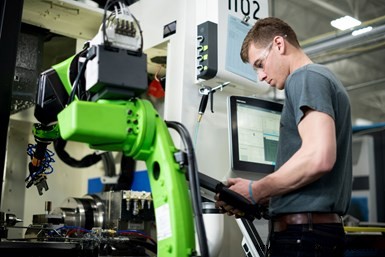
Debido a la escasez de mano de obra calificada, UMC y otros talleres encuentran que el cuidado automatizado de máquinas crece en importancia cada año.
A pesar del mayor personal, la automatización de planta está en aumento. «Es difícil encontrar trabajadores calificados, así que hemos estado añadiendo robots a algunos de nuestros tornos y fresadoras», dice Mahn. «Esto brinda la oportunidad de operar ligeramente atendidos o incluso desatendidos en algunos casos, aunque nuestros tamaños de lote son bastante pequeños. También hemos mejorado nuestro sujeción en algunas máquinas, y hacemos pre-ajuste de herramientas fuera de línea».
Comparando OptiPath y Force
Hasta la fecha, la empresa ha optimizado 20 números de pieza diferentes con Force. Hasta ahora, las mejoras de tiempo de ciclo han variado del 3 al 28%, pero Lahr señala rápidamente que UMC recuperará su inversión tres o cuatro veces dentro del primer año.
Quienes conocen la optimización de trayectorias podrían preguntarse: si UMC ya usaba OptiPath, ¿por qué invertir en Force? Después de todo, ambos productos prometen tiempos de ciclo más cortos y mejor vida de herramienta, y ambos resuelven problemas con deflexión de cortador, vibración en esquinas y eventos de mecanizado indeseables. ¿Significa que la inversión de UMC en OptiPath fue un desperdicio? Para nada, Gene Granata, gerente de producto de Vericut en CGTech, explica.
«Force y OptiPath son productos diferentes que usan enfoques distintos de optimización, pero cada uno complementa al otro», dice. «OptiPath, por ejemplo, no mide fuerzas de corte. En su lugar, usa un método volumétrico de optimización o uno que mide espesor de viruta. Force también mide espesor de viruta pero tiene controles y equilibrios adicionales, incluyendo monitoreo de fuerzas de corte o potencia de husillo, y predice deflexión de herramienta. En cualquier caso, la remoción de material se mantiene constante ajustando la velocidad de avance y subdividiendo movimientos de trayectoria según sea necesario para mantener condiciones de mecanizado cercanas a ideales para cada herramienta».
Diferentes herramientas para diferentes situaciones
En última instancia, ambos software tienen sus propios casos de uso óptimos. Granata sugiere usar Force en materiales duros y difíciles de mecanizar, donde picos ligeros e instantáneos en cargas de herramienta pueden causar grandes problemas con cortadores y husillos. Por otro lado, recomienda OptiPath para metales blandos como aluminio, acero dulce y hierro gris fundido donde el objetivo principal es remover material lo más rápido posible (en lugar de mantener carga de viruta constante), o para situaciones en las que las condiciones de corte de la herramienta nunca se acercan a niveles inseguros de fuerza de corte o potencia de husillo.
Según Granata, muchos clientes de OptiPath continúan usando sus estrategias OptiPath probadas cuando comienzan a usar optimización Force, especialmente con materiales más duros o difíciles, y usan OptiPath al cortar con ciertas herramientas que favorecen este método de optimización. Dicho esto, enfatiza que no hay un enfoque único para la programación.
«Depende de las estrategias que prefieran los usuarios», dice. «Si eres un usuario avanzado de OptiPath, probablemente serás más propenso a añadir optimización Force a tu licencia OptiPath e invocar ambas. Entonces puedes elegir, herramienta por herramienta, cuál usar. Los programadores incluso pueden cambiar estrategias durante una trayectoria para lograr la optimización más efectiva. Las dos son complementarias para ofrecer las estrategias de optimización más posibles».
Las experiencias del equipo de programación de UMC parecen apoyar esta teoría. Mahn señala que Force ha disminuido aún más el tiempo de ciclo un promedio de 5 a 6% en trabajos que el equipo previamente corrió a través de OptiPath. Como beneficio adicional, Mahn y Lahr también han encontrado que Force reduce su tiempo total de programación. «Con Force, no necesitamos ser tan exactos con la creación de trayectorias en nuestro software CAM», dice Lahr. «Quizás el mayor ajuste para mí ha sido dejar que Force haga su cosa. A menudo sugerirá una velocidad de avance al menos el doble de lo que yo habría usado, pero si solo lo dejas ir, Force lo hace bien».
Equipo industrial
- Timken adquiere QM Bearings para expandir su cartera de transmisión de potencia de alto rendimiento
- Fabricación Aditiva de Materiales Compuestos: Impulsando la Aeroespacial y la Defensa
- Cómo Kennedy Incorporated logró un ROI rápido y un crecimiento acelerado
- Tres pasos clave para gestionar el riesgo de proveedores y la fuerza mayor
- WBL Services usa Fluke Connect® para garantizar la calidad de energía en el gran juego de Arizona
- Interoperabilidad explicada: Cómo tu empresa puede lograr una integración fluida
- Mantenimiento preventivo vs. correctivo: Diferencias clave y beneficios
- 5 rasgos clave que distinguen a los fabricantes de moldes expertos
- Torno de taller TL-1: Transición fluida de manual a CNC
- Torno CNC TF2000 – Precisión para trabajo pesado y control amigable
- Rutronik ofrece SoCs multi‑protocolo ultra‑bajo consumo de Redpine Signals