



Taladrado a picados alta velocidad Fanuc G73: Ciclo eficiente de rotura de viruta para fresado CNC
Ciclo de taladrado a picados alta velocidad Fanuc G73
El ciclo de taladrado a picados alta velocidad Fanuc G73 realiza taladrado a picados de alta velocidad. Realiza avance de corte intermitente hasta el fondo de un agujero mientras elimina virutas del agujero.
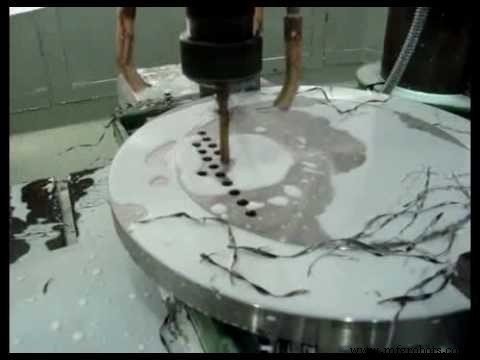
El ciclo Fanuc G73 también se llama ciclo de taladrado con rotura de viruta Fanuc G73. Se usa en controles Fanuc con fresadoras CNC.
Programación
G73 X Y Z R Q F K
G73 es un G-Code modal, por lo que permanece en efecto hasta ser cancelado.
Parámetros
| Parámetro | Descripción |
|---|---|
| X Y | Datos de posición del agujero |
| Z | Profundidad Z (avance a profundidad Z desde plano R) |
| R | Distancia desde el nivel inicial al nivel del punto R (Posición del plano R) |
| Q | Profundidad de corte para cada avance (profundidad de cada picado) |
| F | Avance de corte |
| K | Número de repeticiones (si se requiere) |
Operación del ciclo
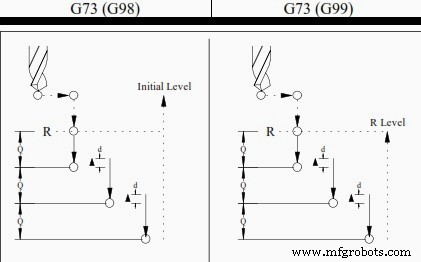
La herramienta penetra en la pieza para el avance Q, retrocede (retractación) 1 mm para romper virutas, penetra de nuevo, hasta alcanzar la profundidad final, luego se retracta con avance rápido. Retractación La cantidad de retractación puede establecerse en el parámetro 5114.
G98 G99
Cuando G98 está activo, el eje Z retornará a la posición de inicio (plano inicial) cuando complete una sola operación. Cuando G99 está activo, el eje Z retornará al punto R (plano) cuando el ciclo enlatado complete un solo agujero. Luego la máquina irá al siguiente agujero. Generalmente, G99 se usa para la primera operación de taladrado y G98 para la última operación de taladrado.
Cancelar G73
Para cancelar el ciclo enlatado Fanuc G73, use G80 o un G-Code del grupo 01. G-Codes grupo 01: G00: Posicionamiento (desplazamiento rápido) G01: Interpolación lineal G02: Interpolación circular o helicoidal (CW) G03: Interpolación circular o helicoidal (CCW)
Programa de ejemplo
El siguiente código de ejemplo de ciclo de taladrado con rotura de viruta Fanuc G73 muestra cómo usar el ciclo de taladrado G73 y cómo usar G98 y G99 con el ciclo G73.
M3 S2000 G90 G99 G73 X300. Y–250. Z–150. R–100. Q15. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5
máquina CNC
- Ciclo de Repetición de Patrones G73 de Fanuc: Ejemplo y Guía de Programación CNC
- Taladrado a Golpe Eficiente en Torno Fanuc CNC con Ciclo G74
- Ciclo de Repetición de Patrones G73 de Fanuc CNC: Guía Completa
- Ranurado Frontal con Ciclo de Taladrado a Golpe G74 en Programación CNC
- Programa de Ejemplo: Ciclos G81 y G83 de Taladrado con Niveles de Retorno G98/G99
- Ciclo de Roscado a Picado Rígido Fanuc G84 – Guía Experta para Roscado de Agujeros Profundos
- Domine el Ciclo G83 de Taladrado a Golpes: Ejemplo Eficiente para Agujeros Profundos
- Domine el Taladrado a Golpes G83 en Haas CNC: Precisión y Eficiencia en Agujeros Profundos
- Ciclo Fanuc G83 de Taladrado a Golpes: Guía para Taladrado de Agujeros Profundos
- Ciclo Fanuc G73 Repetición de Patrón: Ejemplo Completo de Programación CNC
- Fanuc M-430iA/2F: Robot alta velocidad pick-and-pack para industria alimentaria