



Entender G90 vs G91: Coordenadas absolutas e incrementales en programación Hust CNC Mill
Ejemplo simple de programa G-Code básico para control Hust CNC, que muestra la diferencia entre G90 Coordenada Absoluta y G91 Coordenada Incremental.
Este tutorial también se aplica a la mayoría de controles CNC Fanuc. Es un buen recurso para maquinistas y programadores CNC de nivel principiante para entender la diferencia entre G90 y G91.
En controles Hust CNC Mill:
G90 Código G se usa para Coordenada Absoluta
G91 Código G se usa para Coordenada Incremental.
G90 Coordenada Absoluta
El origen (Punto cero de la pieza) es la referencia. Las coordenadas de todos los puntos que describen la forma de la pieza (parte de máquina) se calculan desde el origen.
G91 Coordenada Incremental
Las coordenadas de todos los puntos que describen la forma de la pieza (parte de máquina) se calculan desde el punto final del bloque anterior.
Flexibilidad del CNC Hust
G90 Coordenada Absoluta
En modo G90 Coordenada Absoluta:
X se usa para movimientos absolutos del eje X.
Y se usa para movimientos absolutos del eje Y.
Z se usa para movimientos absolutos del eje Z.
Pero en modo G90 Coordenada Absoluta, U, V, W pueden usarse para comandos de movimiento incremental de ejes:
U se usa para movimientos incrementales del eje X.
V se usa para movimientos incrementales del eje Y.
W se usa para movimientos incrementales del eje Z.
En resumen, si trabajas en modo G90 Coordenada Absoluta, puedes hacer movimientos incrementales usando U, V, W. No hay necesidad de usar el comando G-Code G91 Coordenada Incremental.
G91 Coordenada Incremental
En modo G91 Coordenada Incremental:
X se usa para movimientos incrementales del eje X.
Y se usa para movimientos incrementales del eje Y.
Z se usa para movimientos incrementales del eje Z.
En modo G91 Coordenada Incremental, U, V, W no pueden usarse.
Ejemplo de programa CNC
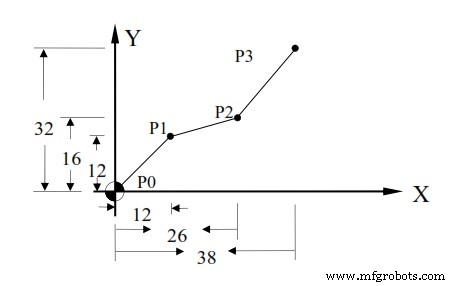
G90 Coordenada Absoluta
N10 G00 X0.000 Y0.000 Posicionar en origen de trabajo N20 G90 Programa en valor absoluto N30 G1 X12.000 Y12.000 F300.00 P0 a P1 N40 X26.000 Y16.000 P0 a P2 N50 X38.000 Y32.000 P2 a P3 N60 M2
G91 Coordenada Incremental
N10 G00 X0.000 Y0.000 Posicionar en origen de trabajo N20 G91 Programa en valor incremental N30 G1 X12.000 Y12.000 F300.00 P0 a P1 N40 X14.000 Y4.000 P0 a P2 N50 X12.000 Y16.000 P2 a P3 N60 M2
G90 Coordenada Absoluta (usando U, V)
N10 G00 X0.000 Y0.000 Posicionar en origen de trabajo N20 G1 U12.000 V12.000 F300.00 P0 a P1 N30 U14.000 V4.000 P1 a P2 N40 U12.000 V16.000 P2 a P3 N60 M2
Uso mixto
N10 G00 X0.000 Y0.000 Posicionar en origen de trabajo N30 G1 U12.000 V12.000 F300.00 P0 a P1 N40 X26.000 V4.000 P1 a P2 N50 X38.000 V16.000 P2 a P3 N60 M2
O
N10 G00 X0.000 Y0.000 Posicionar en origen de trabajo N30 G1 U12.000 V12.000 F300.00 P0 a P1 N40 U14.000 Y16.000 P1 a P2 N50 U12.000 Y32.000 P2 a P3 N60 M2
máquina CNC
- Torneado Cónico con Ciclo Modal G90: Guía de Programación CNC
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Domina el Ciclo G81 de Taladrado con Modo Incremental G91: Ejemplo Práctico de Taladrado Repetido
- Ejemplo de Fresado CNC: G90 Absoluto, G91 Incremental e Interpolación Circular G02/G03
- Códigos G de Fresadora Haas CNC: Guía Completa de Funciones Preparatorias
- Guía Paso a Paso: Fresar un Círculo Completo en CNC con G‑Code Práctico
- Picado de Contorno en Fresadora Fanuc CNC: Técnica Eficiente de Repetición de Subprograma
- Guía para Principiantes: Ciclo Enlatado de Desbaste G90 para Mecanizadores CNC
- Posicionamiento Absoluto Sinumerik G90: Explicación de Comandos AC
- Dominar posiciones absolutas e incrementales en controles CNC Heidenhain
- Referencia completa de G-Codes Hust CNC para controles de fresadora H4M y H4CL-M