



Guía completa de offset G51 y rotación de coordenadas en CNC Selca – Ejemplo de programa
Enviado por: Brian
Dibujo/Imagen
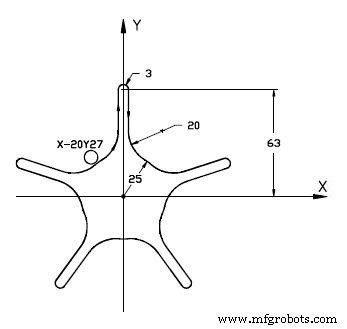
Programa CNC
N1 [PROFILE 3 N2 $1M0X-105.I103.Y-63.7J69.3 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X-20Y27R N9 Z2R N10 Z-10 N11 G49I2 N12 G41K2 N13 L=1 N14 G20X0Y0I-25 N15 G21I10 N16 G13X-3J90 N17 G20X0Y63I-3 N18 G13J-90 N19 G21 N20 G51J-72I N21 L1K4 N22 G51J0 N23 G50 N24 G20X0Y0I-25 N25 G40X-20Y27K2 N26 Z100R N27 M30
Referencia completa de códigos G y M para CNC Fagor 8070
Desafío de Programación CNC Selca – Práctica Avanzada de Código
máquina CNC
- Domine el Ciclo de Ranurado G75 de Fanuc: Guía de Programación CNC Paso a Paso
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Ejemplo Completo de Ciclo de Desbaste Frontal Fanuc G94 para Mecanizado CNC
- Programa CNC de Ranurado para Principiantes: Ejemplo Simple y Guía Paso a Paso
- Domine el Ciclo de Roscado G84: Guía Práctica de Programación CNC
- Ejemplo de Rotación de Coordenadas Fanuc G68 para Mecanizado CNC
- Programa de Fresado Siemens Sinumerik 4 Ejes: Ejemplo Práctico CNC
- Ejemplo Programa CNC Plasma Quincunce: Control Incremental G91
- Ejemplo de arco en fresado CNC: Uso de G2 con parámetros I y J
- Rotación de coordenadas Fanuc G68: Ejemplo práctico de subprograma para mecanizado CNC