



Rotación de coordenadas Fanuc G68: Ejemplo práctico de subprograma para mecanizado CNC
Ejemplo de programa CNC que muestra cómo el código G68 de rotación de coordenadas de Fanuc puede usarse en un subprograma para aprovechar al máximo su funcionalidad.
Ejemplo de rotación de coordenadas G68
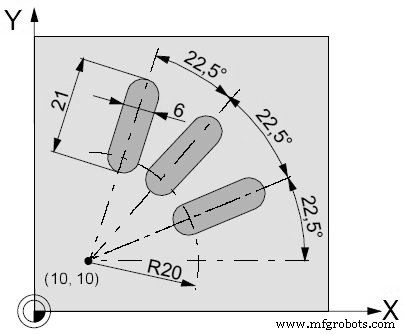
Programa principal
N5 G54 N10 G43 T10 H10 M6 N15 S2000 M3 F300 M98 P030100 ; Llamada a subprograma N25 G0 Z50 N30 M30
Subprograma
O0100 N10 G91 G68 X10 Y10 R22.5 N15 G90 X30 Y10 Z5 N20 G1 Z-2 N25 X45 N30 G0 Z5 N35 M17
Referencia completa de códigos G Bridgeport para fresado CNC
Guía completa de códigos G y M para fresado y torneado CNC
máquina CNC
- Domine el Ciclo de Ranurado G75 de Fanuc: Guía de Programación CNC Paso a Paso
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Fanuc G20: Dominando la Programación CNC en Pulgadas – Ejemplo Práctico
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Ejemplo Completo de Ciclo de Desbaste Frontal Fanuc G94 para Mecanizado CNC
- Demo del Ciclo de Desbaste Frontal Fanuc G72 – Guía Paso a Paso de Programación CNC
- Ciclo de Desbaste Frontal Fanuc G72: Tutorial de Formato de Una Línea CNC
- Ejemplo de Rotación de Coordenadas Fanuc G68 para Mecanizado CNC
- Fanuc G68 Rotación de Coordenadas: Alineación Precisa de Ejes para Mecanizado CNC
- Referencia completa de códigos G Fanuc para programación CNC