



7 Estrategias Comprobadas para Prevenir la Deformación del Aluminio en Mecanizado CNC
El aluminio es una materia prima industrial importante. Sin embargo, debido a su dureza relativamente baja y alto coeficiente de expansión térmica, se deforma fácilmente al mecanizar piezas de pared delgada y placas finas. Además de mejorar el rendimiento de la herramienta y eliminar el tensado interno del material de antemano, hay varios pasos para reducir la deformación al máximo.
1. Mecanizado Simétrico
Para piezas de aluminio con gran margen de mecanizado, es necesario evitar concentración excesiva de calor para mejorar la disipación y reducir deformación térmica. El método es el mecanizado simétrico.
Imagina una placa de aluminio de 90 mm que debe fresarse a 60 mm. Si se voltea inmediatamente al otro lado tras mecanizar una cara, al procesar cada superficie a tamaño final de una vez, el margen continuo será grande, causando concentración de calor y la planicidad solo alcanzará 5 mm.
Si se usa mecanizado simétrico de dos caras repetidamente, cada superficie se procesa al menos dos veces hasta alcanzar el tamaño final, lo que favorece la disipación de calor y la planicidad se controla en 0,3 mm.
2. Mecanizado Escalonado por Capas Múltiples
Cuando hay múltiples cavidades en piezas de placa de aleación de aluminio, es fácil torcer la pared de la cavidad por fuerza desigual. La mejor solución es el mecanizado escalonado por capas múltiples: procesar todas las cavidades al mismo tiempo.
En lugar de terminar la pieza de una vez, se divide en varias capas y se procesa capa a capa hasta el tamaño requerido. La fuerza aplicada será más uniforme y la probabilidad de deformación menor.
3. Seleccionar Parámetros de Corte Apropiados
La fuerza de corte y el calor resultante se reducen seleccionando parámetros adecuados. En mecanizado, si los parámetros superan lo normal habrá fuerza de corte excesiva, deformando fácilmente la pieza, y afectando la rigidez del husillo y durabilidad de la herramienta.
Entre todos los factores de parámetros de corte, el que más influye en la fuerza de corte es la profundidad de corte (back cutting depth). Pero mientras reducir el número de herramientas beneficia para evitar deformación, la eficiencia de mecanizado se reduce a la vez.
El fresado de alta velocidad CNC resuelve esto. Reduciendo la profundidad de corte, aumentando el avance y mejorando la velocidad de la máquina, el mecanizado reduce la fuerza de corte y garantiza eficiencia.
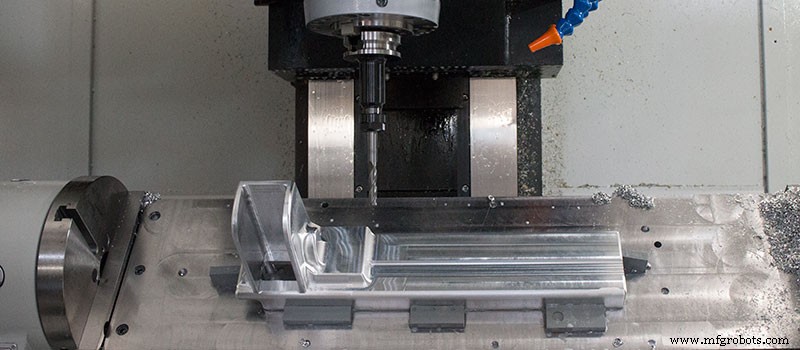
4. Optimizar la Capacidad de las Herramientas de Corte
El material y parámetros geométricos de las herramientas influyen importantly en fuerza y calor de corte. La correcta selección de herramientas y parámetros es crucial para reducir distorsión por mecanizado.
Ángulo Frontal (Rake Angle)
El ángulo frontal debe configurarse adecuadamente para preservar la resistencia del filo, o el borde afilado se desgastará. Configurarlo correctamente también reduce deformación de corte, asegura evacuación suave de viruta y reduce fuerza y temperatura de corte. No usar herramienta de ángulo frontal negativo.
Ángulo Trasero (Clearance Angle)
El tamaño del ángulo trasero afecta directamente al desgaste del flanco y calidad de superficie mecanizada; el espesor de corte es parámetro importante al configurarlo. En desbaste, gran avance, carga pesada y mucho calor requieren disipación de calor: el ángulo trasero debe ser menor. En fresado de precisión, se requieren filos afilados para reducir fricción entre flanco y superficie mecanizada y reducir deformación elástica: el ángulo trasero debe ser mayor.
Ángulo de Hélice (Helix Angle)
Para hacer el fresado estable y reducir la fuerza de fresado, el ángulo de hélice debe ser lo mayor posible.
Ángulo de Desviación Principal
Reducir adecuadamente el ángulo de desviación principal mejora la disipación de calor y reduce la temperatura media de la zona de mecanizado.
Mejorar la Condición Física de las Herramientas de Corte
Reducir el número de dientes de la fresa aumenta la capacidad de evacuación de viruta, útil al mecanizar aleación de aluminio. Por las propiedades del aluminio, la deformación de corte es mayor y se necesita gran espacio para virutas.
El radio del fondo de la ranura debe ser mayor y el número de dientes menor. Ejemplo: 2 dientes para fresa <20 mm, 3 dientes para 30-60 mm, evitando deformación de piezas de pared delgada por atasco de virutas.
Rectificado de Precisión de Dientes
La rugosidad del filo de los dientes debe ser < Ra=0,4 µm. Antes de usar herramientas nuevas, usa piedras de aceite fino para rectificar suavemente filos frontal y trasero de los dientes, eliminando rebabas y ligeros zigzags. Así no solo se reduce calor de corte, también se minimiza deformación.
Control Estricto del Desgaste de Herramienta
Cuando las herramientas se desgastan, la rugosidad de la pieza aumenta, la temperatura de corte sube y la deformación de la pieza aumenta. Por tanto, además de seleccionar materiales con buena resistencia al desgaste, el estándar de desgaste no debe superar 0,2 mm, o aparecerán nódulos de arista. En corte, la temperatura de la pieza no debe superar 100°C para prevenir deformación.
5. Diferentes Enfoques para Desbaste y Acabado
El desbaste y acabado requieren enfoques distintos. El desbaste requiere cortar material excedente en la superficie del bruto en el menor tiempo con mayor velocidad, formando el contorno geométrico para acabado. El énfasis está en eficiencia y tasa de remoción de material.
El acabado requiere mayor precisión y calidad superficial. El énfasis debe estar en calidad de fresado. Al disminuir el espesor de corte de los dientes de máximo a cero, el fenómeno de endurecimiento por mecanizado se reduce enormemente y la deformación de las piezas se suprime en cierta medida.
6. Doble Compresión de Piezas de Pared Delgada
Al mecanizar piezas de aleación de aluminio de pared delgada, la fuerza de sujeción causa deformación. Para reducirla, las piezas sujetadas deben desbloquearse antes de terminar la dimensión final, liberando presión y restaurando la forma original antes de reaplicar presión una segunda vez.
El segundo punto de presión es mejor en la superficie de apoyo, y la fuerza de sujeción en dirección de mayor rigidez. Si todo es correcto, la fuerza de compresión mantendrá la pieza sin aflojar. Este método requiere operario experimentado, pero asegura que la deformación se minimice.
7. Taladrado Previo y Fresado
Mecanizar piezas con cavidad presenta problemas. Si se aplica la fresa directamente, la evacuación de virutas no será fluida por espacio insuficiente en la fresa. Esto acumula mucho calor de corte, expansión y deformación de la pieza e incluso rotura de pieza o herramienta.
El mejor método es taladrar primero y luego fresar. Consiste en taladrar primero el agujero con herramienta no menor que la fresa, y luego introducir la fresa en el agujero para empezar a fresar.
Esperamos que esta información ayude. 3ERP tiene amplia experiencia en mecanizado CNC de aluminio y otros metales y plásticos para prototipado y producción. Contacta a nuestro equipo si necesitas más sugerencias de fabricación.
máquina CNC
- Reduzca costos en mecanizado CNC: Consejos expertos para piezas de precisión
- Dominando el Corte por Plasma CNC: Fundamentos, Mecánica y Rendimiento – Parte 2
- Corte por Plasma CNC 101: Domina la Tecnología para Precisión y Eficiencia
- Dominando el Corte por Plasma CNC: Consejos Esenciales para Cortes de Alta Calidad (Parte 5)
- Dominando el Mecanizado CNC de 5 Ejes: Precisión, Velocidad y Beneficios Industriales
- Mecanizado CNC de Acrílico de Precisión: Preciso, Seguro y Eficiente
- Factores que Influyen en Costos de Mecanizado CNC: Lo que Debe Saber
- Tres Formas en que el Mecanizado CNC Revoluciona la Fabricación Global
- Limitaciones de tamaño en mecanizado CNC: Lo que los diseñadores deben saber
- Corte Láser: Mecanizado CNC de Precisión para Producción de Alta Calidad
- Elegir la Aleación de Aluminio Correcta para Mecanizado CNC de Precisión