



Factores Esenciales para el Mecanizado CNC de Precisión de Aluminio
Las piezas y productos de precisión de aluminio son populares debido a su peso ligero y apariencia exquisita, y se utilizan cada vez más ampliamente en la industria y artículos de uso diario. Con el continuo avance de la ciencia y tecnología, la demanda de diversidad de productos se vuelve cada vez más fuerte. Por tanto, los requisitos de proceso de productos de aleación de aluminio son cada vez más altos, y la demanda del mercado es cada vez mayor. Para satisfacer las necesidades de diversidad y alta calidad de productos de carcasa de aleación de aluminio, los fabricantes de mecanizado CNC de aleación de aluminio resumen las habilidades de proceso durante el procesamiento y los problemas que deben prestarse atención en el mecanizado CNC de aluminio.
1. Elegir Método de Mecanizado Adecuado
El corte CNC es un método de procesamiento que racionaliza el corte y también es un proceso común en el mecanizado de precisión de aluminio. Usa fresas de extremo con funciones de corte multidireccional, interpolación de corte en espiral e interpolación de corte de contorno. Un pequeño número de orificios son procesados por un pequeño número de herramientas.
2. Las Fresas de Bola Pueden Usarse con Interpolación en Espiral para Procesar Continuamente Orificios Cónicos.
Las fresas de bola y taladros de interpolación en espiral pueden usarse para mandrinar y chaflanar. La fresa de extremo coopera con la interpolación de corte de contorno, que puede realizar semi-acabado y mecanizado de precisión en los orificios. La fresa de extremo usada para procesamiento de roscas puede usarse con interpolación en espiral para procesar varios orificios roscados.
Si se procesan piezas de precisión de aleación de aluminio de alta eficiencia para orificios de alta precisión de cualquier tamaño, se puede usar la función de interpolación de herramienta. Especialmente cuando se usa fresado de alta velocidad, la carga en cada diente es relativamente ligera. Por tanto, la misma fresa de extremo de carburo recubierta puede usarse para realizar mecanizado de orificios de alta velocidad y alta precisión en una variedad de materiales a procesar.
Además, es necesario dominar la técnica de procesamiento y habilidades de procesamiento en el mecanizado CNC de aluminio.
3. Elegir una Cantidad Razonable de Corte
El personal puede elegir la velocidad de corte a usar según el material a procesar, la dureza, el estado de corte, el tipo de material y la profundidad de corte. Estas condiciones son necesarias para reducir eficazmente el desgaste de la máquina.
4. Elegir la Herramienta Adecuada.
Ángulo de ataque: Bajo la condición de mantener la resistencia del filo de corte, el ángulo de ataque debe seleccionarse apropiadamente más grande. Un lado puede afilar un filo agudo, lo que también puede reducir la deformación de corte, hacer la evacuación de virutas más suave, y reducir la fuerza de corte y el calor de corte. Nunca use herramientas de ángulo de ataque negativo.
Ángulo de despeje: El tamaño del ángulo de despeje tiene un efecto directo en el desgaste de la cara de flanco y la calidad de la superficie mecanizada. El espesor de corte es una condición importante para seleccionar el ángulo de despeje. Durante el desbaste, debido a la gran velocidad de avance, carga de corte pesada y gran generación de calor, se requieren buenas condiciones de disipación de calor de la herramienta. Por tanto, el ángulo de despeje debe seleccionarse más pequeño. En el acabado, se requiere que el filo sea afilado, para reducir la fricción entre la cara de flanco y la superficie mecanizada, y reducir la deformación elástica. Por tanto, el ángulo de despeje debe seleccionarse más grande.
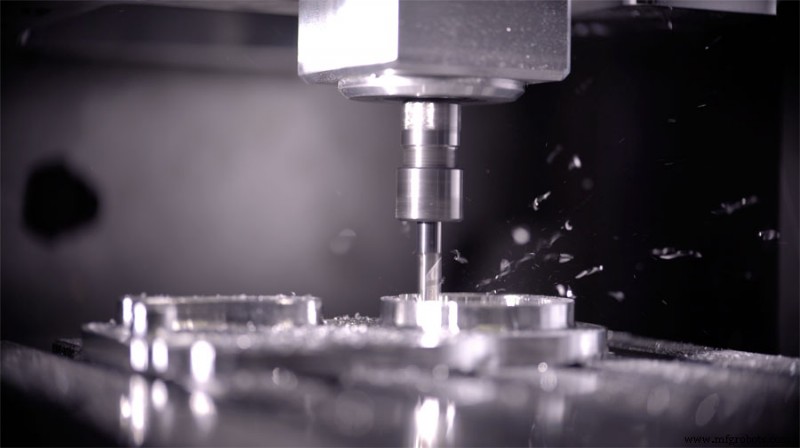
Ángulo de hélice: Para hacer el fresado suave y reducir la fuerza de fresado, el ángulo de hélice debe seleccionarse lo más grande posible.
Ángulo de entrada: Reducir apropiadamente el ángulo de entrada puede mejorar eficazmente las condiciones de disipación de calor y reducir la temperatura promedio de la zona de procesamiento.
Reducir el número de dientes de la fresa y aumentar el espacio para virutas.
Debido a la mayor plasticidad del material de aleación de aluminio, la mayor deformación de corte durante el mecanizado, y un mayor espacio de alojamiento de virutas, el radio inferior de la cavidad de virutas debe ser más grande y el número de dientes de la fresa debe ser menor. Por ejemplo, fresas por debajo de φ20mm usan dos dientes, y fresas con φ30-φ60mm es mejor usar tres dientes para evitar la deformación de piezas de aleación de aluminio de paredes delgadas causada por obstrucción de virutas.
Afilar finamente los dientes: El valor de rugosidad del filo de corte de los dientes debe ser menor que Ra=0,4μm. Antes de usar un cuchillo nuevo, debe afilar ligeramente la parte frontal y trasera de los dientes con una piedra de aceite fina para eliminar rebabas residuales y leves serraduras al afilar los dientes. De esta manera, no solo se puede reducir el calor de corte, sino que también la deformación de corte es relativamente pequeña.
Controlar estrictamente el estándar de desgaste de la herramienta: Después de que la herramienta se desgasta, el valor de rugosidad superficial de la pieza aumenta, la temperatura de corte sube, y la deformación de la pieza aumenta. Por tanto, además de la selección de materiales de herramienta con buena resistencia al desgaste, el estándar de desgaste no debe ser mayor que 0,2mm, de lo contrario es fácil producir filo acumulado. Al cortar, la temperatura de la pieza generalmente no debe exceder 100°C para prevenir deformación.
5. Elegir un Utillaje Razonable.
Las piezas deben satisfacer plenamente las necesidades de la máquina para reducir errores de posicionamiento innecesarios, y se deben seleccionar herramientas de sujeción especiales.
6. Determinar una Ruta de Procesamiento Razonable.
Intente acortar la ruta de mecanizado tanto como sea posible para reducir el desgaste de la máquina.
En corte de alta velocidad, debido al gran exceso de mecanizado y corte intermitente, el proceso de fresado a menudo produce vibración, lo que afecta la precisión de mecanizado y la rugosidad superficial. Por tanto, el proceso CNC de corte de alta velocidad generalmente puede dividirse en: desbaste-semiacabado, mecanizado de esquinas, acabado y otros procesos.
Para piezas con altos requisitos de precisión, a veces es necesario realizar un segundo semiacabado y luego acabado. Después del desbaste, las piezas pueden enfriarse naturalmente para eliminar el estrés interno causado por el desbaste y reducir la deformación. El margen dejado después del desbaste debe ser mayor que la cantidad de deformación, generalmente 1-2mm. Durante el acabado, la superficie de acabado de la pieza debe mantener un exceso de mecanizado uniforme, generalmente 0,2-0,5mm es apropiado, para que la herramienta esté en un estado estable durante el proceso de mecanizado, lo que puede reducir enormemente la deformación de corte, obtener una buena calidad de mecanizado superficial y garantizar la precisión del producto.
Proceso de manufactura
- Entendiendo el Mecanizado CNC de 5 Ejes: Precisión Avanzada para Piezas Complejas
- Mecanizado CNC de 5 Ejes Explicado: Precisión y Eficiencia para Piezas Complejas
- Entendiendo el Mecanizado CNC de 5 Ejes: Beneficios y Aplicaciones
- Entendiendo el Torno CNC para Ruedas de Aluminio: Función, Características y Beneficios
- Máquina CNC Taladro-Roscado: Soluciones de Taladrado y Roscado de Precisión
- Mecanizado CNC explicado: fabricación de precisión de metales
- Mecanizado de precisión explicado: claves y mejores prácticas para operaciones CNC
- Mecanizado CNC explicado: Fabricación de precisión para piezas metálicas y plásticas
- 7 Estrategias Comprobadas para Prevenir la Deformación del Aluminio en Mecanizado CNC
- Guía Esencial de Mecanizado CNC de Producción: Lo Que Necesitas Saber
- ¿Qué es el mecanizado CNC? Visión histórica y capacidades modernas