



Factores Esenciales para Piezas de Aluminio Personalizadas
Hay muchas razones para la deformación de piezas de aluminio durante el período de procesamiento de CNC de aluminio, lo cual está relacionado con materiales, formas de piezas, condiciones de producción, etc. Hay principalmente los siguientes aspectos: deformación causada por tensión interna del bruto, por fuerza de corte, calor de corte, también por fuerza de sujeción. El procesamiento CNC de aluminio tiene un gran impacto en el tratamiento de piezas CNC de aluminio, especialmente con piezas de aluminio personalizadas, el proceso principal debe prestarse más atención seriamente.
Medidas de Proceso para Reducir la Deformación de Mecanizado
1. Reducir la Tensión Interna del Bruto
La tensión natural del bruto puede eliminarse parcialmente por envejecimiento natural o artificial y tratamiento por vibración. El pre-procesamiento también es un proceso efectivo. Para el bruto de gran cabeza, debido al gran margen, la deformación tras el procesamiento también es grande. Si la parte excedente del bruto se procesa por adelantado y se reduce la cantidad restante de cada parte, no solo se puede reducir la deformación de procesamiento del proceso subsiguiente, sino que también se puede liberar parte de la tensión interna tras ser pre-procesado y reposar un cierto tiempo.
2. Mejorar la Capacidad de Corte de la Herramienta
El material y parámetros geométricos de la herramienta tienen una influencia importante en la fuerza de corte y el calor de corte. La correcta selección de la herramienta es esencial para reducir la deformación de la pieza.
2.1 Selección Razonable de Parámetros Geométricos de la Herramienta
Ángulo frontal: Bajo condición de mantener la resistencia del filo de corte, el ángulo frontal se selecciona apropiadamente. Por un lado, se puede afilar un filo cortante agudo, y la deformación de corte puede reducirse para hacer la evacuación de viruta suave, reduciendo así la fuerza de corte y la temperatura de corte. Nunca use una fresa de ángulo de ataque negativo.
Ángulo de despeje: El tamaño del ángulo de despeje tiene influencia directa en el desgaste del flanco y la calidad de la superficie mecanizada. El espesor de corte es una condición seria para seleccionar el ángulo de despeje. En desbaste, debido a la gran tasa de avance, carga de corte pesada, gran generación de calor y buenas condiciones de disipación de calor de la herramienta, el ángulo de despeje debe ser menor. En acabado, se requiere que el filo sea agudo, se reduce la fricción entre el flanco y la superficie mecanizada, y se reduce la deformación elástica. Por tanto, el ángulo de relieve debe seleccionarse mayor.
Ángulo de hélice: Para hacer el fresado suave y reducir la fuerza de fresado, el ángulo de hélice debe ser lo más grande posible.
Ángulo de ataque: Reducir apropiadamente el ángulo de ataque puede mejorar la condición de disipación de calor y reducir la temperatura media de la zona de procesamiento.
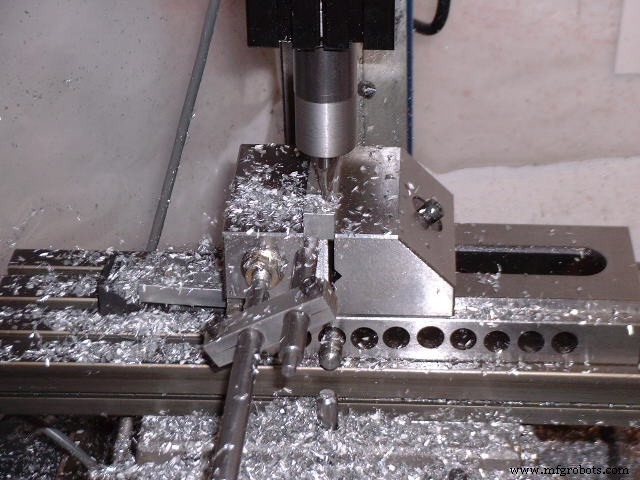
2.2 Mejora de Estructura de Herramienta
- Reducir el número de dientes de la fresa y aumentar el espacio para viruta. Debido a la gran plasticidad del material de aluminio, la deformación de corte durante el procesamiento es grande, y se requiere un gran espacio para viruta. Por tanto, el radio de fondo de la ranura de viruta debe ser grande, y el número de dientes de la fresa es pequeño.
- Usar dientes de rectificado fino. El valor de rugosidad del filo de corte de la fresa es menor que Ra = 0.4 µm. Antes de usar una fresa nueva, debe usar una piedra fina para rectificar suavemente por delante y detrás de los dientes para eliminar rebabas y ligeras irregularidades restantes al afilar los dientes. Así, no solo se puede reducir el calor de corte sino que también la deformación de corte es relativamente pequeña.
- Controlar estrictamente el estándar de desgaste de la herramienta. Tras el desgaste de la herramienta, la rugosidad superficial de la pieza aumenta, la temperatura de corte aumenta, la deformación de la pieza aumenta también. Por tanto, además de la selección de materiales de herramienta de alta resistencia a abrasión, el estándar de desgaste de la herramienta no debe ser más de 0.2mm, de lo contrario, fácilmente llevará a filo acumulado. Al cortar, la temperatura de la pieza no debe exceder 100 °C para prevenir deformación.
2.3 Mejora del Método de Sujeción de la Pieza
Para piezas de aluminio de pared delgada con poca rigidez, los siguientes métodos de sujeción pueden usarse para reducir distorsión,
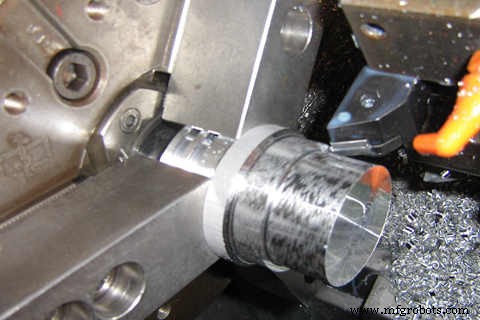
- Para piezas de buje de pared delgada, si se usa mandril autocentrante de tres garras o mandril de pinza para sujetar desde dirección radial, una vez la pieza se afloja tras mecanizado, la pieza se deforma inevitablemente. En este momento, debe usarse un método de prensar la cara axial extrema con buena rigidez. Para posicionar el agujero interior de la pieza, se hace un mandril roscado y se inserta en el agujero interior de la pieza, y una placa de cubierta se presiona contra la superficie extrema y luego se aprieta con una tuerca. Al mecanizar el círculo exterior, la deformación de sujeción puede evitarse, y se puede obtener precisión de mecanizado satisfactoria.
- Al procesar piezas de pared delgada y planchas delgadas, es mejor usar ventosas de vacío para obtener una distribución uniforme de fuerza de sujeción, y luego procesar con una pequeña cantidad de corte, lo que puede prevenir bien la deformación de la pieza.
- Además, un método de relleno también puede usarse. Para aumentar la rigidez de proceso de la pieza de pared delgada, el medio puede rellenarse dentro de la pieza para reducir deformación durante sujeción y proceso de corte. Por ejemplo, una fundición de urea conteniendo 3% a 6% de nitrato de potasio se vierte en la pieza, y tras procesar, la pieza se sumerge en agua o alcohol, y el relleno puede disolverse y verterse fuera.
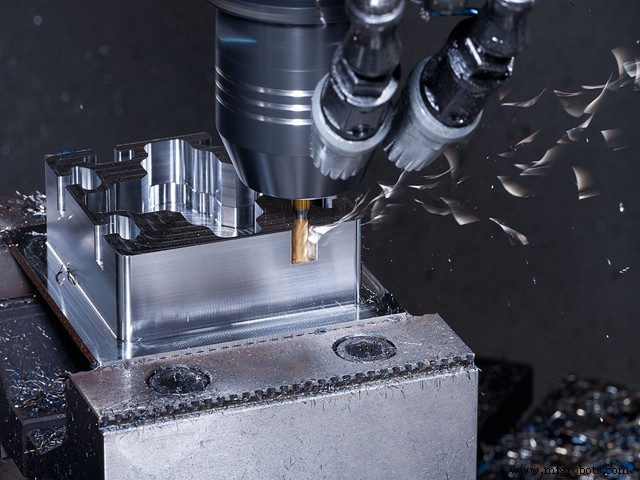
2.4 Arreglo Razonable de Procedimientos
Durante corte de alta velocidad, debido a grandes márgenes de mecanizado y corte intermitente, el proceso de fresado a menudo produce vibraciones que afectan la precisión de mecanizado y rugosidad superficial. Por tanto, el proceso de mecanizado numérico de alta velocidad puede dividirse generalmente en desbaste - semi-acabado - limpieza - acabado - acabado final. Para piezas con altos requisitos de precisión, a veces es necesario realizar un segundo semi-acabado antes de todo el acabado.
Tras el desbaste, las piezas pueden enfriarse naturalmente, eliminando tensiones internas causadas por el desbaste y reduciendo distorsión. El margen dejado tras el desbaste debe ser mayor que la cantidad de deformación, típicamente 1 a 2 mm. En acabado, la superficie acabada de la pieza debe mantener un margen de mecanizado uniforme, generalmente 0.2~0.5mm, para que la herramienta esté en estado estable durante el proceso de mecanizado, lo que puede reducir enormemente la deformación de corte y obtener buena calidad de acabado superficial y precisión de producto.
Reducción de Habilidades de Procesamiento de Deformación
Las piezas de material de aluminio se deforman durante el procesamiento. Además de las razones anteriores, el método de operación también es muy importante en la operación real.
- Para piezas con gran margen de mecanizado, para que tengan mejores condiciones de disipación de calor durante el procesamiento, evite concentración de calor, y se debe usar procesamiento simétrico durante el procesamiento. Si una pieza de 90mm de espesor necesita mecanizarse a 60mm, si se fresa un lado, luego el otro, la planitud será 5mm de una vez. Si se procesa por avance repetido, cada lado se procesará dos veces. El tamaño final garantiza una planitud de 0.3mm.
- Si hay múltiples cavidades en piezas de plancha, no es aconsejable usar método de una cavidad y otra cavidad durante el procesamiento, lo que fácilmente causa deformación de piezas por fuerza desigual. Se usa procesamiento multi-capa, cada capa se procesa en todas las cavidades al mismo tiempo, y luego se procesa la siguiente capa para hacer las piezas uniformemente tensionadas, y luego reducir deformación.
- Reducir la fuerza de corte y calor de corte cambiando la cantidad de corte. Entre los tres factores de cantidad de corte, la cantidad de retroceso de cuchilla tiene gran influencia en la fuerza de corte. Si el margen de mecanizado es demasiado grande, la fuerza de corte de una pasada será demasiado grande, lo que no solo deformará las piezas, sino que también afectará la rigidez del husillo de la máquina y reducirá la durabilidad de la herramienta. Si reduce el número de cuchillas de retroceso, reducirá enormemente la eficiencia de producción. Sin embargo, el fresado de alta velocidad en mecanizado CNC puede superar este problema. Mientras reduce la cantidad de retroceso, siempre que aumente el avance correspondientemente y aumente la velocidad de la máquina herramienta, la fuerza de corte puede reducirse y la eficiencia de mecanizado asegurarse.
- El orden de la herramienta también debe prestarse atención. El desbaste enfatiza la mejora de eficiencia de procesamiento y búsqueda de tasa de resección por unidad de tiempo. Generalmente, se puede usar fresado en contra. Es decir, remover el material excedente en la superficie del bruto a la mayor velocidad y menor tiempo, básicamente formando el contorno geométrico requerido para acabado. El trabajo de acabado enfatiza alta precisión y alta calidad, y se recomienda usar fresado a favor. Porque el espesor de corte de las fresas disminuye gradualmente del máximo a cero durante el fresado, el grado de endurecimiento por trabajo se reduce enormemente, y el grado de deformación de las piezas se alivia.
- Las piezas de pared delgada se deforman por sujeción durante el procesamiento, incluso si el acabado es difícil de evitar. Para minimizar la deformación de la pieza, la pieza de presión puede aflojarse antes de que el acabado alcance el tamaño final, para que la pieza pueda restaurarse libremente a su forma original, y luego presionarse ligeramente, solo para sujetar la pieza.
Según la sensación, esto puede lograr los resultados de procesamiento deseados. En resumen, el punto de aplicación de la fuerza de sujeción es preferiblemente en la superficie de apoyo, y la fuerza de sujeción debe aplicarse en la dirección de la rigidez de la pieza. Bajo la premisa de asegurar que la pieza no se afloje, la fuerza de sujeción es lo más pequeña posible.
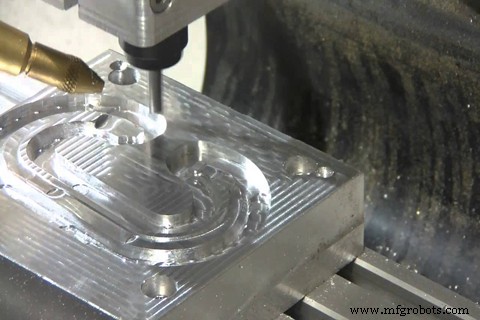
- Al procesar piezas de cavidad, intente no dejar que la fresa entre directamente en la pieza como una broca al mecanizar la cavidad, lo que resulta en espacio insuficiente para la fresa y la evacuación de viruta no es suave, resultando en sobrecalentamiento, expansión y colapso de las piezas, fenómenos desfavorables, como cuchillas y rotura de cuchillas. Primero, taladre el agujero con una broca del mismo tamaño o mayor que la fresa, y luego frese con una fresa. Alternativamente, el software CAM puede usarse para producir un programa de desbaste en espiral.
El factor principal que afecta la precisión de mecanizado y calidad superficial de piezas de aluminio es que son propensas a deformación durante el procesamiento de tales piezas, lo que requiere que el operador tenga cierta experiencia y habilidades operativas.
máquina CNC
- Dominar la Velocidad de Corte, Profundidad y Avance para Piezas Mecanizadas CNC Personalizadas
- Mecanizado de precisión explicado: claves y mejores prácticas para operaciones CNC
- Guía Esencial para Elegir una Máquina de Corte Láser de Fibra para Metal
- Componentes esenciales máquina corte láser fibra
- Mecanizado eficiente de piezas pequeñas de aluminio: Producción de alta calidad con control preciso de RPM
- Corte de Alta Velocidad Explicado: Impulsando Eficiencia y Precisión en Manufactura
- Mecanizado CNC de Precisión para Piezas Personalizadas: Soluciones Rápidas, Exactas y a Medida
- Torneado: El Proceso Clave CNC para Talleres de Mecanizado de Precisión
- Corte por Hilo EDM Explicado: Cómo el Mecanizado por Descarga Eléctrica Realiza Cortes Precisos
- Cizallado: Una Solución de Corte de Metal Rápida, Limpia y Versátil
- Corte por Waterjet Explicado: Técnica de Fabricación Precisa y Versátil