



Elegir el estilo correcto de sujeción CNC: consideraciones clave
Los mecanizadores tienen una serie de variables a considerar al configurar dispositivos para una operación de mecanizado. Cuando se trata de sujeción CNC, hay algunas diferencias mayores entre sujetar una pieza duplicada con tolerancias laxas y tiempo de ciclo de 10 minutos y sujetar una pieza especializada con tolerancias estrictas y tiempo de ciclo de 10 horas. Determinar qué método funciona mejor para su trabajo de mecanizado es esencial para mantener una operación eficiente.
Dispositivos de Sujeción CNC
Los dispositivos de sujeción ideales tienen configuraciones fácilmente repetibles. Por esta razón, algunas máquinas tienen dispositivos de sujeción estándar. Los tornillos de banco (vises) se usan generalmente con fresadoras mientras que mandrinos (chucks) o pinzas (collets) se usan al correr un torno. A veces, una pieza puede necesitar una configuración de sujeción CNC personalizada para asegurar la pieza correctamente durante el mecanizado. Los útiles (fixtures) y plantillas (jigs) son ejemplos de dispositivos personalizados.
Útiles y Plantillas
Una plantilla (jig) es un dispositivo de sujeción que sujeta, soporta y ubica una pieza de trabajo y guía la herramienta de corte en una operación específica (usualmente mediante el uso de uno o más bujes). Un útil (fixture) es esencialmente el mismo tipo de dispositivo, pero la diferencia principal es que no guía la herramienta de corte en una operación especificada. Los útiles se usan típicamente en operaciones de fresado mientras que las plantillas se usan generalmente en taladrado, avellanado, roscado y mandrinado. Las plantillas y útiles son más precisos relativos a dispositivos de sujeción CNC estándar, lo que lleva a tolerancias más estrictas. También pueden ser indexables, permitiéndoles controlar el movimiento de la herramienta de corte así como el movimiento de la pieza. Tanto plantillas como útiles están compuestos de los mismos componentes básicos: cuerpos de útil, localizadores, soportes y abrazaderas.
Los 4 Cuerpos de Útil
Hay 4 tipos básicos de cuerpos de útil: placas frontales (faceplates), placas base (baseplates), placas angulares (angle plates) y torres (tombstones).
- Placas frontales: Típicamente usadas en operaciones de torno, donde los componentes se aseguran a la placa frontal y luego se montan en el husillo.
- Placas base: Comunes en operaciones de fresado y taladrado y se montan en la mesa de trabajo.
- Placas angulares: Dos placas perpendiculares entre sí pero algunas son ajustables o personalizadas para cambiar el ángulo de la pieza.
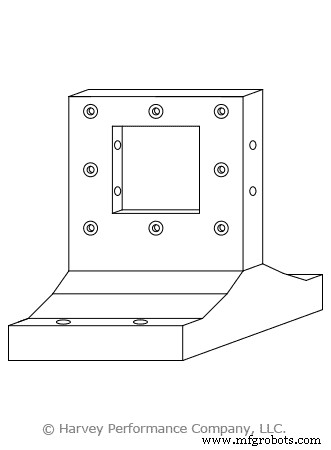
- Torres (Tombstones): Útiles rectangulares grandes orientados verticalmente que orientan una pieza perpendicular a la mesa de trabajo. Las torres también tienen dos lados para acomodar múltiples piezas.
Localizadores
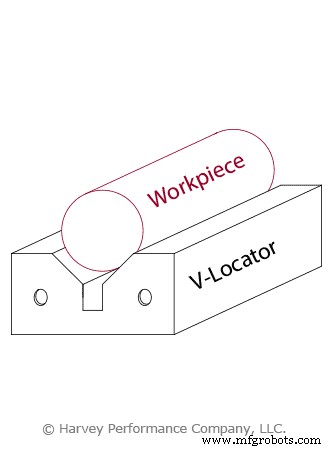
Los localizadores se caracterizan por cuatro criterios: ensamblados, integrales, fijos y ajustables. Los localizadores ensamblados pueden adjuntarse y removerse del útil, lo que es contrario a los localizadores integrales que están construidos en el útil. Los localizadores fijos no permiten componentes móviles, mientras que los localizadores ajustables permiten movimiento mediante el uso de roscas y/o resortes, y pueden ajustarse al tamaño de la pieza. Estos pueden combinarse para proporcionar la relación rigidez-comodidad de ensamblaje apropiada. Por ejemplo, un útil con localizador en V es la combinación de localizadores ensamblados y fijos. Puede asegurarse a un útil pero no tiene componentes móviles.
Soportes
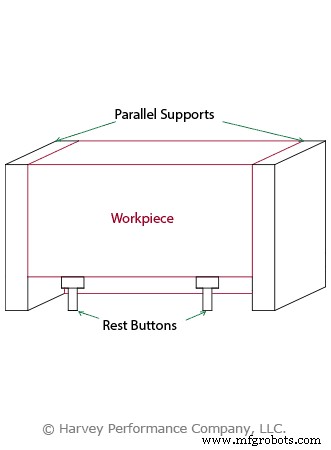
Los soportes hacen exactamente lo que su nombre sugiere: soportan la pieza durante el proceso de mecanizado para evitar deformación de la pieza. Estos componentes pueden servir también como localizadores y también vienen fijos, ajustables e integrales, o ensamblados. Generalmente, los soportes se colocan bajo la pieza durante la fabricación pero esto también depende de la geometría de la pieza, la máquina operada y dónde la herramienta de corte hará contacto. Los soportes pueden venir en diferentes formas y tamaños. Por ejemplo, los botones de apoyo son componentes de soporte más pequeños usados en serie ya sea desde debajo de la pieza o desde los lados. Concurrentemente, los soportes paralelos se colocan a cada lado de la pieza para proporcionar soporte general.
Abrazaderas
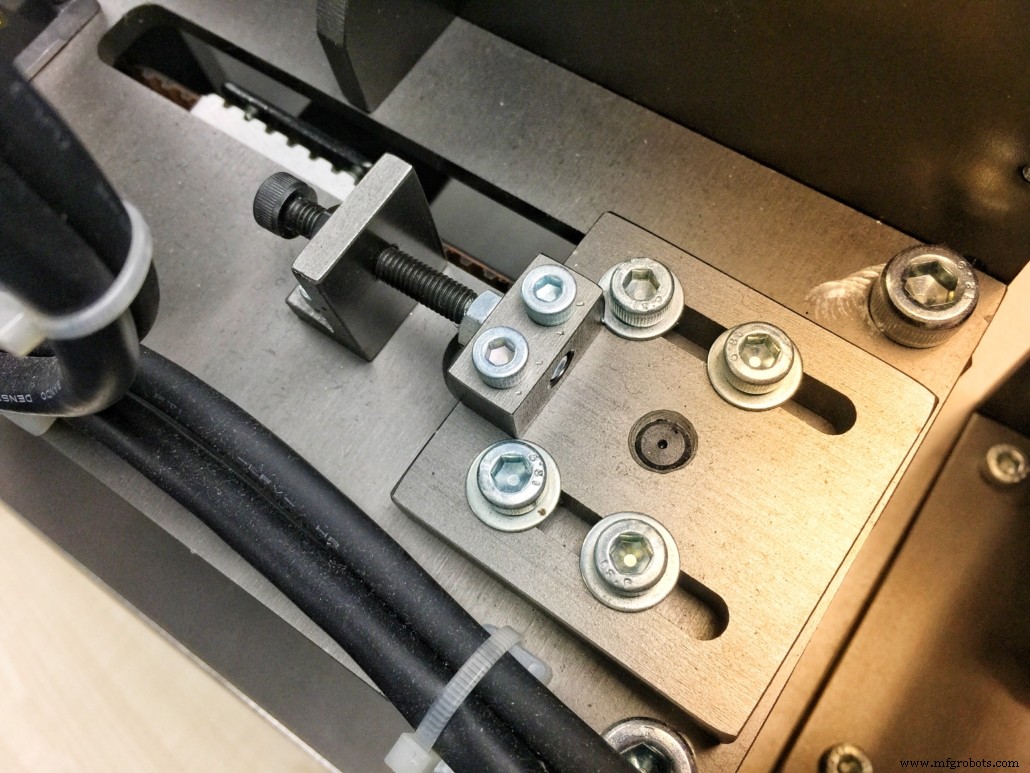
Las abrazaderas son dispositivos usados para fortalecer o mantener cosas juntas, y vienen en diferentes formas, tamaños y resistencias. Los tornillos de banco y mandrinos tienen mordazas móviles y se consideran abrazaderas estándar. Un ejemplo atípico es la abrazadera de palanca (toggle clamp), que tiene un pivote que actúa como fulcro para un sistema de palanca. Uno de los tipos más convenientes es un sistema de sujeción hidráulica. Hay dos tipos de métodos de sujeción hidráulica: hidráulica y neumática.
Sistemas de Sujeción Hidráulicos
Los sistemas hidráulicos crean una fuerza de sujeción al obtener poder de comprimir un líquido. Este tipo de abrazadera hidráulica se usa generalmente con piezas más grandes ya que usualmente ocupa menos espacio relativo a abrazaderas neumáticas.
Abrazaderas Neumáticas
Las abrazaderas neumáticas obtienen su fuerza de sujeción del poder creado por un gas comprimido (usualmente aire). Estos sistemas son generalmente más voluminosos y se usan para piezas más pequeñas que requieren menos espacio en la mesa de trabajo. La sujeción hidráulica ofrece algunas ventajas sobre la sujeción convencional. Primero, estos sistemas pueden activarse y desactivarse rápidamente para ahorrar en tiempo de cambio. Segundo, colocan presión uniforme en la pieza, lo que ayuda a prevenir errores y deformación. Una desventaja significativa que plantean es el coste de un sistema pero esto puede compensarse rápidamente con el tiempo de producción ahorrado.
Directrices Clave a Seguir
Por último, hay unas cuantas directrices a seguir al elegir la configuración apropiada de útil o plantilla CNC.
Garantizar Tolerancias Adecuadas
Las tolerancias del dispositivo de sujeción usado deberían ser 20%-50% más estrictas que las de la pieza.
Utilizar Piezas de Localización y Soporte Aceptables
Las piezas de localización y soporte deberían ser de material endurecido para prevenir desgaste y permitir varios usos sin que las piezas que soportan caigan fuera de tolerancia. Los soportes y localizadores también deberían ser estandarizados para que puedan reemplazarse fácilmente.
Colocar Abrazaderas en Ubicaciones Correctas
Las abrazaderas deberían colocarse sobre las ubicaciones de los soportes para permitir que la fuerza de la abrazadera pase al soporte sin deformar la pieza. Abrazaderas, localizadores y soportes también deberían colocarse para distribuir las fuerzas de corte lo más uniformemente posible a lo largo de la pieza. La configuración debería permitir sujeción fácil y no requerir mucho tiempo de cambio.
Maximizar Flexibilidad de Mecanizado
El diseño del útil o plantillas debería maximizar la cantidad de operaciones que pueden realizarse en una orientación. Durante la operación de mecanizado, la configuración debería ser rígida y estable.
Conclusión
La sujeción puede lograrse de varias formas diferentes y lograr la misma tarea de sujetar exitosamente una pieza durante una operación de mecanizado con el resultado final estando en tolerancia. La calidad de esta sujeción puede diferir grandemente ya que algunas configuraciones serán más eficientes que otras. Por ejemplo, no hay razón para crear una plantilla elaborada para crear una ranura pequeña en el centro de un ladrillo rectangular de aluminio; un tornillo de banco funcionaría bien. Maximizar la eficiencia y efectividad de la configuración de sujeción CNC de un operador impulsará la productividad ahorrando en tiempo de cambio, así como coste de piezas desechadas, fuera de tolerancia.
máquina CNC
- Diseño Práctico de Bancos de Baterías: Serie vs Paralelo, Protección y Mejores Prácticas de Carga
- Consideraciones prácticas para seleccionar y usar inductores
- Estrategias Esenciales de Layout PCB para Fiabilidad y Eficiencia de Costos
- Optimización del diseño de antena para dispositivos IoT compactos
- Diseño térmico PCB experto: Consejos prácticos para gestión del calor
- Guía completa de máquinas de rectificado de precisión
- Configuración precisa del cero de pieza en router CNC: Evita colisiones fresa-mesa
- 6 Factores Clave a Considerar Antes de Elegir un Taller de Mecanizado
- Técnicas de Sujeción en CNC: Asegure su Pieza para un Mecanizado Preciso
- Dominando el Torneado CNC: Guía Esencial para Mecanizado de Precisión
- Superacabado en trabajo de metales: proceso, beneficios y diferencias con el pulido