



Entendiendo tolerancias de vástago, ajustes de pinza y ventajas de vástagos H6 para sujeción por contracción
El vástago de una herramienta de corte es una de las partes más vitales de una herramienta, ya que es crítica para la conexión pinza-herramienta. Hay varios tipos de vástagos, cada uno con sus propias tolerancias y métodos de sujeción adecuados. Uno de los estilos de sujeción más populares y efectivos es el portaherramientas por contracción (shrink fit), que funciona con vástagos h6, pero ¿qué significa esto y cuáles son los beneficios? ¿Cómo es este tipo de vástago diferente de un vástago con tolerancias estándar? Para responder estas preguntas, primero debemos explorar los principios de tolerancias.
Los Principios de las Tolerancias
Definiendo Tolerancias Estándar de la Industria
Hay dos categorías de tolerancias de vástago que los mecanizadores e ingenieros operando una máquina CNC deberían conocer: base de agujero y base de vástago (o eje). El sistema de base de agujero es donde el tamaño mínimo del agujero es el punto de partida de la tolerancia. Si la tolerancia del agujero empieza con una "H" mayúscula, entonces el agujero tiene una tolerancia positiva sin tolerancia negativa. El sistema de base de vástago es donde el tamaño máximo del vástago es el punto de partida. Este sistema es relativamente la misma idea que el sistema de base de agujero pero en su lugar, si la tolerancia empieza con una "h" minúscula, el vástago tiene una tolerancia negativa y sin tolerancia positiva.
Designaciones de Letras
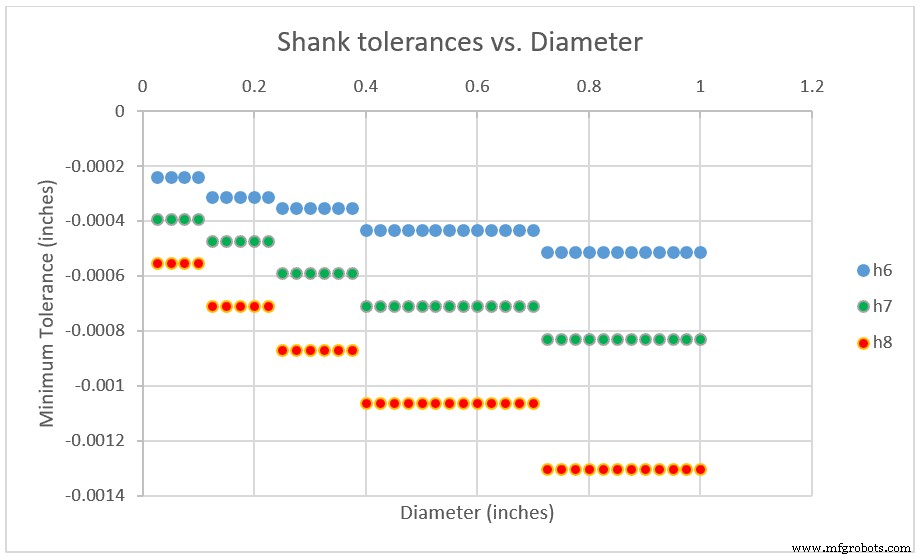
Los límites de tolerancia para un vástago o agujero son designados por la letra apropiada indicando la desviación. Por ejemplo, la letra "k" tiene las designaciones mínima y máxima opuestas a "h". Las tolerancias que empiezan con "k" son exclusivamente positivas, mientras que las que empiezan con "h" son exclusivamente negativas. El número que sigue a la letra dada denota el grado de Tolerancia Internacional (IT). Por ejemplo, una tolerancia con el número 6 tendrá un rango de tolerancia menor que el número 7, pero mayor que el número 5. Este rango se basa en el tamaño del vástago. Un agujero que tiene 0,030" de diámetro tendrá una tolerancia h6 de (+0,0000, -0,0002), mientras que un agujero de 1,00" tendrá una banda de tolerancia h6 de (+0,0000, -0,0005).
Es importante notar que la mayoría de fuentes listan tolerancias IT en milímetros, mientras que el gráfico abajo ha sido traducido a pulgadas. Operaciones que requieren fabricación más precisa, como el avellanado, tendrán grados IT más bajos. Operaciones que no requieren fabricación tan precisa tendrán grados IT más altos.
Ajustes de Pinza Preferidos
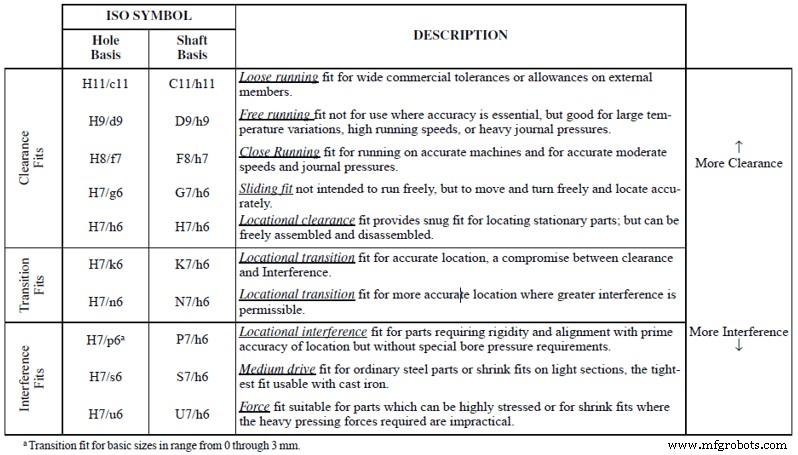
Diferentes tipos de combinaciones de tolerancias de base de agujero y base de vástago llevan a diferentes tipos de ajustes de pinza. La siguiente tabla ofrece información sobre unos cuantos tipos de ajustes preferidos y las tolerancias de vástago requeridas para cada uno.
Portaherramientas por Contracción (Shrink Fit)
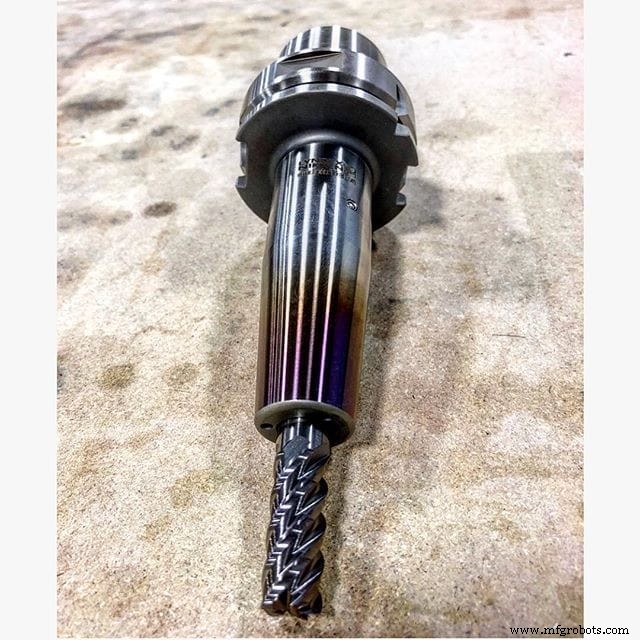
El portaherramientas por contracción es uno de los estilos más populares de portaherramientas debido a su capacidad de ser más personalizable, como es evidente en la tabla arriba. En este método, una pinza se calienta para expandirse, luego se enfría para contraerse alrededor del vástago de una herramienta. A temperatura ambiente, una herramienta de corte no debería poder insertarse en un portaherramientas por contracción — solo cuando el portaherramientas ha sufrido expansión térmica debido a la introducción de una cantidad significativa de calor debería encajar la herramienta. A medida que el portaherramientas se enfría, la herramienta se sujeta más y más firmemente en su lugar. Típicamente, un portaherramientas se calienta a través de un anillo de bobinas por un calentador por inducción. Es importante calentar el portaherramientas uniformemente, teniendo cuidado de no sobrecalentarlo. Hacerlo podría causar que el vástago sujeto se expanda dentro del portaherramientas y quede atascado.
Beneficios de los Portaherramientas por Contracción
- Fuerza de sujeción. El vástago se mantiene a ras y uniforme contra el portaherramientas, resultando en una conexión más apretada.
- Bajo runout. Una conexión más segura resultará en vida de herramienta extendida, y un acabado superficial de mayor calidad.
- Mejor balance para alto RPM. Con una conexión herramienta-portaherramientas más apretada, existe la oportunidad para parámetros de ejecución más agresivos.
Explore Más Sobre Portaherramientas con Nuestro Webinar de Herramientas de Corte Explicadas
Tolerancias de Vástago Resumidas
Entender las tolerancias de vástago es una parte intrincada del proceso de mecanizado ya que impacta qué portaherramientas es apropiado para su trabajo. Una conexión de portaherramientas segura es vital para el rendimiento de la herramienta en su aplicación. Con un portaherramientas por contracción h6, el resultado es una conexión segura con mayor fuerza de sujeción. Sin embargo, solo ciertos vástagos pueden usarse con este tipo de portaherramientas. Desde la designación de letra asignada a un vástago, hasta si esa letra es mayúscula o minúscula, cada detalle es vital para asegurar un ajuste apropiado entre el vástago de su herramienta y su portaherramientas por contracción correspondiente.
máquina CNC
- Ventajas Clave de Punzones y Matrices de Acero para Herramientas en Fabricación Superior
- Compensación estratégica de empleados: Clave para atracción, retención y compromiso
- Corte por Láser de Fibra: Precisión, Velocidad y Rentabilidad para Fabricantes Metálicos Modernos
- 15 Ventajas Clave de las Máquinas de Soldadura Láser: Precisión, Eficiencia y Calidad
- 10 Ventajas Clave de las Máquinas de Corte Digital para la Producción Moderna
- Ángulos de hélice en herramientas de corte: beneficios e inconvenientes explicados
- Dominando tolerancias ajustadas: estrategias probadas para manufactura precisa
- Cómo el conteo de flautas influye en el rendimiento de la fresa de mango
- Técnicas Esenciales de Entrada de Herramienta para Mecanizado de Precisión
- Dominar el Fresado Trocoidal: Guía Completa
- Logrando Tolerancias Ajustadas en Mecanizado CNC: Un Proceso Comprobado de 10 Años