



Anodizado de excelencia: Acabados metálicos duraderos, protectores y sorprendentes

El proceso de anodizado permite la formación de una capa de óxido brillante, estable y duradera sobre ciertos metales, lo que minimiza el desgaste y el daño por corrosión al sustrato metálico subyacente. La gruesa capa de óxido anódico también sirve como base efectiva para aplicar una capa de recubrimiento coloreada adicional para mejorar aún más la protección de la superficie, el brillo y la estética de un sustrato.
Aquí veremos el anodizado, cómo funciona y por qué es el proceso de acabado metálico preferido para aluminio, titanio y metales y aleaciones similares.
El proceso de anodizado
El anodizado implica un proceso electroquímico que mejora la capacidad de las superficies metálicas para absorber oxígeno al sumergir la superficie en una solución ácida y conectar una fuente de voltaje a través del objeto metálico a anodizar.
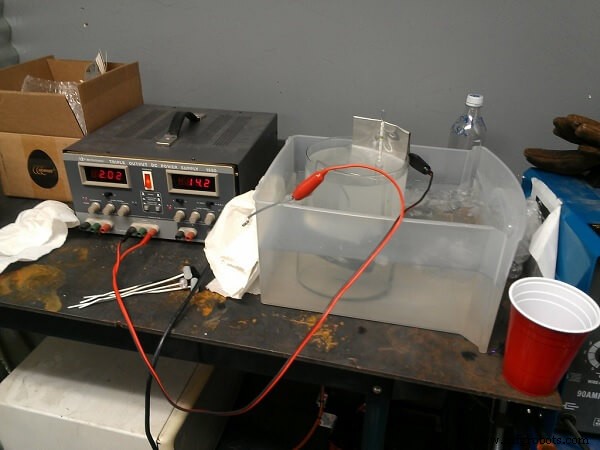
Demostración de anodización
Fuente: Jasper Nance
Así, la oxidación anódica de metales como aluminio, zinc, cadmio, magnesio y titanio y sus aleaciones permite la creación de una capa dura de sus respectivos óxidos metálicos (p. ej., óxido de aluminio, óxido de magnesio, óxido de titanio, etc.). Estos óxidos estables se adhieren fuertemente al sustrato metálico sin la tendencia a descascarillarse o caerse que se observa en el caso de superficies ferrosas que se oxidan durante la oxidación. (Para una introducción al anodizado y otros métodos, lea Los 5 tipos más comunes de recubrimientos metálicos que todos deberían conocer.)
Clasificaciones del anodizado
Existen varias clasificaciones de anodizado:
Anodizado duro
El proceso de anodizado duro permite la formación de una película de óxido de mayor grosor, generalmente del orden de veinte micrómetros a cien (o más) micrómetros. El mayor grosor de la película de óxido se logra aumentando el voltaje DC y la concentración del ácido, manteniendo el baño a temperaturas más bajas.
El anodizado duro crea una capa resistente a la corrosión superior que es dura y resistente a la abrasión. Por ejemplo, el aluminio anodizado en una solución de ácido sulfúrico a una temperatura de 5 °C (41 °F) crea una capa gruesa de óxido anódico duro con color gris apagado, mientras que a una temperatura de baño de 20 °C (68 °F) la solución de ácido sulfúrico crea una película anódica suave y fina.
Anodizado con ácido sulfúrico
El proceso de anodizado con ácido sulfúrico permite la formación de grosores controlados con precisión de películas de óxido anódico en el sustrato metálico. El acabado de color deseado se obtiene a través de un tratamiento de color adicional. El grosor preciso se logra mediante la elección de voltaje, temperatura del baño y composición de la solución ácida. Para anodización de aluminio, una solución de baño de ácido sulfúrico es comúnmente usada.
Anodizado con ácido crómico
El anodizado con ácido crómico es la opción principal si hay un requisito de que la resistencia a la fatiga general del producto no disminuya debido al proceso. El grosor de la capa de anodización está entre uno a 10 micrómetros. Este no es un método preferido si la consistencia del color de la superficie exterior es importante, porque una película de óxido muy fina no puede ser la base para un coloreado consistente.
Las aleaciones de aluminio usadas por su alta resistencia en aeronaves a menudo se anodizan con anodizado de ácido crómico. Sin embargo, el proceso no es respetuoso con el medio ambiente porque contiene cromo (VI), cuyo uso está restringido por regulaciones debido a su toxicidad.
Anodizado blanco
El proceso de anodizado blanco se ha estudiado por su idoneidad en aplicaciones espaciales porque produce una película de óxido con un valor bajo de absortancia solar. En este tipo de anodizado, la solución consiste en molibdato de sodio, glicerol, ácido láctico y ácido sulfúrico. El grosor óptimo de la película y la consistencia del color óptico se logran estudiando el impacto de formulaciones alternativas de soluciones de baño, voltaje DC, densidad de corriente, temperatura del baño y duración del anodizado.
Anodizado de silicio
Cuando la aleación contiene silicio, la capa resultante es más resistente al desgaste y a la corrosión, aunque tiene un color gris característico y opaco. Este tipo de anodizado no se usa para decoración, sino para piezas que no serán visibles.
Anodizado de titanio
La anodización de titanio se lleva a cabo en un baño diluido de ácido sulfúrico mientras se aplica un valor fijo de voltaje DC. El impacto de variables de proceso como duración del proceso, formulación de solución ácida, temperatura del baño y densidad de corriente en el grosor de la película de óxido anódico y propiedades de color se han estudiado para optimizar el proceso de anodización de titanio. (Lectura relacionada: 5 cosas que debe saber y entender sobre la corrosión del titanio.)
Anodización de aleación de titanio ortopédica
El anodizado es un método para formar una película de óxido anódico nanoestructurada en las superficies de aleaciones de titanio usadas para aplicaciones de implantes biomédicos. En este proceso, el ajuste fino del grosor de la capa de óxido y otras características como la topografía de los poros que constituyen la capa es posible.
Los implantes ortopédicos basados en aleación de titanio son codificados por color mediante anodización en una solución de ácido sulfúrico. Un estudio indicó que si el implante codificado por color se anodiza nuevamente en una solución de ácido fluorhídrico, el implante potencialmente facilitaría un mayor crecimiento óseo en el paciente.
La codificación de color estándar anodizada de implantes y dispositivos usados en aplicaciones dentales, ortopédicas y otras facilita el reconocimiento rápido, el ensamblaje preciso y rápido de componentes y alivia los procedimientos médicos. Esta ventaja es aplicable al ensamblaje de componentes de aleación de titanio anodizados (codificados por color) usados para aplicaciones aeroespaciales también.
Anodizado de magnesio
La anodización de magnesio se lleva a cabo en un electrolito rico en álcali. La formulación del baño asegura que la película formada en la superficie tenga alta resistencia a la corrosión, resistencia al agua salada, resistencia al desgaste y un acabado estético.
La formación de la película de óxido anódico de magnesio se ve directamente afectada por el voltaje. Anodizar magnesio a un voltaje aplicado bajo no permite una película de óxido con protección adecuada contra la corrosión, por lo que se necesitan voltajes DC más altos. Nuevos procesos de anodizado han adoptado energía de descarga de chispa para producir una película de óxido cerámico resistente al desgaste en sustratos de magnesio. (Los recubrimientos cerámicos se discuten en el artículo Las 5 principales aplicaciones para recubrimientos cerámicos.)
La química del anodizado
Durante el proceso de anodizado, se aplica un voltaje DC entre una pieza de trabajo metálica (p. ej., aluminio) y un cátodo metálico (a menudo se usa zinc como cátodo). Las partículas de agua de la solución ácida se descomponen cerca del ánodo, generando oxígeno que se recoge en el ánodo. El oxígeno rico reacciona con el aluminio para producir óxido de aluminio (Al₂O₃).
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e-
Una capa delgada de óxido de aluminio se forma rápidamente en el sustrato y una capa de óxido más gruesa de estructura porosa se forma a un ritmo más lento. En la superficie de aluminio ya puede haber una capa delgada de óxido anódico, pero esta capa delgada es susceptible a daños y no puede garantizar una fuerte resistencia a la corrosión y abrasión.
El anodizado mejora el grosor y otras características de la película de óxido anódico según los requisitos. Estos parámetros de la película de óxido anódico pueden adaptarse a las condiciones de servicio específicas (como las encontradas en la industria química o en proximidad a áreas costeras). Siempre que la porosidad de la película de óxido no sea aceptable, se puede crear una película no porosa anodizando en un baño neutro no ácido.
Tratamiento previo al proceso
El pretratamiento antes del anodizado incluye limpieza exhaustiva y grabado. Como las piezas de trabajo pueden recibirse en condiciones sucias, se requiere una limpieza adecuada. El grabado puede hacerse en una solución de hidróxido de sodio. Las superficies correctamente grabadas no revelarán defectos superficiales como arañazos después de la anodización.
Post-procesado: Coloración y sellado
En el caso del magnesio, el anodizado a menudo se usa como preparación para un proceso posterior de coloración o pintura. A menudo se usan tintes para colorear superficies anodizadas y un recubrimiento de politetrafluoroetileno (PTFE) se usa para mejorar la resistencia al desgaste y reducir la fricción. La coloración se usa para facilitar la identificación segura y mejorar la estética.
Un proceso posterior de sellado tapa los poros, contribuyendo así a la estabilidad de la película de óxido anódico para que pueda resistir el desgaste y la corrosión asociada con salpicaduras de agua salada y el entorno de aguas profundas.
En el caso del anodizado de titanio, sin embargo, no hay un proceso de coloración separado porque el acabado de color se logra ajustando directamente los parámetros del proceso de anodización.
Para el anodizado de aluminio, la pieza de trabajo se limpia y graba antes de colocarse en una solución ácida en un tanque de anodizado. Se conecta como ánodo y el terminal negativo se conecta a placas (o varillas) de cátodo en el circuito eléctrico. El flujo de corriente en el circuito hace que el sustrato de aluminio reaccione con el oxígeno liberado del agua para producir óxido de aluminio, que se adhiere fuertemente al sustrato. Se forman poros de óxido de aluminio anódico profundamente en la superficie, creando una película de barrera fuerte que protege la superficie de entornos corrosivos. Mientras se aplique voltaje a través de los terminales del circuito, el oxígeno continúa penetrando y oxidando el aluminio, creando así una película de barrera más gruesa y fuerte. Una vez logrado el grosor de película diseñado, se apaga la energía.
Si se necesita coloración, el tinte se prepara en un recipiente separado, y la pieza de trabajo anodizada se coloca en el recipiente después de un enjuague con agua. Después de la coloración, la pieza de trabajo anodizada y teñida se coloca en agua caliente para sellado. El proceso de sellado añade brillo metálico y durabilidad a la coloración estética. Como la superficie está grabada, los rayos de luz que caen en la superficie coloreada se reflejan parcialmente por los poros no coloreados y parcialmente por los poros coloreados, manteniendo así el brillo metálico duradero de la coloración usada. Por eso el aluminio anodizado es tan popular para aplicaciones decorativas.
Usos prominentes de metales anodizados
El titanio anodizado se usa en dispositivos médicos y aplicaciones aeroespaciales. La ventaja de anodizar este metal es que no altera las propiedades mecánicas del metal base. El anodizado facilita la fácil identificación de las piezas y componentes durante el ensamblaje y uso posterior también.
El aluminio anodizado es adecuado para aplicaciones cerca de un entorno marino, para marcos de ventanas y la fascia de grandes edificios y complejos comerciales. Para fines decorativos y estéticos, la película de óxido debe ser transparente y no grisácea. La temperatura del baño debe controlarse donde se desee un acabado decorativo.
Los metales anodizados también se usan para:
- Ornamentos estéticos, obras de arte, estructuras arquitectónicas y piezas
- Componentes de automóviles y aviones
- Muebles de lujo, equipos deportivos
- Electrodomésticos de cocina, componentes de máquinas de fabricación de alimentos
- Componentes usados en construcción de edificios
Equipos de anodizado
La energía DC necesaria para el proceso de anodizado se suministra a través de rectificadores. Hace años, se usaban conjuntos motor-generador (conjuntos MG) para convertir energía AC a DC. El voltaje necesario puede variar de 24 a 70 voltios DC. El equipo de energía moderno puede suministrar corriente pulsada, que se necesita para producir película anódica con mayor resistencia a la corrosión. Un fabricante afirma que la corriente pulsada (con control basado en microprocesador) aumenta la tasa de producción con densidades de corriente más altas manteniendo las temperaturas de superficie más bajas, reduciendo así la carga en los requisitos de refrigeración.
El equipo de control de temperatura requiere un sistema de refrigeración porque el proceso de anodizado produce energía térmica (reacción electroquímica exotérmica) que debe absorberse sin causar que la temperatura del baño aumente.
El electrolito se agita mediante un sistema de soplado de aire para que todo el baño tenga una temperatura uniforme. El equipo de extracción conectado al tanque de anodizado elimina el hidrógeno y la niebla ácida que se produce continuamente cerca del cátodo.
Los tanques de anodización pueden usarse como cátodo si están revestidos de plomo. Más a menudo, cátodos separados se posicionan a lo largo de la longitud del tanque porque controlar la relación de área de ánodo a área de cátodo es crítico en algunos tipos de anodizado. Para un baño de ácido sulfúrico, un cátodo de aluminio tiene ventajas sobre un electrodo de plomo. Tanques de acero revestidos con caucho neopreno o polímeros resistentes al ácido son comúnmente preferidos para esta aplicación.
Definiciones y métodos de anodizado
Mientras que el procedimiento químico de anodizado es el mismo en todas las aplicaciones, los procesos mecánicos difieren dependiendo de los tipos y formas físicas de metales usados:
El anodizado por lotes implica sumergir piezas en bastidores en una serie de tanques de tratamiento. Objetos anodizados por lotes incluyen extrusiones, láminas o piezas de metal doblado, fundiciones, utensilios de cocina, estuches cosméticos, cuerpos de linternas y piezas de aluminio mecanizadas, por nombrar algunos.
El anodizado continuo de bobinas implica desenrollar continuamente bobinas pre-laminadas y pasarlas a través de una secuencia de tanques de anodizado, grabado y limpieza antes de rebobinarlas para envío y fabricación. Esta tecnología se usa para fabricar accesorios de iluminación, reflectores, lamas, barras espaciadoras para vidrio aislante y sistemas de techado continuos a partir de láminas, láminas finas y productos menos severamente formados de alto volumen.
Conclusión
La anodización es un proceso de acabado metálico durante el cual una pieza de trabajo metálica se conecta como ánodo e inmersa en un electrolito de una solución química (ácida) para formar una película de óxido anódico en su superficie. Esta película es estable, resistente a la abrasión y la corrosión, y también funciona como base para cualquier coloración adicional necesaria para identificación o fines estéticos.
Los parámetros de la película de óxido se ven influenciados por variables de proceso como voltaje DC aplicado, duración del proceso, química del electrolito y temperatura del baño. Mientras que los componentes de titanio anodizado se usan para implantes ortopédicos, tanto las piezas de aluminio como de titanio anodizado se usan en aplicaciones aeroespaciales críticas. Además, los metales anodizados se usan para numerosos fines industriales y arquitectónicos porque son elegantes, duraderos y resistentes a la intemperie.
Mantenimiento y reparación de equipos
- La Clave del Éxito en Confiabilidad: Cambio Cultural sobre Tecnología
- Prevención de fallas de máquinas: Superando la mentalidad del "mañana" en mantenimiento de lubricación
- Encendiendo su Carrera: El Poder de la Capacitación Personalizada
- Qué Priorizan Ahora los Líderes de Mantenimiento y Confiabilidad
- Las 5 metas esenciales que todo gestor de proyectos debe alcanzar
- Optimice la gestión de lubricación para impulsar fiabilidad, seguridad y sostenibilidad
- Las 4 mejores fuentes para insights expertos en IIoT industrial este verano
- Ropa con calefacción: La principal innovación en textiles inteligentes, revelan expertos
- Microsoft HoloLens Llega a China el 24 de Qué Significa para la Realidad Mixta
- Cómo los tintes ácidos transforman telas: Aplicaciones y beneficios
- La Ciencia de los Textiles: Inmersión Profunda en Colorantes Ácidos, Reactivos, de Cuero y Directos