



Clipper Windpower resuelve fallos de anemómetros por hielo mediante análisis de causa raíz Six Sigma
A 80 metros de altura, los aerogeneradores de Clipper Windpower giran sus tres robustas aspas para generar suficiente electricidad limpia y renovable para alimentar 750 hogares durante 24 horas. Cuando la brisa se convierte en vendaval helado —combinando hielo, lluvia helada, nieve o niebla—, los anemómetros, que miden la velocidad y dirección del viento, pueden bloquearse, causando costosos tiempos de inactividad para operadores como Clipper.
Sobre Clipper Windpower
Con sede en Carpinteria, California, Clipper Windpower es un líder en rápido crecimiento en tecnología de energía eólica, fabricación de turbinas y desarrollo de proyectos. La empresa emplea a más de 850 personas en Estados Unidos, Dinamarca y Reino Unido. Su planta de fabricación y ensamblaje certificada ISO 9001 en Cedar Rapids, Iowa, opera desde marzo de 2006.
Recurriendo a la calidad para mejorar la disponibilidad de turbinas
Durante el invierno 2007-2008, las primeras turbinas de Clipper en Iowa, Illinois y Nueva York enfrentaron severa lluvia helada y niebla que causaron fallos en anemómetros. Aunque las torres permanecieron en línea, la ausencia de anemómetros funcionales significaba que las aspas de 47 metros no podían posicionarse para captar el viento eficientemente. Las correcciones de software iniciales no resolvieron el problema; unidades adicionales comenzaron a congelarse, erosionando la disponibilidad de turbinas.
Ante una lista creciente de fallos, Clipper lanzó un análisis de causa raíz (RCA) bajo el marco Six Sigma DMAIC —Definir, Medir, Analizar, Mejorar, Controlar. El gerente Mike Trueg, miembro senior de ASQ, usó una matriz de puntuación para priorizar proyectos que impactan seguridad, calidad y disponibilidad. El RCA se enfocó en descubrir por qué fallaban los anemómetros en invierno y desarrollar una solución duradera antes de la siguiente temporada.
Siguiendo el enfoque DMAIC
La selección del equipo requirió un equilibrio de experiencia. Ellen Sennett, colíder, eligió inicialmente personal con experiencia eléctrica, ya que el problema parecía eléctrico. El equipo de siete partes interesadas incluyó fabricación, operaciones de campo, garantía de calidad, cadena de suministro y representantes de proveedores, como se muestra en la Figura 1.
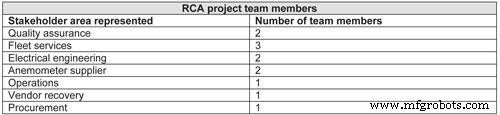
Figura 1
No todos los miembros participaron en cada etapa; los proveedores se unieron una vez identificada la causa raíz. El equipo siguió los pasos descritos en la Figura 2.
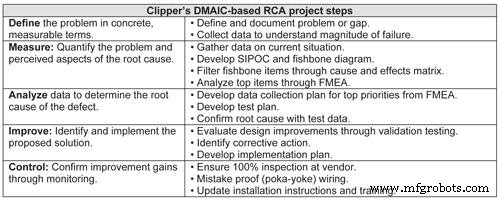
Figura 2
Definir el problema
Tras los fallos iniciales, Clipper comenzó a registrar sistemáticamente cada parada relacionada con el clima, proporcionando los datos que lanzaron la carta del RCA.
Medir para cuantificar el problema
Los datos recogidos mostraban que la precipitación y la temperatura estaban dentro de los límites especificados del anemómetro. El equipo construyó una matriz SIPOC y un diagrama de espina de pescado que identificó 45 causas potenciales. Una matriz de causa-efecto redujo estas a nueve elementos de alto riesgo para un análisis de modos de fallo y efectos (FMEA).
Analizar datos para determinar la causa raíz
El equipo recopiló evidencias sobre los principales riesgos del FMEA mediante pruebas en 13 causas potenciales, desde procedimientos de cableado incorrectos hasta deficiencias en el circuito de calefacción. El análisis reveló que el diseño del circuito de calefacción del proveedor no cumplía la especificación anunciada, resultando inadecuado para las condiciones operativas de Clipper. El equipo RCA persuadió al proveedor para reconocer la deficiencia, aunque una colaboración anterior podría haber acelerado la resolución.
Identificar e implementar una solución
Con la causa raíz identificada, el equipo probó prototipos mejorados del circuito de calefacción en un laboratorio de simulación de clima invernal, siguiendo la norma militar 810F sección 521.2 para heladas. Se realizaron tres rondas de prototipos: las dos primeras fallaron en condiciones simuladas, pero la tercera resistió condiciones extremas. El objetivo era reemplazar 405 anemómetros a nivel nacional antes del 30 de marzo de 2010.
Controlar para confirmar la mejora
Los controles introducidos incluyen:
- Inspección del 100 % liderada por el proveedor mediante prueba de combustión de tres días del sistema de calefacción, eliminando envíos defectuosos.
- Validación en fábrica de todos los anemómetros con unidades de control de turbina.
- Diseño de conector unidireccional para evitar cableado incorrecto en campo.
- Cableado codificado por colores para instaladores.
El nuevo diseño resiste a la naturaleza
Pruebas de campo en los inviernos 2008-2009 y 2009-2010 confirmaron el rediseño. A pesar de condiciones duras —vientos de 65-80 km/h, hielo de 1,3 cm, 10-20 cm de nieve y temperaturas bajo -15 °C— solo ocurrieron dos fallos relacionados con el clima, una tasa del 1,6 % atribuible a un problema de ensamblaje del proveedor, no al diseño del anemómetro. El RCA se cerró formalmente.
El proyecto mantuvo a los clientes informados con presentaciones sobre pasos de remediación, fomentando confianza y satisfacción. Muchos clientes de Clipper, familiarizados con herramientas Six Sigma, apreciaron el enfoque transparente de resolución de problemas.
Los empleados del centro de monitoreo de Cedar Rapids también se beneficiaron, experimentando menos incidentes de turbinas durante tormentas invernales. El RCA ha ayudado al personal de Clipper a adoptar una mentalidad proactiva y preventiva, centrada en la prevención de defectos desde la fase de diseño.
Construyendo una cultura de calidad
Trueg y Sennett atribuyen al RCA la necesidad de pruebas internas y diversificación de proveedores. Clipper ahora prueba componentes internamente antes del despliegue en campo, mitigando riesgos futuros. El proyecto también despertó interés en Six Sigma entre los miembros del equipo, muchos de los cuales cursaron formación de cinturón verde.
Más información
- Lecturas recomendadas: The Lean Six Sigma Pocket Toolbook de George, Rowlands, Price y Maxey; Statistics for the Utterly Confused de Jaisingh.
- Visite el Centro de Conocimiento en www.asq.org/knowledgecenter para recursos sobre análisis de causa raíz y Six Sigma.
Sobre la autora
Janet Jacobsen es escritora independiente especializada en calidad y cumplimiento. Graduada de la Universidad Drake, vive en Cedar Rapids, Iowa. El artículo fue puesto a disposición por la American Society for Quality (ASQ, www.asq.org).
Mantenimiento y reparación de equipos
- El poder de una visión clara y concisa: Impulsando el éxito del liderazgo
- Evitando Trampas Comunes en Análisis de Causa Raíz: Guía Práctica
- Worthington Industries: Cero lesiones, cero daño – La excelencia en seguridad de la planta Delta
- GE Despliega el Sistema de Control Avanzado Mark VIe en la Central PP10 de 2.000 MW de Saudi Electricity Company
- Timken adquiere QM Bearings para expandir su cartera de transmisión de potencia de alto rendimiento
- Cómo una visión clara impulsa el éxito en mantenimiento y fiabilidad
- Planta TIEM de Toyota gana premio Empresa del Año de la Cámara de Columbus
- Cómo Prolongar la Vida de su Fuente de Alimentación: 6 Consejos Expertos
- Energía eólica: Conversión del movimiento del aire en electricidad limpia
- Compartir conocimiento eficaz entre generaciones en la industria moderna
- Descubriendo Soluciones: Cómo el Análisis de Causa Raíz Impulsa el Éxito Sostenible