



Cómo la Tecnología EDM Impulsa el Mecanizado de Precisión: Análisis Detallado
1. Influencia del Juego de Mecanizado (Juego Lateral)
El tamaño del juego de mecanizado y su consistencia afectan directamente la precisión del EDM. Solo dominando los valores numéricos del juego y rugosidad superficial de cada estándar, puede diseñarse correctamente el tamaño del electrodo, determinarse la cantidad de contracción y establecerse la conversión de estándar durante el procesamiento.
2. Rugosidad Superficial
La rugosidad de la superficie EDM depende de la profundidad de los cráteres de descarga y la uniformidad de su distribución. Solo cuando se generan cráteres poco profundos y uniformemente distribuidos en la superficie mecanizada, esta tendrá un valor de rugosidad pequeño.
Para controlar la uniformidad de los cráteres, es necesario usar tecnología de control de pulso de descarga de energía igual, es decir, detectar el borde descendente de la ruptura de voltaje de juego, controlar el ancho de pulso de corriente de descarga para que sea igual, y usar la misma energía de pulso para procesar, de modo que la rugosidad de la superficie mecanizada sea microscópicamente consistente.
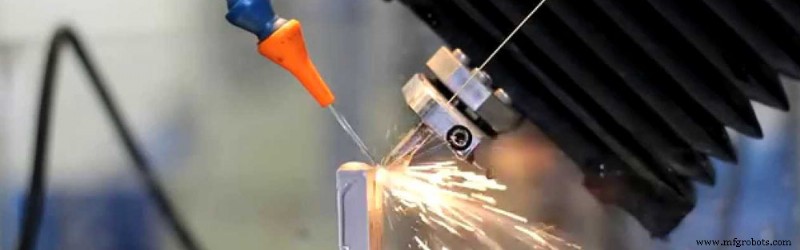
3. Influencia de la Inclinación de Mecanizado
Durante el procesamiento, ya sea agujero o cavidad, la pared lateral tiene una pendiente. La causa suele ser la pérdida desigual del electrodo, salvo por requisitos técnicos de la pared lateral del electrodo o pendiente original en la fabricación, y "descarga secundaria" y otros factores.
(1) Influencia del grado de contaminación del fluido de trabajo.
Cuanto más sucio el fluido, más oportunidades de "descarga secundaria". Al mismo tiempo, por el mal estado del juego, el número de recuperaciones del electrodo aumenta inevitablemente. Ambos casos aumentan la inclinación de mecanizado.
(2) Influencia de la pérdida del electrodo.
El electrodo forma un cono por desgaste, y este cono se refleja en la pieza formando la inclinación de mecanizado.
(3) Influencia de la profundidad de mecanizado.
A medida que aumenta la profundidad, la inclinación también aumenta, pero no proporcionalmente. Cuando la profundidad supera cierto valor, el tamaño de la abertura superior de la pieza ya no se amplía, es decir, la inclinación deja de aumentar.
(4) Influencia del lavado o extracción de aceite.
El efecto del lavado o extracción en la inclinación es diferente. Con lavado, los productos de corrosión galvánica fluyen desde la superficie mecanizada, aumentando la "descarga secundaria" y la inclinación. En extracción, los productos se descargan por tubo de succión, y fluido limpio entra por la periferia del electrodo, reduciendo la "descarga secundaria" y la inclinación.
Diferentes objetos de mecanizado tienen distintos requisitos de inclinación. En cavidades, al requerir cierto ángulo de desmoldeo, los requisitos no son estrictos. Para matrices de pared recta, la inclinación debe ser estricta. Dominando la ley que afecta la inclinación, pueden alcanzarse los requisitos predeterminados.
4. Razones y Leyes del Redondeo de Esquinas
La pérdida de aristas y esquinas agudas del electrodo es más grave que la de la cara final y lateral. Por tanto, con la pérdida del borde, este se redondea, y la pieza procesada no puede limpiarse. Además, a medida que aumenta la profundidad, el radio de redondeo de las esquinas del electrodo aumenta. Pero más allá de cierta profundidad, su tendencia creciente se ralentiza y finalmente se mantiene en un valor máximo.
Además de la pérdida del electrodo, la causa del redondeo es la naturaleza equidistante del juego de descarga. Debido a la descarga equidistante del electrodo de borde agudo, la pieza inevitablemente tendrá esquinas redondeadas; la punta cóncava del electrodo ondulado agudo no tiene efecto de descarga, pero la pieza también se redondea por acumulación de virutas. Por tanto, incluso si los electrodos no tienen desgaste, sigue siendo imposible obtener esquinas perfectas por la naturaleza equidistante de la descarga. Si se requiere radio de redondeo pequeño, debe reducirse el juego de descarga.
En procesamiento general de cavidades, los requisitos de esquinas vivas a menudo no son estrictos. Sin embargo, el procesado de matrices a menudo requiere esquinas vivas, lo cual puede lograrse aumentando la profundidad de penetración del electrodo.
La precisión del EDM se refleja principalmente en el juego de mecanizado △, la inclinación tga o ángulo a, el radio de redondeo de esquinas R, y la rugosidad superficial.
El juego de mecanizado △ puede expresarse: △ = δ + a + d
En la fórmula, δ es el juego inicial unilateral de descarga; a es la erosión unilateral de descarga; d es la pérdida unilateral del electrodo.
La inclinación tga es la diferencia entre el tamaño máximo de la parte superior y el mínimo de la inferior, dividida por la distancia h entre superficies de medición.
O en términos de ángulo de inclinación a:
Donde: △max: tamaño máximo de la parte superior en superficie de medición; △min: tamaño mínimo de la parte inferior; α: ángulo de inclinación; h: distancia entre superficies superior e inferior.
El radio de redondeo R indica el grado de esquinas agudas en EDM. Es un indicador importante para piezas con esquinas agudas y bordes estriados.
Durante el EDM, hay un juego de descarga entre electrodo y pieza. Si el juego permanece inalterado, puede compensarse corrigiendo el tamaño del electrodo para obtener mayor precisión. Sin embargo, el tamaño del juego varía realmente, afectando la precisión.
Proceso de manufactura
- Entendiendo el Mecanizado EDM: Guía Completa al EDM de Hilo
- Mejores Máquinas CNC EDM para Mecanizado de Precisión
- Mecanizado por Descarga Eléctrica (EDM): Guía Completa de Fabricación de Precisión
- Mecanizado por descarga eléctrica (EDM): Una técnica revolucionaria más allá del CNC
- Explore 5 tecnologías clave de fabricación de moldes: Una guía completa
- Revolución en la Fabricación de Moldes con Tecnología EDM Avanzada
- Tecnología de mecanizado de precisión: logrando precisión inigualable en componentes complejos
- Mecanizado por Descarga Eléctrica (EDM): Fundamentos y Usos Clave en Fabricación
- Centros de Mecanizado CNC Avanzados: Precisión para Aeroespacial y Más Allá
- Mecanizado por descarga eléctrica (EDM): corte metálico de precisión sin contacto
- Cuándo internalizar el Mecanizado por Descarga Eléctrica (EDM): Guía estratégica de decisión