



Criterios Esenciales para Rectificado CNC de Precisión de Piezas Superduradas
El rectificado de muelas de micro-pulvo abrasivo superduro puede realizarse en rectificadoras CNC de precisión. Para el rectificado de precisión, debe realizarse en las correspondientes rectificadoras CNC. Sin embargo, debido al tamaño pequeño de las partículas abrasivas finas, la rectificadora debe tener un sistema de avance transversal a nivel de micras para asegurar la profundidad de rectificado requerida.
De hecho, se imponen ciertos requisitos a la rectificadora durante el rectificado de muelas superabrasivas. Lo ideal es poder rectificar en una rectificadora de muelas superabrasivas. Los requisitos para rectificadoras con muelas superabrasivas incluyen principalmente:
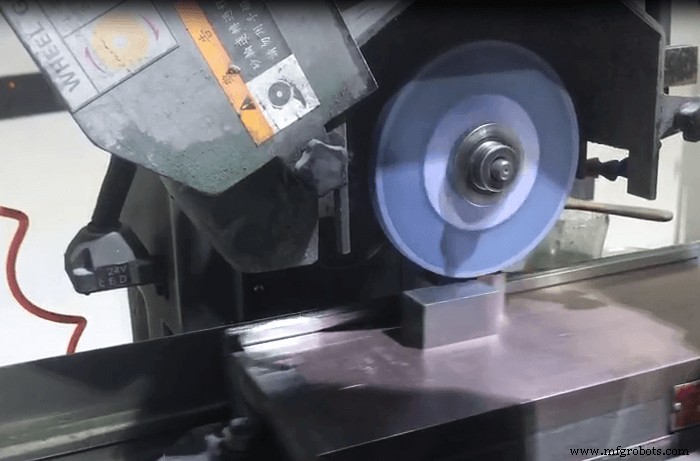
- La rectificadora debe tener alta precisión. En la precisión de rotación del husillo de la muela, el batido radial debe ser <0.001 mm, y el axial <0.005 mm. El cojinete principal debe ser de presión dinámica o combinado dinámico-estático, también puede usarse hidrostático. Para asegurar la precisión de mecanizado requerida.
- La rectificadora debe tener rigidez suficiente, alta estabilidad y baja vibración. La rigidez afecta la cualidad y resistencia a la vibración del husillo para rectificar, influyendo en la durabilidad y vida de la muela superabrasiva, y en la calidad del rectificado. Generalmente, se requiere aumentar la rigidez de la rectificadora ordinaria en ~50%.
- Requiere un buen sistema de avance con alta precisión, velocidad uniforme y estable, amplio rango, alta velocidad para productividad y baja velocidad para precisión dimensional, forma y rugosidad. Generalmente, la velocidad longitudinal mínima debe ser 0.1 m/min o menor, y la transversal mínima (profundidad) 0.001-0.0005 mm/carrera. Para muelas de micro-pulvo, la velocidad de avance transversal debe coincidir con el tamaño del grano abrasivo.
- Debe considerarse el acondicionado de muelas superabrasivas. Implicará dispositivos especiales, fluidos de trabajo y parámetros de acondicionado, para que la máquina tenga posibilidad de modificación.
- Todas las partes móviles (rotación del husillo, guía de avance, etc.) deben sellarse fiablemente para evitar la entrada de abrasivos superduros y causar desgaste grave.
- Debe haber un sistema completo de tratamiento de fluido de rectificado para asegurar limpieza y función, no afectar la rugosidad de la superficie, y evitar que el fluido sucio cause abrasión en partes móviles.
- Se requiere baja vibración al rectificar muelas superabrasivas. La máquina debe colocarse sobre cimiento antivibración, con medidas de aislamiento. Por ejemplo, la muela debe afinarse y equilibrarse finamente, y añadir almohadillas antivibración en el contacto máquina-suelo.
Fresado de Ranuras Rectas y Espirales en Piezas de Precisión: Características y Mejores Prácticas
Mecanizado de Nylon: Propiedades Clave, Ventajas, Desventajas y Aplicaciones Industriales
Proceso de manufactura
- Fresado CNC vs. Punzonado CNC: Diferencias Clave Explicadas
- Rectificadoras Internas Explicadas: Función, Aplicaciones y Beneficios
- Componentes Torneados de Precisión: Definición, Proceso y Aplicaciones
- Principales Beneficios de las Mandrinadoras Horizontales para Producción de Piezas Industriales
- Tres criterios esenciales para estructurar operaciones de mecanizado CNC
- Cómo las Máquinas CNC Revolucionan la Fabricación: Usos y Beneficios
- Optimizando el Mecanizado CNC: Mejores Estrategias de Trayectoria de Herramienta para Alto Rendimiento
- Principales Aleaciones para Mecanizado CNC: Guía Práctica
- Metales Asequibles Principales para Proyectos de Mecanizado CNC de Precisión
- Mecánica de las bisagras: Chapas, nudos y pasadores explicados
- Torno CNC R07 Cincom: Mecanizado de precisión 7 mm para piezas pequeñas