



Errores Comunes en Mecanizado de Aluminio y Estrategias Comprobadas para Minimizarlos
El aluminio es uno de los metales más comunes en la tierra. Desempeña funciones en industrias como automoción, aeroespacial, construcción. Su aleación es única y tiene características excelentes.
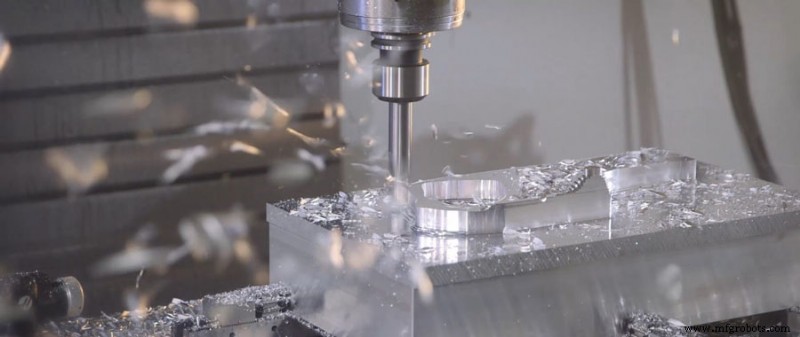
Lo que necesitamos controlar especialmente en mecanizado de perfiles de aluminio son los errores de mecanizado, pero algunos son inevitables. Hoy presentamos varios errores de acabado de perfiles de aluminio y soluciones para reducirlos en producción.
Tipos de Error en Mecanizado de Aluminio:
1. Error de Fijación (Fixture Error):
En acabado de perfiles industriales de aluminio, el utillaje hace que pieza, herramienta y torno CNC provengan de la parte adecuada; el error de posición del utillaje es muy perjudicial para el error de acabado del perfil.
2. Error de Torno CNC:
Incluye error de guías, error de rotación de cojinetes de husillo, error de engranajes de transmisión. Fallo de estos tres errores resulta en errores en acabado de perfiles de aluminio.
3. Error de Herramienta:
La herramienta se daña durante taladrado; herramienta dañada cambia especificaciones y apariencia del perfil. Por tanto, necesario cambiar herramienta frecuentemente y comprobar nivel de daño.
4. Error de Posicionamiento Preciso:
Perfiles industriales de aluminio no se superponen con posición de mecanizado de máquina en capa superficial. Posicionamiento preciso prohibido para causar errores. Generalmente no ocurre en corte por láser de acabado, suele ocurrir en etapa temprana de acabado.
5. Error de Ajuste:
En acabado de perfil de aluminio, el perfil se ajusta generalmente; error en proceso de ajuste es muy fácil. Por tanto, errores de ajuste deben considerarse en producción y evitarse en la medida de lo posible.
6. Error de Medición Precisa:
Porque instrumento de medición, método preciso y factores subjetivos pueden dañar la exactitud del error de medición.
¿Cómo Reducir Errores en Producción de Mecanizado de Aluminio?
En años de servicio en industria de procesado de aluminio, hemos propuesto serie de métodos para reducir errores. Esta es la forma clave de lograrlo.
Reducir Tensión Interna de Piezas Metálicas
El flujo dimensional proviene principalmente de tensión interna. Puede haber o no fuerzas externas. Dos métodos principales para reducir errores por tensión interna en procesado de aluminio: tratamiento por vibración de la pieza y envejecimiento natural.
Otro método: deformar plásticamente de forma controlada. Usar cargas de tracción o compresión. Solo usamos este método en forja a matriz abierta. Además, podemos elegir tratamiento térmico: tratamiento subcero cíclico de aluminio. Ayuda a reducir presión hasta 25 %.
Mejorar Capacidad de Corte de Herramientas
La correcta elección de parámetros de procesado para aluminio afecta directamente resultados. Influye en pérdida de calor y fuerza de corte. Parámetro principal al seleccionar estructura de herramienta.
Primero, afilamos correctamente herramientas para aluminio. Permite aplicar ángulos de despeje y laterales. Usamos ángulos de ataque mayores en herramientas para contacto final. También ayudan a mecanizar aleaciones de aluminio más blandas por filo más afilado.
Solemos usar ángulos de despeje mayores. Afecta directamente desgaste superficial. También impacta calidad de pintura final. A veces usamos ángulo de despeje menor; entonces se requiere desbaste y avance rápido. En mecanizado CNC de precisión de aluminio, debemos reducir defectos elásticos y asegurar baja fricción pieza-herramienta.
Mejorar Sujeción de Pieza
Tenemos dos métodos principales para sujetar mejor piezas de aluminio. No usamos mandril autocentrante de tres garras para cilindros de pared delgada; causaría errores. Elegimos método de compresión de cara frontal: comprimir cara con placa de tapa y apretar con tuerca. Método más preciso. Segundo: ventosas en paneles de pared delgada. Distribuye fuerza de sujeción uniformemente en lámina fina. Reduce errores en mecanizado de aluminio. Métodos adicionales requieren tratamiento con medios líquidos para evitar errores de sujeción.
Proceso de manufactura
- Explore los seis tipos esenciales de máquinas CNC
- 5 Defectos en Cizallado de Metales y Estrategias para Eliminarlos
- Comprender la Deflexión de Herramienta en Mecanizado CNC: Causas y Estrategias de Reducción Efectivas
- Centros de Mecanizado CNC HMC Avanzados para una Eficiencia de Producción Superior
- Tratamiento Térmico del Aluminio y sus Aleaciones: Procesos, Beneficios y Aplicaciones
- Mecanizado Convencional vs. No Convencional: Técnicas, Aplicaciones y Beneficios
- Mecanizado por haz láser (LBM): tipos, proceso y aplicaciones
- Mecanizado de Aluminio: Herramientas, Técnicas y Operaciones
- Dominando operaciones de mecanizado: Herramientas y técnicas esenciales
- Entendiendo los costes de mecanizado CNC: Factores clave y estrategias probadas para reducir gastos
- Mecanizado de Precisión de Placas de Aluminio: Soportes, Juntas y Umbrales