



Elección de las Herramientas de Mecanizado CNC Adecuadas: Guía Práctica
Aunque el mecanizado CNC sigue perteneciendo a la categoría de corte de metales, tiene sus características. Se realiza principalmente con alto grado de automatización, proceso continuo largo, y el tiempo en preparación de herramientas es más complejo y lento que en mecanizado tradicional. Por tanto, hay muchas cuestiones en la selección de herramientas. Este artículo trae conocimientos sobre herramientas CNC comunes. Creo que una buena herramienta es el primer paso para mejorar la eficiencia del mecanizado CNC.
Material y Recubrimiento de la Herramienta
Los diversos materiales de herramientas en uso tienen características para diferentes requisitos. Las propiedades necesarias incluyen bajo coeficiente de fricción, alta precisión, buena conductividad térmica, tenacidad e impacto suficiente.
Los materiales comunes en CNC tradicional son acero rápido (HSS) y metal duro. Sin embargo, ocasiones especiales como corte de alta velocidad, corte en seco, materiales difíciles, y torneado en lugar de rectificado requieren materiales superduros: cerámicas, CBN, PCBN, diamante, etc. El precio es alto, el proceso y parámetros no son fáciles de dominar, requieren rigidez de máquina, y no hay muchas aplicaciones en procesamiento convencional.
Herramientas de Material Superduro
El recubrimiento superficial es uno de los métodos importantes para mejorar el rendimiento, ampliamente usado en años recientes. La vida de herramienta con recubrimiento es diez veces la de sin recubrir. Recubrimientos comunes: nitruro de titanio TiN, carbonitruro de titanio TiCN, óxido de aluminio. La figura muestra que la velocidad de corte de HSS y metal duro se ha acortado cien veces, mientras que herramientas recubiertas acortan el tiempo de procesamiento cuatro veces.
Clasificación de Herramientas
Las herramientas CNC comunes se dividen en tres tipos según forma: fresas de extremo, fresas de nariz redonda y fresas esféricas. Cada una tiene su papel específico.
Fresa de Extremo (End Mill)
Las fresas de extremo de centros CNC también se llaman fresas de fondo plano, rodeadas por filos principales y el fondo es filo secundario. El borde exterior y la superficie inferior tienen dientes de fresado para formar el filo, por lo que puede fresar superficies verticales. El cambio de forma es muy complejo, adecuado para todo tipo de procesamiento: fresado de plano, ranura, superficie de contorno, etc. Se puede decir que es la fresa más usada.
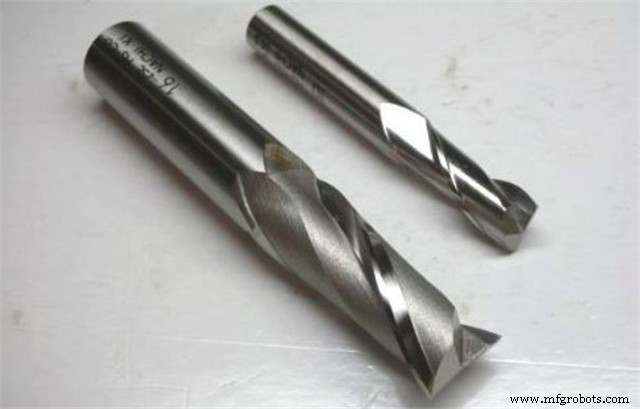
Al fresar pieza 2D, el área en contacto es el borde exterior y la superficie inferior, por lo que se pueden usar valores muy eficientes tanto para paso de herramienta como profundidad de corte. Sin embargo, al cortar molde 3D, el área de contacto está casi siempre cerca del punto agudo. Por tanto, la distancia entre herramientas o profundidad debe reducirse, bajando la eficiencia.
En resumen, fresas de extremo son adecuadas para piezas 2D, pero no para 3D.
Fresa Esférica (Ball Nose)
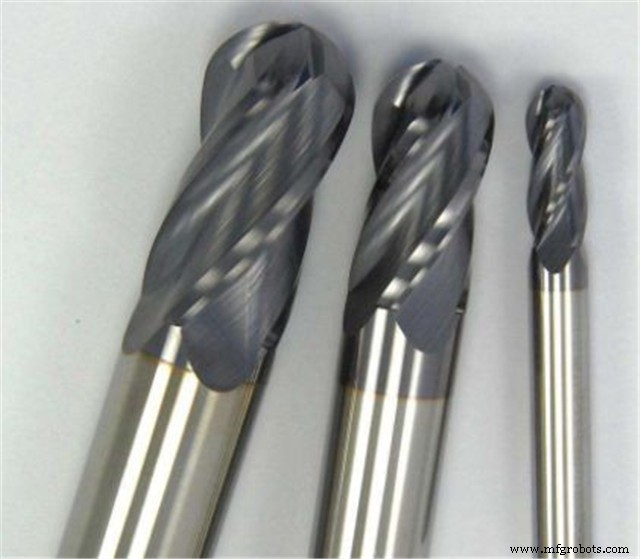
La hoja con filo inferior esférico es fresa esférica, también llamada fresa R. A diferencia de fresas de extremo, las esféricas son esenciales para fresar piezas 3D. Como el fondo no tiene punto agudo sino filo con ángulo R, el filo es más estable y no colapsa fácilmente.
En mecanizado de moldes, las fresas esféricas se usan mayormente para fresar moldes 3D, especialmente en acabado y limpieza de esquinas. Sin embargo, el área de contacto es pequeña y la distancia no puede aumentarse, por lo que no son adecuadas para áreas relativamente planas.
Fresa de Nariz Redonda (Round Nose / Bull Nose)
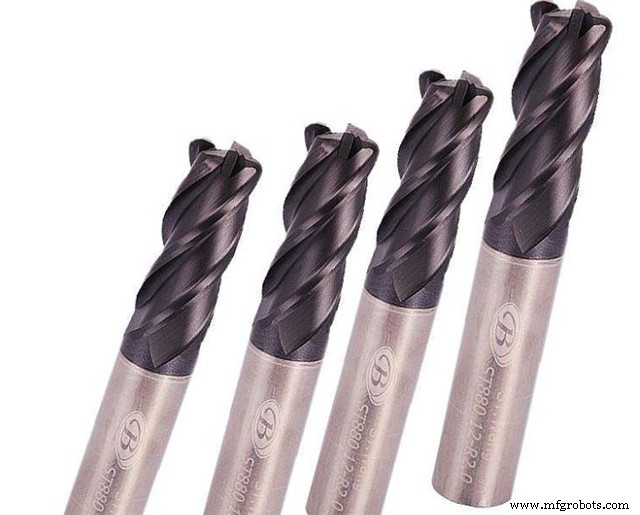
La fresa de nariz redonda de centro CNC también se llama fresa de fondo plano R, usable para desbaste, acabado plano y acabado de contorno curvo. Comparada con fresas de extremo y esféricas, combina ventajas de ambas y tiene mejor eficiencia. El paso horizontal puede ser mayor que en fresa esférica, y tiene mismas ventajas en acabado. Por tanto, es buena opción para desbaste o acabado.
Si la pieza es grande, cambio de superficie pequeño, área de hueco estrecho pequeña y área plana grande, lo mejor es usar fresa de nariz redonda, y luego desbaste secundario para encontrar áreas que necesiten procesamiento posterior. Pero frente a zonas recesadas, tiene zona ciega del filo, y aparecerá fenómeno de "golpe de filo".
Problemas Comunes y Soluciones
En operación real, siempre hay varios problemas. Aquí algunos comunes y soluciones. Creo que resolviéndolos, la eficiencia de la máquina mejorará.
Vibración de Herramienta
Con más materiales difíciles, la vibración se ha vuelto obstáculo para mejorar eficiencia. Afecta directamente precisión y rugosidad, acelera desgaste, afecta severamente vida, y en casos graves no puede continuar el corte.
La vibración requiere tres condiciones simultáneas: sistema de proceso (incluyendo herramienta) no suficientemente rígido, resultando en baja frecuencia natural. Fuerza de excitación externa suficientemente grande generada durante corte. Frecuencia de excitación igual a frecuencia natural del sistema. Resonancia.
La idea para resolver vibración se divide en tres partes. Primero, reducir fuerza de corte al mínimo: usar radio de punta mínimo, aumentar ángulo de ataque, reemplazar placas prensadas por rectificadas, reducir profundidad, velocidad y aumentar avance. Usar ángulo de entrada 90° para eje alargado. Para fresas con vástago delgado, insertos redondos son mejores para reducir vibración.
Segundo, maximizar rigidez estática del sistema de herramienta, dispositivo o pieza.
Tercero, crear otra vibración dentro de la barra para alterar la frecuencia de excitación externa, eliminando vibración.
Desgaste de la Placa
Durante mecanizado, caras anterior y posterior a menudo se desgastan rápido. Debe haber diferentes respuestas según daño.
1. Desgaste excesivo del flanco que causa superficie rugosa y malas dimensiones
Causas: velocidad de corte alta o mala resistencia al desgaste. Soluciones: reducir velocidad, aumentar gradualmente cantidad de corte, usar materiales/recubrimientos más resistentes, preferir fresado descendente (down milling) sobre ascendente.
2. Desgaste en muesca
Tras rectificar muesca, puede dañarse causando rugosidad y astillado. Causas: avance demasiado pequeño; material con tendencia a endurecimiento por trabajo; superficie con cascarilla de óxido. Ante esto, verifique frecuentemente desgaste de muesca con uña.
3. Filo acumulado (Built-up edge) al fresar acero inoxidable y aleaciones resistentes al calor
El filo acumulado hace la superficie rugosa y con rebabas. Su caída causa descamación de cara anterior y colapso del filo; el re-astillado secundario en aleaciones causa colapso rápido. Causas: filo desafilado, ángulo de ataque negativo, velocidad baja, espesor de viruta delgado, mala evacuación.
Solución basada en "seis pasos": 1) Aumentar velocidad para acero inoxidable y aluminio. 2) Usar placas con recubrimiento físico o sin recubrimiento. 3) Aumentar gradualmente corte para mejor espesor de viruta. 4) Preparar refrigerante/aire alta presión para prevenir virutas secundarias. 5) Usar fresado descendente. 6) Usar aceite mineral puro para lavar zona de corte a baja velocidad para titanio resistente al calor y acero inoxidable de endurecimiento por precipitación.
4. Rotura o golpe de filo
Muchas causas: material demasiado duro, geometría débil, velocidad demasiado baja que puede aplastar filo, material desigual o corte intermitente.
Ante esto: verifique si calce está roto o tornillo deformado y reemplace; elimine factor vibración, use material con mejor tenacidad, cambie a filo fuerte; aumente velocidad para eliminar posible aplastamiento. (Artículo relacionado: Resumen de Problemas de Desgaste en Mecanizado y Soluciones)
Proceso de manufactura
- Dominando los Radios en Mecanizado CNC: Diseño, Funcionalidad y Calidad
- Mejorando la precisión del mecanizado CNC: Análisis de causas raíz y mitigación efectiva de errores
- Herramientas de Fresado CNC de Fondo Plano: Ventajas Clave y Aplicaciones Prácticas
- 5 Indicadores Clave de que su Herramienta de Mecanizado CNC Está Desgastada
- Defectos Comunes en Mecanizado CNC y Medidas de Control Comprobadas
- Comprender la Deflexión de Herramienta en Mecanizado CNC: Causas y Estrategias de Reducción Efectivas
- Centros de Mecanizado CNC HMC Avanzados para una Eficiencia de Producción Superior
- Guía Experta para Elegir las Herramientas de Fresado Adecuadas para un Rendimiento Óptimo
- Cómo Elegir las Mejores Fresas para Router CNC: Consejos de Selección y Precauciones Operativas
- Domine el Mecanizado CNC: Consejos Expertos y Mejores Prácticas
- Entendiendo y Mitigando la Deflexión de Herramienta en Mecanizado CNC