



Problemas Comunes en el Pulido Electrolítico: Guía Práctica
El pulido electrolítico utiliza la pieza a pulir como ánodo, metal insoluble como cátodo, y ambos polos se sumergen simultáneamente en la celda electrolítica. A través de la reacción de ionización DC, se genera una disolución selectiva del ánodo, eliminando rebabas finas en la superficie de la pieza y aumentando el brillo.
Hoy compartiremos preguntas y respuestas sobre los conocimientos básicos del pulido electrolítico en el procesamiento y producción diaria de galvanoplastia, esperando ayudar a quienes lo necesiten.
1. ¿Por qué aparecen manchas grises y negras en la superficie pulida?
Análisis de causa: la piel de óxido puede no haber sido eliminada completamente. La escala de óxido aún existe localmente.
Solución: reforzar la eliminación de la escala de óxido
2. ¿Cuál es la causa de la corrosión excesiva en esquinas y puntas de la pieza después del pulido?
Análisis de causa: disolución excesiva causada por corriente excesiva en bordes, esquinas y puntas, o temperatura excesiva del electrolito y tiempo de pulido.
Solución: ajustar la densidad de corriente o temperatura de la solución, o acortar el tiempo. Verificar la posición del electrodo y colocar blindaje en bordes y esquinas.
3. ¿Por qué la pieza no está brillante y aparece gris y oscura después del pulido?
Análisis de razón: es posible que la solución de pulido electroquímico no tenga efecto o el efecto no sea obvio.
Solución: verificar si la solución de pulido electrolítico se ha usado demasiado tiempo, la calidad ha disminuido, o la proporción de componentes de la solución está desproporcionada.
4. ¿Qué es la franja blanca en la superficie pulida de la pieza?
Análisis de causa: la densidad relativa de la solución es demasiado grande y el líquido es demasiado espeso. La densidad relativa es mayor que 1.82.
Solución: aumentar el grado de agitación de la solución. Si la densidad relativa de la solución es demasiado grande, diluirla a 1.72 con agua. Y calentar a 90 ~ 100 ℃ durante una hora.
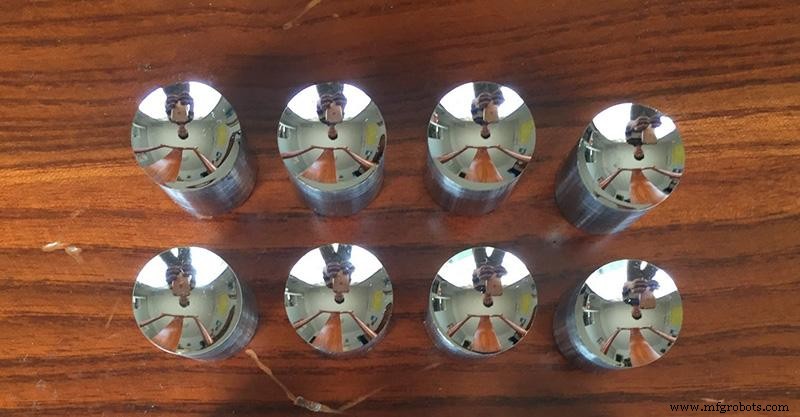
5. ¿Por qué hay superficies Yin y Yang en la superficie pulida, y algunas partes están opacas?
Análisis de causa: la posición de la pieza no está alineada con el cátodo, o la pieza está blindada entre sí.
Solución: ajustar adecuadamente la pieza para que la posición entre la pieza y el cátodo sea apropiada y hacer la distribución de energía razonable.
6. Después del pulido, la superficie de la pieza es plana y lisa, pero algunos puntos o bloques no son lo suficientemente brillantes, o aparecen franjas verticales no brillantes. ¿Cuál es la razón general?
Análisis de causa: puede ser que las burbujas generadas en la superficie de la pieza en el período tardío de pulido no se desprendan y se adhieran a la superficie a tiempo o haya una línea de flujo de aire en la superficie.
Solución: aumentar la densidad de corriente, aumentar la cantidad de evolución de gas para que las burbujas se desorben, o aumentar la velocidad de agitación de la solución para aumentar el flujo de la solución.
7. El punto de contacto entre las piezas y el colgador está opaco y tiene manchas marrones. ¿Cuál es la razón por la que el resto de la superficie está brillante?
Análisis de causa: el mal contacto entre las piezas y el colgador puede causar distribución desigual de corriente, o las piezas y el colgador tienen pocos puntos de contacto.
Solución: pulir el punto de contacto del colgador para hacerlo conductor, o aumentar el área del punto de contacto entre la pieza y el colgador.
9. Algunas piezas pulidas en la misma ranura son brillantes, otras no lo son, o algunas piezas no son brillantes.
Análisis de causa: hay demasiadas piezas pulidas en la misma ranura, resultando en distribución desigual de corriente, o superposición y blindaje entre piezas.
Solución: reducir el número de piezas pulidas en la misma ranura, o prestar atención a la colocación de las piezas.
10. ¿Por qué hay manchas blanco plateado cerca de la parte cóncava de la pieza pulida y el punto de contacto entre la pieza y el colgador?
Análisis de causa: la parte cóncava de la pieza puede estar blindada por la propia pieza o el colgador.
Solución: cambiar adecuadamente la posición de las piezas para que las líneas de fuerza puedan obtenerse en las partes cóncavas, o reducir la distancia entre electrodos o aumentar la densidad de corriente.
11. ¿Cuál es la razón por la que no hay luz y aparecen manchas amarillas después del pulido?
Análisis de causa: la densidad relativa de la solución electroquímica puede ser demasiado pequeña, menor que 1.70.
Solución: ajustar la densidad relativa del pulido electrolítico o calentar y concentrar a 80-100 ℃ para aumentar la densidad relativa. O reemplazar con fluido nuevo.
12. ¿Por qué aparecen manchas marrones cuando la pieza se saca de la ranura después del pulido?
Análisis de causa: puede ser que el pulido electrolítico no sea suficiente o el tiempo sea corto.
Solución: primero, extender adecuadamente el tiempo de pulido. Si no funciona, puede ser el problema de temperatura insuficiente o densidad de corriente.
13. ¿Por qué es fácil incendiarse durante la electrólisis?
Análisis de causa: hay tres factores que conducen a este fenómeno: primero, el punto de contacto entre el colgador y la pieza no es firme, segundo, la densidad del electrolito es demasiado baja, y tercero, la densidad de corriente es demasiado alta.
Solución: cambiar varios métodos de conexión entre el colgador y la pieza, y aumentar los puntos de contacto entre el colgador y la pieza tanto como sea posible. Si la densidad del electrolito es demasiado baja, reemplazar el electrolito.
Proceso de manufactura
- Soluciones Rápidas y Confiables para Problemas Comunes en Puertas de Almacén
- Problemas de Generadores Industriales: Identifica y Resuelve los Fallos Más Comunes
- Electropulido vs. Pasivado: Elegir el Acabado Correcto para Acero Inoxidable
- Mecanizado de Precisión: Técnicas Comprobadas para Lograr Precisión en Piezas de Trabajo
- Principales problemas mecánicos que afectan el rendimiento de impresoras 3D FDM
- Solucionador analógico supera a computadoras digitales en optimización NP-difícil
- 9 problemas de soldadura que encontrará: Soluciones expertas y prevención
- Problemas Comunes en Archivos Gerber y Soluciones Expertas
- Guía experta para diagnosticar y solucionar problemas comunes en reguladores de presión
- Soluciones Efectivas a Problemas Frecuentes de Unión de Electrodos
- Problemas Comunes del Sistema de Refrigeración del Coche y Cómo Diagnosticarlos