



Acabado Superficial y Rugosidad: Símbolos, Tablas y Especificaciones Explicadas
¿Qué es un acabado superficial?
El acabado superficial mide la textura general de una superficie, definida por la dirección de la textura (lay), la rugosidad superficial y la ondulación (waviness). Generalmente se denomina Textura Superficial cuando contiene las tres características para evitar malentendidos, ya que los mecanizados frecuentemente se refieren a la rugosidad como acabado superficial.
Esta ilustración muestra la relación entre Ondulación, Dirección y Rugosidad:
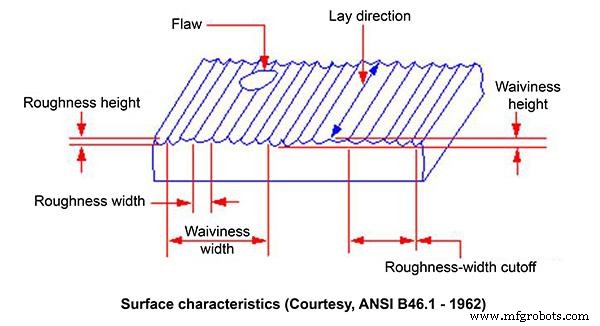
Medición de la rugosidad superficial
Los perfiles R, W y P son tres categorías principales de características de textura superficial estandarizadas junto con el símbolo completo. La serie de perfiles R se refiere a parámetros de rugosidad. La serie W a parámetros de ondulación. La serie P a parámetros estructurales. El valor Ra es el más utilizado mundialmente.
Rugosidad superficial vs. Procesos de fabricación
Los acabados superficiales difieren mucho según el proceso de fabricación. Un borde cortado por llama, por ejemplo, tiene una calidad superficial significativamente distinta a una superficie rectificada. Por tanto, el primer paso para producir una pieza que requiera un acabado específico es seleccionar un método capaz de producirlo. Más de un proceso puede necesitarse en capas para obtener el resultado deseado de forma más rentable.
Aquí hay una tabla con gráfico que demuestra la rugosidad superficial relativa de varios procesos de producción:
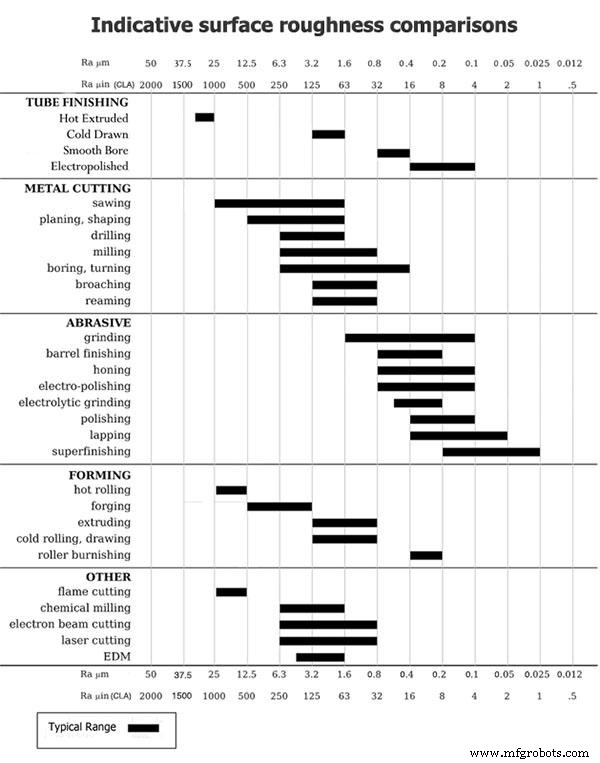
Directrices de acabado superficial para moldeo por inyección
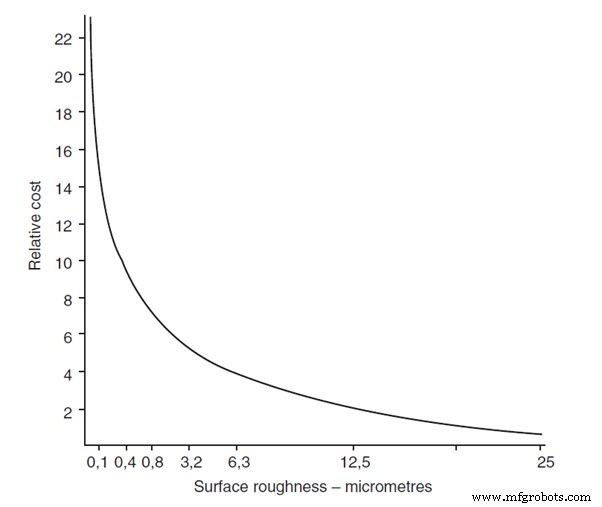
Rugosidad superficial vs. coste de fabricación
El siguiente gráfico muestra la relación aproximada entre la rugosidad superficial y el coste de obtener dicho acabado.
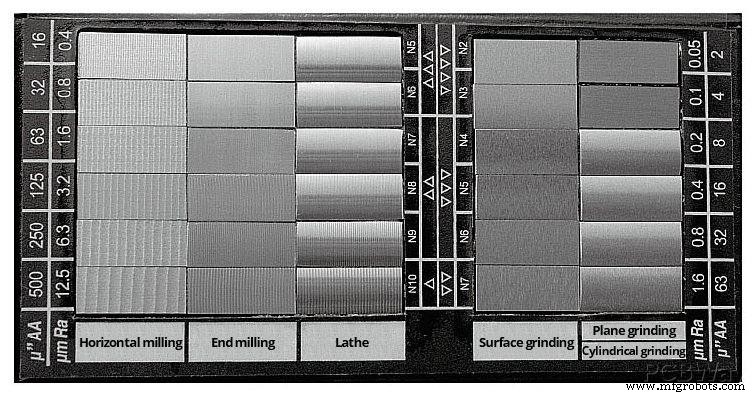
Normas de rugosidad y equivalencias
- ANSI B46.1
- BS EN ISO 1302:2002
| Ra - μm | 0,025 | 0,05 | 0,1 | 0,2 | 0,4 | 0,8 | 1,6 | 3,2 | 6,3 | 12,5 | 25 | 50 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Ra – µpulg | 1 | 2 | 4 | 8 | 16 | 32 | 63 | 125 | 250 | 500 | 1000 | 2000 |
| Rt (Ry) - μm | 0,25 | 0,5 | 1 | 2 | 4 | 8 | 16 | 32 | ||||
| Grado N | N1 | N2 | N3 | N4 | N5 | N6 | N7 | N8 | N9 | N10 | N11 | N12 |
Los números de grado N definidos en ISO 1302:1992 no se usan al ser sustituidos por BS EN ISO 1302:2002.
Referencias
Simmons, C. H., Phelps, N., & Maguire, D. E. (2012). Manual of engineering drawing: Technical product specification and documentation to British and international standards. Burlington: Butterworth Heinemann.
Proceso de manufactura
- Dominando la Fundición en Arena de Aluminio: Técnicas para un Acabado Superficial Superior
- Entendiendo la Rugosidad Superficial: Unidades, Gráficos y Técnicas de Medición
- Entendiendo el Acabado Superficial: Unidades, Símbolos y Gráficos Prácticos
- Dominando el acabado superficial: Guía completa para medición y función
- Logre acabado superficial superior con fundición a la cera perdida
- Entendiendo los Acabados de Superficie de Mecanizado Estándar: Definición, Importancia y Mejores Prácticas
- Dominando SFQ (Select Surface Finish Quality) de Hurco para mecanizado superior
- Cómo elegir la rugosidad superficial ideal para el éxito en mecanizado CNC
- DIN 1725-1 Calidad 3.3211 (T4510) – Aleación de aluminio de alto rendimiento
- DIN 1725-1 3.3211 T4 (Al 6063) – Aluminio Resistente a la Corrosión, Anodizable y Soldable
- DIN 1725-1 3.3211 T6 (Al 6063) – Aluminio Premium para Aplicaciones Resistentes a la Corrosión