



Optimización de la Zona Afectada por el Calor y Propiedades del Metal de Soldadura en Soldadura de Aceros
Zona Afectada por el Calor (ZAC) y Propiedades del Metal de Soldadura en Soldadura de Aceros
Muchos factores controlan las propiedades del metal de soldadura y la zona afectada por el calor (ZAC) al soldar aceros al carbono (C) y baja aleación. El metal de soldadura y la ZAC se denominan frecuentemente "uniones soldadas de acero". Los procesos, consumibles y parámetros de soldadura también influyen. Las propiedades también se ven afectadas por atmósferas corrosivas y cargas cíclicas a las que frecuentemente se someten.
Zona afectada por el calor (ZAC)
Durante la selección de aceros, las características de la ZAC son más importantes que el metal de soldadura, ya que las propiedades metalúrgicas y mecánicas de la ZAC están directamente ligadas al acero base. Sin embargo, pueden ajustarse por parámetros de soldadura y tratamiento térmico posterior a soldadura (PWHT). Los problemas metalúrgicos/de soldabilidad relacionados con la ZAC son más difíciles que los del metal de soldadura. Los problemas en metal de soldadura a menudo se resuelven cambiando electrodo/consumibles. Las dificultades con la ZAC a menudo requieren cambiar el acero base (costoso) o la energía de aporte. Se han desarrollado y utilizado varios equivalentes de carbono (CE) empíricos para evaluar soldabilidad y tendencia a agrietamiento inducido por hidrógeno (HIC).
La ecuación CE más usada, también por el Instituto Internacional de Soldadura (IIW): CE = %C + %Mn/6 + (%Cu + %Ni)/15 + (%Cr + %Mo + %V)/5. En Japón, el parámetro Pcm de Ito-Bessyo es más usado. Pcm permite evaluación más realista de soldabilidad de aceros bajo C comparado con IIW. Pcm = %C + %Si/30 + (%Mn + %Cu + %Cr)/20 + %Ni/60 + %Mo/15 + %V/10 + 5B. Otra ecuación japonesa: número equivalente de carbono (CEN), que incorpora CE IIW y Pcm. CEN es similar a Pcm para C <0,17 % y sigue IIW a niveles mayores. CEN = %C + A(C)[%Si/24 + %Mn/6 + %Cu/15 + %Ni/20 + (%Cr + %Mo + %Nb + %V)/5 + 5B], donde A(C) = 0,75 + 0,25 tanh[20(%C - 0,12)].
Aunque estas ecuaciones CE se desarrollaron para caracterizar tendencia a agrietamiento por H₂, también se usan para evaluar templeabilidad basada en química. Existe correlación entre CE, Pcm y volumen de martensita en regiones de grano grueso y refinado. Al aumentar Pcm, aumenta volumen de martensita y dureza en ambas regiones.
Diversas regiones en ZAC de aceros ferríticos se definen usando temperatura pico del ciclo térmico de soldadura ZAC junto con diagrama de fases Fe-C de equilibrio. Regiones: grano grueso, grano refinado, intercrítico, subcrítico, parcialmente líquido. Sin embargo, el comportamiento metalúrgico en ZAC que sufre calentamiento/enfriamiento rápido es proceso de no equilibrio. Por tanto, diagrama CCT (transformación por enfriamiento continuo) es más apropiado para predecir microestructuras en ZAC. La velocidad de enfriamiento está estrechamente asociada a espesor de acero, geometría de junta y energía de aporte. La velocidad crítica en aplicaciones de soldadura es la que cae entre 800 °C y 500 °C. Al aumentar energía de aporte o reducir espesor, la velocidad entre estas T disminuye.
Efectos de principales elementos de aleación en microestructura y tenacidad de ZAC:
- Carbono (C): papel muy importante en dureza general. Claro en ecuaciones CE y Pcm. Aumento de C favorece formación de productos de transformación a baja T (bainita, martensita) y reduce significativamente resistencia a fractura por clivaje de ZAC.
- Manganeso (Mn): además de endurecimiento por solución sólida, baja T de transformación austenita-ferrita y fortalece por refinamiento de grano. Nivel de Mn debe limitarse para minimizar segregación en solidificación y bandeo microestructural.
- Cromo (Cr): endurecimiento por solución sólida y formador de carburos. Aumenta templeabilidad y mejora resistencia a oxidación/corrosión. Adición favorable cuando precipitación de carburos de Cr suprime formación de láminas laterales de ferrita por efecto de anclaje (pinning).
- Níquel (Ni): efecto benéfico similar a Mn, bajando T de transformación de austenita. Mejora tenacidad y da endurecimiento por solución sólida.
- Vanadio (V) y Niobio (Nb): añadidos en pequeñas cantidades en aceros baja aleación para propiedades mecánicas deseadas. Al formar V(C,N) y Nb(C,N), retardan recristalización y crecimiento de grano de austenita durante laminado y normalizado. En soldadura por fusión, especialmente con alta energía, V(C,N) y Nb(C,N) se disuelven en ZAC con T pico >1100 °C y re-precipitan en enfriamiento lento. La re-precipitación debilita tenacidad de ZAC.
- Titanio (Ti): como nitruro estable, previene crecimiento grueso de grano austenítico previo en regiones cercanas a límite de fusión.
Metal de soldadura
El uso de material de aporte es común en muchos procesos de soldadura por fusión. Al seleccionar electrodo/material de aporte, consideraciones principales: (i) si se puede producir metal de soldadura libre de defectos, (ii) si es compatible con acero base y provee propiedades satisfactorias. Estas características determinadas por: (i) química del electrodo, (ii) dilución del acero base, (iii) material fundente o gas de protección, (iv) solidificación del baño y enfriamiento/transformación posterior.
La selección no se basa en igualar química con acero base, sino en igualar propiedades del metal de soldadura y acero base. Usar material de aporte con química idéntica puede no dar resultados deseados, ya que microestructuras del metal de soldadura son totalmente diferentes. Para muchos aceros C y baja aleación, solidificación y enfriamiento rápido resultan en metal de soldadura con mayor resistencia y menor tenacidad que acero base con misma química. Por tanto, el material de aporte frecuentemente contiene menor nivel de C. La resistencia no mejora aumentando C, sino añadiendo elementos que dan endurecimiento por solución/precipitación y modificación de microestructuras.
La microestructura del metal de soldadura en aceros C y baja aleación contiene variedad de constituyentes: ferrita bloques, ferrita acicular, bainita, martensita. Efectos de elementos de aleación y enfriamiento en microestructura se expresan en diagrama CCT esquemático (Fig. 1); efectos en dureza y tenacidad a muesca en Fig. 2.
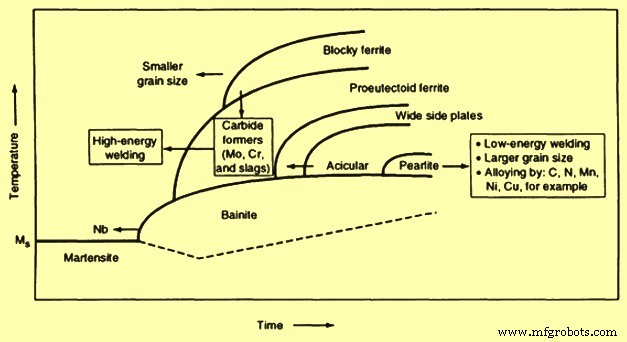
Fig 1 Efectos de elementos de aleación y enfriamiento en microestructura del metal de soldadura
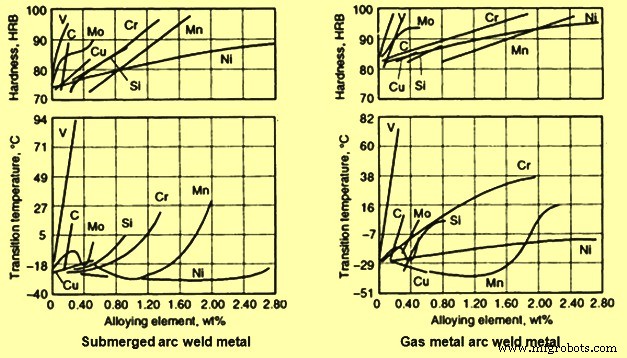
Fig 2 Efectos de elementos de aleación en dureza y tenacidad a muesca del metal de soldadura
La fusión de acero base y mezcla con material de aporte causa química final del depósito entre acero base y aporte. Si el aporte tiene misma química, química final teóricamente igual. Según cantidad de acero base fundido y aporte añadido, química final puede estimarse con ecuación de dilución: % dilución = (peso acero base fundido / peso total acero usado) × 100. Factores como configuración de junta y preparación de bordes influyen. Procesos y parámetros que aumentan penetración también aumentan dilución.
En soldadura de un pase, contenidos de algunos elementos en metal de soldadura pueden estimarse: Elemento en metal = (elemento en metal base × dilución) + (elemento en aporte) × (1 - dilución). En algunos casos, mayor dilución es favorable por menor cambio drástico en propiedades a través del límite de fusión. En aplicaciones de revestimiento o superficie, se desea minimizar dilución, ya que aporte contiene elementos costosos para propiedades específicas. Si se teme que acero base introduzca impurezas/elementos indeseados, se sugiere tecnología que reduzca dilución. Incluye consideraciones para fósforo (P), azufre (S), y altos contenidos de C y silicio (Si) que afectan adversamente propiedades.
Comparación: soldadura de un pase vs multipase
En propiedades mecánicas, especialmente tenacidad, metal de soldadura multipase suele ser mejor que de un pase por:
- Ciclo térmico de recalentamiento de cada pase subsiguiente normaliza y refina porciones de microestructura en pase anterior.
- Pases subsiguientes reven el metal anterior y reducen tensiones de pases previos.
- Energía total por pase reducida, limitando crecimiento de grano.
- Pases previos dan precalentamiento que ralentiza enfriamiento del pase siguiente.
La ductilidad (área transversal) aumenta al aumentar área total de grano refinado. Al usar fundente activo en soldadura por arco sumergido (SAW), número de pases en junta está limitado por tendencia a acumulación de elementos de aleación (Si, Mn) en multipase, deteriorando tenacidad a fractura en pase final.
Soldabilidad y tipos de aceros
Aceros HSLA (alta resistencia baja aleación): diseñados para propiedades mecánicas y soldabilidad mejoradas vs aceros C convencionales. Mejoras por pequeñas adiciones de Nb, V, Ti, N₂, C que fortalecen ferrita, aumentan templeabilidad y controlan tamaño de grano. La mayoría suministrados en condición laminada/normalizada, algunos en tratada por precipitación. Grano más fino y mayor perlita explican mayor resistencia y tenacidad. Menor C (máx 0,22 %) da buena soldabilidad.
Soldabilidad HSLA similar a aceros dulces. Aunque buena, consideración de precalentamiento y control de H₂ sigue siendo importante. Fragilización en ZAC de grano grueso es preocupación: enfriamiento lento forma microestructuras indeseables (láminas laterales de ferrita gruesa -Widmanstätten y bainita superior- y ferrita de borde de grano), especialmente a alta energía.
Para HSLA con Nb y V, metal de soldadura y ZAC muestran baja tenacidad a muesca a altas energías (electroescoria ESW, SAW). Alta energía aumenta extensión de ZAC grano grueso; baja velocidad de enfriamiento reduce refinamiento de grano y aumenta precipitación de carburos Nb/V, fragilizando ZAC. Alta energía y mayor dilución traen problema de endurecimiento por precipitación de carburos Nb/V al metal de soldadura.
Uso de aceros con pequeñas adiciones de Ti (máx 0,04 %) y N₂ minimiza crecimiento de grano en ZAC grano grueso. Por mayor estabilidad de nitruro Ti a T pico en regiones gruesas (>1100 °C), donde carburos Nb/V vuelven a solución.
Aceros bajo carbono: dos tipos: (i) bajo C <0,15 %, (ii) aceros dulces 0,15-0,30 % C. En condición recocida: microestructura principal ferrita blanda con partículas de carburo dispersas; en laminado/normalizado: islas de perlita. En soldadura por fusión, ZAC transforma ferrita→austenita (calentamiento) y austenita→ferrita (enfriamiento). A este nivel C, endurecimiento en ZAC ~10 HRC o menos.
Si la unión soldada sufre conformado en frío, se sugiere limitar C a 0,06 %. ZAC de aceros con mayor C no tiene buena ductilidad para acomodar deformación.
Acero de cascarilla (rimmed): región central tiende a concentrar CO, CO₂, S, P por segregación durante acción de cascarilla. Gases de reacción O₂ disuelto-C quedan atrapados. Durante soldadura, acero base fundido mezcla con aporte por dilución. Alta T del baño permite reanudar reacción O₂-C incompleta y evolucionar CO/CO₂ atrapados. Si solidificación es muy rápida para que gases escapen, atrapamiento causa porosidad. Desoxidación suficiente del baño es forma práctica de evitar porosidad en aceros de cascarilla.
Acero muerto (killed): porosidad ya no problema. En su lugar, escoria refractaria viscosa a veces forma en superficie del baño, dificultando flujo y manipulación. Escoria viscosa cuando desoxidantes (Al, Ti, Zr) forman óxidos de alta T de fusión. Problema agravado con soldadura oxiacetilénica por bajas T. Solución habitual: seleccionar aporte con Mn y Si adecuados para reducir punto de fusión y mejorar fluidez de escoria.
Aceros dulces (mild steel): soldables, agrietamiento en frío no suele ser problema si C <0,2 % y Mn <1,0 %. Precalentamiento, control T inter-paso, PWHT o técnicas especiales no necesarios para espesor ≤25 mm. C suele ser mayor en aceros gruesos para resistencia requerida. Velocidad de enfriamiento ZAC en fusión de gruesos es mayor. Para espesor >25 mm o C >0,3 % y Mn >1,4 %, precauciones y electrodos/fundentes bajo H₂ para prevenir agrietamiento por H₂.
Consejo útil (Dolby) para seleccionar aceros C-Mn y microaleados C-Mn con óptima soldabilidad y tenacidad: Para >0,1 % C, usar base con bajo C y bajo CE pero alta tenacidad. Elegir acero tratado con Al para restringir ancho de región grano grueso en ZAC y minimizar N₂ libre (precipitados Al-nitruro estables). Acero limpio. Al tratado o desgasificado al vacío tiene menor S. Tratamiento Ca para control de forma de sulfuros mejora propiedades en dirección transversal y reduce deslaminación asociada a agrietamiento por liquación.
Al usar procesos de alta energía en aceros base con misma composición C-Mn, adición de Nb y V baja tenacidad ZAC por precipitación de carburos/carbonitruros Nb/V durante enfriamiento y recalentamiento. Aceros microaleados con <0,1 % C suelen tener mayor tenacidad y menor tendencia a agrietamiento por H₂ en ZAC. Elegir aceros Al tratados limpios con alta tenacidad por razones dadas para C-Mn. Misma precaución para procesos de alta energía.
Acero baja aleación con bajo C: elegir. Alta resistencia a clivaje si templeabilidad suficiente para desarrollar martensita bajo C para condiciones de soldadura. Cuidado en PWHT de acero con cantidad sustancial de precipitación secundaria de elementos endurecedores (Nb, V). Atención también a PWHT de acero con altos elementos residuales (P, Sb, As, Sn).
Acero Al tratado limpio con alta tenacidad por razones de C-Mn. Misma precaución para alta energía.
Acero TMCP (proceso termomecánico controlado): muestra propiedades de resistencia, tenacidad y soldabilidad considerablemente mejoradas. Usa enfriamiento acelerado para lograr misma resistencia a menor C que laminado controlado convencional (C <0,06 %). En lugar de fortalecer aumentando C, TMCP desarrolla resistencia y tenacidad de ferrita muy fina y microestructura de segunda fase (perlita o bainita finamente dispersa) durante enfriamiento acelerado. Por reducción de C y CE, mejora considerablemente resistencia a agrietamiento en frío inducido por H₂ (HICC). Preocupaciones de precalentamiento, control T inter-paso y PWHT no son críticas. Sin embargo, ablandamiento ZAC, especialmente a alta energía, es preocupación: microestructura favorable revierte durante enfriamiento lento en ZAC a alta energía.
Acero Cr-Mo (molibdeno): material relativamente barato vs alta aleación, usado en energía y petroquímica por resistencia a oxidación, fluencia a alta T y corrosión por sulfuros. Cr da resistencia a oxidación/corrosión; Mo aumenta resistencia a alta T. Carburos estables finamente distribuidos mejoran fluencia. Por contenido de aleación y ~0,15 % C, es endurecible al aire. Suministrado normalizado y revenido o temple y revenido (Q&T). Soldabilidad similar a Q&T y aceros baja aleación endurecibles. Problema principal en ZAC: agrietamiento en región grano grueso endurecida y ablandamiento ZAC entre Ac₁ y Ac₃. Agrietamiento por recalentamiento durante PWHT y exposición prolongada a alta T causan dificultades severas. Para este acero: precalentamiento e inter-paso adecuados, técnica bajo H₂.
Aunque PWHT no necesario para Cr-Mo con bajo Cr y espesores delgados, frecuentemente se realiza inmediatamente tras soldadura como parte de técnica. PWHT de unión Cr-Mo a veces mencionado como alivio de tensiones. Objetivo: aliviar tensiones residuales por relajación por fluencia y templar microestructuras endurecidas para mejorar tenacidad a fractura de ZAC y metal de soldadura. Beneficio adicional: mayor disipación de H₂ en zona de soldadura, reduciendo HICC. Aunque tratamiento de alivio o PWHT frecuente en Cr-Mo, este acero es susceptible a agrietamiento por alivio en ZAC durante tal tratamiento o agrietamiento por recalentamiento en procesos posteriores, incluyendo exposición corta a alta T. Rango T para agrietamiento: 500-700 °C. Mecanismo no claro, se cree relacionado con fortalecimiento de interior de grano por precipitación.
Agrietamiento durante recalentamiento cuando límites de grano relativamente blandos (libres de precipitados) no pueden acomodar deformación plástica durante relajación por fluencia. Parámetro 'Psr' relaciona susceptibilidad a agrietamiento por recalentamiento en Cr-Mo con máx 1,5 % Cr, 1,0 % Cu, 2,0 % Mo, 0,15 % V, Nb, Ti: Psr = %Cr + %Cu + 2×%Mo + 10×%V + 7×%Nb + 5×%Ti - 2.
Si Psr <0, material sensible a agrietamiento por recalentamiento. Si Cr >2 %, tendencia se elimina. Otro parámetro: 'factor de composición metálica' (MCF) = %Si + 2×%Cu + 2×%P + 10×%As + 15×%Sn + 20×%Sb. Mayor MCF aumenta susceptibilidad a agrietamiento por recalentamiento.
Técnicas usuales para reducir probabilidad de agrietamiento por recalentamiento: (i) reducir concentradores de tensión en diseño de uniones, (ii) prácticas que minimicen tensiones residuales (aumentar precalentamiento, reducir restricción), (iii) reducir resistencia del metal de soldadura para acomodar deformación plástica cuando sea aplicable/necesario, (iv) reducir concentración de tensión en región grano grueso.
Acero Q&T (temple y revenido): suministrado en condición tratada (austenitizado y/o templado y revenido) para alta resistencia. Templeabilidad tal que ZAC consiste en microestructuras de martensita baja C y bainita. Esta microestructura soldada tiene propiedades deseables cercanas a acero base. Por tanto, usualmente no necesita PWHT o alivio de tensiones, salvo situaciones especiales.
A diferencia de otros aceros baja aleación endurecibles donde alta energía evita martensita en ZAC, Q&T necesita condiciones con velocidad de enfriamiento en ZAC suficientemente rápida para asegurar reformación de martensita y bainita. Necesario porque velocidad lenta causa transformación de austenita en ZAC a ferrita y mezcla bainita-martensita. Durante transformación de ferrita proeutectoide de austenita, austenita no transformada se enriquece en C y transforma en bainita y martensita duras y frágiles. Microestructura mixta ferrita-bainita-martensita fragiliza ZAC grano grueso. Más lento enfriamiento, mayor fragilización. Velocidad crítica más rápida (menos energía) necesaria para evitar microestructura mixta frágil en aceros menos templeables o delgados.
Otra preocupación: estricto mantenimiento de técnica bajo H₂ para prevenir agrietamiento en frío bajo cordón. Precalentamiento es forma efectiva de reducir tendencia a agrietamiento en frío. Pero precalentamiento reduce significativamente velocidad de enfriamiento en ZAC. Debe aplicarse de modo que se logre velocidad satisfactoriamente rápida.
Al soldar Q&T de mayor nivel de resistencia, tendencia a agrietamiento por H₂ en metal de soldadura aumenta. Por tanto, contenido de humedad permitido en recubrimiento de electrodo y fundente, y manipulación, se vuelven más críticos. Para Q&T con YS <480 N/mm², 0,4 % humedad límite en electrodo revestido; para >690 N/mm², límite 0,1 %. Técnica de cordón de revenido (temper bead) ayuda a evitar regiones indeseables de alta dureza/baja tenacidad en ZAC.
Soldadura multipase buena técnica para Q&T. Además de efecto refinamiento y revenido en pase anterior, menor energía por pase vs un pase ayuda a lograr enfriamiento rápido. Si agrietamiento por H₂ en metal es preocupación, usar multipase de capa delgada con mantenimiento a T inter-paso por tiempo predeterminado antes de siguiente pase. Ayuda a disipar H₂ en cada pase, pero reduce productividad.
En Q&T hay región de ablandamiento en ZAC por ciclo térmico con T pico entre Ac₁ y Ac₃ (región intercrítica). A T <Ac₃ en calentamiento, carburos no se disuelven completamente en austenita; nivel de C en austenita es menor. En enfriamiento, austenita insaturada transforma a alta T resultando en microestructura con menor resistencia.
Consideraciones en uniones soldadas
Aceros C y baja aleación para aplicaciones estructurales no se usan generalmente en atmósferas severamente corrosivas, pero sí en condiciones moderadas (refinerías, ductos gas/ petróleo agrio). Presencia de soldadura reduce resistencia a corrosión por: (i) variaciones en composición de acero base, ZAC, metal de soldadura → corrosión galvánica, (ii) tensiones residuales → agrietamiento por corrosión bajo tensión (SCC), (iii) discontinuidades (defectos superficiales) → sitios favorables para corrosión local.
En atmósfera corrosiva, prevención de HIC y agrietamiento por corrosión bajo tensión sulfúrica (SSCC) importante. HIC observado en aceros alta y baja resistencia, incluso sin tensión, ocurre principalmente en baja resistencia expuestos a atmósfera con H₂. Por enfriamiento/solidificación rápida, metal de soldadura forma estructura dendrítica con inclusiones de óxido dispersas como glóbulos finos. Metal de soldadura, incluso sin aporte de química especial, no desarrolla HIC hasta dureza máx 280 HV. En comparación, HIC observado principalmente en acero base y ZAC.
SCC: agrietamiento bajo condiciones corrosivas sulfúricas con tensión. Acero para atmósfera con H₂S (sulfuro de hidrógeno) puede elegirse adecuadamente. Generalmente 22 HRC (248 HV) sugerido como límite de dureza para tuberías en gas agrio.
En unión soldada, ZAC normalmente más dura que acero base, más susceptible a SCC. Además de microestructura susceptible, otros factores desfavorables: tensiones residuales de soldadura y ángulo de entrada del cordón como concentrador de tensión. Cuando uniones son Q&T o normalizadas, ZAC desaparece y tendencia a SCC de ZAC previa se altera. Susceptibilidad SCC mayor en condición soldada que en Q&T (PWHT).
Grietas por fatiga en estructura soldada bajo carga cíclica a menudo se desarrollan en regiones de puntera de soldadura (weld toe). Puntera es región de concentración de tensión donde acero base y metal se unen y cambios son máximos. Intrusión de escoria frecuente en región de puntera. Técnicas para mejorar resistencia a fatiga reduciendo concentración en puntera y refuerzo: (i) eliminar refuerzo en ambos lados de junta a tope mecanizando al nivel de acero base, (ii) aumentar radio y ángulo de entrada puliendo mecánicamente regiones de intersección, (iii) cambiar estado de tensión residual superficial por trabajo en frío mecánico de superficie y acero base en puntera, (iv) recubrir/pintar soldaduras y acero base para prevenir corrosión en región de concentración, (v) aumentar radio y ángulo añadiendo cordón en ambos lados del refuerzo con aporte de alta fluidez, (vi) usar condiciones que resulten en mayor radio y ángulo de puntera, (vii) refundir superficie en regiones de puntera para aplanar y suavizar perfiles usando soldadura TIG (GTAW).
Efecto de la técnica de soldadura en propiedades de unión soldada
AWS define técnica de soldadura como método detallado y práctica incluyendo todos los procesos de soldadura de junta en producción de unión. En revisión detallada de relación técnica-propiedades, conclusiones:
- Para cualquier combinación proceso/acero, técnicas tienen papel predominante, junto con electrodo (si hay aporte), en determinar calidad y propiedades mecánicas. Sin embargo, estas dos variables (técnicas y propiedades) no tienen relación causa-efecto directa.
- Propiedades mecánicas del acero atribuibles solo a su solidez, microestructura, composición química y tipo (base, soldadura, deposición por vapor, electrodepósito, etc.). Respuesta a fuerzas mecánicas depende de estado presente, no de cómo se creó.
- Investigación metalúrgica estableció relaciones entre propiedades y microestructura: relación inversa tamaño de grano-resistencia, diferencia resistencia perlita-martensita, efecto fragilizante de películas de borde de grano, efecto dañino de inclusiones, etc. No hay relación directa entre ajuste de corriente de máquina y propiedades finales. Relación causa-efecto real: (i) mayor corriente introduce más calor, (ii) mayor calor afecta ZAC y estructura de metal de soldadura de manera particular según química, fases y otros factores, (iii) diferencia en estructura resulta en diferentes propiedades.
Temperatura de precalentamiento
Precalentamiento: aplicación de calor a acero base inmediatamente antes de soldar, brasar, soldar blando o cortar. T de precalentamiento depende de composición y masa de acero base, T ambiente y técnica.
Se hace para: (i) reducir tensiones de contracción en soldadura y acero base adyacente (importante en uniones muy restringidas), (ii) disponer velocidad de enfriamiento más lenta en rango crítico (~880-720 °C), previniendo endurecimiento excesivo y bajando ductilidad de soldadura y ZAC, (iii) disponer enfriamiento más lento hasta 200 °C, permitiendo más tiempo para difusión de H₂ presente lejos de soldadura y acero adyacente para evitar agrietamiento bajo cordón.
Métodos: antorchas/gas, quemadores, hornos de tratamiento térmico, calentadores por resistencia, inducción baja frecuencia, hornos temporales. Selección depende de T, tiempo, tamaño/forma de piezas, operación única o continua. Para aplicaciones críticas, control preciso de T: sistemas controlables con termopares adheridos a pieza. Termopar mide T exacta y envía señal a controlador que regula combustible/potencia. Manteniendo T en límites estrechos. Muchos estándares exigen control preciso.
Temperatura inter-paso
Temperatura inter-paso (mínima y máxima de metal depositado y acero base adyacente antes del siguiente pase) en soldaduras multipase. Normalmente, acero que necesita precalentamiento a T especificada también debe mantenerse a esa T entre pases. En muchas uniones, energía de aporte durante soldadura mantiene T inter-paso. En uniones masivas, energía puede no ser suficiente; entonces calentamiento con antorcha entre pases.
Una vez precalentado y comenzada soldadura, debe terminarse cuanto antes para evitar necesidad de calentamiento inter-paso. Como propósito de precalentamiento es reducir velocidad de enfriamiento, lógicamente mismo enfriamiento lento debe darse a todos los pases. Solo posible manteniendo T inter-paso al menos igual a precalentamiento. Si no, cada cordón individual sufre misma alta tasa de temple que primer cordón de conjunto sin precalentar.
T mínimas requeridas basadas en acero, proceso, espesor. Si acumulación de calor es excesiva, unión debe enfriarse, pero no por debajo de T mínima inter-paso. T de zona de soldadura debe mantenerse entre mín/máx inter-paso.
Tratamiento térmico posterior a soldadura (PWHT)
PWHT normalmente necesario para soldaduras en secciones gruesas para reducir alto nivel de tensiones residuales y mejorar tenacidad y tolerancia a defectos. Estándares de fabricación dan directrices sobre duración y T, aunque existen diferencias. Para evaluar tiempo y T adecuados, hay que saber cómo responden a diferentes programas.
En todos los tratamientos (excepto fusión), velocidad de calentamiento y tiempo pueden especificarse. T máxima relacionada con composición, tiempo de mantenimiento (en T máx) con espesor, velocidad de enfriamiento con tratamiento y estándar. Velocidad calentamiento: 150-180 °C/h. Tiempo mantenimiento: típicamente 2,5 min/mm espesor máximo para calentamiento uniforme. Velocidad enfriamiento: 150-180 °C/h hasta T específica. A veces puede aumentarse al enfriar a cierta T. Velocidades calentamiento, mantenimiento, enfriamiento suelen ser parte de especificación y deben seguirse explícitamente.
Efectos del PWHT en propiedades de ZAC en acero C-Mn
Estudio sobre efectos de PWHT en variación de propiedades ZAC (resistencia, dureza, tenacidad) con diferentes parámetros. Realizado en acero 50 mm grado C-Mn, muerto con Si, tratado con Al y Nb. Grado usado en vasos a presión, fabricación offshore, estructuras. Proceso SAW con energía ~3,4 kJ/mm pase de relleno. También estudiados efectos de múltiples ciclos PWHT, frecuentes en fabricación vasos a presión o reparaciones.
Ensayo tracción longitudinal ZAC. Sin efecto notable por ciclos múltiples en ZAC. Valores superaron requisitos mínimos de placa. Ductilidad y elongación adecuadas a 600 °C. Sin efecto notable de tiempo PWHT en YS, TS o ductilidad a esta T. Solo reducción menor en YS y TS con aumento T PWHT. Sin efecto significativo en ductilidad.
Ensayo Charpy: 5 T de ensayo (0, -20, -40, -60, -80 °C), 3 muestras cada una. Para soldaduras: muestra de primer lado ZAC, segundo lado, y ZAC en espesor medio (asociado a soldaduras segundo lado). Datos mostraron efecto marginal de ciclos múltiples: ligero aumento de valores bajos a T bajas en 2-3 ciclos, especialmente en muestras de espesor medio.
Aunque PWHT prolongado no causó variación apreciable en tenacidad Charpy ZAC en ubicaciones 1/4 t y 3/4 t, se vio caída pronunciada en energía absorbida tras 4 h en muestras de espesor medio. Tenacidad en espesor medio cae con tiempo, no en 1/4 t.
Efectos de aumento T PWHT: sin efecto pronunciado en tenacidad, excepto en espesor medio. Aquí, tendencia a aumento de T de transición con aumento T PWHT.
Encuesta de dureza: recorridos en macro-sección de dos soldaduras tras PWHT, desde acero base no afectado hasta metal de soldadura. Recorridos similares en soldaduras 1 y 2 en condición soldada. 3 recorridos por macro-sección: (i) 3 mm bajo superficie primer lado, (ii) espesor medio, (iii) 3 mm bajo superficie segundo lado. Carga 98 N en Vickers. Dureza soldada: placa ~170-180 HV, metal soldadura 200-220 HV, pico ZAC <240 HV.
PWHT múltiples: poca influencia en dureza ZAC o placa, pico ZAC <240 HV, placa ~140-160 HV. En todas, dureza en espesor medio ligeramente mayor que superficies por banda segregada (frecuente en aceros colados continuamente).
Dureza metal soldadura: efecto más notable con ciclos múltiples. Soldaduras 1 y 2 dureza uniforme ~200 HV; tras 3er ciclo, dureza 160-220 HV, valores bajos en espesor medio. Solo ligera reducción dureza ZAC al aumentar tiempo. Placa sin efecto. Metal soldadura comportamiento no sistemático: ~190-210 HV tras 1 h, ~200-220 HV tras 2 h, ~160-195 HV tras 4 h.
Dureza placa y ZAC bastante insensibles a T PWHT. Sin tendencias obvias. Ligera caída dureza placa. Dureza metal soldadura disminuye tras PWHT 650 °C (~180-190 HV) vs 550-600 °C (~190-210 HV).
Conclusión: aumentar tiempo PWHT a 600 °C (prolongando tratamiento único o múltiples) poco efecto en propiedades mecánicas. Aumentar T 550-650 °C no causa caída significativa en resistencia/dureza ZAC. Pero evidencia de caída en tenacidad Charpy V ZAC en espesor medio con aumento T.
Aporte de calor (Heat Input)
Proceso y técnica influyen en energía de aporte. Mayor energía, menor velocidad de enfriamiento. Aporte función de corriente, tensión arco, velocidad avance. Para aumentar: mayor corriente o menor velocidad. Corriente relacionada con proceso y tamaño electrodo. Cálculo: H = EI (60/S) donde H = energía (J/longitud), E = tensión (V), I = corriente (A), S = velocidad (longitud/min). Aumentar amperaje o tensión aumenta aporte; aumentar velocidad lo disminuye. Tensión efecto menor por variar ligeramente vs otros factores.
Mayor aporte reduce velocidad enfriamiento. Usar con cuidado: en Q&T, muy alta energía ablanda ZAC, reduce nivel resistencia. En acero baja templeabilidad, posible producir ZAC no endurecido aumentando energía. En alta templeabilidad, tendencia a agrietamiento y dureza máxima reducidas por enfriamiento lento. Estos factores limitan energía aplicable. Normalmente precalentamiento usado para reducir velocidades enfriamiento.
Proceso influye en aporte. Cada proceso tiene ciclo térmico distinto: velocidad subida T, T máxima, tiempo a alta T, velocidad enfriamiento son muy diferentes para SMAW (electrodo revestido) y ESW. Procesos con mayor concentración de calor causan subida/bajada más rápida. SMAW: subida casi instantánea, enfriamiento muy rápido. ESW: subida lenta, mantenimiento alta T largo, luego disminuye lento.
Cambios T durante arco son mucho más rápidos y bruscos que en procesos metalúrgicos normales. Reacciones metalúrgicas por calor de soldadura no siguen relaciones normales de tratamiento térmico. Cambios T con ESW más similares a metalurgia de fundición.
Proceso de manufactura
- Prevención del agrietamiento inducido por hidrógeno en la soldadura de aceros al carbono y baja aleación
- Técnicas Profesionales de Soldadura MIG para Chapa de Acero: Consejos de Expertos y Mejores Prácticas
- Defectos de Soldadura: Causas, Identificación y Soluciones Efectivas
- Guía Completa de Inspección y Ensayos de Soldadura: Métodos, Criterios y Certificación
- 9 problemas de soldadura que encontrará: Soluciones expertas y prevención
- Soldadura MIG Explicada: Qué Es y Cómo Dominar el Proceso
- Dominando la soldadura de titanio: Proceso y técnicas probadas
- Entendiendo los Cordones de Soldadura: Tipos, Formación e Indicadores de Calidad
- Proyección en Soldadura: Causas y Técnicas Efectivas de Reducción
- Cromo: Elemento Traza Esencial, Propiedades y Aplicaciones Prácticas
- Tratamiento Térmico: Procesos, Métodos y Beneficios