



Bloques de Hormigón (CMU): Historia, Materiales, Diseño e Innovaciones Modernas
Introducción
Un bloque de hormigón, también conocido como unidad de mampostería de hormigón (CMU), es un material de construcción fundamental utilizado para levantar muros. Estos bloques prefabricados se moldean y endurecen en fábrica antes de transportarse a la obra. La mayoría de los bloques presentan una o más cavidades huecas, y sus exteriores pueden ser lisos o texturizados para mejorar el atractivo visual. En la construcción, los bloques se apilan individualmente y se unen con mortero de hormigón fresco para crear muros de la longitud o altura deseada.
El mortero de hormigón ha sido empleado por ingenieros desde la época romana, con evidencia de su uso en el 200 a.C. Pequeños bloques de hormigón prefabricados aparecieron en el período 37–41 d.C. bajo el reinado del emperador Calígula cerca de la actual Nápoles, Italia. Tras la caída del Imperio Romano, esta tecnología decayó hasta 1824, cuando el cantero inglés Joseph Aspdin inventó el cemento Portland, componente fundamental del hormigón contemporáneo.
El primer bloque de hormigón hueco fue diseñado en 1890 por Harmon S. Palmer en Estados Unidos. Una década de experimentación llevó a una patente en 1900. Los bloques de Palmer medían 8 pulg (20,3 cm) por 10 pulg (25,4 cm) por 30 pulg (76,2 cm) y eran tan pesados que requerían una pequeña grúa para su colocación. Para 1905, aproximadamente 1.500 empresas en EE. UU. fabricaban bloques de hormigón.
La producción temprana era manual, produciendo unos diez bloques por trabajador y hora. Los procesos automatizados modernos pueden producir hasta 2.000 bloques por hora, mejorando drásticamente la eficiencia.
Materias Primas
La mezcla estándar de hormigón para bloques consiste en cemento Portland, agua, arena y grava. Esta combinación produce un bloque gris claro de textura fina y alta resistencia a la compresión. El peso típico del bloque oscila entre 38–43 lb (17,2–19,5 kg). La mezcla para bloques contiene mayor proporción de arena y menores porcentajes de grava y agua que el hormigón de construcción general, resultando en una mezcla seca y rígida que retiene la forma tras el moldeado.
Sustituyendo arena y grava por escoria de carbón granulada o cenizas volcánicas se obtiene un bloque de ceniza —gris oscuro, de textura media a gruesa, con excelente aislamiento acústico y mayor aislamiento térmico. Los bloques de ceniza pesan 26–33 lb (11,8–15,0 kg).
Los bloques ligeros se producen sustituyendo arcilla expandida, pizarra o esquisto por arena y grava. Estos materiales se calientan a unos 2.000 °F (1.093 °C), hinchándose y atrapando gases. Los bloques ligeros pesan 22–28 lb (10,0–12,7 kg) y se usan típicamente para muros y tabiques no portantes. La escoria de alto horno expandida, la piedra pómez y la escoria también son materiales ligeros comunes.
Los aditivos —químicos añadidos a la mezcla— pueden ajustar el tiempo de curado, aumentar la resistencia o mejorar la trabajabilidad. Se pueden incorporar pigmentos para color uniforme, y un esmalte horneado (hecho con aglutinante termoendurecible, arena de sílice y pigmentos) puede proporcionar acabados decorativos o protección química.
Diseño
La estandarización de tamaños de bloques asegura una construcción uniforme. El tamaño más común en EE. UU. es el bloque 8x8x16, nominalmente 8 pulg (20,3 cm) de alto, 8 pulg (20,3 cm) de profundo y 16 pulg (40,6 cm) de ancho. El bloque real mide 7,63 pulg (19,4 cm) por 7,63 pulg (19,4 cm) por 15,63 pulg (38,8 cm), dejando espacio para la junta de mortero.
Los fabricantes ahora ofrecen variaciones para aplicaciones especializadas. Por ejemplo, un bloque hidrófugo incorpora un aditivo de baja absorción, un borde superior biselado para evacuar agua de lluvia, y ranuras internas que desvían cualquier filtración lejos de las superficies interiores.
Un bloque de cara partida presenta una textura rugosa similar a la piedra en una cara, dando la apariencia de piedra labrada mientras conserva los beneficios estructurales de un bloque estándar.
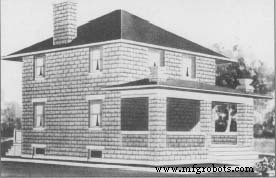 Una casa estilo Foursquare del catálogo de 1908 de Radford Architectural Company "Cement Houses and How to Build Them". El diseño podía construirse por aproximadamente $2.250 —significativamente más barato que la mampostería de piedra tradicional. (De las colecciones del Henry Ford Museum & Greenfield Village.)
Los bloques de hormigón aparecieron por primera vez en la construcción residencial de EE. UU. en 1837 en Staten Island, Nueva York. Ofrecieron una alternativa rentable a la piedra o la madera, especialmente en el Medio Oeste donde la arena y la grava eran abundantes. A principios del siglo XX, las casas construidas con bloques —desde estilo Tudor hasta Bungalow— se volvieron populares. Muchas se terminaban con estuco u otros revestimientos para emular la piedra. Los bloques se comercializaban como ignífugos, a prueba de roedores e intemperie, y siguen usándose para garajes, silos y oficinas de correos.
Cynthia Read‑Miller
Al diseñar un nuevo bloque, los fabricantes deben equilibrar objetivos estéticos con factibilidad de producción. Moldes complejos o pasos adicionales pueden aumentar costos y reducir rendimiento, superando potencialmente los beneficios de una forma novedosa.
Proceso de Fabricación
La producción de bloques de hormigón sigue cuatro etapas principales: mezcla, moldeo, curado y apilado. Algunas plantas se especializan exclusivamente en bloques, mientras que otras producen una gama de productos prefabricados. Las instalaciones modernas pueden producir más de 2.000 bloques por hora.
A continuación se describe un flujo de trabajo típico:
Mezcla
- La arena y la grava se almacenan en pilas y se transportan a tolvas de almacenamiento según necesidad. El cemento Portland se guarda en silos protegidos de la humedad.
- Para cada corrida de producción, cantidades precisas de arena, grava y cemento se transfieren a una dosificadora por peso.
- Los materiales secos se mezclan en una mezcladora estacionaria —ya sea planetaria (de cuba) o de tambor horizontal— durante varios minutos.
- Se añade agua, posiblemente precalentada o enfriada. Se incorporan aditivos y pigmentos, y la mezcla se homogeneiza durante 6–8 minutos.
Moldeo
- El hormigón mezclado se alimenta mediante un transportador de cangilones inclinado a una tolva elevada, iniciando el siguiente ciclo de mezcla.
- El hormigón fluye a la tolva de la máquina de bloques y es forzado en los moldes. Cada máquina puede formar hasta 15 bloques simultáneamente.
- Los bloques se compactan por el peso del cabezal superior del molde, asistido por presión hidráulica o vibración.
- Los bloques terminados se expulsan sobre una paleta de acero y se mueven a un transportador de cadena. En algunas configuraciones, un cepillo giratorio elimina material suelto de las superficies superiores.
Curado
- Las pilas de bloques se transfieren a una estantería de curado. Una vez llena, la estantería rueda sobre rieles y entra en un horno de curado.
- Se usan dos tipos principales de horno:
- Hornos de vapor a baja presión: los bloques permanecen 1–3 horas a temperatura ambiente, luego el vapor eleva gradualmente la temperatura a 150–165 °F (66–74 °C) para bloques estándar o 170–185 °F (77–85 °C) para bloques ligeros. Se corta el vapor y los bloques reposan 12–18 horas antes de secarse en aire caliente y húmedo. Ciclo total ≈24 horas.
- Hornos de vapor a alta presión (autoclaves): la temperatura alcanza 300–375 °F (149–191 °C) con 80–185 psi de presión. Los bloques reposan 5–10 horas, luego se libera la presión, acelerando la liberación de humedad. Este método produce ciclos más rápidos a mayor coste energético.
Apilado
- Tras el curado, las estanterías se descargan, las paletas se recirculan y los bloques se alimentan a un transportador de cadena.
- Los bloques de cara partida se moldean primero como mitades unidas; un separador los fractura luego para crear la textura rugosa.
- Los bloques se alinean mediante un apilador y se apilan en paquetes (3×6×3 o 3×6×4). Los paquetes se mueven a almacenamiento con montacargas.
Control de Calidad
La monitorización constante asegura que cada bloque cumpla los estándares requeridos. Las materias primas se pesan electrónicamente; la humedad de arena y grava se mide mediante sensores ultrasónicos, ajustando automáticamente la adición de agua. En climas extremos, el agua se preacondiciona con calentadores o enfriadores.
Las dimensiones de los bloques se verifican con sensores láser al salir del molde. Durante el curado, temperatura, presión y tiempo de ciclo se registran y controlan para garantizar resistencia óptima.
El Futuro
Los bloques de hormigón continúan evolucionando mientras arquitectos y fabricantes exploran nuevas formas y funciones. Las innovaciones buscan acelerar la construcción, reducir costes y mejorar durabilidad y eficiencia energética. Diseños futuros potenciales incluyen:
- Bloques biaxiales —cavidades horizontales y verticales para facilitar tuberías y conductos eléctricos.
- Bloques de revestimiento apilado —unidades de tres secciones que forman muros interior y exterior.
- Bloques de acumulación térmica —almacenamiento térmico integrado para regular la temperatura interior entre estaciones.
Proceso de manufactura
- Equipos de F1 Aprovechan Tecnología Avanzada de Bloques de Utillaje para Rendimiento Inigualable
- Presas de hormigón: Diseño, construcción e impacto
- Hormigón bituminoso: composición, usos y beneficios
- Vigas de hormigón: estructura, resistencia y refuerzo
- Pavimento Rígido: Ventajas, Tipos y Aplicaciones en Construcción Vial
- Entendiendo el Doblado de Barras: Refuerzo de Acero para Construcción de Hormigón
- Encofrado de Acero Explicado: Cómo Moldea Estructuras de Concreto Modernas
- Concreto Simple Explicado: Composición, Resistencia y Aplicaciones
- Bloques de Ángulo: Herramientas Esenciales para Cortes Precisos en Madera y Metal
- Dominando el manejo de excepciones en Java: Try, Catch, Finally, Throw y Throws explicados
- Dominando el manejo de excepciones en Java: Try, Catch, Finally y Recursos