



Dominando el Vaciado de Uretano: Principios Clave de Diseño para Piezas Fiables y Rentables
Publicado el 9 de enero de 2024
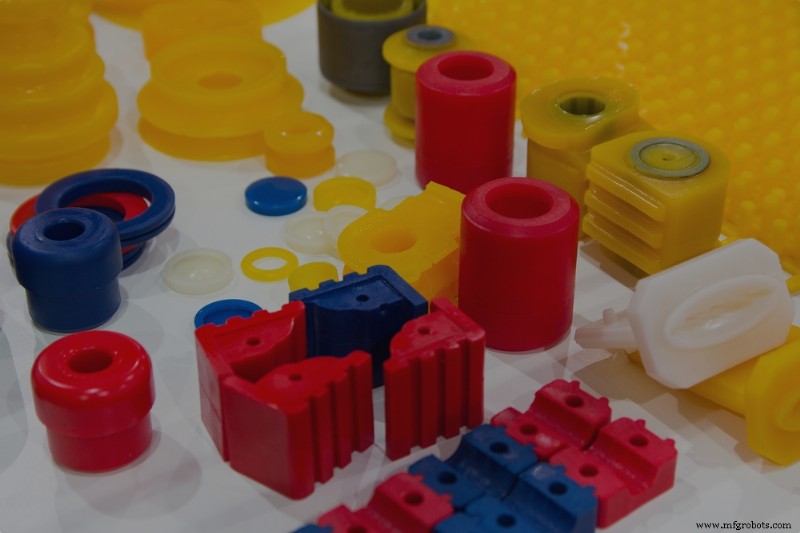
El vaciado de uretano es un método de fabricación versátil y rentable que rivaliza con la precisión del moldeo por inyección mientras reduce drásticamente el tiempo y gasto de utillaje. Mediante moldes de silicona flexibles, los fabricantes pueden producir piezas finales de alta calidad en días en lugar de semanas, haciendo este enfoque ideal para utillaje puente, series bajas, prototipado rápido, fabricación de juntas y detalles intrincados como letras en relieve.
El proceso comienza con un patrón maestro — típicamente una réplica impresa en 3D de la pieza final. El patrón se encapsula completamente en silicona líquida, se cura y luego se corta en mitades. Tras retirar el patrón, el molde está listo para un segundo vaciado con una resina de uretano adecuada.
Las resinas de poliuretano pueden igualar, y a menudo superar, el rendimiento de los termoplásticos usados en moldeo por inyección. Sin embargo, lograr piezas consistentes de alto rendimiento requiere un diseño disciplinado para fabricabilidad (DFM). A continuación, las directrices más críticas para asegurar el éxito.
Tolerancias
Todos los procesos de fabricación muestran alguna variación, así que los diseñadores deben tenerla en cuenta. Las piezas de uretano vaciado típicamente cumplen tolerancias de ±0,015 pulg o ±0,003 pulg por pulgada — lo que sea mayor. En la mayoría de casos, se espera una tasa de contracción del +0,15 % debido a la expansión térmica de la resina y la respuesta al calor del molde de silicona.
Las esquinas afiladas o letras finas pueden redondearse ligeramente durante el enfriamiento, lo que puede afectar la definición del detalle. Para preservar la nitidez, considera acabar el patrón maestro con micro-textura o acabado SPI antes del moldeado. Opciones de post-procesado como pulido, acabados personalizados o pigmentación (incluyendo colores Pantone) también están disponibles, aunque pueden aumentar el coste.
Espesor de Pared
Mantén un espesor de pared mínimo de 0,040 pulg (1 mm). Para componentes muy pequeños, paredes de hasta 0,020 pulg (0,5 mm) pueden lograrse, pero piezas mayores necesitarán paredes más gruesas para mantener integridad estructural.
El espesor de pared uniforme minimiza la variabilidad de contracción y reduce el riesgo de deformación durante el curado. Solo introduce espesor variable cuando sea absolutamente necesario.
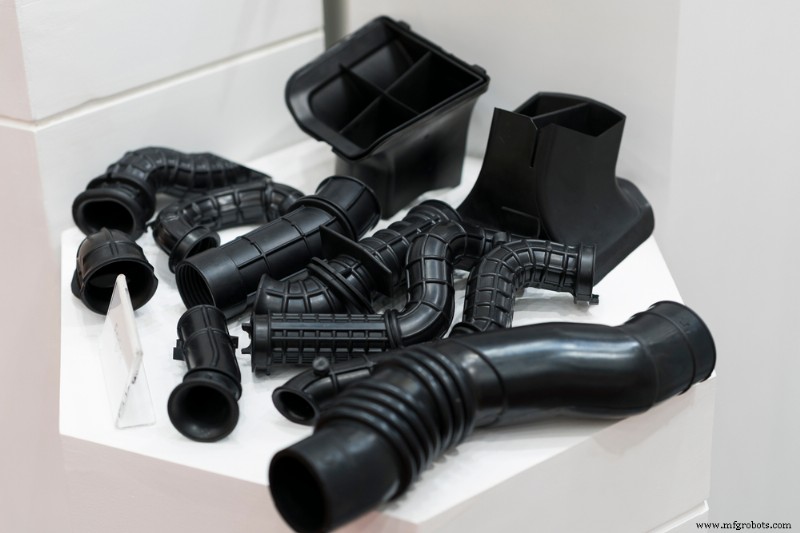 El vaciado de uretano se usa comúnmente para utillaje puente, series de producción bajas, prototipado rápido, fabricación de juntas y piezas con detalles finos (como letras en relieve).
Rebajes y Desmoldeo
A diferencia de los moldes de inyección metálicos, los moldes de silicona admiten rebajes con riesgo mínimo de daño. Los ángulos de desmoldeo también son menos críticos, pero incorporar 3-5 grados de desmoldeo puede reducir el estrés del molde y extender su vida útil.
Nervios
Los nervios refuerzan piezas pero deben orientarse correctamente. Como regla general, la altura de un nervio no debe exceder tres veces su ancho, y el ancho del nervio en la unión con la pared debe ser 40-60 % del espesor de la pared. Todas las esquinas interiores deben tener un radio de filete de al menos 25 % del espesor de la pared para maximizar la rigidez a flexión.
Bosses (Pestañas/Roscas)
Los bosses proporcionan puntos de acoplamiento fiables para tornillos, pines y otros fijadores. Usa un radio de base de aproximadamente 25 % del espesor de la pared para prevenir el desgaste del fijador. Las esquinas interiores del boss deben tener un radio de filete de 0,060 pulg (1,5 mm) para evitar marcas de hundimiento. Mantén la altura del boss por debajo del 60 % del espesor de pared nominal para limitar la contracción.
Aprovecha los Beneficios del Vacío de Uretano Hoy
El vaciado de uretano ofrece plazos cortos, bajo coste y flexibilidad de diseño — solo si se siguen las mejores prácticas de diseño y fabricación. La atención a propiedades del material, tolerancias y consideraciones geométricas es esencial, especialmente al escalar producción.
En SyBridge, combinamos fabricación ágil con experiencia profunda para reducir plazos y mejorar eficiencia operativa para equipos de producto de todos los tamaños. Nuestro proceso combina múltiples técnicas para satisfacer tus necesidades específicas manteniendo los más altos estándares de calidad.
Contáctanos hoy para descubrir cómo el vaciado de uretano puede acelerar tu desarrollo de producto.
Tecnología Industrial
- La Marina de EE. UU. cumple 248 años: De fundaciones en Filadelfia a potencia marítima global
- Construye una Mini Central Hidroeléctrica con Turbina DIY - Guía Paso a Paso
- Acetal vs. Nailon: Elegir el plástico de ingeniería adecuado para su aplicación
- Protección de activos digitales: Estrategias de ciberseguridad durante la crisis
- Teoría de Dispositivos de Estado Sólido: De la Física a Aplicaciones Prácticas
- Duplicador de Voltaje: Alternativa Ligera y Económica a Circuitos Transformador-Rectificador
- Domine la Gestión de Inventario: 8 Claves Esenciales para el Éxito Empresarial
- Webinar: Cómo el control de movimiento inteligente impulsa flexibilidad, productividad y sostenibilidad en manufactura inteligente
- Aprovechando el IoT en la fabricación: Guía práctica para la transformación digital
- ¿Cumplirá realmente la Industria 4.0 sus promesas?
- Fox Chase Cancer Center y Rodon Group se Asocian para Entregar Hisopos Avanzados de COVID-19 a Temple Health