



Directrices de Diseño HP Multi-Jet Fusion: Checklist Experto para Piezas Óptimas
Publicado el 30 de noviembre de 2023
Publicado originalmente en fastradius.com el 20 de octubre de 2021
HP Multi-Jet Fusion (MJF) entrega piezas de nailon rápidas y de alta calidad que rivalizan con componentes moldeados por inyección en resistencia y acabado. Esta checklist equipa a equipos de diseño con mejores prácticas probadas para maximizar rendimiento de pieza, reducir costes y agilizar producción.
Introducción
¿Qué es Multi-Jet Fusion?
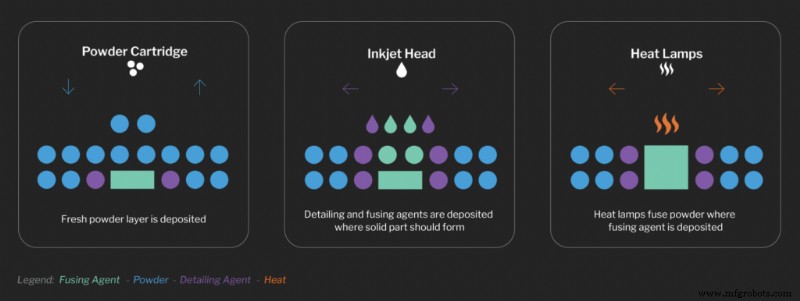
MJF es un proceso líder de fabricación aditiva industrial que produce prototipos funcionales de nailon y piezas de producción de alto volumen con libertad de diseño inigualable y propiedades mecánicas. A diferencia del sinterizado láser selectivo, que funde polvo con láser, MJF usa boquillas de inyección para depositar agentes de fusión y detalle sobre una cama de polvo de nailon. Un movimiento de barrido continuo aplica calor capa a capa, permitiendo construcciones de alta velocidad sin necesidad de estructuras de soporte. El resultado es una pieza que puede incluir canales internos intrincados y ensamblajes co-impresos, logrando rendimiento mecánico comparable al moldeo por inyección pero sin utillaje costoso.
Diseñar para fabricabilidad asegura calidad óptima de pieza, rendimientos y eficiencia de coste. Usa esta checklist para alinear tus diseños con las capacidades de MJF.
1. ¿Es MJF el Proceso Adecuado para mi Proyecto?
Valida que MJF cumpla cada requisito de producto antes de rediseñar:
¿Los materiales disponibles satisfacen mi aplicación?
Aunque MJF ofrece una cartera de materiales limitada pero robusta, PA12 y su variante con cuentas de vidrio sirven la mayoría de necesidades de plásticos rígidos. TPU proporciona una opción flexible y elastomérica. Si tu especificación exige un material fuera de este rango, considera un proceso alternativo.
¿Mi pieza cabe en el volumen de construcción?
El envolvente de construcción del Jet Fusion 4200 es 380 × 380 × 284 mm. Componentes grandes pueden dividirse en sub-ensamblajes y unirse con adhesivo o fijadores mecánicos. Características de diseño como uniones de cola de milano pueden ayudar alineación y adhesión.
¿Las tolerancias están dentro de límites aceptables?
Aunque las tolerancias de fabricación aditiva se están estrechando, confirma que la precisión de MJF se alinea con tus requisitos de ensamblaje. El siguiente ejemplo ilustra una unión de cola de milano diseñada para unión adhesiva segura.
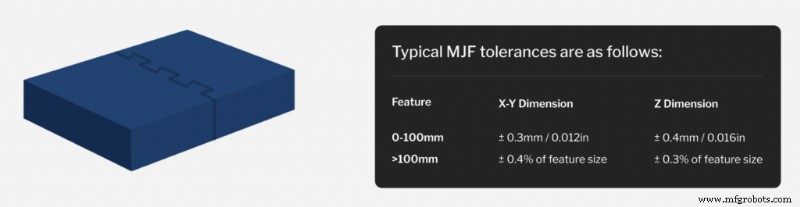 Ejemplo de unión de cola de milano usada para adherir subcomponentes
2. ¿Puedo Reducir el Uso de Material?
Los gradientes térmicos a menudo causan deformación, especialmente en secciones largas y delgadas o cambios bruscos de sección transversal. Mitiga defectos eliminando material excedente mediante bolsillos, vaciado, celosías u optimización topológica. Transiciones graduales — mediante chaflanes o filetes — reducen aún más el riesgo de contracción.
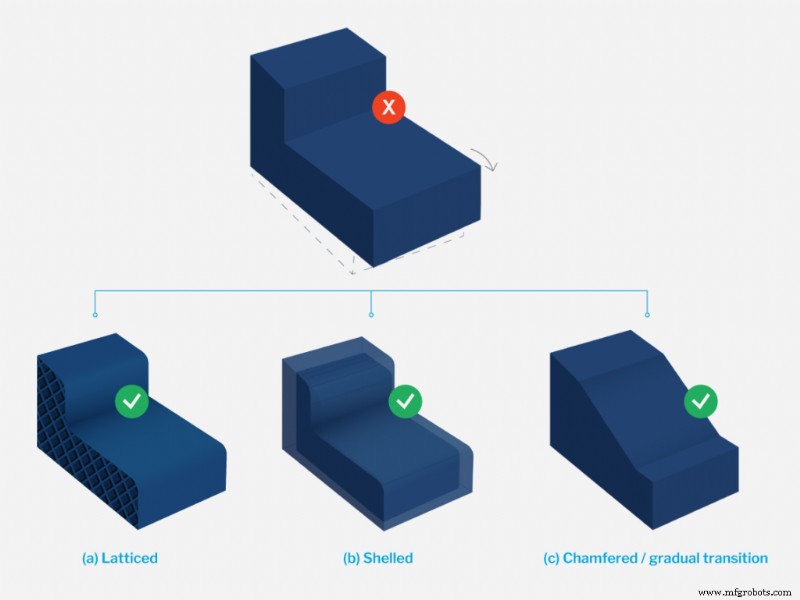 Cambios DFM de muestra para una pieza que se deformaría por cambio brusco de sección transversal; (a) celosía (b) vaciado (c) chaflanado / transición gradual
3. ¿Mis Características Están Sobre el Tamaño Mínimo?
Los espesores de pared estándar deben ser al menos 1,5 mm. Características pequeñas no deben ser menores de 1,5 mm, excepto ranuras, grabados en relieve, grabados huecos o diámetros de eje, que pueden llegar a 0,5 mm. El texto debe ser mínimo 6 pt (≈2 mm) y 0,3 mm de profundidad. Las roscas de tornillo deben ser M6 o mayores; para roscas más ajustadas o duraderas, usa inserts roscados.
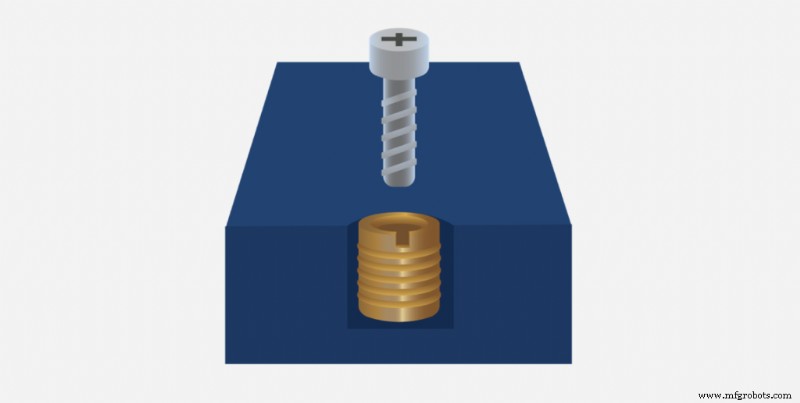 Las roscas de tornillo impresas deben ser M6 o mayores; los inserts pueden usarse donde se necesiten roscas más pequeñas o robustas.
4. ¿He Considerado Tolerancias de Ensamblaje?
La co-impresión de ensamblajes requiere planificación cuidadosa de holguras. Las caras de acoplamiento típicamente necesitan 0,4-0,6 mm de holgura para acomodar tolerancias. Al imprimir múltiples piezas juntas, permite al menos 0,5 mm de holgura, y más si existen secciones transversales grandes o áreas de contacto elevadas.
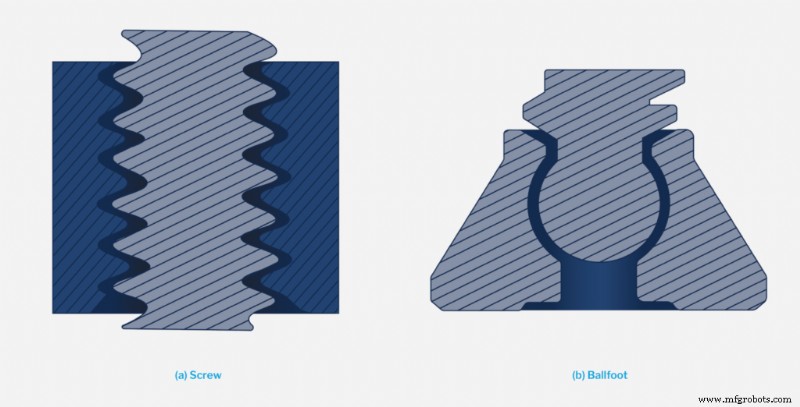 Vistas de sección transversal de (a) tornillo y (b) pie esférico co-impresos. Estos diseños requerirán más holgura para prevenir fusión por mayor área de contacto superficial.
5. ¿Está mi Diseño Optimizado para Post-Procesado?
Cuando se requiere post-procesado, asegura que el diseño facilite eliminación eficiente de polvo y acabado superficial:
- Sin volúmenes ventilados o atrapados.
- Preferir agujeros pasantes sobre agujeros ciegos para evitar compactación de polvo.
- Añadir filetes a esquinas interiores afiladas para facilitar tumbado y chorro de microesferas.
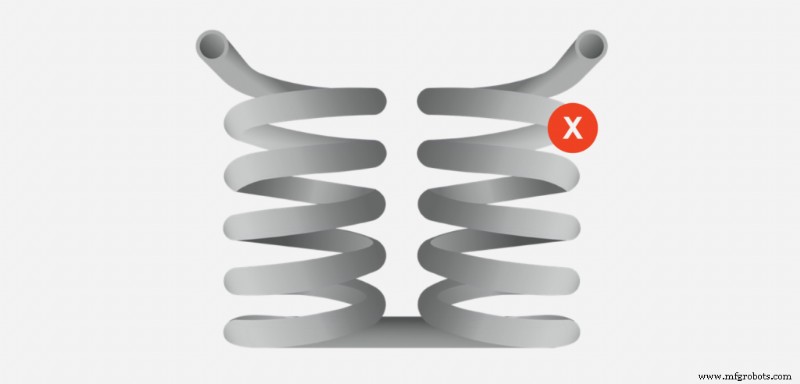 El camino de flujo de esta geometría hará muy difícil sacar polvo de la sección inferior.
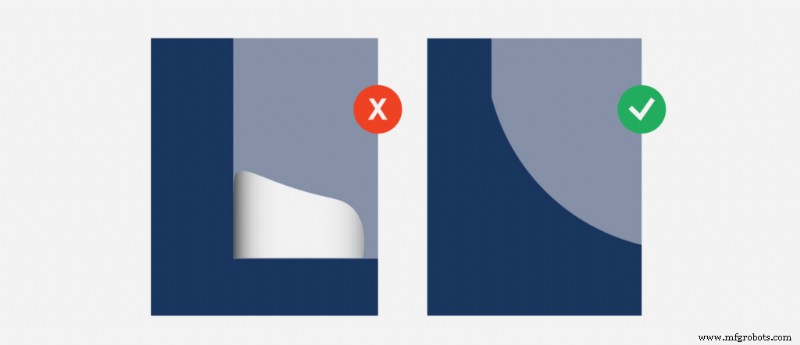 Es fácil que el polvo se compacte en esquinas interiores afiladas. Añadir filetes ayudará significativamente al desempolvado.
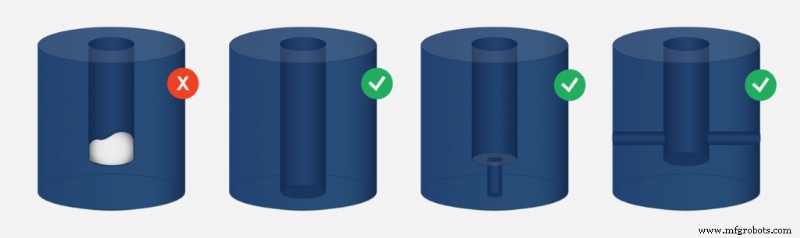 Los agujeros ciegos son difíciles de desempolvar, ya que no hay salida para el polvo cuando se sopla desde la entrada. Considera hacerlo pasante o añadir canales de escape.
6. ¿He Aprovechado Toda Oportunidad para Reducir Costes de Pieza?
Cambios estratégicos de DFM pueden reducir desperdicio de material y mejorar economía de construcción. El aligerado reduce riesgo de defectos y coste de material. Optimizar la anidación — añadiendo desmoldeo o reposicionando piezas — maximiza el número de piezas por construcción, repartiendo costes fijos. Por ejemplo, introducir un ángulo de desmoldeo puede añadir dos piezas adicionales a una sola construcción.
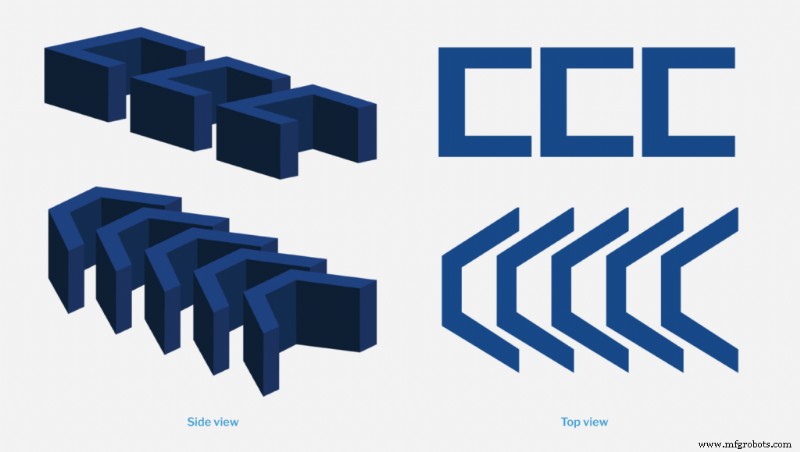 Diseñar para anidación aumentará cuántas piezas caben en una construcción, disminuyendo coste por pieza. En este ejemplo, añadir desmoldeo permite empaquetar dos piezas adicionales.
Otros factores de ahorro incluyen acabado superficial, color y post-procesado. Las piezas MJF son inherentemente grises pero pueden teñirse de negro con mínimo esfuerzo. Si se requiere acabado más suave, opciones como lijado, tumbado o alisado por vapor están disponibles. El texturizado puede mejorar estética sin pasos extra de procesado.
Primeros Pasos con un Experto DFM
Adherirse a principios DFM es esencial para bajos costes operativos, detección temprana de problemas y calidad superior de pieza. Esta checklist proporciona un marco práctico para refinar diseños MJF antes de producción.
Asociarse con SyBridge da a tu equipo acceso a herramientas de diseño digital de vanguardia y orientación experimentada — desde concepto hasta cumplimiento — asegurando entrega a tiempo al precio correcto.
Contáctanos hoy para iniciar tu viaje MJF.
Tecnología Industrial
- Comprender el proceso de fabricación de acero estructural: de la idea a la finalización
- PCB Rigid-Flex: Impulsando Precisión y Rendimiento en Dispositivos Médicos Modernos
- Tecnologías de Industria 4.0: Ejemplos Reales que Impulsan la Transformación Manufacturera
- Torneado CNC vs. Fresado CNC: Cómo elegir el proceso adecuado
- Computadoras Cuánticas Explicadas: 22 Datos Clave (Edición 2021)
- Mecanizado avanzado de titanio y superaleaciones HRSA: Optimizando mecanizabilidad, refrigerantes y utillaje
- Visión General Completa de Técnicas de Fabricación de Metales
- Expande tu taller de mecanizado eficientemente con soluciones CAD/CAM integradas
- Seleccionar el socio ideal de desarrollo de IA para el éxito empresarial
- Fundición Explicada: Guía Completa de Procesos de Fundición de Metales
- Optalysys Revela la Primera Red Neuronal Óptica Impulsada por Láser del Mundo