



Inspección con calibres pasadores: precisión para suministro de piezas metálicas pequeñas
La practicidad de los calibres pasadores para inspección de DI de tubos
Aquí en Metal Cutting Corporation, para muchas aplicaciones no es suficiente crear piezas a las tolerancias especificadas por el cliente. Una gran parte de nuestro control de calidad es también asegurar que podemos medir piezas eficazmente y proporcionar prueba positiva de que, de hecho, son como se especificaron.
El método elegido —y el tipo de herramienta usada— para determinar si una pieza cumple los requisitos puede marcar la diferencia entre cumplir especificaciones a la primera y tener que hacer trabajo adicional, lo que a su vez aumenta costes y crea retrasos para todos.
Como productor de piezas metálicas muy pequeñas incluyendo longitudes cortas de tubos de diámetro pequeño, a menudo usamos calibres muy pequeños conocidos como calibres pasadores para medir el diámetro interior (DI) de las piezas que hacemos de tubos.
También conocidos como calibres pasadores enchufables, estos calibres pequeños ofrecen un método simple de inspección "pasa/no-pasa" —permitiendo a un usuario evaluar rápidamente el DI de tubos de diámetro muy pequeño a una tolerancia específica de más o menos.
Las X-Y-Z de los calibres pasadores
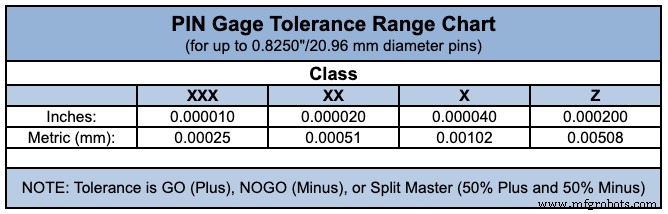
Hay diferentes clases de calibres pequeños —Y, Z, ZZ, XX, XXX, y así sucesivamente— con diferentes tolerancias adjuntas a ellos. La tolerancia del calibre se basa en la tolerancia permitida en el proceso de fabricación de cada pasador.
Por ejemplo, para calibres que van en tamaño desde 0,001" hasta 0,08250", los calibres Clase Z tienen una tolerancia de no más de 0,0001", mientras que los calibres Clase X tienen una tolerancia de no más de 0,00004".
Cuanto más pequeña es la pieza, más importa la tolerancia del calibre. Un calibre pasador de tolerancia más ajustada (como Clase XXX) es más recto y uniforme a lo largo de la longitud del pasador. Eso lo hace bien adaptado para verificar el DI de un tubo de diámetro pequeño que a su vez tiene una tolerancia muy crítica.
Los límites de la medición con calibre pasador
Para la mayoría de tubos cortos con un DI de 0,005" a 0,200", los calibres pasadores típicamente producen resultados aceptables que pueden correlacionarse. Sin embargo, un calibre pasador solo puede evaluar un límite de tolerancia, no tanto más como menos.
También es importante recordar que si requiere una medición exacta del diámetro de una pieza terminada, estos calibres pequeños no van a satisfacer sus necesidades.
Eso es porque un calibre pasador es un método pasa/no-pasa —lo que significa que no está diseñado para proporcionar un valor de medición para características individuales de la pieza. En términos simples, si el calibre pasa puede insertarse en el DI pero el calibre no-pasa no puede, las especificaciones se han cumplido.
También llega un cierto punto donde incluso el más pequeño de los calibres pequeños puede no ser físicamente factible para determinar tamaños y tolerancias.
Por ejemplo, con un DI de tubo de menos de 0,004", los calibres pasadores pasa/no-pasa simplemente no son prácticos. Eso es porque sería muy difícil insertar un pasador de calibre delicado en un tubo de diámetro tan pequeño sin doblar el tubo o dañar el pasador mismo.
Además, los calibres pasadores o enchufables son imprácticos para inspeccionar cilindros muy largos, como tubos de diámetro pequeño que miden varios pies de longitud y requieren un DI consistente a lo largo.
Alternativas a los calibres pequeños para inspección de DI
En instancias donde los calibres pequeños no son apropiados, a menudo recurrimos a otros métodos más sofisticados para inspeccionar DIs, incluyendo herramientas como smart scopes y varios comparadores ópticos.
Generalmente, estos métodos usan un sensor para medir varios puntos alrededor de la circunferencia y dentro de un tubo, para calcular si el DI promedio está dentro de tolerancia. Estos métodos de medición óptica son más precisos que los calibres pasadores y pueden usarse para medir círculos, arcos y formas más complejas.
Sin embargo, estos métodos son más costosos que usar un calibre pasador y tienen inconvenientes. Por ejemplo, las herramientas ópticas no pueden verificar si el DI es consistente a lo largo del tubo, y la precisión puede verse afectada por el acabado superficial de la pieza que se está midiendo.
Además, la medición óptica no puede usarse para verificar DIs en piezas muy largas, porque las piezas no pueden posicionarse de modo que la luz vaya todo el camino a través. Más bien, el método solo puede usarse en piezas cortas que pueden colocarse en el cristal del sistema de medición.
No omita el paso de inspección en sus especificaciones
Entender los fundamentos de la medición de piezas y el uso de calibres pequeños y otras herramientas de inspección es crucial para tomar decisiones informadas sobre sus especificaciones.
Así como pone mucho tiempo y esfuerzo en determinar dimensiones y tolerancias de piezas, también debería considerar cuidadosamente sus opciones al decidir cómo determinará si la pieza terminada cumple sus necesidades.
Además, asegurar que usted y su socio saben y acuerdan por adelantado qué se medirá y cómo, es un paso crítico en la fabricación exitosa de piezas.
Tecnología Industrial
- Aplicaciones de impresión 3D metálica: prototipado y utillaje – Parte 1
- Mecanizado de Precisión de Metales: Guía Completa para Fabricación Exacting
- Desbarbado Eficiente, Libre de Rebabas, para Piezas Metálicas Pequeñas de Alto Volumen
- Acabado profesional de metales para proteger piezas de precisión contra la corrosión
- Pulido de precisión de metales: soluciones líderes para piezas impresas en 3D
- De grande a micro: dominando piezas pequeñas en corte CNC de metales
- Seleccionando un proveedor de confianza para piezas metálicas de corte de precisión
- Guía experta para pulir piezas metálicas en dispositivos médicos impresos en 3D
- Medición Precisa de Perpendicularidad para Piezas Metálicas Pequeñas – Guía y Técnicas
- Dominando las Tolerancias de Circularidad en Piezas Metálicas Pequeñas para Fabricabilidad Óptima
- Mecanizado eficiente de piezas pequeñas de aluminio: Producción de alta calidad con control preciso de RPM