



Dominando el Maquinado de Cavidades Profundas: Soluciones Confiables con Fresas OSG EXOCARB® WXS®
La Serie de Fresas OSG EXOCARB® WXS® Proporciona una Alternativa Confiable para el Maquinado de Cavidades Profundas
Magnus Hoyer, OSG Alemania
Una serie de desafíos, como mala evacuación de viruta, vibración, charla, inestabilidad de la herramienta y mala vida de herramienta, se asocian comúnmente con el mecanizado de cavidades profundas. En aplicaciones profundas, las paredes laterales de la pieza se convierten en barreras para la remoción adecuada de viruta. La evacuación de viruta solo empeoraría a medida que un cortador avanza más profundo en una pieza. Además, los portaherramientas y adaptadores pueden colisionar con la pieza debido al contorno alto y entorno de alma estrecha. Con herramientas de corte estándar, los filos de corte están completamente comprometidos con la pieza, resultando en fuerzas de corte laterales que pueden desencadenar vibración, charla y así fallo de herramienta. El mecanizado por descarga eléctrica (EDM) a menudo se usa como alternativa para el mecanizado de cavidades profundas, pero es altamente lento y costoso.
Meissner AG, un fabricante alemán de prototipos, utillaje de producción y moldes, estaba experimentando tal desafío al trabajar con la producción de herramientas de núcleo de camisa de agua que requieren el procesamiento de bolsillos estrechos, almas angostas y contornos altos. Como fabricante que siempre está en sintonía con los últimos equipos y tecnologías de producción, Meissner ha descubierto que incluso con la utilización de mecanizado de 5 ejes, no se puede lograr un rendimiento óptimo para este tipo de trabajo.
Fundada en 1922 y con sede en Biedenkopf-Wallau, Alemania, Meissner ofrece servicios incluyendo desarrollo, diseño y fabricación de prototipos y utillaje de producción y moldes para clientes en todo el mundo. El utillaje de producto puede incluir herramientas para fundición de bloques de motor, culatas, piezas de llantas de auto de varios materiales, moldes de soplado para tanques de combustible y tuberías de llenado, y más.
Meissner tiene un total de 340 empleados, de los cuales aproximadamente 50 son ingenieros. Meissner pone gran énfasis en la excelencia del producto, confiabilidad e innovación continua. Meissner emplea equipos y tecnología modernos con prácticamente todos los sistemas CAD de la industria automotriz y una gestión de datos basada en CAD para permitir una comunicación efectiva y eficiente con sus clientes.
Meissner es una de las primeras empresas en Alemania en introducir el mecanizado de 5 ejes. La reducción en el tiempo de ciclo y el aumento en la precisión son dos ventajas principales de los centros de mecanizado CNC de 5 ejes. Sin embargo, los ingenieros de producto en Meissner han descubierto cada vez más frecuentemente que, para ciertos componentes, no siempre tiene sentido confiar en el mecanizado de 5 ejes.
Según Christoph Schwarz, Líder de Grupo de Producción Mecánica en Meissner, la incapacidad de maximizar completamente el potencial de un centro de mecanizado de 5 ejes es especialmente aparente en el mecanizado de herramientas de núcleo de camisa de agua.
«Con estas herramientas, tenemos áreas estrechas, bolsillos estrechos, almas angostas y contornos altos», dijo Schwarz. «Se imponen límites a los movimientos de giro de las máquinas, lo que reduce las velocidades y avances».
Según Schwarz, los movimientos rotacionales también ponen más estrés en las herramientas. Así, dependiendo de la geometría de la pieza, el centro de mecanizado de 5 ejes puede no siempre tener sentido. Meissner también ha estado procesando piezas de cavidades profundas con EDM, pero es lento y costoso.
«Con la herramienta adecuada, nuestras comparaciones han demostrado que para ciertas piezas, somos mucho más rápidos con un centro de mecanizado de 3 ejes», dijo Schwarz.
Las cavidades profundas y estrechas generalmente requieren herramientas muy largas y delgadas. La deflexión de la herramienta es un problema común durante el procesamiento. Por esta razón, Meissner ha estado buscando una alternativa, ya que no quería fresar en ángulo en 5 ejes ni optar por EDM.
Con las fresas toroidales y de bola de 2 filos de OSG, parece haberse encontrado una solución, particularmente para el desbaste y acabado de contorno de herramientas de núcleo para camisas de agua. La idea de usar las fresas toroidales y de bola de OSG en conjunción con un centro de mecanizado de 3 ejes surgió a principios de año de otro proyecto. Las fresas toroidales y de bola de la serie WXS® de OSG han sido elegidas por muchas razones, explica Schwarz.
«Primero, fue la experiencia positiva. OSG siempre mostró disposición en respuesta a consultas, los tiempos de entrega fueron cortos y el asesoramiento fue competente», dijo Schwarz. «Más importante, sin embargo, fue el resultado obtenido de estas herramientas de corte».
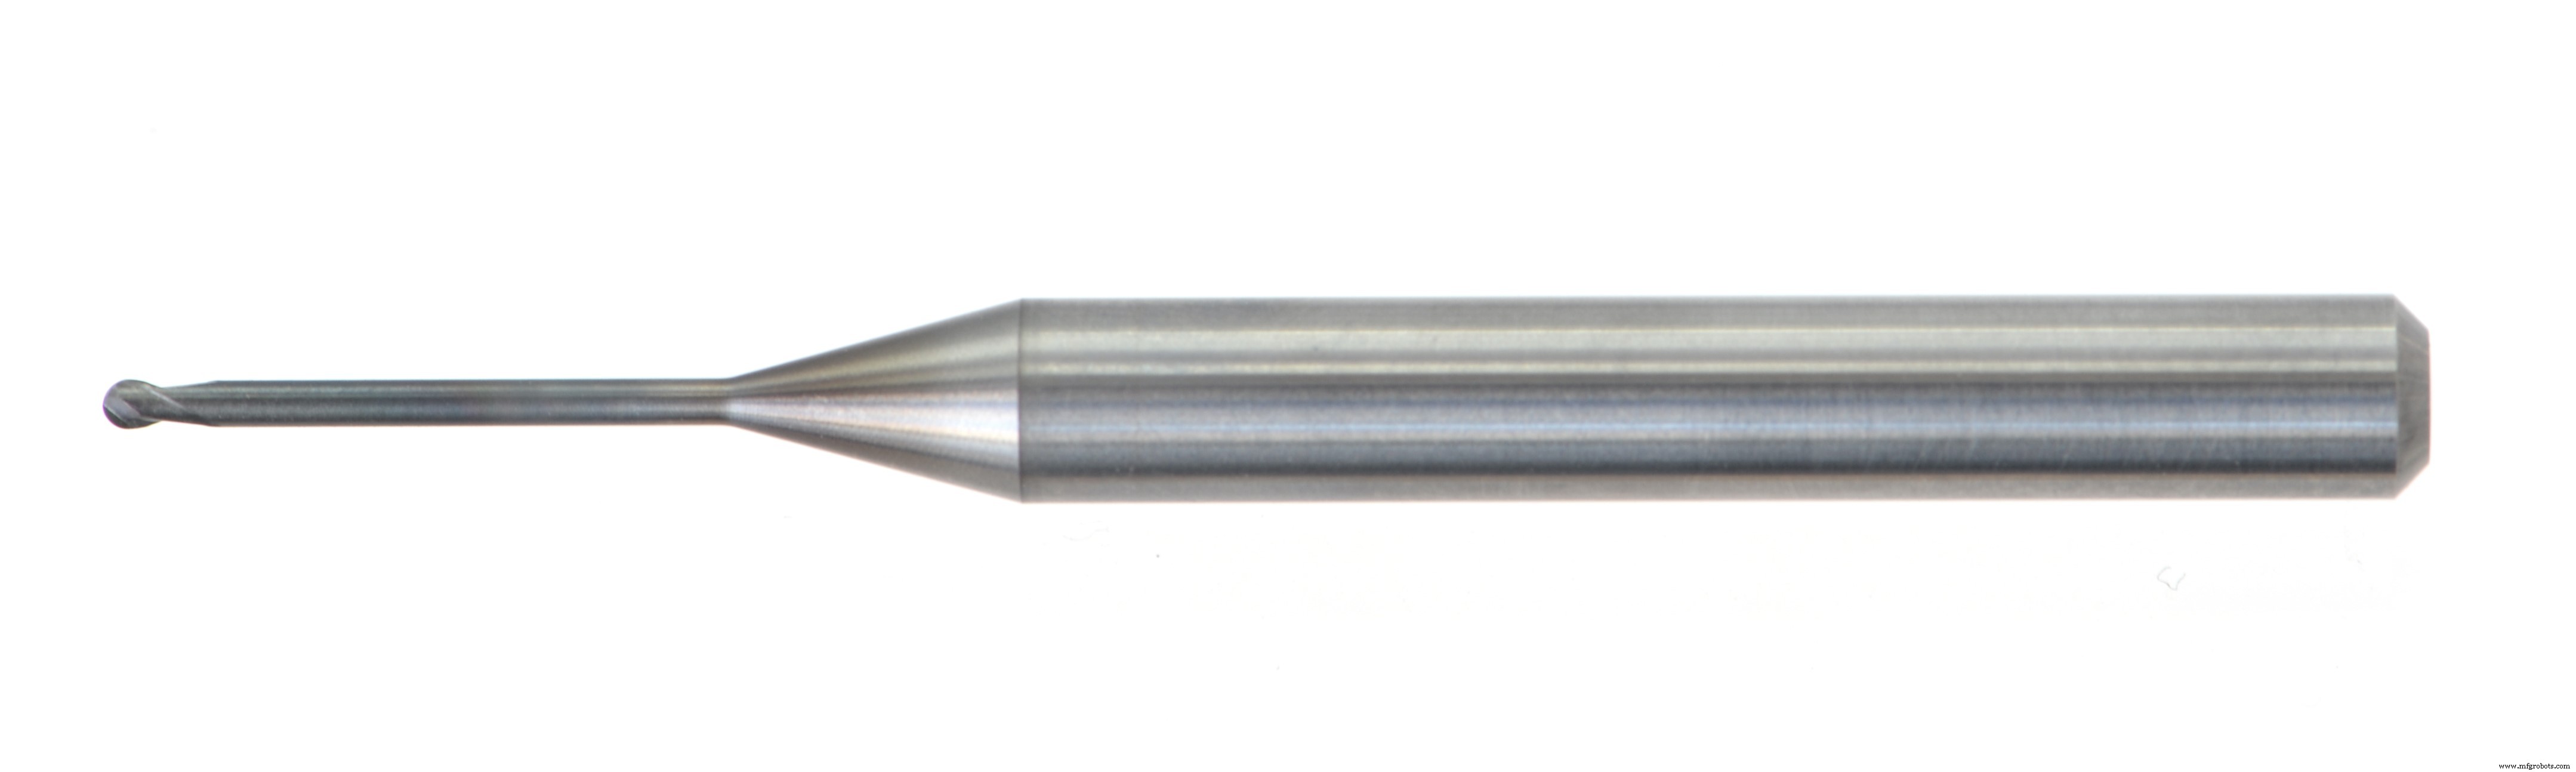
Mientras que las fresas en las series WXS® y WXS-C se originan en la sede de OSG en Japón, las herramientas de la serie EPL se fabrican en la instalación de OSG Alemania en Göppingen. La serie de fresas WXS® está diseñada con un recubrimiento superduro con nanotecnología para alta resistencia al calor. Está diseñada para sobresalir en materiales de trabajo por encima de 50 HRC. El recubrimiento original WXL® de OSG tiene una temperatura de oxidación de 1,300 °C para permitir mayores velocidades de husillo y mayor vida de herramienta, incluso en mecanizado de alta velocidad o en seco. Su geometría de herramienta única permite un fresado de alta calidad y alta precisión incluso en condiciones de mecanizado difíciles. Además de la fresa WXS®, la WXS-CRE es una fresa de carburo de alto rendimiento de 5 filos con super radio y está diseñada para acomodar materiales hasta 65 HRC. Por último, pero no menos importante, la EPL es una serie de fresas de alto rendimiento de 2 filos, cuello largo y nariz de bola diseñada para sobresalir en materiales de 45 HRC y hasta 60 HRC.
Se realizaron pruebas de mecanizado en la herramienta de núcleo de camisa de agua con cavidades profundas usando fresado de 3 ejes. Herramientas de diferentes fabricantes se pusieron a prueba bajo condiciones idénticas. Según Matthias Bassler, Gerente Divisional de Producción en Meissner, la decisión se tomó a favor de OSG.
«No buscamos el último segundo, pero el tiempo también es un factor importante para nosotros», dijo Bassler.
«Tenemos muchas, muchas operaciones de acabado que consumen mucho tiempo. La calidad, la vida de la herramienta y la confiabilidad del proceso son de enorme importancia. Cualquier retrabajo que pueda ser necesario —por cualquier razón— tendría un efecto enorme en los costos. Nuestras pruebas han demostrado que, con este material, tuvimos que ejecutar un paso adicional cuando usamos herramientas de otros fabricantes. Con OSG, por otro lado, todo salió bien», dijo Bassler.
Además de la productividad, Meissner también tiene requisitos estrictos de precisión dimensional y acabado superficial. Las herramientas de núcleo se pre-acaban con una alianza de mecanizado óptima de 0.3 mm. Después del acabado, las tolerancias en todos los niveles deben estar dentro del rango de tolerancia especificado de 0.03 mm. Tales resultados naturalmente requerirían programación apropiada.
«Para hacer el trabajo bien, es necesario determinar primero la secuencia de herramientas», dijo Christoph Rothenpieler, programador CAM en Meissner.
«Las herramientas para desbaste y pre-acabado deben elegirse de manera que ocurra la menor deflexión posible luego durante el acabado. Esta es la única forma de preparar un contorno óptimo», agregó Rothenpieler.
Los prerrequisitos para lograr tal precisión dependen altamente del centro de mecanizado y las herramientas de corte. En este caso, los centros de mecanizado de Hermle proporcionan los mejores resultados. El ochenta por ciento del trabajo de acabado se realiza en estas máquinas. En términos de herramientas de corte, el Gerente de Ventas de OSG, Uli Blöcher, sabe lo que realmente importa.
«Las diferencias entre herramientas están determinadas principalmente por la elección de carburo, la geometría de los filos de corte, la rigidez de los conos, y lo más importante de todo, por el sustrato o cómo trabaja la herramienta en los filos de corte», dijo Blöcher.
La serie OSG EXOCARB® WXS® ofrece geometrías únicas de herramientas de corte diseñadas para permitir tiempos de ciclo más rápidos con aplicaciones profundas. La tecnología de ranura espiral de la geometría de corte ayuda a minimizar la vibración y la charla, permitiendo así el fresado de contorno estable.
Eche un vistazo a este video corto para ver una comparación de generación de calor entre EXOCARB® WXS® de OSG y una fresa de la competencia en acero para herramientas D2:
La búsqueda de Meissner de una solución de procesamiento alternativa les ha permitido revivir una serie de centros de mecanizado de 3 ejes mientras permite que sus centros de mecanizado de 5 ejes estén en plena producción con otros trabajos.
Con la herramienta adecuada, un centro de 3 ejes puede superar a un centro de mecanizado de 5 ejes para maximizar la rentabilidad. La herramienta de OSG demuestra que cortar lo profundo y estrecho en un eje de 3 es posible con mínima charla, tiempo de ciclo y tiempo de configuración, mientras que al mismo tiempo, aumenta la tasa de remoción y la vida de la herramienta. A veces, cuestionar un método establecido puede ser el primer paso hacia el progreso.
Publicado Previamente en la Revista SHAPE IT.
Tecnología Industrial
- Centros de Mecanizado Torno-Fresadora: Soluciones Duales de Fresado y Torneado
- Mecanizado CNC en Torno Versátil: Del Metal al Plástico
- Mecanizado Convencional vs. No Convencional: Técnicas, Aplicaciones y Beneficios
- Futuro del mecanizado: navegando disrupción tecnológica y tendencias emergentes
- Mecanizado de 3 Ejes vs 5 Ejes: Lo Que Necesita Saber
- Mecanizado de Alta Velocidad: Ventajas Clave para Fabricación de Piezas Mecanizadas
- Certificación NADCAP: Mejora de la Calidad y Confianza en el Mecanizado de Precisión
- Soluciones Premium de Acero Inoxidable para Corte, Rectificado y Acabado
- Mecanizado avanzado de titanio y superaleaciones HRSA: Optimizando mecanizabilidad, refrigerantes y utillaje
- Selección óptima de herramienta CNC y programación para máximo rendimiento
- Corte por Láser: Precisión, Versatilidad y Excelencia en la Manufactura Moderna